Изготовление изделий из полимерных материалов (Р)
Задания ниже — официальные файлы «Абилимпикс» (источник: abilympics-russia.ru), разложенные по категориям. Решения написаны по тексту задания, регламенту и критериям оценки; в них указано, что именно проверяет эксперт.
Школьник
14–16 лет, базовый уровень заданияВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
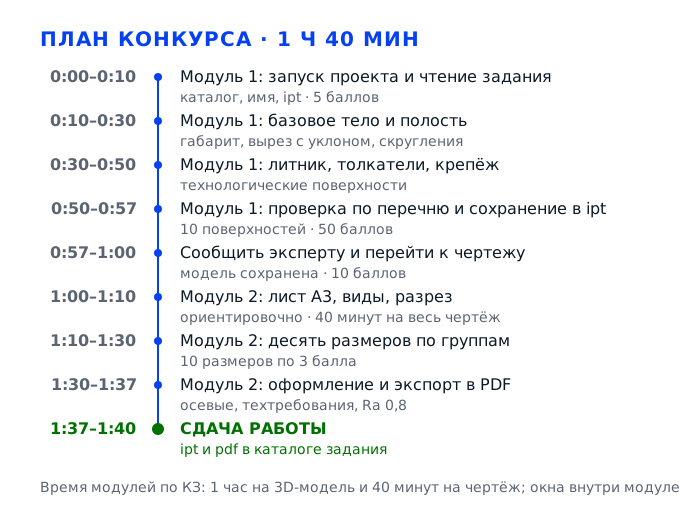
Школьникам на площадке достаётся одна деталь пресс-формы: её нужно спроектировать в CAD и начертить, а весь конкурс укладывается в один час сорок минут — час на трёхмерную модель и сорок минут на чертёж. Баллы распределены неравномерно: пять даёт правильный запуск проекта, пятьдесят — сама модель, где каждая из десяти поверхностей стоит по пять баллов, десять — сохранение модели в формате ipt, тридцать один — нанесение десяти размеров на чертеже и четыре — сохранение чертежа в PDF. То есть почти половина оценки зависит не от красоты дерева построения, а от того, все ли поверхности построены и все ли размеры нанесены и видны. Ниже — разбор по шагам: как за первые десять минут не потерять дешёвые баллы, как строить формообразующую геометрию, чтобы эксперт нашёл каждую поверхность, и как успеть с чертежом.
Задача 1. Развернуть рабочее место и создать проект деталиМодуль 1 · 5 баллов
Первый модуль начинается не с геометрии: пять баллов лежат отдельно и снимаются в первые минуты. Два балла дают за соблюдение правил безопасной работы с оборудованием, по одному — за нужный каталог, правильное название и правильный формат файла. Дальше эти баллы вернуть уже нельзя: эксперт фиксирует их в начале модуля, пока вы ещё не построили ни одного эскиза. Поэтому запуск проекта вынесен в отдельную задачу, и на него отводится не больше десяти минут из шестидесяти.
Действие 1.1. Подготовить место и распределить время
Шаг 1.1.1
Надеваем то, что принесли с собой: брючный костюм, закрытую обувь с подноском, волосы убираем под резинку или капюшон, рукава застёгиваем у запястья. Садимся так, чтобы предплечья целиком лежали на столе, а глаза приходились примерно на верхнюю треть экрана: если стола не хватает по высоте, подкладываем под ноутбук подставку или пачку бумаги А4. Справа от клавиатуры кладём чертёж или образец детали, рядом штангенциркуль и ручку — за каждым из них не должно быть нужно вставать.
Спецодежда и рабочая поза попадают в критерий «Соблюдение правил безопасной работы с оборудованием» — это два балла из ста, и эксперт фиксирует их в начале модуля, пока вы ещё не начали строить. Отдельно это вопрос выносливости: за час работы в неудобной позе к сороковой минуте начинает тянуть шею. Штангенциркуль под рукой экономит по десять-пятнадцать секунд на каждом замере, а замеров будет не меньше десяти.
Проверьте три вещи: обувь закрытая и на нескользящей подошве, волосы убраны, на столе нет ничего лишнего — ни сумки, ни стакана рядом с ноутбуком. Предплечья лежат на столе, а не висят, экран не бликует от лампы: если видно отражение светильника или окна, поверните ноутбук на пять-десять градусов и проверьте снова.
Самая частая ошибка — прийти в удобной открытой обуви и в футболке, рассчитывая надеть костюм «потом»: балл за безопасность уже снят, вернуть его невозможно. Вторая — посадить чертёж на колени, а штангенциркуль убрать в сумку: каждый замер превращается в поход за инструментом, и на это уходит десять минут из шестидесяти.
Эксперт проходит по площадке в первые минуты модуля и отмечает спецодежду, посадку и порядок на столе. Дальше он смотрит, не появились ли рядом с техникой еда и напитки.
Шаг 1.1.2
Включаем ноутбук, дожидаемся полной загрузки и только после этого запускаем CAD: если открыть тяжёлую программу одновременно с системой, она грузится в полтора-два раза дольше. Смотрим, что блок питания подключён и индикатор показывает заряд ровным светом, а не миганием, и что на диске есть свободное место под модель и чертёж. Если программа просит обновление, вход в учётную запись или выдаёт ошибку лицензии — ничего не вводим от себя и зовём технического эксперта площадки.
Пункт про безопасную работу с оборудованием — это те же два балла, но реальная ставка выше: незакрытая лицензия или внезапная перезагрузка посреди построения стирают часть работы. На всё задание даётся час сорок, и пять минут, потерянные на борьбу с программой в начале, взять потом негде. Технический эксперт на площадке существует именно для таких ситуаций, и обращение к нему не считается минусом участника.
Признак готовности простой: CAD открылся, в заголовке видны название продукта и версия, в стартовом окне доступна команда создания детали. Индикатор зарядки горит ровно, вентилятор не ревёт на одной ноте — если ревёт, закройте лишние окна и браузер.
Ошибка новичка — начать с браузера и мессенджеров «на минутку», пока грузится система: память занята, на восьми гигабайтах CAD заметно подтормаживает, и каждый поворот модели идёт с задержкой. Вторая, более дорогая — пытаться самому починить лицензию: время уходит, результата нет, а технический эксперт решает вопрос за две минуты.
Эксперт смотрит, как участник обращается с техникой: не дёргает разъёмы, не ставит ноутбук на край стола, сразу ли позвал помощь при сбое. Это входит в те два балла, которые дают за безопасную работу с оборудованием.
Шаг 1.1.3
Расписываем время на листке: шестьдесят минут на модель и сорок на чертёж, причём первые десять минут уходят на чтение задания и замеры, а последние пять минут каждого модуля — на сохранение и проверку. Ставим себе три контрольные точки: к двадцатой минуте готово базовое тело плиты, к сорок пятой — все формообразующие и технологические элементы, к пятьдесят пятой — модель сохранена в ipt. Листок держим на столе и сверяемся с часами в углу экрана, а не с телефоном.
На чертёж даётся сорок минут, и он стоит тридцать пять баллов из ста — почти столько же, сколько вся модель. Те, кто «доделывает модель ещё чуть-чуть», приходят к чертежу с двадцатью минутами и теряют половину размеров, то есть пятнадцать-восемнадцать баллов сразу. Контрольные точки нужны, чтобы решение о переходе принималось по часам, а не по ощущению «вроде почти готово».
На листке три времени и три ожидаемых результата, и вы можете ответить, на какой минуте находитесь. Проверьте по факту: если идёт двадцать пятая минута, а базового тела ещё нет, план меняем немедленно — упрощаем геометрию, а не надеемся нагнать.
Классика — увлечься моделью и сесть за чертёж на шестидесятой минуте: размеры ставятся на глаз, и тридцать один балл тает до десяти. Обратная ошибка не менее обидна: сделать чертёж первым и обнаружить, что в модели нет трёх поверхностей, а каждая стоит пять баллов.
По поведению участника видно, есть ли у него план: смотрит ли он на часы, переходит ли к чертежу вовремя, не мечется ли между модулями. Это субъективная часть оценки организации работы на площадке.
Действие 1.2. Создать файл детали в нужном месте
Шаг 1.2.1
Создаём рабочую папку строго там, где указано в задании, — обычно это папка на рабочем столе с номером рабочего места или отдельный диск, названный в инструкции. Внутри делаем три подпапки: MODEL для деталей, DRAW для чертежей и EXPORT для PDF, все имена латиницей и без пробелов. Адрес папки запоминаем или записываем на листок: в конце модуля сохранение в чужой каталог — самая обидная потеря баллов на всём конкурсе.
За «Выбран нужный каталог» дают один балл, и проверяется он простым открытием папки: если файла там нет, балла нет, каким бы качественным ни был файл в другом месте. Латинские имена и короткий путь нужны и технически: экспорт PDF и открытие файла на другой машине ломаются на длинных путях с кириллицей. Разложенные по подпапкам файлы ещё и не путаются в момент сдачи, когда до конца остаётся минута.
Откройте проводник и посмотрите на адресную строку: она должна заканчиваться именем вашей папки, а не словом «Документы». Внутри видны три подпапки, кириллицы в пути нет, свободного места на диске хватает.
Самая частая ошибка — работать там, куда программа сохранила по умолчанию: файл уходит в «Мои документы», и на проверке его просто не находят. Вторая — назвать подпапку по-русски, «Модель», и потом ловить ошибку экспорта PDF из-за кириллицы в пути.
Эксперт открывает каталог, указанный в задании, в момент сдачи и смотрит, лежат ли там файлы. Отсутствие файла в каталоге — минус балл сразу, даже если модель отличная.
Шаг 1.2.2
Называем файл по шаблону из задания: обычно это номер рабочего места, фамилия латиницей и обозначение детали через подчёркивание, например 07_Ivanov_plita. Никаких «финал», «новый» и «копия 2»: если нужна промежуточная версия, номер дописываем в конец — _v2. Имя набираем латиницей, без пробелов и без символов вроде звёздочки, косой черты и кавычек, потому что такие имена ломают сохранение и экспорт.
За правильное название дают один балл, и это самый дешёвый балл на конкурсе — он берётся за десять секунд. Дело не только в балле: по имени эксперт находит файл среди десятков других на общей машине, и файл «Деталь1» рискует остаться неопознанным. Номер версии в конце спасает и вас: если эксперимент испортил геометрию, к предыдущей версии можно вернуться, не начиная построение заново.
Прочитайте имя вслух: в нём есть номер места, фамилия и понятное обозначение детали, все символы латинские, длина до тридцати знаков. Расширение программа подставит сама, и оно должно быть ipt. Проверьте ещё, что расширение в имени не набрано вручную.
Ошибка — назвать файл по-русски, «Плита_матрица_готово»: программа сохранит, но часть утилит и проверочная машина такой файл не откроют. Вторая — оставить имя по умолчанию «Деталь1.ipt»: балл за название снят, а при сдаче приходится объяснять, какой из пяти файлов главный.
Эксперт сверяет имя файла с шаблоном из задания в момент проверки сохранения — название и формат проверяются вместе, одним действием. Отдельно он смотрит, нет ли в имени кириллицы и пробелов.
Шаг 1.2.3
Создаём файл командой «Создать» и выбираем именно шаблон детали, а не сборку и не чертёж: в дереве построения должна появиться одна деталь с тремя базовыми плоскостями и началом координат. Сразу в настройках документа ставим миллиметры и два знака после запятой, проверяем, что задан материал — от него считается масса и толщина стенки. Сохраняем файл в подпапку MODEL под своим именем, не дожидаясь первого эскиза.
Три балла модуля — каталог, название и формат — берутся только на файле детали: сборка или чертёж в роли основного файла означают, что модели как таковой нет. Миллиметры критичны потому, что дюймовая деталь строится внешне так же, но все размеры на чертеже окажутся в чужих единицах, и десять размеров по три балла превратятся в ноль. Раннее сохранение страхует от потери при зависании программы.
В заголовке окна видно ваше имя файла с расширением ipt, в дереве построения один компонент, в статусной строке единицы указаны как мм. Сделайте пробный размер на базовой плоскости: если выходит 100, а не 3,94 — единицы верные.
Типичная ошибка — начать в сборке, потому что этот шаблон оказался первым в списке: операции выдавливания там работают иначе, а сохранить результат как деталь без потери дерева уже не получится. Вторая — не проверить единицы: деталь строится в дюймах, и на чертеже вместо 160 мм стоит 6,3.
Эксперт проверяет формат и единицы при первом подходе к рабочему месту, обычно в первые десять минут. Ему достаточно взглянуть на заголовок окна и на пробный размер.
Задача 2. Прочитать задание и построить базовое тело плитыМодуль 1 · формообразующие поверхности · до 50 баллов
Модель детали пресс-формы оценивают не целиком, а по десяти поверхностям, каждая по пять баллов, — итого пятьдесят. Это значит, что эксперт открывает вашу деталь и ищет конкретные элементы: основание, боковые стенки, полость, бобышки, отверстия, фаски, галтели. Пока не построено базовое тело, искать нечего, поэтому первые двадцать минут уходят на чтение чертежа, снятие размеров и построение плиты. Всё, что не влезло в этот отрезок, добирается в следующем действии, но базу надо закрыть вовремя.
Действие 2.1. Разобрать задание и снять размеры
Шаг 2.1.1
Берём выданное задание с чертежом или образцом детали и читаем его целиком, от рамки до технических требований, а не только главный вид. Отмечаем карандашом три вещи: габаритные размеры, размеры формообразующей полости и всё, что относится к крепежу и литнику. Если выдан физический образец, кладём его перед собой и сразу определяем, какая грань в чертеже принята за главный вид — обычно это самая большая плоскость с полостью.
Чтение задания — не формальность: тридцать процентов содержания может быть изменено перед стартом, и меняется как раз деталь, подлежащая проектированию. Участник, который строит «такую же, как на тренировке», теряет все десять поверхностей, то есть пятьдесят баллов. Кроме того, по чертежу сразу видно, какие размеры понадобится наносить в модуле 2: их десять, по три балла каждый.
Вы можете перечислить вслух: габарит по длине, ширине и высоте, глубина и контур полости, диаметры отверстий, радиусы углов, величина уклона. Если хотя бы один пункт не читается, идите к эксперту до начала построения, а не после.
Ошибка — смотреть только на главный вид и не заметить, что в задании другая деталь, чем ожидалось: теряется время на переделку, а часть поверхностей так и остаётся непостроенной. Вторая — начать строить «по памяти» с тренировки, не сверив ни одного размера.
Эксперт в начале модуля объявляет изменения в задании и следит, все ли участники взяли актуальный чертёж. Дальше он сравнивает построенное именно с этим чертежом.
Шаг 2.1.2
Составляем для себя перечень десяти поверхностей, за которые дают баллы: это будут наружные плоскости плиты, стенки полости, дно полости, бобышки, торцы, отверстия и скругления. Пронумеровываем их на распечатке чертежа или на эскизе от руки и держим список рядом с клавиатурой. Удобно писать не «полость», а «стенка полости слева, уклон 1 градус, глубина по размеру 24» — так на сороковой минуте не приходится вспоминать, что уже сделано.
Критерий оценки в этом модуле сформулирован буквально как наличие поверхностей с первой по десятую, по пять баллов за каждую: пятьдесят баллов — половина всей оценки. Перечень нужен, чтобы работать по нему, а не по памяти: к середине модуля в голове держится пять-шесть элементов, остальные забываются, и модель сдаётся без двух-трёх поверхностей, а это минус десять-пятнадцать баллов.
В списке десять строк, у каждой есть признак готовности: построена, проверена, видна в модели. Перед сохранением вы пройдёте по нему сверху вниз и отметите галочкой каждую строку — это займёт две минуты и спасёт баллы.
Частая ошибка — держать перечень в голове: три поверхности вроде бы сделаны, но одна из них оказалась частью другой операции и отдельным элементом не читается. Вторая — считать, что «мелкие скругления не считаются»: они как раз считаются, и стоят столько же, сколько полость.
Эксперт открывает модель и последовательно ищет поверхности по списку критериев. Общего впечатления он не оценивает: не найдена поверхность — минус пять баллов.
Шаг 2.1.3
Снимаем размеры штангенциркулем, если выдан образец: сначала габариты по трём направлениям, затем глубина полости от наружной плоскости, потом внутренние размеры полости по двум осям, диаметры отверстий и радиусы углов. Каждый размер записываем сразу, в таблицу на листке, с точностью до десятых, и там же отмечаем, от какой базы он измерен. Штангенциркуль держим так, чтобы губки касались поверхности всей длиной, а не краем.
От точности замеров зависит вся геометрия: ошибка в полмиллиметра на глубине полости превращается в неверную высоту стенки и в расхождение с чертежом, за который начисляют баллы за поверхности. Записывать надо сразу, потому что к десятому замеру первый забывается, а перемерить всё заново в конце модуля уже нет времени. Привязка к базе нужна, чтобы размеры складывались, а не противоречили друг другу.
Таблица заполнена: три габарита, глубина, два внутренних размера, два диаметра, два радиуса. Проверьте сходимость — сумма внутреннего размера и двух стенок должна давать наружный габарит с точностью до десятых.
Ошибка — измерять губками «по краю» и занижать габарит на две-три десятых: деталь строится чуть меньше, и все производные размеры уезжают. Вторая — записывать размеры на память или в телефон: на площадке телефон в руках участника выглядит как нарушение, а данные теряются.
Эксперт может подойти и посмотреть, чем и как участник измеряет: умение пользоваться штангенциркулем входит в требования к квалификации категории. Смотрят и на аккуратность записи замеров в таблицу.
Шаг 2.1.4
Определяем порядок построения и записываем его на том же листке: сначала плита целиком с фасками, потом полость с уклоном, затем бобышки и толкатели, в конце отверстия, литник и скругления. Идём от крупного к мелкому, ни разу не возвращаясь назад: каждая следующая операция должна опираться на уже готовую геометрию. Если в чертеже симметрия, сразу решаем, что строим половину и зеркалим, — это экономит десять-пятнадцать минут.
Порядок операций — это не вкусовщина: если начать с отверстий, а потом выдавливать полость, программа пересчитывает дерево, элементы «съезжают» и появляются ошибки построения. Правильная последовательность даёт и другое преимущество: любую операцию можно откатить до контрольной точки, не теряя работу целиком. Симметричные элементы, построенные через массив или зеркало, дополнительно гарантируют, что обе стороны совпадут.
На листке семь-восемь пунктов в порядке выполнения. Проверьте, что ни один элемент не требует геометрии, которой ещё нет: например, скругление дна полости ставится после полости, а не до неё. Сверьте список с перечнем десяти поверхностей: каждая строка перечня должна закрываться своей операцией.
Ошибка — строить «как получится» и переделывать дерево на каждом шаге: к сороковой минуте модель начинает выдавать ошибки, и участник тратит время на борьбу с программой вместо чертежа. Вторая — не использовать симметрию и строить восемь отверстий по одному.
Эксперт оценивает не порядок операций напрямую, но по дереву построения ему видно, работал участник системно или переделывал всё по кругу. Операции с ошибками в дереве он тоже отмечает отдельно.
Действие 2.2. Построить базовое тело плиты
Шаг 2.2.1
Создаём эскиз на горизонтальной базовой плоскости и чертим габаритный прямоугольник инструментом «Прямоугольник по двум точкам», начиная от начала координат. Ставим два размерных размера — длину и ширину из чертежа — и добавляем зависимости: совпадение угла с началом координат, горизонтальность нижней стороны, вертикальность боковой. Доводим эскиз до состояния «полностью определён», когда линии перестают тянуться мышью.
Полностью определённый эскиз — гарантия, что геометрия не поедет при следующей операции: недоопределённые линии при изменении одного размера смещаются, и прямоугольник превращается в трапецию. Привязка к началу координат нужна для симметрии и для того, чтобы зеркало и массив работали предсказуемо. Всё это влияет на баллы за поверхности: плита с перекошенной геометрией даёт неверные стенки, и эксперт не находит сразу несколько элементов из десяти.
Эскиз подсвечен тёмным, в строке состояния написано «Полностью определён», размеры соответствуют чертежу. Проверьте, что прямоугольник не наклонён: угловые зависимости должны стоять на двух смежных углах.
Ошибка — задать размеры, но не поставить зависимости: эскиз выглядит правильным, а при выдавливании боковые стенки идут под углом. Вторая — чертить от произвольной точки, а не от начала координат, и потом искать, почему зеркало даёт смещённую копию.
Эксперт редко смотрит эскизы целиком, но по первому же виду модели видно, параллельны ли боковые стенки. Перекошенная плита сразу снижает оценки за поверхности.
Шаг 2.2.2
Закрываем эскиз и выполняем «Выдавливание» на высоту плиты из чертежа — обычно это двадцать пять — сорок миллиметров. Направление ставим «симметрично» или «в одну сторону» так, как показано на главном виде, и следим, чтобы в предпросмотре тело шло от базовой плоскости, а не сквозь неё. Уклон на этом шаге не задаём: он появится у полости, у наружных стенок он нужен только если он есть в чертеже.
Первая операция задаёт габарит, от которого зависят все последующие размеры и все десять поверхностей: ошибка в высоте на этом шаге делает неверными торцевые поверхности и глубину полости. Режим «симметрично» удобен тем, что модель остаётся по центру начала координат, и зеркальные элементы совпадают без подгонки. Уклон наружных стенок добавляют только по чертежу, потому что лишний уклон меняет габарит на верхней плоскости.
Тело построено, в дереве появилась операция выдавливания с указанной высотой. Проверьте габариты инструментом «Измерение»: длина, ширина и высота должны совпадать с чертежом до десятых. Проверьте, что тело не выходит за габарит по ширине.
Ошибка — выдавить «на глаз» и не проверить измерением: расхождение в миллиметр на торце уже видно, и поверхность считается невыполненной. Вторая — сразу задать уклон наружу «для красоты», из-за чего верхняя плоскость выходит за габарит чертежа.
Эксперт проверяет габариты измерением в модели в самом начале осмотра: неверный габарит сразу говорит о том, что деталь построена не по заданию. Затем он проверяет толщину стенок и уклоны формообразующих граней.
Шаг 2.2.3
Снимаем фаски и наружные скругления, которые указаны в чертеже: обычно это фаска один на один или два на сорок пять градусов по верхней кромке и радиусы по вертикальным углам. Выбираем инструмент «Фаска», указываем кромку или сразу несколько кромок через Ctrl, задаём величину и угол, и только после предпросмотра подтверждаем. Скругления ставим отдельной операцией, начиная с самых больших радиусов и заканчивая малыми.
Фаски и скругления — это самостоятельные поверхности в перечне критериев, и их отсутствие стоит пять баллов каждое. Кроме того, они технологичны: пресс-форма без входных фасок плохо смыкается, а острые кромки формы оставляют заусенец на изделии. Наконец, порядок «сначала большие радиусы» важен технически — если сначала поставить малый радиус, большой на том же ребре уже не встанет.
Посчитайте кромки: сколько фасок было в чертеже, столько стоит в дереве. Прокрутите модель и посмотрите на кромки в перспективе — фаска должна быть видна как узкая наклонная полоса, а не как скругление.
Ошибка — применить фаску ко всем кромкам сразу кнопкой «все кромки»: вместе с нужными обработаются отверстия и внутренние углы, и геометрия станет не по чертежу. Вторая — поставить радиус раньше фаски на том же ребре и получить ошибку построения.
Эксперт осматривает кромки в перспективе: наличие фасок и скруглений проверяется визуально и стоит по пять баллов за каждую поверхность. Считается и то, совпадает ли величина радиуса с чертежом.
Шаг 2.2.4
Сверяем базовое тело с чертежом по трём габаритам и по положению начала координат: вызываем «Измерение», щёлкаем по граням и записываем значения рядом с размерами в таблице. Если разница больше двух-трёх десятых, правим эскиз через «Изменить эскиз», а не пересоздаём тело. Заодно проверяем, что плита стоит в начале координат серединой, а не углом: это сэкономит время на симметричных элементах.
Проверка на этом этапе дешевле, чем на любом следующем: пока в модели нет полости и отверстий, ошибку габарита можно исправить одним числом в эскизе. После пяти операций правка базового эскиза пересчитывает всё дерево, и часть элементов отваливается. Тридцать-сорок секунд измерения сейчас экономят пять-десять минут переделки в конце модуля, а время здесь — половина оценки.
Три измеренных габарита совпадают с чертежом, положение плиты симметрично относительно начала координат, дерево построения содержит одну операцию выдавливания и операции фасок без ошибок. Проверьте положение плиты относительно начала координат.
Ошибка — не измерять вообще и обнаружить расхождение на чертеже, когда размеры уже нанесены: размеры придётся ставить заново. Вторая — пересоздавать тело вместо правки эскиза и терять уже поставленные фаски.
Эксперт смотрит на размеры в модели через инструмент измерения и сравнивает их с чертежом. Совпадение по трём габаритам — базовая часть оценки поверхностей.
Действие 2.3. Вырезать формообразующую полость
Шаг 2.3.1
Создаём эскиз на верхней грани плиты и чертим контур полости по размерам чертежа: прямоугольник со скруглёнными углами либо контур по образцу изделия. Привязываем контур к середине плиты зависимостями симметрии относительно двух базовых плоскостей, ставим размеры по двум осям и радиусы углов, добиваясь состояния «полностью определён». Если контур сложный, сначала обводим его по картинке чертежа как подложке, а потом заменяем приблизительные размеры на точные из таблицы замеров.
Полость — главная поверхность детали: её геометрия определяет, каким получится изделие. Симметрия относительно базовых плоскостей нужна не для красоты: без неё при зеркалировании и при нанесении размеров появляются расхождения в десятые доли, а размер, не совпавший с чертежом, не засчитывается. Точные размеры вместо обводки по картинке — прямое требование критериев: оценивают соответствие чертежу, а не похожесть.
Контур замкнут, эскиз полностью определён, размеры по двум осям и радиусы совпадают с чертежом. Проверьте, что контур целиком лежит внутри габарита плиты и до края остаётся не меньше десяти миллиметров стенки — иначе полость выйдет за габарит.
Ошибка — обвести контур по картинке и оставить приблизительные размеры: внешне похоже, но замер расходится на миллиметр, и стенки полости не совпадают с чертежом. Вторая — поставить контур у края плиты, не оставив стенку, и получить при вырезании тонкую перемычку, которая на чертеже выглядит как ошибка.
Эксперт сравнивает контур полости с чертежом измерением, а не на глаз. Расхождение по любому из двух размеров снимает баллы сразу за несколько поверхностей.
Шаг 2.3.2
Выполняем «Вырезать выдавливанием» на глубину полости из чертежа, задавая уклон стенок в один-два градуса наружу — так, чтобы полость расширялась кверху. Направление выбираем внутрь тела, в предпросмотре проверяем, что дно остаётся: толщина дна после вырезания должна быть не меньше десяти миллиметров. Уклон задаём в той же операции, а не отдельной операцией «Уклон», — так дерево короче и пересчитывается надёжнее.
Уклон в один-два градуса — не украшение, а условие извлечения изделия: при вертикальных стенках отливка залипает и снимается с задирами, поэтому эксперт смотрит на уклон через анализ уклонов. Толщина дна важна с другой стороны: слишком тонкое дно прогибается под давлением расплава и даёт облой. Один инструмент для контура и уклона экономит минуту и одно место, где можно ошибиться.
Глубина измеряется от верхней грани до дна полости и совпадает с чертежом. Включите анализ уклонов: стенки полости должны быть окрашены в цвет положительного уклона по всей высоте, а дно — плоское, без наклона.
Ошибка — вырезать на всю толщину плиты «чтобы точно хватило»: дно исчезает, и деталь перестаёт быть формообразующей, теряя сразу несколько поверхностей. Вторая — оставить стенки вертикальными, решив, что уклон добавится «на чертеже»: анализ уклонов покажет нулевой угол, и балл за стенку не начислят.
Эксперт включает анализ уклонов и смотрит на цвет стенок. Серый или красный цвет означает нулевой или отрицательный уклон, то есть поверхность выполнена неверно.
Шаг 2.3.3
Скругляем внутренние углы полости радиусом из чертежа, обычно это три-пять миллиметров, и ставим радиус по кромке дна, если он указан. Инструментом «Скругление» выбираем сразу четыре вертикальных ребра через Ctrl и задаём один радиус, потом отдельной операцией — радиус дна. После скруглений ещё раз проверяем толщину стенки в самом узком месте инструментом «Анализ толщины».
Скругления в углах полости — обязательный элемент пресс-формы: в остром внутреннем углу расплав останавливается, металл формы перегревается, а сама плита получает концентратор напряжений и трескается при смыкании. В перечне критериев скругления идут отдельными поверхностями по пять баллов, то есть их отсутствие стоит дороже, чем кажется. Проверка толщины после скруглений нужна потому, что радиус съедает металл у стенки.
Четыре угла скруглены одним радиусом, радиус дна на месте, минимальная толщина стенки по анализу — не меньше десяти миллиметров. Между радиусом угла и радиусом дна нет конфликта: программа не выдала ошибку построения.
Ошибка — скруглить только два видимых угла и забыть дальние: при осмотре с другой стороны сразу видно острые кромки, и две поверхности теряются. Вторая — поставить радиус больше половины ширины стенки, из-за чего скругление «съедает» грань и операция выдаёт ошибку.
Эксперт обходит модель с четырёх сторон и считает скругления: несимметричные углы — верный признак спешки и потерянных баллов. Отдельно он проверяет, одинаков ли радиус во всех четырёх углах полости, потому что разнобой читается как небрежность.
Задача 3. Добавить технологические элементы и проверить модельМодуль 1 · технологические поверхности · до 50 баллов
После полости деталь ещё не готова: у пресс-формы должны быть литниковый канал, отверстия под толкатели, крепёж и уклоны по всем формообразующим стенкам. Каждый из этих элементов — отдельная поверхность в перечне критериев, а вместе они дают вторую половину из пятидесяти баллов. Заканчивается задача проверкой: анализ уклонов, анализ толщины и сверка с перечнем десяти поверхностей. На всё отводится около двадцати минут, и лучше сдать модель с восемью идеальными поверхностями, чем с десятью недоделанными.
Действие 3.1. Оформить формообразующую геометрию
Шаг 3.1.1
Строим выступы и бобышки на дне полости, если они есть в чертеже: создаём эскиз на дне полости, чертим окружности или контуры по размерам, задаём положение относительно базовых плоскостей и выдавливаем вверх на высоту из чертежа. Симметричные выступы делаем один раз и размножаем массивом или зеркалом, а не строим по одному. Каждый выступ после выдавливания проверяем на уклон и на скругление у основания.
Бобышки и знаки формируют внутренние полости изделия, без них деталь не выполняет своей функции, а в перечне критериев они идут отдельными поверхностями. Массив вместо ручного построения гарантирует одинаковость: восемь отверстий, нарисованных по одному, почти всегда расходятся на десятые доли, и несимметрию видно сразу. Уклон и скругление у основания нужны по той же причине, что и в полости.
Количество выступов совпадает с чертежом, расстояния между ними равны, высота измеряется от дна полости и совпадает с размером. Все выступы стоят на одинаковом расстоянии от стенок. Проверьте расстояния между выступами измерением, а не на глаз: расхождение в полмиллиметра уже видно на модели.
Ошибка — построить выступы вручную и на глаз: один оказывается на полмиллиметра ближе к стенке, и при литье там не хватает металла. Вторая — забыть про уклон и получить вертикальный знак, который не извлекается из изделия.
Эксперт смотрит на симметрию и на одинаковость элементов: массив виден по дереву построения, а расхождения — по модели. Если элементы построены массивом, он смотрит ссылку массива в дереве, а не пересчитывает поверхности вручную.
Шаг 3.1.2
Проходим по всем формообразующим стенкам инструментом «Уклон» и убеждаемся, что угол положительный и равен одному-двум градусам: плоскостью отрыва выбираем верхнюю грань плиты, наклонными гранями — стенки полости и выступов. Там, где уклон уже задан при вырезании, операция не нужна: лишний уклон изменит размер на дне. После операции включаем «Анализ уклонов» и смотрим на цвет всей модели целиком, а не только полости.
Уклон — технологическое требование, без которого пресс-форма не работает: изделие не выходит из формы, а застревает и снимается с задирами. В критериях оценки формообразующие стенки считаются выполненными только при наличии уклона, и нулевой угол читается как ошибка построения. Анализ уклонов на всей модели нужен потому, что забытая стенка чаще всего оказывается не в полости, а на выступе или на торце.
На карте уклонов нет серых и красных зон: все формообразующие грани окрашены в цвет положительного угла. Численное значение можно проверить инструментом измерения угла на двух соседних гранях — должно выйти от одного до двух градусов.
Ошибка — задать уклон на наружные стенки плиты, где он не нужен: габарит на верхней плоскости меняется, и размеры на чертеже перестают сходиться. Вторая — задать уклон в минус и получить поднутрение, то есть деталь, которую невозможно извлечь.
Эксперт включает карту уклонов сразу после осмотра полости. Это самый быстрый способ проверить, понимает ли участник, что такое формообразующая геометрия.
Шаг 3.1.3
Скругляем все внутренние углы, где сходятся формообразующие стенки, радиусом два-три миллиметра, и снимаем фаску по верхней кромке полости, если она указана в чертеже. Работаем от больших радиусов к малым, каждую операцию проверяем предпросмотром: подсвеченные кромки должны быть именно те, которые нужно обработать. Кромки, где скругление не встаёт из-за соседней геометрии, отмечаем на листке и решаем отдельно, а не нажимаем «ОК» через ошибку.
Галтели по внутренним углам снимают концентраторы напряжений: в форме, которая работает под давлением и многократно смыкается, острый внутренний угол — это место, где металл трескается первым. Кроме того, скруглённые переходы дают более равномерное охлаждение и меньше коробления изделия. В перечне критериев эти поверхности считаются отдельно, поэтому пропущенный угол — это минус пять баллов, а не «мелкий недочёт».
Все внутренние углы полости и выступов скруглены, ни одно ребро не осталось острым. В дереве построения операции скругления стоят без ошибок и предупреждений, модель перестраивается за секунду без «жёлтых» элементов.
Ошибка — применить скругление ко всем кромкам тела сразу: обработаются наружные торцы и кромки отверстий, которых в чертеже нет, и геометрия разойдётся с заданием. Вторая — оставить операцию с ошибкой в дереве и не заметить: модель выглядит готовой, а на пересчёте часть скруглений исчезает.
Эксперт прокручивает дерево построения и смотрит, нет ли операций с ошибками: жёлтый или красный значок означает, что элемент фактически не выполнен. Отдельно он смотрит, нет ли операций с ошибками в дереве.
Шаг 3.1.4
Проверяем формообразующую часть на целостность: в дереве должна быть одна деталь, а не набор отдельных тел, все операции должны быть связаны с базовым телом. Смотрим модель в режиме каркаса, чтобы увидеть внутренние грани, и убеждаемся, что нет наложенных поверхностей и «нулевых» стенок. Если обнаружено лишнее тело, его удаляют, а не оставляют: на чертеже оно превратится в лишний вид.
Одно цельное тело — условие корректного чертежа: из набора тел программа строит виды с лишними линиями, и на чертеже появляются контуры, которых в детали нет. Наложенные поверхности дают ошибки при экспорте и при расчёте массы, а в оценке поверхностей читаются как небрежность. Проверка в каркасе занимает минуту и показывает то, что в закрашенном режиме не видно вообще.
В дереве построения один корневой элемент, все операции вложены в него, лишних тел нет. В каркасном режиме внутри полости не видно посторонних плоскостей, масса детали считается без предупреждений. Проверьте массу детали: она должна быть правдоподобной.
Ошибка — оставить тело, созданное «на всякий случай» и не использованное: оно попадёт в чертёж и добавит виды, которых быть не должно. Вторая — не заметить, что часть полости осталась незамкнутой, и получить на чертеже разрыв контура.
Эксперт включает каркас и проверяет внутренние грани: это единственный способ увидеть полость изнутри, не делая разрез. В каркасе видно и наложенные поверхности, и незамкнутые участки полости, которые в закрашенном режиме не заметны.
Действие 3.2. Поставить литник, толкатели и крепёж
Шаг 3.2.1
Строим литниковый канал: на верхней грани плиты чертим окружность диаметром три-четыре миллиметра по осевой линии полости, выдавливаем вырез на всю глубину до полости и добавляем конусность — у впуска диаметр меньше, у входа больше, разница около одного миллиметра на десять миллиметров длины. Канал должен выходить в полость, а не в стенку: проверяем это разрезом через ось канала.
Литник — то, через что расплав попадает в форму, и его расположение определяет качество изделия: канал в стенке даёт струю, которая размывает форму и оставляет след, а канал в самой толстой части полости даёт равномерное заполнение. Правильное размещение литникового отверстия прямо названо важным знанием категории, и отверстие входит в перечень поверхностей. Конусность нужна технологически: без неё застывший литник не вытащить.
Канал выходит точно в полость, ось совпадает с осевой линией, диаметр на входе и у впуска отличается на ожидаемую величину. На разрезе видно сплошное отверстие без ступенек и заусенцев внутри. Проверьте, что канал не выходит за пределы плиты.
Ошибка — поставить литник в угол полости или в тонкую стенку: расплав пойдёт неравномерно, и на модели это читается как неправильное размещение, за которое снимают балл за поверхность. Вторая — забыть конусность и получить цилиндрический канал, который в реальной форме не работает.
Эксперт проверяет положение литника разрезом и смотрит, совпадает ли оно с чертежом. Важность правильного размещения литникового отверстия прямо указана в требованиях к квалификации.
Шаг 3.2.2
Ставим отверстия под толкатели: по чертежу это четыре-шесть отверстий диаметром пять-шесть миллиметров, расположенных по периметру полости на равных расстояниях от стенки. Одно отверстие строим инструментом «Отверстие» с посадкой и глубиной по чертежу, остальные размножаем прямоугольным массивом с указанием количества по двум направлениям и расстояний между осями. Центры отверстий привязываем к базовым плоскостям, чтобы массив считался от геометрии, а не от края.
Толкатели выталкивают готовое изделие из формы, и их расположение подчинено правилу: толкать надо в самую жёсткую часть отливки, иначе изделие продавливается. Отверстия по периметру на равных расстояниях и есть соблюдение этого правила, и в перечне критериев они идут отдельными поверхностями. Массив с привязкой к базовым плоскостям гарантирует, что при изменении габарита отверстия пересчитаются вместе с деталью.
Количество отверстий и диаметр совпадают с чертежом, расстояния между осями равны, все отверстия на одинаковом расстоянии от стенки полости. Проверьте массив в дереве: он должен ссылаться на базовую геометрию, а не на размеры, введённые вручную.
Ошибка — строить каждое отверстие отдельным эскизом: к пятому отверстию накапливается расхождение, и одно из них попадает в стенку. Вторая — поставить отверстия по углам полости, где металла меньше всего, и получить тонкую перемычку.
Эксперт измеряет расстояния между осями отверстий и их удаление от стенки: неравномерность видна и без измерений, по внешнему виду модели. Он смотрит и на то, не попало ли отверстие в стенку полости.
Шаг 3.2.3
Выполняем крепёжные отверстия по углам плиты: обычно четыре отверстия под болт М8 с цековкой под головку, отступ от края пятнадцать-двадцать миллиметров. Строим одно отверстие инструментом «Отверстие» с типом «с цековкой», задаём диаметр сквозного отверстия, диаметр и глубину цековки, затем размножаем зеркалом относительно двух базовых плоскостей — так получается сразу четыре симметричных отверстия.
Крепёж — это то, чем плита держится в блоке пресс-формы, и его отсутствие делает деталь неработоспособной, даже если формообразующая часть идеальна. Цековка нужна потому, что головка болта должна утапливаться заподлицо, иначе она упирается в ответную плиту и форма не смыкается. Зеркало вместо четырёх отдельных отверстий даёт точную симметрию, и на чертеже размеры ставятся один раз, что экономит время во втором модуле.
Четыре отверстия на месте, все на одинаковом расстоянии от кромок, цековки одинаковой глубины. На виде сверху центры отверстий образуют правильный прямоугольник, симметричный относительно осей плиты. Проверьте глубину цековки: она не должна превышать половину толщины плиты.
Ошибка — поставить крепёж без цековки: на чертеже нечего будет обозначать, а деталь в сборке не сядет. Вторая — разнести отверстия с разным отступом от края, и получить несимметричную плиту, где зеркало уже не применить.
Эксперт смотрит на крепёж с точки зрения работоспособности: отверстия должны позволять закрепить плиту в блоке, а не просто присутствовать. Он проверяет, встанет ли болт в отверстие без выступания головки.
Шаг 3.2.4
Если в чертеже есть каналы охлаждения, строим их как вырезы круглого сечения диаметром восемь-десять миллиметров, проходящие на расстоянии пятнадцати-двадцати миллиметров от формообразующей поверхности, с заглушками на торцах. Каналы ведём параллельно длинной стороне полости, соединяем перемычками и проверяем, что они не пересекаются с толкателями и крепежом. Пересечения ищем разрезом и инструментом проверки пересечений.
Каналы охлаждения определяют производительность формы: без них цикл литья растягивается втрое, а изделие коробится из-за неравномерного остывания. Расстояние до формообразующей поверхности — компромисс между скоростью отвода тепла и прочностью стенки: слишком близко — стенка прогибается под давлением, слишком далеко — охлаждение не работает. Пересечение с толкателем или крепежом означает сквозную течь, то есть полностью неработоспособную деталь.
Каналы проходят на равном удалении от полости, не пересекаются с отверстиями толкателей и крепежом, на торцах есть заглушки. Инструмент проверки пересечений не выдаёт ни одного совпадения объёмов. Проверьте, что каналы не выходят на наружные стенки без заглушек.
Ошибка — провести канал прямо через отверстие толкателя: на модели это почти не видно, а на чертеже в разрезе читается как грубая ошибка. Вторая — вывести каналы слишком близко к полости, оставив стенку в три миллиметра, которая не выдержит давления.
Эксперт проверяет каналы на разрезе и оценивает расстояние до формообразующей поверхности: это показатель понимания тепловой задачи формы. Он смотрит и на симметрию каналов относительно оси полости.
Действие 3.3. Проверить модель по перечню поверхностей
Шаг 3.3.1
Запускаем проверку геометрии: смотрим, что все операции в дереве пересчитались без ошибок, тело одно и замкнутое, а на гранях нет «швов» от неудачных скруглений. Проходим по дереву сверху вниз и щёлкаем на каждой операции: в предпросмотре должна подсвечиваться та геометрия, которую вы строили, а не соседняя. Операции с ошибками исправляем сразу или удаляем, если они не нужны.
Ошибка в дереве построения — самая коварная: модель на экране выглядит нормально, но при следующем пересчёте элемент исчезает, и на чертеже не хватает размера или линии. Пятьдесят баллов за поверхности начисляются по факту наличия элементов в модели на момент проверки, поэтому «жёлтые» операции нужно убрать до сохранения. Пять минут на проход по дереву экономят половину оценки.
Все операции в дереве без значков ошибок и предупреждений, при щелчке каждая подсвечивает свою геометрию. Масса детали считается, объём положительный, в свойствах нет сообщений о незамкнутом теле. Проверьте, что в дереве нет лишних тел.
Ошибка — оставить операцию с предупреждением и надеяться, что «и так сойдёт»: на проверке эксперт открывает дерево и видит пометку, а элемент считается невыполненным. Вторая — удалять операцию вместе с зависимыми элементами и терять уже готовые скругления.
Эксперт открывает дерево построения в первую очередь: по значкам видно, какие элементы реально выполнены, а какие существуют только на экране. По дереву видно и порядок операций, и аккуратность построения.
Шаг 3.3.2
Включаем «Анализ уклонов» с плоскостью отрыва по верхней грани и смотрим на карту цветов по всей модели: зелёный и синий — положительный уклон, жёлтый — близкий к нулю, красный — отрицательный. Все формообразующие грани должны быть в зелёной или синей зоне; красные участки означают поднутрение, которое придётся исправлять. Найденные проблемные грани правим через изменение уклона в операции, а не добавлением новой.
Анализ уклонов — единственный быстрый способ проверить, извлечётся ли изделие: на глаз градус-полтора не видны, а на карте цветов они читаются мгновенно. Поднутрение делает форму нерабочей, и в критериях это равно отсутствию поверхности. Правка через изменение параметра операции сохраняет дерево, тогда как новая операция накладывается сверху и часто даёт ошибку пересечения.
На карте нет красных зон на формообразующих гранях, жёлтых участков тоже быть не должно — они означают угол меньше половины градуса. Проверьте отдельно стенки выступов: они чаще всего остаются без уклона.
Ошибка — смотреть карту уклонов только на полости и не заметить красную стенку на выступе. Вторая — «исправить» поднутрение, вырезав его дополнительным элементом: геометрия меняется, и размеры на чертеже перестают сходиться.
Эксперт включает карту уклонов и показывает участнику красные зоны, если они есть. Это самый наглядный критерий правильности формообразующей геометрии.
Шаг 3.3.3
Проверяем толщины: инструментом «Анализ толщины» смотрим минимальное и максимальное значение по детали, а в проблемных местах измеряем вручную расстояние между поверхностями. Толщина дна и стенок не должна быть меньше десяти миллиметров, а разброс по толщине — не больше двукратного: резкий переход от толстой стенки к тонкой даёт усадочную раковину на изделии. Найденные тонкие места исправляем уменьшением глубины полости или смещением канала.
Толщина — это прочность формы и качество изделия одновременно: тонкое дно прогибается под давлением расплава, тонкая стенка не держит смыкание, а резкий перепад толщин приводит к усадочным раковинам на отливке. В критериях оценки знание методов расчёта усадки и дефектов изделия прямо отнесено к требованиям категории, и проверка толщины — практическая часть этого знания. Пять минут проверки заменяют переделку всей формообразующей части.
Минимальная толщина по анализу не ниже десяти миллиметров, максимальная — не больше удвоенной минимальной. В местах перехода от дна к стенке нет резких скачков, все переходы либо скруглены, либо имеют уклон.
Ошибка — вырезать полость слишком глубоко и получить дно в четыре миллиметра: внешне модель выглядит правильной, а на разрезе виден тонкий слой металла. Вторая — не проверять толщину вообще, потому что «размеры же с чертежа»: чертёж задаёт геометрию, а работоспособность проверяется отдельно.
Эксперт смотрит на карту толщин и на разрез: тонкая стенка в формообразующей детали — типичная ошибка школьной категории, её ищут целенаправленно. Он смотрит и на разрез, где толщина дна видна напрямую.
Шаг 3.3.4
Берём свой перечень десяти поверхностей и проходим по нему сверху вниз: находим каждую поверхность в модели, поворачивая её и включая каркас, и ставим галочку напротив строки. Чего не нашли — достраиваем немедленно, пока есть время; что нашли с отклонением — правим. На весь проход по перечню уходит две-три минуты, и делать его надо до сохранения, а не после.
Критерий оценки сформулирован буквально: наличие поверхности один, два и так далее до десяти, по пять баллов за каждую. Это значит, что эксперт ищет элементы по списку и не делает скидок за «общее впечатление», а вы можете провести ту же проверку сами и увидеть результат до сдачи. Две минуты на сверку стоят до пятидесяти баллов — самая выгодная операция на всём конкурсе.
На листке десять галочек, и напротив каждой строки вы можете показать поверхность в модели. Если хотя бы одна строка без галочки, к сохранению файла вы не переходите: сначала достраиваете. Проверьте, что каждая галочка подтверждена взглядом на модель, а не памятью.
Ошибка — считать, что «десять поверхностей — это десять операций в дереве»: одна операция часто даёт две поверхности, а другая не даёт ни одной. Вторая — пропускать сверку из-за нехватки времени и терять пять-десять баллов на элементе, который строится за минуту.
Эксперт идёт по тому же перечню и отмечает наличие каждой поверхности. Это объективная оценка, без субъективной части, поэтому спорить здесь не о чем.
Задача 4. Сохранить модель в ipt и сдать первый модульМодуль 1 · 10 баллов
За сохранение модели дают десять баллов: пять за сам факт сохранения и пять за формат ipt. Это единственные баллы модуля, которые можно потерять на ровном месте — из-за неверного каталога, кириллицы в имени или сохранения в чужой формат вроде STEP. Поэтому сохранение вынесено в отдельную задачу, а не делается «заодно в конце»: сначала файл в нужном месте и в нужном формате, потом спокойный переход ко второму модулю. На всё уходит не больше пяти минут из шестидесяти.
Действие 4.1. Заполнить свойства и сохранить файл
Шаг 4.1.1
Открываем свойства файла и заполняем три поля: обозначение детали по чертежу, наименование словами и материал — тот, что указан в задании, обычно сталь или алюминиевый сплав для формообразующих плит. В поле «Автор» вписываем фамилию латиницей, в «Примечание» — номер рабочего места. Материал нужен не только для порядка: от него считаются масса и тепловые свойства, и эти данные попадают на чертёж в основную надпись.
Свойства — это не формальность: обозначение из свойств автоматически подставляется в основную надпись чертежа, и если поле пустое, на чертеже останется прочерк, который эксперт отметит при оценке оформления. Материал в свойствах даёт корректную массу, а масса в основной надписи — обязательный элемент машиностроительного чертежа. Заполнение занимает минуту и снимает сразу несколько причин потерять баллы во втором модуле.
Все три поля заполнены, в свойствах видно вашу фамилию и номер места, материал выбран из библиотеки, а не вписан текстом. Масса в свойствах посчиталась и выглядит правдоподобно — для плиты такого размера это единицы килограммов.
Ошибка — оставить свойства пустыми и вписать обозначение вручную на чертеже: при следующем обновлении вида надпись сбрасывается на прочерк. Вторая — выбрать материал «по умолчанию», из-за чего масса в основной надписи расходится с реальной в разы.
Эксперт смотрит свойства файла при проверке сохранения: пустые поля читаются как незаконченная работа, даже если геометрия идеальна. Отдельно он смотрит, совпадает ли обозначение в свойствах с обозначением на чертеже.
Шаг 4.1.2
Сохраняем файл командой «Сохранить как», а не «Сохранить», и проверяем, что в диалоге выбран формат детали ipt и ваша подпапка MODEL. Имя оставляем то, что задали в начале, при необходимости добавляем номер версии в конце. После сохранения в заголовке окна должен стоять полный путь к файлу — если путь ведёт не туда, сохраняем ещё раз в правильное место и удаляем лишнюю копию, чтобы не путаться при сдаче.
Пять баллов дают за сохранение модели и пять за формат ipt: это ровно десять процентов всей оценки, и они берутся за тридцать секунд. Формат важен потому, что в ipt сохраняется дерево построения, а в STEP или STL — только голая геометрия, и эксперт не сможет проверить, как построена деталь. Команда «Сохранить как» с явным выбором формата страхует от того, что программа предложит свой формат по умолчанию.
В заголовке окна видно полный путь, оканчивающийся на .ipt, и этот путь ведёт в вашу папку MODEL. В проводнике файл есть, его размер — сотни килобайт, а не ноль и не единицы килобайт. Проверьте дату и время изменения файла в проводнике: они должны быть свежими.
Ошибка — нажать «Сохранить» и не заметить, что программа сохранила в формате сборки или во временную папку. Вторая — сохранить в STEP, посчитав, что «так откроется везде»: формат не тот, и пять баллов за ipt потеряны.
Эксперт проверяет формат по расширению и по заголовку окна: формат и каталог оцениваются вместе, в один подход. Он смотрит и на то, совпадает ли расширение файла с тем, что указано в критериях: ipt, а не step и не stp.
Шаг 4.1.3
Закрываем файл и открываем его заново из проводника — это единственный способ убедиться, что сохранение прошло полностью. После открытия проверяем три вещи: дерево построения на месте, габариты измеряются и совпадают с прежними, масса считается. Если модель открылась с ошибками или без части операций, значит, файл сохранён не полностью, и сохранять нужно заново, а не надеяться, что «на проверке откроется».
Пересохранение с проверкой закрывает риск, о котором участники вспоминают уже после сдачи: файл обрезан, дерево пустое, геометрия есть только в памяти программы. На площадке это происходит регулярно из-за нехватки места на диске или из-за сохранения во время пересчёта. Контрольное открытие занимает полминуты и стоит десяти баллов, то есть самой дорогой минуты на конкурсе.
Файл открылся, в дереве все операции на месте, измерение габаритов даёт те же числа, что до сохранения. Масса в свойствах не обнулилась. Проверьте ещё, что в заголовке окна стоит именно тот путь, который вы покажете эксперту, и что рядом нет файла с похожим именем, сохранённого раньше.
Ошибка — не проверять файл и сдавать первый экземпляр: на машине эксперта он может открыться пустым. Вторая — сохранять поверх файла во время пересчёта и получить повреждённый документ, который уже не восстановить.
Эксперт открывает именно сохранённый файл, а не тот, что висит на экране участника: расхождение между ними — редкость, но проверяется всегда. Он смотрит и на размер файла: слишком маленький файл говорит о том, что дерево построения не сохранилось.
Действие 4.2. Закрыть модуль и перейти к чертежу
Шаг 4.2.1
Проходим по короткому чек-листу из шести пунктов и отмечаем каждый: файл лежит в указанном каталоге, имя по шаблону, формат ipt, дерево без ошибок, десять поверхностей найдены, свойства заполнены. На это уходит две минуты. Одновременно смотрим на часы: если идёт пятьдесят пятая минута, а чек-лист не закрыт, недостающие пункты доделываем быстро и без экспериментов.
Чек-лист — это способ не потерять баллы, которые уже заработаны: пять баллов за запуск проекта и десять за сохранение берутся только при выполнении всех формальных условий, а они проверяются простым перечислением. Участники, которые пропускают этот шаг, регулярно обнаруживают на сдаче, что файл лежит не в той папке или назван по-русски. Две минуты здесь — самая дешёвая страховка на конкурсе.
Шесть пунктов отмечены, ни одного «пока нет». Если какой-то пункт не выполняется, вы знаете точно, что именно править, и не тратите время на повторный осмотр всей модели. Проверьте, что в каталоге нет версий с пометкой «копия»: они путают проверку.
Ошибка — пропустить чек-лист «потому что и так всё помню»: к концу первого часа в памяти остаётся геометрия, а формальности выпадают. Вторая — обнаружить невыполненный пункт и начать переделывать модель целиком вместо одной операции.
Эксперт при проверке идёт по тем же формальным пунктам: каталог, имя, формат, наличие модели. Список короткий, и провалиться по нему обидно. Он смотрит и на то, назвал ли участник имя файла сам, без подсказки.
Шаг 4.2.2
Сообщаем эксперту, что модель готова, коротко называя имя файла и что именно построено: плита с полостью, литником, толкателями и крепежом. Ждать ответа и разрешения переходить ко второму модулю не нужно — модули идут по времени, и чертёж начинается по часам, а не по команде. Сразу создаём чертёж из модели, не закрывая деталь: связь между моделью и чертежом сохранится.
Порядок «сначала сообщить, потом идти дальше» нужен по двум причинам: эксперт знает, что можно подходить к рабочему месту, и вы фиксируете момент окончания первого модуля. Ждать ответа нельзя: сорок минут на чертёж — это десять размеров по три балла плюс четыре балла за сохранение, и каждая минута ожидания превращается в ненанесённый размер. Создание чертежа из открытой модели гарантирует, что виды построятся по актуальной геометрии.
Эксперт услышал имя файла и кивнул, чертёж создан и в нём уже есть главный вид. Модель при этом не закрыта, и в дереве чертежа видна ссылка на неё. Чертёж сразу сохраните в папку DRAW под тем же именем, что у модели, чтобы потом не искать, где он лежит.
Ошибка — сидеть и ждать, пока эксперт подойдёт и «примет» модуль: пять-десять минут из второго модуля уходят впустую. Вторая — закрыть деталь перед созданием чертежа и строить виды заново вручную, теряя связь с моделью.
Эксперт подходит к рабочему месту по объявлению участника и смотрит модель; на это у него уходит две-три минуты, и в это время участник уже должен работать над чертежом. Он смотрит и на то, продолжает ли участник работу, пока идёт осмотр модели.
Задача 5. Выполнить чертёж пресс-формы и сдать работуМодуль 2 · 35 баллов
Второй модуль — сорок минут и тридцать пять баллов: тридцать один за выполнение чертежа, где каждый из десяти размеров стоит по три балла, и четыре за сохранение чертежа в PDF. Размеры здесь важнее красоты: чертёж с десятью нанесёнными размерами и простыми видами оценивается выше, чем красивый лист с шестью размерами. Поэтому работа идёт в жёстком порядке: сначала виды и разрез, потом размеры по группам, в конце оформление и экспорт. Ровно наоборот тому, как хочется — сначала красиво, потом по делу.
Действие 5.1. Создать чертёж, виды и разрез
Шаг 5.1.1
Создаём чертёж командой «Новый чертёж» из открытой детали, выбираем формат листа А3 горизонтальный и шаблон с основной надписью по ГОСТ. Проверяем, что масштаб листа задан один к одному и что в основной надписи подставились обозначение и наименование из свойств модели. Если основная надпись пустая, возвращаемся в свойства детали и заполняем их, а не вписываем текст вручную на листе.
Формат А3 и основная надпись по ГОСТ — это не придирка к оформлению: чертёж без рамки и надписи не читается как конструкторский документ, и часть баллов за выполнение чертежа теряется ещё до того, как нанесён первый размер. Автоматическая подстановка из свойств нужна, чтобы обозначение на чертеже совпадало с обозначением в модели: расхождение эксперт замечает сразу. Ручной текст на листе при обновлении видов сдвигается и наезжает на линии.
Лист А3 с рамкой и заполненной основной надписью, в графах видны обозначение, наименование, материал и ваша фамилия. Масштаб в основной надписи — один к одному или тот, который вы выбрали осознанно. Проверьте, что рамка не обрезана по краю листа.
Ошибка — начать с пустого листа без шаблона: рамки и надписи не будет вообще, и чертёж формально не соответствует требованиям. Вторая — вписать данные в основную надпись текстом и получить расхождение с моделью после обновления.
Эксперт оценивает оформление листа в первую очередь: рамка, основная надпись, масштаб — это то, что видно без разбора геометрии. Он смотрит и на то, заполнены ли графы материала и масштаба, а не только обозначение с наименованием.
Шаг 5.1.2
Ставим главный вид: в диалоге «Базовый вид» выбираем ориентацию, при которой видна верхняя грань с полостью, и размещаем его в левой верхней части листа, оставив справа и снизу место под проекции. Затем командой «Проекционный вид» тянем вниз — получаем вид сверху или спереди, и вправо — вид сбоку. Все виды остаются связанными с моделью, поэтому линии на них строятся автоматически и совпадают по проекционной связи.
Три вида — минимум, при котором на чертеже можно нанести все десять размеров: часть размеров относится к верхней плоскости с полостью, часть к торцам и отверстиям. Проекционная связь важна не для красоты: она гарантирует, что высота полости на главном виде совпадёт с положением на виде сбоку, и размеры не будут противоречить друг другу. Связанные виды обновляются вместе с моделью, если придётся что-то поправить.
На листе три вида, расположенные по проекционной связи: линии одного вида продолжаются на другом. Ни один вид не выходит за рамку и не наезжает на основную надпись. Проверьте, что на всех видах видны линии одной и той же геометрии, а не разные наборы кромок.
Ошибка — построить единственный вид, решив, что «остальное понятно»: половину размеров просто некуда поставить, и три-четыре из десяти теряются. Вторая — растянуть виды на весь лист, оставив основную надпись за пределами компоновки.
Эксперт смотрит на количество видов и на их взаимное расположение: нарушение проекционной связи читается как ошибка построения чертежа. Он смотрит и на количество видов: два вида вместо трёх уже снижают оценку, хотя часть размеров поставить можно.
Шаг 5.1.3
Выполняем разрез через полость и литниковый канал: командой «Разрез» указываем базовый вид, проводим секущую линию через ось литника и центр полости, и размещаем разрез справа от главного вида. Направление взгляда задаём так, чтобы в разрез попали толкатели и каналы охлаждения, если они есть. Обозначение разреза и стрелки направления взгляда программа ставит сама, проверяем только, что они не наезжают на линии вида.
Разрез — единственное место, где видны внутренние поверхности: глубина полости, толщина дна, положение литника и каналов. Без разреза три-четыре размера из десяти просто не к чему привязать, а эксперт не увидит, что поверхности выполнены. Правильно проведённая секущая плоскость через ось симметрии даёт симметричный разрез, который читается без дополнительных пояснений.
На разрезе видны полость с уклоном стенок, дно, литниковый канал и отверстия толкателей. Штриховка сплошная, без разрывов на месте отверстий, обозначение разреза стоит над изображением. Проверьте, что на разрезе видна стенка полости с уклоном, а не только дно.
Ошибка — провести секущую плоскость мимо оси и получить косой разрез, по которому нельзя поставить размеры глубины. Вторая — сделать разрез на отдельном листе, где он не связан с главным видом и читается отдельно.
Эксперт смотрит на разрез как на главный источник информации о внутренней геометрии: все размеры полости он ищет именно здесь. Он смотрит и на то, попали ли в разрез толкатели: без них чертёж не показывает технологическую часть детали.
Шаг 5.1.4
Проверяем компоновку и при необходимости меняем масштаб: при габарите плиты до двухсот миллиметров на А3 обычно подходит один к двум, при меньшем — один к одному. Масштаб меняем в свойствах вида, а не растягиванием мышью, иначе размеры останутся прежними, а изображение станет другого размера. Между видами оставляем промежуток двадцать-тридцать миллиметров: в него лягут размерные линии.
Масштаб, выбранный мышью, — классическая причина неверного чертежа: изображение увеличилось, а размерные числа остались прежними, и деталь на бумаге не соответствует написанному. Промежутки между видами нужны заранее, потому что размерные линии с выносными не помещаются вплотную и начинают наезжать на изображение. Компоновка влияет на читаемость, а читаемость — на оценку выполнения чертежа.
Виды не наезжают друг на друга, вокруг каждого остаётся свободное поле, масштаб указан в основной надписи и совпадает с реальным отношением длины детали к длине изображения. Проверьте, что основная надпись не перекрыта видом и читается целиком, а свободное поле осталось со всех сторон листа.
Ошибка — растянуть виды мышью до заполнения листа: масштаб в надписи остаётся старым, и чертёж становится неверным. Вторая — поставить виды вплотную, а потом обнаружить, что размерным линиям негде разместиться.
Эксперт проверяет масштаб по одному-двум габаритам: несоответствие видно линейкой за десять секунд. Он смотрит и на то, читается ли чертёж целиком без увеличения: мелкие виды на большом листе считаются ошибкой компоновки.
Действие 5.2. Нанести десять размеров по группам
Шаг 5.2.1
Начинаем с базы: на главном виде и виде сверху наносим три габаритных размера — длину, ширину и высоту плиты, привязывая их к наружным граням. Дальше ставим размеры положения полости относительно двух торцов: от левого торца до стенки полости и от нижнего торца до стенки. Каждый размер ставим инструментом «Размер», привязываясь к геометрии вида, а не к нарисованным вручную линиям, и следим, чтобы выносные линии не пересекали изображение.
Габаритные размеры и размеры положения — это первые пять из десяти размеров, и каждый стоит три балла. Привязка к геометрии вида важна технически: размер, поставленный к нарисованной линии, при обновлении чертежа остаётся висеть в воздухе и превращается в ошибку. База от торцов выбрана не случайно: все остальные размеры считаются от неё, и чертёж получается замкнутым, без недостающих звеньев размерной цепи.
Пять размеров нанесены, все читаются без наклона головы, выносные линии не пересекают контур детали. Числа совпадают с размерами в модели — проверьте один из них двойным щелчком по размеру. Проверьте, что выносные линии не пересекают штриховку разреза.
Ошибка — ставить размеры «на глаз» от края листа, а не от геометрии: числа расходятся с моделью, и балл не начисляется. Вторая — нанести габарит и забыть размеры положения полости, из-за чего остальные размеры не к чему привязать.
Эксперт проверяет каждый из десяти размеров отдельно: смотрит, есть ли размер на чертеже и совпадает ли число с моделью. Он смотрит и на то, от какой базы проставлены размеры положения: размеры от разных баз читаются как ошибка.
Шаг 5.2.2
На разрезе наносим размеры полости: глубину от верхней грани до дна, два внутренних размера полости по двум направлениям и, если в чертеже задан, размер дна. Глубину ставим вертикально справа от разреза, внутренние размеры — горизонтально внутри контура, сдвигая их на разные уровни, чтобы линии не сливались. Уклон стенки показываем отдельным угловым размером или надписью в технических требованиях.
Размеры полости — сердце чертежа пресс-формы: именно по ним изготавливают формообразующую геометрию, и именно они чаще всего отсутствуют, потому что на виде сверху глубина не видна. Это ещё три размера из десяти, то есть девять баллов. Разные уровни размерных линий нужны для читаемости: две линии на одном уровне сливаются в одну и эксперт не может разобрать число.
Глубина полости на разрезе совпадает с моделью, два внутренних размера не дублируют друг друга, толщина дна видна и равна разности высоты плиты и глубины. Угловой размер уклона читается и стоит на стенке, а не на дне.
Ошибка — нанести внутренние размеры на виде сверху, где не видно глубины, и оставить разрез без размеров. Вторая — поставить два размера на одном уровне, из-за чего один перекрывает другой и не читается.
Эксперт открывает разрез и ищет на нём глубину и внутренние размеры. Если размер стоит не на том виде, он всё равно считается, но нечитаемый размер могут не зачесть.
Шаг 5.2.3
Наносим размеры отверстий: диаметры отверстий под толкатели с указанием количества, размеры крепёжных отверстий с цековкой, диаметр литникового канала. Для одинаковых отверстий достаточно одного размера с надписью количества и выносной линии к группе — так делается по правилам оформления. Положение отверстий задаём размерами между осями и от базового торца, используя осевые линии, которые уже построены.
Отверстия — это ещё два-три размера из десяти, и они относятся к технологическим поверхностям, которые оценивают в первом модуле и проверяют на чертеже во втором. Надпись с количеством вместо размера на каждом отверстии экономит время: четыре одинаковых отверстия с одним размером читаются лучше, чем четыре налезающих друг на друга размера. Размеры между осями нужны потому, что положение отверстия задаётся координатами.
Все отверстия имеют размер, у группы одинаковых стоит количество, положение задано от базы. Размерные линии не проходят через штриховку разреза, осевые линии выходят за контур на два-три миллиметра. Проверьте, что у каждого отверстия есть диаметр, хотя бы в одной надписи.
Ошибка — нанести диаметр на каждое отверстие отдельно и получить нагромождение линий, в котором не читается ни одно число. Вторая — забыть размер литникового канала: без него чертёж не годится для изготовления формы.
Эксперт проверяет наличие размеров на отверстиях и правильность записи с количеством: это стандартное требование к чертежу. Он смотрит и на то, совпадает ли количество отверстий в надписи с количеством на виде.
Шаг 5.2.4
Заканчиваем группу размеров радиусами, фасками и уклоном: ставим радиусы скруглений полости и наружных углов, размеры фасок с углом, угловой размер уклона стенки. Одинаковые радиусы выносим одной записью, разные подписываем отдельно. После этого пересчитываем все размеры на листе и записываем число на листке: оно должно быть не меньше десяти, иначе один-два размера ещё не нанесены.
Радиусы и фаски — это поверхности, которые в первом модуле оценивались по пять баллов, а во втором должны быть показаны на чертеже: без размера элемент не изготовить. Запись одинаковых радиусов одной строкой — правило оформления, которое экономит место и делает чертёж читаемым. Пересчёт размеров нужен потому, что критерий сформулирован по количеству: десять размеров на чертеже, каждый по три балла.
На листе не меньше десяти размеров, из них три габаритных, три по полости, два-три по отверстиям, остальные — радиусы и фаски. Ни один размер не повторяет другой, все читаются при увеличении до ста процентов.
Ошибка — увлечься радиусами и не нанести размеры отверстий: размеров формально много, а нужных нет. Вторая — поставить один и тот же размер дважды в разных видах, что считается ошибкой оформления. Третья ошибка — поставить радиусы без числа и ограничиться надписью «неуказанные радиусы 3 мм», тогда как в чертеже радиусы разные.
Эксперт считает размеры по группам и сверяет число с критерием: десять размеров — тридцать баллов, каждый пропущенный минус три. Он смотрит и на запись радиусов: одинаковые собраны в одну строку, а разные подписаны каждым числом отдельно.
Действие 5.3. Оформить лист и сохранить чертёж в PDF
Шаг 5.3.1
Добавляем осевые и центровые линии там, где их нет: через центры отверстий, по оси полости и по оси литникового канала. Проверяем, что осевые выходят за контур на два-три миллиметра и выполнены штрихпунктирной линией, а не сплошной. Затем проходим по всем десяти размерам и смотрим, не перекрывает ли какой-нибудь из них контур детали или другой размер — при необходимости переносим размер на свободное поле.
Осевые линии — это не украшение: без них отверстия на чертеже не имеют центра, и размер между осями не к чему привязать, а на производстве деталь размечают именно по осям. Штрихпунктирная линия — стандарт оформления, и сплошная линия на месте оси читается как ошибка. Проверка перекрытий нужна потому, что размер, наложенный на контур, физически не читается, и эксперт может его не засчитать.
Осевые линии есть у всех отверстий и у полости, выполнены штрихпунктиром. Ни один размер не лежит на линии контура, все числа читаются при масштабе сто процентов без увеличения. Проверьте, что осевые линии не выходят за пределы листа и не наезжают на основную надпись.
Ошибка — рисовать осевые сплошной линией или вообще их не ставить: чертёж выглядит заполненным, но центры отверстий не обозначены. Вторая — оставить размер, наложенный на штриховку разреза, где он не виден.
Эксперт читает чертёж как производственник: если размер невозможно прочитать, он не засчитывается, даже если формально нанесён. Он смотрит и на то, не остались ли размеры, привязанные к удалённой или изменённой геометрии: такие числа подсвечиваются цветом.
Шаг 5.3.2
Заполняем технические требования над основной надписью: материал, твёрдость, шероховатость формообразующих поверхностей, неуказанные радиусы и предельные отклонения. Для формообразующей поверхности полости шероховатость указываем не грубее Ra 0,8, для остальных — Ra 3,2; если в задании даны другие значения, берём их. Неуказанные радиусы записываем одной строкой, чтобы не загромождать чертёж.
Технические требования превращают чертёж в документ, по которому можно изготовить деталь: без шероховатости формообразующей поверхности нельзя назначить обработку, без материала не выбрать заготовку. Шероховатость полости влияет на качество изделия напрямую: грубая поверхность оставляет следы на отливке и затрудняет извлечение. Запись неуказанных радиусов одной строкой снимает необходимость ставить десяток одинаковых обозначений.
Над основной надписью три-пять строк текста, в них есть материал, шероховатость формообразующих поверхностей и неуказанные радиусы. Текст не наезжает на изображения и не выходит за рамку. Проверьте, что строки не дублируют данные из основной надписи.
Ошибка — не заполнить технические требования вообще: чертёж выглядит как картинка, а не как документ, и часть баллов за выполнение теряется. Вторая — указать шероховатость на всех поверхностях одинаково, включая крепёж, где она не нужна.
Эксперт читает технические требования целиком: это показатель того, понимает ли участник, для чего нужен чертёж. Он смотрит и на то, указана ли шероховатость именно формообразующих поверхностей, а не детали целиком.
Шаг 5.3.3
Выполняем экспорт в PDF: команда «Экспорт», формат PDF, все листы, масштаб один к одному, качество печати высокое, шрифты внедряются. Имя файла оставляем тем же, что у чертежа, и сохраняем в подпапку EXPORT, а не рядом с моделью. После экспорта проверяем, что в диалоге стояла галочка на всех листах: чертёж часто состоит из одного листа, но если листов два, второй без этой галочки не попадёт в файл.
За сохранение чертежа дают четыре балла: два за сам факт сохранения и два за формат PDF — это прямо указано в критериях. PDF нужен потому, что он открывается на любой машине без CAD и не «плывёт» при печати, а экспорт один к одному гарантирует, что размеры на бумаге соответствуют указанным. Внедрение шрифтов важно: без него надписи в основной надписи могут замениться на квадраты на чужом компьютере.
PDF-файл лежит в EXPORT, открывается двойным щелчком, в нём видны все виды и все размеры. При увеличении до ста процентов линии остаются чёткими — это признак векторного, а не растрового экспорта. Проверьте размер файла: он должен быть в пределах сотен килобайт.
Ошибка — экспортировать «в картинку» через печать в изображение: линии становятся ступенчатыми, размеры плывут, и два балла за формат теряются. Вторая — сохранить PDF в папку с моделью, а не в указанную: файл есть, а в нужном каталоге его нет.
Эксперт открывает именно PDF: балл за сохранение ставится по наличию файла в каталоге и по его формату. Он смотрит и на то, открывается ли PDF на машине без CAD: файл, который требует исходного чертежа, не считается сданным.
Шаг 5.3.4
Проверяем готовый PDF в полноэкранном режиме: листаем страницы, смотрим, что все размеры читаются, ничего не обрезано по краям и основная надпись заполнена. Отдельно проверяем, что размеры на чертеже совпадают с моделью: один габарит и одну глубину сверяем по памяти или по таблице замеров. Если обнаружено расхождение, правим чертёж и экспортируем заново, не пытаясь исправить сам PDF.
Проверка PDF перед сдачей закрывает самый обидный сценарий: работа сделана, но файл обрезан по краю листа или часть размеров ушла за рамку. Расхождение размера с моделью стоит три балла за каждый размер, и найти его можно только сверкой. Править нужно исходный чертёж, потому что PDF — это уже слепок, и любая правка в нём не отразится в модели.
PDF открыт, все десять размеров видны, края листа не обрезаны, основная надпись заполнена. Сверенные габарит и глубина совпадают с моделью до десятых. Проверьте, что при печати на А3 масштаб не меняется: линии размеров остаются той же толщины, что на экране.
Ошибка — не открыть PDF и сдать файл, в котором размеры ушли за край листа из-за неверного формата бумаги при экспорте. Вторая — править PDF вручную и получить документ, не соответствующий модели. Третья ошибка — не повторить экспорт после правки размеров: в файле останутся старые числа.
Эксперт оценивает именно PDF-файл, а не экран с чертежом: всё, чего нет в PDF, для оценки не существует. Он смотрит и на то, совпадает ли количество листов в PDF с количеством листов чертежа: второй лист без галочки «все листы» теряется при экспорте и в оценку не попадает.
Действие 5.4. Сдать работу по времени
Шаг 5.4.1
За пять минут до конца проверяем часы и оба файла: модель в ipt в папке MODEL и чертёж в PDF в папке EXPORT, имена по шаблону, оба открываются. Смотрим, не осталось ли в каталоге лишних копий с именами вроде «копия» — их лучше убрать, чтобы эксперт не гадал, какой файл основной. Если что-то не сохранилось, сохраняем сейчас, даже если геометрия не идеальна: файл без двух поверхностей оценивается, отсутствующий файл — нет.
Общее время конкурса для школьников — один час сорок минут: час на модель и сорок минут на чертёж. Последние пять минут нужны не для доработки, а для того, чтобы работа физически оказалась там, где её ищут. Практика показывает, что большинство нулей по модулю связано не с плохой геометрией, а с несохранённым или неверно названным файлом.
Оба файла на месте, открываются, имена соответствуют шаблону, лишних копий в каталоге нет. Время до конца — не меньше двух минут, чтобы успеть объявить о готовности. Проверьте, что оба файла открываются на этой же машине без ошибок.
Ошибка — до последней секунды править геометрию и не сохранить результат. Вторая — оставить в каталоге пять версий файла и надеяться, что эксперт разберётся, какая из них итоговая. Третья ошибка — сохранить PDF только на рабочем столе и решить, что этого достаточно: эксперт ищет файл в каталоге, указанном в задании.
Эксперт проверяет каталог в момент окончания времени: работа, не сохранённая к этому моменту, не оценивается. Он смотрит и на то, объявил ли участник о готовности сам, не дожидаясь, пока эксперт подойдёт и спросит: молчание до конца времени читается как незавершённая работа.
Шаг 5.4.2
Объявляем о завершении и коротко объясняем, что сделано: деталь такой-то, построены полость с уклоном, литник, толкатели и крепёж, чертёж содержит три вида, разрез и десять размеров, файлы лежат там-то. Говорим спокойно и по делу, без оправданий за недоделанное: эксперт оценивает результат, а не рассказ. Если знаете, какой элемент не успели, лучше назвать его самим — это читается как понимание своей работы.
Короткий отчёт нужен потому, что часть оценки связана с пониманием технологии: эксперт видит, различает ли участник формообразующие и технологические элементы. Честно названный недоделанный элемент не добавляет баллов, но снимает вопросы и показывает профессиональное отношение, которое входит в субъективную часть оценки. Спорить с замечаниями в момент сдачи бессмысленно: баллы уже выставлены по объективным критериям.
Вы назвали оба файла, их расположение и состав чертежа, эксперт подтвердил, что видит файлы в каталоге. Рабочее место осталось в порядке, лишние копии удалены. Проверьте, что рабочее место осталось в том виде, в каком его принято сдавать: инструмент на месте, бумаги убраны.
Ошибка — молча уйти или, наоборот, долго объяснять, почему что-то не вышло: время сдачи ограничено, и задержка воспринимается как нарушение процедуры. Вторая — назвать не тот файл, который сохранён последним.
Эксперт фиксирует факт сдачи и проверяет файлы при участнике: на этом конкурс для участника заканчивается. Он смотрит и на то, понимает ли участник разницу между формообразующими и технологическими элементами своей детали.
Студент
учащиеся колледжей и техникумовВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Студенческая категория компетенции «Изготовление изделий из полимерных материалов» — это полный производственный цикл в миниатюре: спроектировать деталь пресс-формы в CAD, выпустить по ней чертёж и отформовать изделие на термопластавтомате, а затем доказать замерами, что размеры попали в допуск. На всё даётся два часа и три модуля по 40 минут: проектирование (60 баллов), чертёж (25) и литьё с замерами (15). Соотношение сил здесь неочевидное: 45 баллов из 100 приносит одна только геометрия — пятнадцать поверхностей детали по 3 балла, — а красивая отливка без чертежа и модели стоит всего 4 балла. Первые 40 минут решают больше, чем последние: ошибка в единицах измерения уводит за собой и чертёж, и замеры. Ниже — разбор по шагам в рабочей последовательности, с цифрами из конкурсного задания, ориентирами по режимам литья и типичными потерями баллов.
Задача 1. Спроектировать деталь пресс-формы в CADМодуль 1 · 60 баллов · 40 минут
Модуль 1 стоит 60 баллов из 100 и длится 40 минут: 5 баллов дают за сам проект (2 — безопасная работа, по 1 — каталог, название и формат), 45 — за пятнадцать поверхностей детали по 3 балла, ещё 10 — за сохранение модели и формат .ipt. Арифметика жёсткая: на одну поверхность приходится меньше трёх минут, поэтому декор доводить некогда. Порядок такой: место и настройки документа, разбор чертежа и список пятнадцати позиций, затем базовое тело, внутренние элементы, литниковый узел и сохранение по шаблону.
Действие 1.1. Организовать место и открыть проект по правилам
Шаг 1.1.1
Первым делом надеваем спецодежду: брючный костюм, ботинки с защитным подноском, волосы убираем под резинку или головной убор, рукава застёгиваем у запястья. Садимся за ноутбук так, чтобы он стоял всей плоскостью на столе, а не на коленях или на краю; верхний край экрана — примерно на уровне бровей, клавиатура — так, чтобы предплечье лежало горизонтально. Сетевой кабель и мышь убираем от края стола, бутылку с водой ставим на отдельную полку в стороне от техники, сумку — под стол, а не в проход между рабочими местами.
Соблюдение правил безопасной работы с оборудованием — первый критерий модуля 1, он стоит 2 балла из 60 и снимается целиком, а не частично, если эксперт зафиксирует нарушение. Второй смысл прикладной: на весь модуль даётся 40 минут, и любая суета вокруг стола съедает время из того запаса, который нужен на пятнадцать поверхностей. Ровная посадка ещё и держит точность: при размерах до 0,01 мм дрожащая рука — прямая дорога к случайному сдвигу модели.
Проверьте четыре признака, не отходя от места: спецодежда застёгнута и подошва закрыта, волосы не выбиваются, кабель не пересекает проход и не лежит в зоне ног, на столе нет еды и напитков. Дополнительно убедитесь, что ноутбук подключён к сети, а не работает от батареи: севший на 35-й минуте аккумулятор — это потерянная модель.
Самая частая ошибка — остаться в футболке и кроссовках, решив, что «за компьютером это не опасно»: эксперт фиксирует спецодежду до старта, и 2 балла уходят в начале. Вторая — поставить бутылку рядом с клавиатурой: пролитая вода выводит ноутбук из строя, и работа останавливается целиком.
Эксперт обходит площадку в первые три-четыре минуты модуля, пока участники рассаживаются, и смотрит именно на спецодежду, положение кабелей и порядок на столе. Отдельно отмечается, остаётся ли место в таком виде к концу модуля.
Шаг 1.1.2
Запускаем CAD-систему и до первой линии геометрии выставляем единицы: в Inventor это Файл → Параметры → вкладка «Общие» → «Единицы измерения» = миллиметры, а в свойствах документа допуск ставим 0,01 мм (для эскизов, где есть дуги малого радиуса, допустимо 0,001 мм). Проверяем, что стоит метрический шаблон Metric, а не дюймовый: в строке состояния единицы должны читаться как мм. Там же включаем отображение начала координат и плоскостей, чтобы потом не искать, от чего строить базу.
Неправильные единицы — это самая обидная потеря баллов во всём модуле: деталь строится «правильно», но в 25,4 раза крупнее, и ни один из пятнадцати размеров не совпадает с заданием, то есть под угрозой все 45 баллов за поверхности. Грубый допуск тоже стоит денег: при 0,1 мм булевы операции начинают «съедать» тонкие стенки и кромки паза, и вместо одной поверхности получается рваная кромка. На проверку единиц уходит 20 секунд.
Признак, что всё в порядке: в строке состояния видно «мм», размер эскиза 50 читается как 50,000, а не 1,968. Быстрый тест — постройте прямоугольник 100 × 50 и посмотрите, укладывается ли он в лист: при дюймах он займёт половину экрана и вылезет за поле.
Типичная ошибка — работать в шаблоне по умолчанию и обнаружить дюймы на этапе чертежа, когда все размеры уже проставлены: пересчёт модели ломает зависимости, и 40 минут модуля уходят на перестройку. Вторая ошибка — выставить допуск 0,1 мм «чтобы быстрее считалось» и потом ловить незамкнутые профили в скруглениях.
Эксперт смотрит настройки документа в начале модуля и может попросить показать строку состояния. Оценивается именно факт правильной настройки, а не скорость, с которой участник дошёл до первой детали.
Шаг 1.1.3
Создаём файл детали и сразу сохраняем его в каталог, указанный в задании: «Сохранить как» → путь из информационного листа → имя файла строго по шаблону (обычно это номер участника и название детали, например «U-12_Korpus.ipt» без пробелов и кириллицы) → тип файла «Деталь (*.ipt)». После первого сохранения включаем автосохранение с интервалом 5 минут и запоминаем горячую клавишу Ctrl+S — дальше жмём её после каждой завершённой операции, а не в конце.
За создание проекта в CAD дают 5 баллов, и они делятся ровно на четыре проверяемых пункта: безопасность (2), выбран нужный каталог (1), правильное название (1), правильный формат (1). То есть три балла из пяти — это чистая дисциплина сохранения, которую невозможно «добрать» качеством модели. Плюс практическая страховка: сохранённый файл переживает зависание программы, а несохранённый — нет.
Откройте проводник и посмотрите на файл: расширение .ipt, имя совпадает с шаблоном посимвольно (регистр и дефисы тоже), путь — та самая папка из задания, а не «Рабочий стол» и не «Загрузки». Размер файла больше нуля килобайт, дата — текущая.
Классика — сохранить на рабочий стол под именем «Деталь1»: модель может быть идеальной, но 3 балла из 5 за проект теряются сразу, и эксперт даже не станет искать файл в другом месте. Вторая ошибка — сохранить как .iam или .step, потому что «так тоже открывается»: критерий требует именно .ipt.
Эксперт проверяет каталог и имя файла после сдачи модуля, открывая папку задания. Если файла нет по указанному пути, работа модуля считается несданной независимо от того, что было на экране.
Действие 1.2. Разобрать задание и разметить пятнадцать поверхностей
Шаг 1.2.1
Берём чертёж детали из задания и читаем его в три прохода. Сначала габариты: длина, ширина, высота — выписываем их на бумагу столбиком. Потом база: находим поверхность или плоскость, от которой проставлено большинство размеров, и помечаем её маркером на распечатке. Третьим проходом идём по всем размерам и отмечаем те, что заданы от базы, и те, что заданы цепочкой, — вторые при построении опаснее, потому что накапливают ошибку. На всю разборку уходит 5–7 минут из 40.
Модель строится не «по картинке», а по размерам, и если база выбрана неверно, половина геометрии окажется привязанной к плавающей плоскости — при любом изменении размеров деталь разваливается. Кроме того, оценка идёт по пятнадцати конкретным поверхностям из оценочного листа (по 3 балла каждая, всего 45 из 60), и знать заранее, какие именно грани и отверстия проверяют, — значит не потратить время на декор, который никто не считает.
На бумаге должны появиться три вещи: список габаритов, отмеченная база и не менее десяти выписанных размеров с пометкой, от чего каждый отсчитывается. Если через семь минут список пуст — вы читаете чертёж глазами, а не разбираете его, и дальше будете строить по интуиции.
Типичный провал — начать строить сразу, «по ходу разберусь»: тогда к 25-й минуте выясняется, что глубину паза вы проставили от другой плоскости, и переделывать приходится половину дерева построений. Вторая ошибка — игнорировать размеры, заданные цепочкой: ошибка в 0,2 мм на первом звене уводит последнюю стенку на полмиллиметра.
Эксперт подходит в первые 10 минут и смотрит, есть ли у участника черновые записи и размеченный чертёж. Работа «по памяти» видна и оценивается как слабая организация проектирования.
Шаг 1.2.2
Выписываем на лист пятнадцать позиций оценочного листа и для каждой назначаем, какая грань или элемент модели ей соответствует. Обычно это: основание (нижняя плоскость), верхняя плоскость, две длинные боковины, две торцевые стенки, наклонная поверхность или уклон, дно и стенки паза, цилиндрическая поверхность бобышки, отверстие под литник, две поверхности рёбер или приливов и фаска. Напротив каждой позиции ставим номер операции, которой она будет получена, — так список превращается в план построения.
Сорок пять баллов модуля 1 разложены на пятнадцать равных частей по 3 балла, и потеря одной поверхности — это минус 3 балла, а потеря паза целиком (дно плюс две стенки) — минус 9. Когда список поверхностей превращён в план операций, ни один элемент не забывается: вы идёте по нему сверху вниз и вычёркиваете сделанное. Это же список потом служит шпаргалкой на самопроверке перед сохранением.
В списке ровно пятнадцать строк, у каждой есть назначенная операция, и ни одна строка не помечена как «потом разберусь». Проверьте, что геометрия, полученная одной операцией (например, выдавливанием паза сразу с дном и двумя стенками), закрывает сразу несколько строк — это нормально и экономит время.
Частая ошибка — считать поверхностями только «крупные» грани и забыть фаску или дно паза: две позиции из пятнадцати уходят молча. Вторая — записывать поверхности абстрактно («боковые»), из-за чего на проверке невозможно понять, все ли из них построены.
Эксперт сверяет модель с оценочным листом по позициям, а не «в целом». Наличие всех пятнадцати поверхностей он определяет визуально по изометрии и разрезам, поэтому грани должны быть доведены, а не оставлены «наметкой».
Шаг 1.2.3
Определяем место литника и выталкивающих шпилек и закладываем их в модель сразу. Литник ставим в массивную часть детали, по возможности в центр симметрии, и делаем впускной конус с уклоном 2–3° и диаметром от 2 до 4 мм; след от впуска не должен попадать на видимую лицевую поверхность. Толкатели располагаем под плоскими участками и бобышками, не под стенкой тоньше 1,5 мм, иначе отливку продавит. Уклоны на всех вертикальных стенках задаём 1–2° в сторону съёма.
Пресс-форма из модуля 1 физически живёт в модуле 3: если литник стоит в тонкой стенке, отливка не заполнится и изделие не будет получено (минус 2 балла), а если нет уклонов — деталь заклинит в форме. Уклон 1–2° — это ещё и отдельная поверхность в оценочном листе, поэтому он приносит баллы дважды: как геометрия и как работоспособность формы.
Проверьте три вещи: конус литника виден на разрезе и сужается к полости, ни один толкатель не попадает на кромку или тонкую стенку, на всех вертикальных гранях в анализе уклонов отображается значение не меньше 1°. Для этого в Inventor есть команда «Анализ уклонов» с выбором направления съёма.
Ошибка новичка — сделать литник «где удобно рисовать», например в торце тонкой стенки: на отливке получится недолив, и участник потратит полмодуля на поиск причины в параметрах ТПА, хотя причина в геометрии. Вторая ошибка — забыть уклоны: деталь вынимается с задирами, а на чертеже не хватает размера угла.
Эксперт смотрит на разрез модели и на расположение толкателей в изометрии. Наличие конуса литника и уклонов — прямой признак того, что участник понимает назначение пресс-формы, а не просто копирует контур.
Шаг 1.2.4
Записываем порядок операций на бумаге и держим его перед глазами: эскиз основания → выдавливание базового тела → паз и карман → бобышки и отверстия → уклоны → рёбра жёсткости → фаски и скругления → литниковый узел. Такой порядок неслучаен: сначала создаётся массив материала, потом из него удаляется лишнее, и только в конце добавляются мелкие элементы, которые легко сломать при перестроении. Скругления и фаски всегда идут последними, потому что они ссылаются на кромки, которые предыдущие операции меняют.
Правильная последовательность — это не педантизм, а экономия времени: при обратном порядке (сначала скругления, потом паз) каждый новый вырез тянет за собой перестройку десятка зависимых элементов, и модель начинает «сыпаться» с ошибками. На 40 минутах модуля одна перестройка дерева стоит 5–8 минут, то есть до 15% бюджета времени.
План состоит из 8–12 строк, и в нём нет ни одной операции, которая ссылается на элемент, созданный позже. Проверьте логику на одном вопросе: если убрать любую строку, всё, что ниже, должно оставаться осмысленным — так выглядит правильное дерево построений.
Самая дорогая ошибка модуля — начать со скруглений и фасок: к 30-й минуте дерево строится по 40 секунд, и на исправление одной ошибки уходит остаток времени. Вторая — строить каждую поверхность отдельным телом, а потом «сшивать»: получаются щели и двойные кромки, которые эксперт видит на разрезе.
Эксперт может открыть дерево построений и посмотреть порядок операций — это видно в браузере модели. Аккуратное дерево без подавленных элементов читается как профессиональная работа и учитывается при спорных случаях.
Действие 1.3. Построить базовое тело и наружный контур
Шаг 1.3.1
Создаём эскиз на горизонтальной плоскости и сразу привязываем его к началу координат: рисуем прямоугольник по центру, ставим размеры длина и ширина из выписанного списка (например 120 × 80 мм), добавляем зависимости «совпадение» средней точки с началом координат и «горизонтальность» для нижней кромки. Профиль должен замкнуться в одну петлю — в Inventor об этом говорит залитая область и отсутствие красных точек на кромках. Лишние линии, оставшиеся от привязок, удаляем, а не оставляем «вспомогательными».
База, привязанная к началу координат, — это страховка на весь модуль: если размер поставлен «на глаз» относительно края экрана, при любом пересчёте деталь уезжает, и все производные операции строятся заново. Замкнутый профиль нужен потому, что разомкнутый контур выдавливается в тонкую поверхность без объёма, и такая «стенка» не считается ни одной из пятнадцати позиций оценочного листа.
Признаков два: область внутри контура залита цветом профиля, а в дереве эскиза нет значка с восклицательным знаком. Дополнительно нажмите «Готово» и посмотрите, посчитался ли профиль — если программа просит выбрать профиль вручную, значит петля не замкнута.
Частая ошибка — рисовать контур «на свободном месте» и потом двигать его мышью к центру: размеры начинают конфликтовать, Inventor выдаёт предупреждение о переопределённом эскизе, и часть размеров помечается как справочные. Вторая — оставить в эскизе вспомогательные линии, которые при выдавливании дают лишние тела.
Эксперт смотрит на дерево построений и на то, привязана ли геометрия к системе координат. Полностью определённый эскиз (все линии чёрные, без синих) читается как уверенная работа.
Шаг 1.3.2
Выдавливаем профиль на толщину по чертежу (типично 15–25 мм), направление — «симметрично» или «в одну сторону», как задано на виде сбоку. В операции ставим «Объединение», а не «Новое тело», чтобы получить одну деталь. Сразу после нажатия «ОК» проверяем массу детали через «Свойства» → «Физические свойства»: при плотности материала 0,9–1,05 г/см³ объём в сантиметрах кубических должен быть того же порядка, что длина × ширина × толщина минус вырезы.
Одно тело — обязательное условие: если деталь состоит из двух отдельных тел, половина поверхностей попадает в «второе тело» и на разрезе видна щель, из-за которой позиции оценочного листа не подтверждаются. Контроль объёма — самый быстрый способ поймать грубую ошибку масштаба: если вместо 180 см³ получилось 4600, вы выдавили профиль в дюймах или задали толщину 200 вместо 20.
В браузере модели в разделе «Твердые тела» ровно одна строка. Объём и масса в физических свойствах соответствуют прикидке на бумаге с точностью до 10–15%, а на виде сбоку толщина совпадает с размером чертежа.
Ошибка — оставить по умолчанию «Новое тело» и не заметить этого: модель выглядит целой, но состоит из двух совпадающих объёмов, и булевы операции с ней работают непредсказуемо. Вторая — задать толщину по памяти, не сверившись с видом сбоку: 2 мм разницы на глаз незаметны, а размер на чертеже потом не сойдётся.
Эксперт проверяет количество тел и соответствие габаритов. Расхождение толщины на 1–2 мм он видит по изометрии сразу, потому что пропорции детали на глаз читаются.
Шаг 1.3.3
Ставим уклоны: операция «Уклон» с базовой плоскостью — плоскость разъёма, направление съёма — вверх, угол 1–2°, выбираем все вертикальные боковые грани сразу рамкой. Если угол нужен разный (наружные стенки 1,5°, внутренние полости 2°), делаем два прохода операции, а не один: смешивать углы в одной операции нельзя, они усреднятся. После операции проверяем периметр и габарит по плоскости разъёма — они не должны измениться.
Уклоны дают возможность вынуть отливку из формы без задиров, и это одна из пятнадцати оцениваемых поверхностей. Кроме того, на модуле 3 изделие формуется реально: деталь без уклона заклинивает в оформляющей вставке, и участник теряет время на извлечение, а иногда и ломает отливку.
Включите анализ уклонов с направлением съёма по оси Z: положительные значения должны быть на всех боковых гранях, отрицательных быть не должно ни на одной. На разрезе видно, что сечение к плоскости разъёма шире, чем на глубине.
Типичная ошибка — задать уклон 0,5° «чтобы не портить геометрию»: этого мало для шероховатой поверхности формы, деталь всё равно вынимается с задиром. Вторая — применить уклон к граням вместе со скруглениями, из-за чего на кромках появляются складки.
Эксперт проверяет уклоны через анализ или по разрезу. Уклон меньше 1° на наружных стенках читается как непонимание технологии литья и может стоить балла за соответствующую поверхность.
Шаг 1.3.4
Скругляем наружные кромки радиусом 3–5 мм, внутренние углы — радиусом не меньше половины толщины стенки, фаски на кромках входа — 1 × 45°. Работаем командой «Скругление» с последовательным выбором кромок: сначала все крупные радиусы, затем мелкие. Радиус задаём числом, а не перетаскиванием стрелки, и после каждого прохода обновляем модель, чтобы видеть, не сломалась ли соседняя кромка.
Радиусы снимают концентрацию напряжений и обеспечивают нормальное течение расплава: в остром внутреннем угле поток застаивается, и на отливке получается недолив или сварной шов. Одновременно скруглённые кромки — это дополнительные поверхности, которые видны в оценочном листе, и их наличие отличает законченную модель от чернового контура.
Пролистайте кромки командой «Анализ» → «Проверка кромок»: острых кромок в местах, где по чертежу стоят радиусы, остаться не должно. Визуально на изометрии не должно быть «ступенек» — если кромка выглядит зубчатой, значит два скругления наложились друг на друга.
Самая частая беда — задать радиус больше половины толщины стенки: скругление «съедает» стенку, и на этом месте появляется сквозная щель или самопересечение, а операция падает с ошибкой. Вторая — скруглять всё подряд одним радиусом 10 мм, из-за чего мелкие бобышки исчезают.
Эксперт смотрит на изометрию и на разрезы: аккуратные радиусы и отсутствие рваных кромок видны без измерений. Отдельно проверяется, что радиусы не исказили посадочные размеры.
Действие 1.4. Получить внутренние и крепёжные элементы
Шаг 1.4.1
Строим паз или карман: эскиз на верхней плоскости, контур с размерами от базы, затем «Выдавливание» с операцией «Вычитание» на глубину по чертежу (например 12 мм при толщине 20 мм — значит до дна остаётся 8 мм). В операции ставим «Насквозь» только если это прямо указано, иначе глубина задаётся числом. По стенкам паза сразу задаём уклон 2° в сторону дна, чтобы отформованная деталь выходила без задиров.
Дно и две стенки паза закрывают три позиции оценочного листа, то есть 9 баллов из 45 за поверхности, — это самый весомый одиночный элемент модели. Кроме того, глубина кармана напрямую влияет на прочность отливки: если оставить меньше 6–8 мм материала до низа, деталь при выталкивании треснет и изделие не будет засчитано.
Проверьте глубину не на глаз, а измерением в модели: инструмент «Измерение» от верхней плоскости до дна паза должен показать ровно размер с чертежа. Толщина оставшегося материала — не меньше 6 мм; её видно на разрезе через центр паза.
Ошибка — вырезать паз «насквозь», перепутав режим выдавливания: деталь превращается в рамку, и вместо трёх поверхностей получается одна кромка. Вторая — оставить вертикальные стенки без уклона: при литье они дают задиры, а при выталкивании деталь зависает в форме.
Эксперт проверяет глубину и уклон стенок паза по разрезу. Ровное дно без «ступеньки» от наложения двух операций — признак того, что модель построена продуманно.
Шаг 1.4.2
Ставим бобышки и отверстия по координатам: сначала одну бобышку диаметром по чертежу (например Ø12 мм, высота 8 мм) в точке с размерами от базы, затем «Прямоугольный массив» с шагом по чертежу и нужным количеством копий. Отверстия сверлим командой «Отверстие» с типом «Простое», диаметр и глубина — из чертежа; если отверстий несколько и они симметричны, половину делаем «Зеркальным отражением» относительно центральной плоскости.
Массив и зеркало не только экономят время, но и гарантируют одинаковость элементов: когда четыре отверстия построены вручную, шаг нередко расходится на 0,2–0,3 мм, и на чертеже это видно как несимметричность, а на отливке — как непопадание крепежа. Бобышки и цилиндрические отверстия дают ещё две-три позиции в оценочном листе.
Измерьте расстояние между крайними отверстиями в модели и сравните с расчётным (шаг × количество шагов). Количество элементов в браузере массива должно совпадать с чертежом, а на изометрии отверстия должны стоять симметрично относительно осей.
Классическая ошибка — построить массив вокруг неверной оси: отверстия «съезжают» на полшага, и переделывать приходится всю группу. Вторая — задать диаметр отверстия с учётом усадки в самой модели детали: усадку учитывают в оформляющих размерах формы, а деталь строится по номиналу чертежа.
Эксперт сверяет количество и расположение отверстий с чертежом задания. Симметрию он проверяет визуально, а шаг — измерением по модели. Отдельно он смотрит, совпадают ли диаметры с заданием.
Шаг 1.4.3
Добавляем рёбра жёсткости толщиной 0,6–0,8 от толщины основной стенки: при стенке 3 мм ребро получается 2–2,4 мм, и это значение ставим числом. Ребро строим выдавливанием узкого профиля от внутренней стенки к бобышке, с уклоном 1°, а у основания ребра обязательно оставляем скругление радиусом не меньше толщины ребра, иначе в этом месте при охлаждении образуется утяжина на лицевой стороне.
Толщина ребра — не вкусовое решение, а расчёт: ребро толще основной стенки собирает материал в массивный узел, и на видимой стороне появляется провал (утяжина), за который снимают баллы в модуле 3 и который невозможно исправить параметрами литья. Тонкое ребро, наоборот, не работает как жёсткость и ломается при выталкивании.
Включите «Анализ» → «Толщина стенки» и посмотрите карту: в местах пересечения ребра со стенкой не должно быть пятен, означающих толщину больше допустимой. Проверьте, что радиус у основания ребра присутствует на всех его концах, а не только на одном.
Типичная ошибка — сделать ребро толщиной «как стенка» (3 мм при стенке 3 мм): утяжина гарантирована, а на тонкой стенке она проявится уже через 10–15 минут после извлечения. Вторая — поставить ребро вплотную к литниковой точке и перекрыть течение расплава.
Эксперт смотрит на толщины через анализ и на расположение рёбер в изометрии. Рёбра, поставленные без радиусов у основания, он отмечает как технологически слабое решение.
Шаг 1.4.4
Заканчиваем литниковый узел и делаем сплошную проверку модели. Литниковую втулку строим вращением: наружный диаметр по чертежу, внутренний канал с конусом 2–3°, сужение к полости, длина канала — от плоскости разъёма до впускного отверстия. Затем проверяем модель целиком: число тел, наличие ошибок в браузере, отсутствие нулевой толщины, соответствие габаритов. Найденные ошибки исправляем сразу, а не «потом на чертеже подправлю».
Литниковая втулка — элемент, без которого пресс-форма не работает: расплав должен дойти до полости с нужной скоростью, а при слишком узком канале он остывает в литнике и даёт недолив. Сплошная проверка перед сохранением нужна потому, что модуль 2 строится на этой же модели: любая ошибка геометрии переносится в чертёж, и исправлять её там в разы дольше.
Три проверки подряд: в браузере модели нет строк с красным значком ошибки; в разделе «Твердые тела» одна строка; измеренные габариты совпадают с чертежом до 0,05 мм. Отдельно прокрутите модель в изометрии и посмотрите на просвет — сквозных щелей быть не должно.
Ошибка — оставить канал втулки цилиндрическим без конуса: расплав застывает в нём пробкой, и первая отливка в модуле 3 вообще не получается. Вторая — проигнорировать предупреждение в браузере модели: ошибка «вырожденная грань» на чертеже превращается в пропавший размер.
Эксперт оценивает литниковый узел как отдельный признак технологичности и проверяет модель на целостность перед сохранением. Чистое дерево без ошибок он видит по браузеру модели за пару секунд.
Действие 1.5. Сохранить модель и подготовить её к сдаче
Шаг 1.5.1
Перед сохранением прибираем рабочее поле: закрываем все эскизы, выходим из несохранённых операций, оставляем включённой изометрию с тенями — так модель читается лучше всего. Затем «Сохранить как» → каталог из задания → имя по шаблону → тип «Деталь (*.ipt)», подтверждаем замену, если файл уже есть. После сохранения нажимаем Ctrl+S ещё раз и проверяем, что в заголовке окна нет звёздочки, означающей несохранённые изменения.
За сохранение 3D модели и формат .ipt дают по 5 баллов, всего 10 из 60, и это самые дешёвые баллы модуля: они не зависят от качества геометрии, но теряются полностью, если файл лежит не там, называется иначе или сохранён в другом формате. Закрытые эскизы и чистое поле — ещё и вопрос читаемости: эксперт открывает модель и оценивает её по изометрии, а не разбирает наложенные друг на друга линии эскизов.
В строке заголовка имя файла с расширением .ipt и нет звёздочки; в проводнике файл лежит в папке задания и весит больше 100 КБ; при повторном открытии модель отображается целиком, без «пропавших» элементов.
Самая обидная ошибка — сохранить в последнюю минуту и не успеть: модуль заканчивается, а файл остаётся в памяти. Вторая — сохранить как .iam (сборку) или .stp, потому что «так тоже читается»: критерий требует именно .ipt, и 5 баллов за формат уходят.
Эксперт проверяет файл в папке задания сразу после модуля. Имя, каталог и расширение — формальные признаки, по которым балл либо ставится, либо нет, без промежуточных вариантов.
Шаг 1.5.2
Делаем самопроверку по списку пятнадцати поверхностей: разворачиваем модель в изометрию, затем в вид спереди и сзади, затем строим секущий разрез через паз и бобышки. Идём по своему списку сверху вниз и отмечаем галочкой каждую найденную поверхность. В конце сохраняем контрольный снимок экрана в ту же папку и копируем файл модели во вторую папку — резервную, если она предусмотрена заданием.
Самопроверка по списку ловит именно те потери, которые не видны «в общем»: забытую фаску, несимметричное отверстие, отсутствующее дно паза. Каждая пропущенная позиция — минус 3 балла, а проверка по списку занимает 3–4 минуты. Резервная копия страхует от порчи файла при открытии на другом компьютере.
В списке пятнадцать галочек и ни одной пустой строки. Снимок экрана сохранён и открывается, резервная копия весит столько же, сколько основной файл (совпадение размера до килобайта — признак, что копия полная).
Частая ошибка — проверять «на глаз», без списка: глаз замечает крупное и пропускает фаску или дно паза. Вторая — копировать файл перетаскиванием при открытой модели, из-за чего копируется старая версия без последних изменений.
Эксперт не наблюдает за самопроверкой, но её результат виден в полноте модели. Наличие снимка экрана в папке задания иногда засчитывается как подтверждение того, что модель была доведена.
Задача 2. Выполнить чертёж пресс-формы и сохранить егоМодуль 2 · 25 баллов · 40 минут
Модуль 2 — это 40 минут и 25 баллов: 21 за сам чертёж (1 за безопасную работу и по 2 за каждый из десяти размеров) и 4 за сохранение с экспортом в PDF. Задание выглядит простым, ведь модель уже построена, но времени здесь не больше, чем в первом модуле: три вида, разрез, десять размеров со значками, допуски, сверка чисел с моделью и выгрузка листа. На один размер приходится около трёх минут, поэтому список десяти позиций пишется заранее.
Действие 2.1. Развернуть модель в лист и оформить виды
Шаг 2.1.1
Открываем сохранённую модель и командой «Создать» → «Чертёж» строим лист по шаблону площадки: формат А3 (420 × 297 мм), ориентация горизонтальная, основная надпись по ГОСТ 2.104, масштаб 1:1. В основной надписи заполняем обозначение детали, наименование, материал и свою фамилию или номер участника. Перед построением видов включаем в стиле чертежа толщину основной линии 0,5–0,6 мм, тонкой — 0,2 мм: линии одинаковой толщины делают чертёж нечитаемым.
Модуль 2 — это 40 минут и 25 баллов: 1 балл за безопасную работу, 10 размеров по 2 балла (всего 21) и 4 балла за сохранение с PDF. Оформление листа не оценивают отдельным пунктом, но именно оно определяет, сможет ли эксперт найти десять размеров: на перегруженном или мелко отмасштабированном листе половина из них визуально теряется, и баллы уходят не за ошибку, а за нечитаемость.
На листе видна рамка с полями по ГОСТ (20 мм слева, по 5 мм с остальных сторон), основная надпись заполнена, масштаб в штампе совпадает с фактическим. Проверьте, что линия контура заметно толще размерных — на распечатанном листе это первое, что бросается в глаза.
Типичная ошибка — начать с видов, а основную надпись оставить пустой «дозаполню позже»: в конце модуля на неё не остаётся времени, и чертёж сдаётся обезличенным. Вторая — поставить масштаб 1:2 «чтобы влезло»: размеры при этом верные, но лист выглядит небрежно, а мелкие элементы приходится рассматривать.
Эксперт оценивает чертёж целым листом, как производственный документ: рамка, штамп, масштаб, читаемость. Неряшливый лист снижает доверие и к размерам тоже.
Шаг 2.1.2
Ставим базовый вид (главный, по направлению взгляда на деталь с пазом и бобышками), от него автоматически строим проекционные: вид сверху и вид слева, через команду «Проекционный вид». Проекционную связь не разрываем — тогда любое изменение положения главного вида тянет за собой остальные. Габарит детали размещаем так, чтобы между видами оставалось 25–30 мм свободного поля под размерные линии.
Три проекционных вида — минимальный комплект, по которому читается объёмная деталь: на главном видны паз и рёбра, сверху — расположение бобышек и отверстий, слева — толщина стенок и уклонов. Если вид один, эксперт физически не может проверить часть из десяти размеров, потому что на невидимой стороне их просто не к чему привязать, — и это прямые потери в 21 балле.
Все три вида стоят на проекционных связях и выровнены по линиям связи. Проверьте пропорции: высота детали на главном виде равна высоте на виде слева, а ширина совпадает с видом сверху. Если хотя бы одно не совпало, вид построен не от модели, а нарисован.
Частая ошибка — разорвать проекционную связь и потом двигать виды вручную: линии связи «съезжают», и на чертеже получается деталь, которой не существует. Вторая — поставить виды вплотную, так что размерные линии выходят за пределы листа.
Эксперт смотрит на состав видов и на их взаимное расположение: комплект должен читаться без поворота листа. Отсутствие вида сверху он отмечает сразу, потому что половина отверстий остаётся невидимой.
Шаг 2.1.3
Выполняем разрез А–А через паз и бобышки: команда «Разрез», положение секущей — через ось симметрии, обозначение стрелками по ГОСТ 2.305, штриховка под 45° с шагом 2–3 мм. Дополнительно делаем местный разрез через литниковый канал, чтобы был виден конус впуска. Осевые линии проводим через центры всех отверстий, а лишние линии построения и невидимые контуры, которые дублируются разрезом, скрываем.
Разрез — единственное место, где видны внутренние поверхности: дно паза, стенки кармана, канал литника. От трёх до пяти из десяти оцениваемых размеров относятся именно к внутренним элементам, и без разреза их некуда ставить. Штриховка под 45° нужна ещё и потому, что по ней эксперт за секунду отличает материал от пустоты.
На разрезе видно дно паза и канал литника, штриховка идёт в одну сторону во всех сечениях одной детали, секущая линия обозначена А–А с обеих сторон. Проверьте, что разрез не «разрезает» крепёжные отверстия, которые не лежат на секущей плоскости.
Ошибка — сделать разрез не по секущей плоскости, а «по месту, где удобно смотреть»: внутренние стенки паза получаются искажёнными, и размер глубины на чертеже не соответствует модели. Вторая — заштриховать разные сечения в разные стороны: по ГОСТ это означает разные детали.
Эксперт ищет на чертеже именно разрез, потому что от него зависит проверка внутренней геометрии. Правильное обозначение секущей плоскости он отмечает как признак владения ГОСТ 2.305.
Действие 2.2. Нанести десять размеров, которые проверяет эксперт
Шаг 2.2.1
Выписываем на черновик десять размеров, которые перечислены в оценочном листе, и для каждого помечаем, на каком виде он будет стоять: три габарита (длина, ширина, высота), толщина стенки или дна, глубина паза, диаметр отверстия, межцентровое расстояние между бобышками, угол уклона или фаски, радиус скругления, размер литникового канала. Такой список — не формальность: он превращает нанесение размеров в механическую работу, где ничего нельзя забыть.
Каждый из десяти размеров стоит 2 балла, всего 21 балл вместе с баллом за безопасность. Логика оценки простая: эксперт ищет размер по позиции оценочного листа, и если размер не нанесён, балл не ставится — даже если он есть в модели. Порядок работы по списку гарантирует, что к 35-й минуте все десять позиций закрыты, а не девять из десяти.
В черновике десять строк, у каждой указан вид и тип размера. После нанесения рядом с каждой строкой появляется галочка, а на листе — десять размерных линий, которые можно пересчитать не задумываясь, без разбора по видам.
Самая распространённая потеря — нанести девять «очевидных» размеров и забыть угол уклона или размер литникового канала, потому что они не выглядят как размер: минус 2 балла. Вторая — наносить размеры «по порядку обхода контура», из-за чего часть из них оказывается за пределами листа.
Эксперт идёт по оценочному листу сверху вниз и напротив каждой позиции ставит балл по факту наличия размера. Никаких частичных решений не предусмотрено: размер есть или его нет.
Шаг 2.2.2
Наносим линейные размеры от выбранной базы: инструмент «Размер», первая привязка — к базовой кромке или плоскости, вторая — к измеряемой. Размерные линии выносим за контур детали на 8–10 мм, каждый следующий ряд — ещё на 7–8 мм, чтобы линии не слипались. Цепочку не замыкаем: если размеры заданы цепочкой, оставляем один свободный размер (справочный, со звёздочкой), иначе чертёж технологически неграмотен.
Размеры от базы — это то, по чему реально будут фрезеровать или точить деталь: от одной плоскости отсчитывается всё, и накопленной ошибки не возникает. Замкнутая цепочка не даёт технологу допуска ни на одно звено, и эксперт смотрит на это как на ошибку проектирования, а не оформления. Ряды на разном удалении от контура — условие читаемости: слипшиеся линии не позволяют пересчитать размеры.
Проведите взглядом от базовой кромки: все размеры первого ряда начинаются от неё, числа не пересекаются с линиями контура, стрелки упираются в выносные линии, а не висят в воздухе. Свободный (справочный) размер помечен звёздочкой, если цепочка была в задании.
Ошибка — проставить размер между двумя внутренними кромками, не связав его с базой: на чертеже он есть, но при изготовлении его не с чем согласовать, и эксперт читает это как формальный размер. Вторая — налезающие друг на друга размерные линии: часть чисел становится нечитаемой, и балл снимается за несуществующую ошибку.
Эксперт проверяет не только наличие числа, но и то, от чего оно отсчитано. Размеры, поставленные хаотично, он отмечает как слабую проработку чертежа, даже если все десять позиций формально закрыты.
Шаг 2.2.3
Ставим размеры со значками по ГОСТ 2.307: перед числом диаметра — Ø, перед радиусом — R, перед толщиной — s, угловой размер — с градусами. Отверстие задаём как Ø12 с указанием глубины, фаску — надписью 1 × 45°, глубину паза — от верхней плоскости до дна. Если отверстий несколько и они одинаковые, выносим размер на полку-выноску с количеством: 4 отв. Ø12.
Значок — это не украшение, а единственный способ отличить диаметр от линейного размера: без Ø чертёж читается как расстояние между кромками, и деталь изготовят неверно. Оценочный лист проверяет размеры именно как позиции, и «правильный» размер без значка эксперт может не опознать — позиция закрытой не считается.
Пройдите по всем диаметрам и радиусам: у каждого стоит значок, у повторяющихся элементов указано количество. Сверьте числа с чертежом задания посимвольно — 12 и 12,0 читаются по-разному, а ошибка в диаметре отверстия на 0,5 мм означает негодную деталь.
Частая ошибка — написать «12» вместо «Ø12» и получить на чертеже размер, который невозможно однозначно прочитать. Вторая — задать фаску как «1 мм» без угла: величина без второго параметра не определяет геометрию.
Эксперт читает чертёж как производственник: если по нему нельзя назначить операцию, размер считается оформленным неверно. Значки и количество отверстий — первое, что он проверяет.
Шаг 2.2.4
Наносим предельные отклонения и шероховатость там, где это требует задание: на посадочный размер — отклонение ±0,05 мм или поле допуска, на оформляющие поверхности — шероховатость Ra 1,6, на нерабочие — Ra 6,3. Обозначение шероховатости ставим на полке или над полкой, как позволяет стиль, но одинаково по всему листу. Если в задании допуски не указаны, ставим их только на посадочное место и обязательно записываем это в примечании к чертежу.
Допуск и шероховатость — это то, что превращает чертёж в документ для изготовления: по ним выбирают инструмент и режимы обработки. На чемпионате эти элементы проверяются как часть оценки размеров, и их отсутствие читается как непонимание связи проектирования с производством. Завышенная шероховатость (Ra 0,4 «на всякий случай») тоже ошибка — она удорожает изготовление формы без пользы.
На посадочном размере видно отклонение, на оформляющих поверхностях — знак шероховатости; условное обозначение одинаково на всех видах. В примечании к чертежу есть строка о неуказанных допусках, если они не проставлены.
Ошибка — поставить допуск на все размеры подряд: чертёж становится нечитаемым, а форма — неоправданно дорогой. Вторая — забыть шероховатость оформляющих поверхностей, из-за чего эксперт не видит связи между чертежом и качеством отливки.
Эксперт смотрит на допуски и шероховатость выборочно — на посадочных размерах и оформляющих поверхностях. Их отсутствие он относит к неполноте чертежа.
Действие 2.3. Проверить лист и сохранить его в двух форматах
Шаг 2.3.1
Делаем проверку листа в три приёма. Сначала пересчитываем размеры по черновику: десять позиций, десять чисел. Потом смотрим на лист в масштабе 100% и проверяем, не пересекаются ли размерные линии с линиями контура и между собой. В конце сравниваем три числа с моделью через инструмент «Измерение»: если на чертеже 45, а в модели 45,2 — размер поставлен от другой кромки, и это нужно исправить сейчас, а не после сдачи.
Расхождение модели и чертежа — самая коварная ошибка модуля: чертёж выглядит правильно, все десять размеров на месте, но часть чисел не соответствует геометрии, и эксперт сверяет их с моделью. Одна такая нестыковка обычно означает ещё две, потому что причина общая — неверно выбранная кромка привязки.
Каждое из десяти чисел на листе совпадает с результатом измерения в модели (допускается расхождение только в пределах округления до 0,05 мм). Пересчёт размеров даёт ровно десять, и ни один не дублирует другой.
Типичная ошибка — сохранять и сдавать сразу после нанесения, без сверки: в спешке один размер ставится между не теми кромками, и вместо 2 баллов за позицию участник получает 0, а иногда и замечание о небрежности. Вторая — править чертёж «на глаз», перетаскивая размер мышью, вместо перепривязки.
Эксперт открывает модель и сверяет числа с чертежом выборочно, обычно на двух-трёх позициях. Несовпадение хотя бы одного числа заставляет его проверять остальные.
Шаг 2.3.2
Сохраняем чертёж дважды: сначала файл чертежа в формате CAD (.idw) в каталог задания под тем же именем, что и модель, затем «Экспорт» → «PDF» с настройкой «Чертежный лист», формат А3, разрешение не ниже 300 dpi, без обрезки полей. Сохранённый PDF сразу открываем и просматриваем от первой до последней страницы, проверяя, что рамка и все десять размеров видны целиком.
За сохранение чертежа дают 2 балла и ещё 2 — за формат PDF, всего 4. PDF нужен потому, что его проверяют на любом компьютере без CAD-системы: именно по нему эксперт считает размеры, если не открывает модель. Обрезанные поля или «уехавший» лист в PDF — это потеря не только 2 баллов за формат, но и части баллов за размеры, которые не видны.
В папке задания лежат два файла: .idw и .pdf, оба открываются, PDF имеет размер листа А3 и содержит полную рамку с основной надписью. Все десять размеров читаются на экране при масштабе 100% без приближения.
Ошибка — экспортировать в PDF текущий вид экрана вместо листа: получается фрагмент чертежа без рамки, и половина размеров в него не попадает. Вторая — сохранить PDF с именем по умолчанию, из-за чего файл теряется среди других в папке.
Эксперт почти всегда смотрит именно PDF — он открывается у него на ноутбуке без установки CAD. Отсутствие файла или его нечитаемость означает потерю баллов сразу по двум позициям.
Задача 3. Получить изделие литьём под давлениемМодуль 3 · 4 балла за изделие · 40 минут на литьё и замеры
Модуль 3 — вариативный: средства измерения в нём могут поменять, поэтому инструмент берётся строго по информационному листу. За получение изделия литьём дают 4 балла: 2 за безопасную работу и 2 за сам факт отливки, но эти баллы открывают дорогу к 11 баллам за замеры. За 40 минут нужно подготовить машину и форму, подсушить и загрузить материал, выйти на режим, сделать пробную отливку, при необходимости скорректировать параметры с правкой техкарты и отформовать не менее пяти деталей в автомате.
Действие 3.1. Подготовить термопластавтомат, форму и материал
Шаг 3.1.1
Перед подходом к машине надеваем термостойкие перчатки, защитные очки и спецодежду с длинным рукавом. Осматриваем термопластавтомат по обходу: зона смыкания плит свободна, ограждения на месте, на пульте горит зелёный индикатор готовности, кнопка аварийного останова красная и не заблокирована. Проверяем, что заземление подключено, кабели не лежат в зоне перемещения плит, а на полу вокруг машины нет гранул и масла — на них поскальзываются чаще всего.
Соблюдение правил безопасной работы с оборудованием стоит 2 балла из 15 в модуле 3 и снимается целиком при любом нарушении. Риск здесь не формальный: усилие запирания формы измеряется десятками тонн, и рука в зоне смыкания — это травма, а не замечание. Второй смысл — 40 минут модуля: остановка машины из-за сработавшей защиты стоит 5–10 минут и обычно лишает участника возможности сделать пять отливок.
Кнопка аварийного останова проверена нажатием на холостом ходу (после проверки вернуть в рабочее положение), ограждение закрыто, перчатки на руках, очки на лице. На полу нет гранул, масляных пятен и инструмента.
Самая частая и самая опасная ошибка — подойти к плите без перчаток «только поправить вставку»: температура формы 40–60 °C, а плита у литника горячее, и ожог гарантирован. Вторая — просунуть руку в зону смыкания, когда машина в автоматическом цикле: даже при исправной защите это нарушение, за которое работу останавливают.
Эксперт наблюдает за подготовкой к работе с первой минуты модуля и фиксирует наличие СИЗ и проверку ограждений. Работа без перчаток у горячих узлов отмечается отдельной строкой оценочного листа.
Шаг 3.1.2
Готовим пресс-форму: раскрываем плиты, очищаем оформляющие поверхности и плоскость разъёма мягкой ветошью, сдуваем пыль сжатым воздухом под давлением не выше 0,3 МПа и не направляя струю на себя. Протираем направляющие колонки и втулки, наносим тонкий слой смазки, проверяем, что толкатели ходят без заеданий и возвращаются в исходное положение. Ставим форму в машину, центрируем по кольцу, крепим сначала неподвижную половину, затем подвижную, и только после этого задаём усилие запирания по паспорту формы.
Загрязнённая плоскость разъёма — прямая причина облоя: расплав затекает в зазор 0,05 мм и оставляет грат по всему контуру, из-за чего размер выходит за допуск и отливка бракуется. Незакрытый толкатель ломает отливку при раскрытии, а неправильное усилие запирания либо даёт облой, либо деформирует плиты. Каждый из этих дефектов стоит времени, которого в модуле всего 40 минут.
Оформляющие поверхности чистые и сухие, на них нет остатков прошлой отливки и следов смазки; колонки смазаны, но не залиты; толкатели ходят плавно и возвращаются. После установки форма смыкается без перекоса — по плоскости разъёма не видно щели на просвет.
Ошибка — смазать оформляющие поверхности «чтобы легче снималось»: смазка попадает в полость, и на отливке остаются масляные пятна и серебристые полосы, а вся партия идёт в брак. Вторая — затянуть крепление формы не по схеме, из-за чего при впрыске половина смещается и появляется ступенька по контуру.
Эксперт проверяет чистоту формы и смазку направляющих перед первым впрыском. Наличие смазки в полости он определяет по первой отливке и может остановить модуль для повторной подготовки.
Шаг 3.1.3
Загружаем материал: проверяем марку гранулята по этикетке и сверяем с технологической картой (например ПП или АБС), при необходимости подсушиваем — АБС при 80 °C в течение 2–4 часов, полиамид при 90 °C, полипропилен обычно не сушат. Засыпаем гранулы в бункер не выше двух третей объёма, чтобы оставалось место для прогрева, закрываем крышку и включаем обогрев цилиндра. Время выхода на режим — 15–20 минут, и оно идёт параллельно с подготовкой формы, а не после неё.
Влага в гранулах — главная причина дефекта «серебро» (мелкие пузыри и блестящие полосы по всей поверхности), и никакими параметрами литья он не устраняется, только сушкой. Неправильная марка даёт не тот интервал температур: АБС при 300 °C разлагается и выделяет газ, а полипропилен при 170 °C просто не расплавится и не заполнит форму. Время прогрева нельзя сокращать — холодный цилиндр даёт недолив на первых отливках.
Маркировка на упаковке совпадает с техкартой, гранулы сыпучие, без слипшихся комков и посторонних включений. На пульте все зоны цилиндра вышли на заданную температуру и держатся на ней 10–15 минут, без колебаний больше 5 °C.
Типичная ошибка — загрузить материал и сразу начать впрыск, не дождавшись прогрева: первые две-три отливки выходят с недоливом, и участник начинает крутить давление, сбивая рабочий режим. Вторая — засыпать бункер с горкой, из-за чего гранулы не прогреваются и подача становится неравномерной.
Эксперт смотрит на маркировку материала и на показания температурных зон. Загрузка «на глаз» без сверки с техкартой читается как нарушение технологии, даже если отливка получилась.
Действие 3.2. Выставить режим и получить пробную отливку
Шаг 3.2.1
Задаём температуры по зонам цилиндра от бункера к соплу: для полипропилена ориентир 200–210–220 °C и сопло 220 °C, для АБС 220–240–250 °C и сопло 245 °C. Температуру формы выставляем терморегулятором: 40–50 °C для полипропилена, 50–70 °C для АБС. Значения берём из технологической карты площадки, а приведённые числа используем только как проверку на здравый смысл — если карта и паспорт материала расходятся, приоритет у карты.
Температура расплава определяет вязкость: слишком холодный расплав не заполняет тонкие стенки и даёт недолив, слишком горячий — вызывает разложение, запах и облой по разъёму. Температура формы управляет усадкой и качеством поверхности: холодная форма даёт коробление и матовые полосы, перегретая — залипание отливки и удлинение цикла. Обе группы параметров записываются в техкарту, и по ним потом объясняются все отклонения размеров.
Фактические температуры зон на пульте совпадают с заданными в пределах ±5 °C и стабильны в течение нескольких минут. Температура формы измерена контактным термометром на оформляющей поверхности и отличается от заданной не более чем на 5 °C.
Ошибка — поднять температуру «чтобы точно залилось» до 280 °C на АБС: материал начинает разлагаться, появляется запах, отливка желтеет, а размер уходит по усадке. Вторая — не включить обогрев формы вовсе: первые отливки коробятся, и участник ищет причину в давлении.
Эксперт сверяет показания пульта с технологической картой. Произвольное изменение температур без записи в карту отмечается как нарушение технологии, а не как настройка.
Шаг 3.2.2
Настраиваем дозу и впрыск: объём впрыска ставим так, чтобы после выдержки оставалась подушка 4–8 мм, скорость впрыска — 30–40% от максимума, давление впрыска — 70–90 МПа, выдержку под давлением — 5–8 секунд, время охлаждения — 15–25 секунд в зависимости от толщины стенки. Противодавление ставим 0,3–0,5 МПа, чтобы шнек не «гулял» при наборе дозы. Каждый параметр вводим числом с пульта и сразу заносим в технологическую карту.
Подушка — это индикатор заполнения: если она равна нулю, материала не хватает и деталь недолита, а если больше 10 мм, доза завышена и расплав перегревается. Выдержка под давлением компенсирует усадку: пока расплав в литнике не застыл, давление подпитывает полость, и без выдержки на массивных местах появляются утяжины. Время охлаждения — самая длинная часть цикла, и его нельзя резать произвольно: недодержанная отливка коробится при извлечении.
После первого цикла на пульте видна подушка в пределах 4–8 мм, а цикл целиком укладывается в 35–45 секунд. Все восемь значений (объём, скорость, давление, выдержка, охлаждение, противодавление, температуры зон, температура формы) выписаны в карту и совпадают с пультом.
Частая ошибка — выставить давление 120 МПа «для надёжности»: появляется облой, а размер по контуру выходит за верхнюю границу допуска. Вторая — поставить охлаждение 5 секунд: отливка извлекается горячей, деформируется при выталкивании и «плывёт» по размерам после остывания.
Эксперт смотрит на подушку и на запись параметров в карту. Отсутствие подушки он считает признаком того, что участник не понимает, как контролируется заполнение формы.
Шаг 3.2.3
Делаем пробную отливку в ручном режиме, чтобы контролировать каждый шаг: закрываем ограждение, смыкаем плиты, выполняем впрыск, держим выдержку, ждём охлаждение, раскрываем форму и извлекаем деталь. Отливку не бросаем в ящик, а кладём на ровную подставку вверх лицевой стороной и даём остыть 3–5 минут. Осматриваем её при хорошем свете: сначала контур целиком, потом лицевую поверхность, потом кромки и след литника.
Первая отливка — единственный дешёвый способ увидеть, что режим настроен верно: одна деталь стоит 40 секунд, а испорченная партия из пяти — четыре минуты плюс потерянные баллы. Осмотр в три приёма (контур, лицо, кромки) неслучаен: недолив виден по контуру, утяжины — на лицевой стороне, облой — по кромкам разъёма, и каждый дефект указывает на свой параметр.
Отливка заполнена полностью, облой по разъёму не более 0,05 мм (на ощупь не цепляется ногтем), лицевая сторона без вмятин, след литника аккуратный. Если хотя бы один признак не выполняется — переходим к коррекции, а не к следующей отливке.
Ошибка — сразу запускать автоматический цикл на пяти деталях, не проверив первую: все пять повторят один и тот же дефект. Вторая — осматривать отливку горячей и «не заметить» утяжину, которая проявляется через 10 минут остывания.
Эксперт подходит к моменту первой отливки и смотрит, осматривает ли участник деталь осознанно. Умение прочитать дефект по внешнему виду — ключевой навык компетенции.
Шаг 3.2.4
Заполняем технологическую карту до получения первой годной отливки, а не после: марка материала, температуры зон, температура формы, объём впрыска, давление, скорость, выдержка, охлаждение, противодавление, время цикла. Пишем ручкой, разборчиво, с указанием времени записи. Каждое последующее изменение вписываем новой строкой и зачёркиваем старую одной чертой, а не стираем — так видна вся история настройки.
Технологическая карта — обязательный документ модуля: по КЗ при отклонении качества участник корректирует параметры и вносит изменения именно в карту. Эксперт по ней проверяет, понимает ли участник причинно-следственные связи, а не просто «крутит ручки». Кроме того, карта защищает при спорных ситуациях: если деталь вышла с дефектом при правильных параметрах, причина ищется в форме, а не в настройках.
В карте заполнены все строки, нет пустых полей, значения совпадают с пультом на момент отливки, а марка материала — с этикеткой на упаковке. История изменений видна: старая строка зачёркнута, новая подписана временем.
Типичная ошибка — заполнять карту в конце модуля по памяти: половина значений забывается, и документ перестаёт соответствовать реальному режиму. Вторая — стирать исправленные значения, из-за чего невозможно объяснить, почему режим изменился.
Эксперт читает карту и сверяет её с фактическим режимом машины. Аккуратная карта с историей изменений — прямой плюс к оценке понимания технологии, а расхождения с пультом он считает формальностью.
Действие 3.3. Оценить качество отливок и скорректировать режим
Шаг 3.3.1
Разбираем дефект по признаку и причине. Недолив — деталь не заполнена по контуру: причина в малой дозе, низком давлении, холодном расплаве или медленном впрыске. Облой — грат по разъёму: много давления, малое усилие запирания, загрязнённый разъём. Утяжина — вмятина на лицевой стороне: короткая выдержка, тонкая стенка у бобышки, перегрев. Серебро — блестящие полосы: влага в гранулах. Коробление — изогнутая плоскость: короткое охлаждение, неравномерная температура формы. Спай — тонкая линия в месте встречи потоков: низкая температура или медленный впрыск.
Каждый дефект связан с конкретным параметром, и правильная диагностика экономит минуты: неверно определённая причина ведёт к изменению не того параметра, дефект не исчезает, а добавляется второй. Различение дефектов — прямой критерий профессионального мышления, который эксперт проверяет вопросом «что вы изменили и почему».
Дефект назван, причина записана одной фразой и подкреплена наблюдением (например: «облой по всему контуру, подушка 8 мм, давление 110 МПа — завышено давление»). Если причин предполагается две, выбираем одну и проверяем её одним изменением.
Ошибка — при облое поднимать давление: дефект усиливается, а участник теряет две отливки. Вторая — при недоливе увеличивать охлаждение: деталь не заполняется ещё хуже, потому что расплав застывает раньше времени.
Эксперт оценивает именно связку «дефект — причина — изменение». Уверенная диагностика видна по тому, что участник меняет один параметр, а не пять сразу.
Шаг 3.3.2
Корректируем режим по одному параметру за один цикл и шагом 10–20%: при недоливе сначала добавляем давление впрыска на 10 МПа, если не помогло — поднимаем температуру сопла на 5 °C, затем увеличиваем скорость впрыска. При облое снижаем давление на 10 МПа или увеличиваем усилие запирания. При утяжине удлиняем выдержку на 1–2 секунды. После каждого изменения делаем одну контрольную отливку и сравниваем её с предыдущей.
Изменение нескольких параметров сразу делает эксперимент неинформативным: непонятно, что именно помогло, и в карте остаётся неверная причинно-следственная связь. Шаг 10–20% выбран потому, что меньшее изменение часто не выходит за пределы колебаний процесса, а большее переводит дефект в противоположный (из недолива в облой). Одна контрольная отливка на изменение — 40 секунд, что вполне укладывается в 40 минут модуля.
После каждого шага в карте есть новая строка и одна отливка с номером. Дефект либо ушёл, либо уменьшился — если он не изменился совсем, значит причина определена неверно, и нужно вернуться к диагностике.
Классика — поднять сразу давление, температуру и скорость, а потом не суметь объяснить, что сработало. Вторая ошибка — менять параметры, не делая контрольной отливки: сравнение идёт «по памяти», и участник не замечает, что дефект перешёл в другой.
Эксперт наблюдает за серией отливок и за записями. Методичная работа «один параметр — одна отливка» оценивается выше, чем удачная настройка случайным перебором.
Шаг 3.3.3
Вносим изменения в технологическую карту сразу после того, как дефект устранён: записываем итоговые значения всех параметров, время правки и короткий вывод — например «облой устранён снижением давления впрыска с 100 до 85 МПа». Рядом фиксируем номер отливки, на которой получен годный результат. Карту подписываем и держим на виду, у машины, а не в папке с чертежами.
Требование КЗ прямо говорит: оценить качество отливок и при необходимости произвести корректировку технологических параметров и внести изменения в технологическую карту. То есть изменение без записи формально не существует, и эксперт не может засчитать работу по настройке режима. Итоговая карта ещё и основа для модуля замеров: по ней объясняются отклонения размеров, если они выйдут за допуск.
В карте видны три состояния: исходный режим, промежуточные правки с временем и итоговый режим, на котором получена годная отливка. Итоговые значения совпадают с показаниями пульта в момент пятой отливки.
Ошибка — записать только конечные значения, потеряв историю: невозможно показать, что участник действительно корректировал режим, а не угадал с первого раза. Вторая — оставить карту в нерабочем состоянии: без времени правки эксперт не понимает последовательность действий.
Эксперт берёт карту в руки и сверяет её с фактическим режимом машины. Расхождение между записью и пультом он трактует как формальное отношение к документу.
Действие 3.4. Отформовать пять отливок в автоматическом режиме
Шаг 3.4.1
Переводим машину в полуавтоматический режим, где оператор подтверждает каждый цикл, и выставляем счётчик на 5 циклов. Убеждаемся, что ограждение закрыто, дверца заблокирована, а руки вне зоны плит. Запускаем цикл и наблюдаем за ним, не отходя: следим за временем цикла, за подушкой и за тем, чтобы отливка каждый раз падала или снималась полностью, не оставаясь в форме.
Требование КЗ — не менее пяти отливок в автоматическом режиме, и за сам факт получения изделия методом литья дают 2 балла. Полуавтомат здесь предпочтительнее полного автомата: он позволяет проверить каждую деталь и не накапливать брак, если режим всё-таки «поплыл». Наблюдение за циклом обязательно — застрявшая в форме отливка при следующем смыкании ломает оформляющую вставку.
Счётчик показывает пять завершённых циклов, время каждого отличается от предыдущего не более чем на 10%. В форме после раскрытия не осталось материала, на плите нет прилипших фрагментов, и машина по-прежнему в полуавтоматическом режиме.
Опасная ошибка — отойти от машины во время автоматического цикла: застрявшая отливка приводит к смятию формы, и модуль останавливается. Вторая — запустить полный автомат без счётчика и потерять контроль над количеством деталей.
Эксперт фиксирует количество отливок по счётчику и по фактическому наличию деталей. Пять штук — порог, меньшее количество означает, что критерий не выполнен.
Шаг 3.4.2
Снимаем каждую отливку перчатками, держа за литниковый остаток, и укладываем на ровную подставку лицевой стороной вверх, не наваливая друг на друга. Даём остыть 5–10 минут при комнатной температуре, не охлаждая водой и не сдувая воздухом: резкое охлаждение ведёт к короблению. Каждую деталь нумеруем маркером на нерабочей стороне — 1, 2, 3, 4, 5 в порядке формовки.
Нумерация нужна для модуля замеров: замеряется лучшая деталь, и в протоколе указывается её номер, что делает результат проверяемым. Укладка навалом и охлаждение водой — две причины коробления, которое потом невозможно отличить от дефекта режима, и участник теряет баллы за несоответствие размеров по причине, которую сам создал.
Пять деталей лежат отдельно, лицевой стороной вверх, номера читаются. После остывания плоскости не «пропеллером»: положите деталь на поверочную плиту или стекло — зазор по краям не больше 0,2 мм на просвет.
Ошибка — бросить горячие отливки в общий ящик: детали деформируются друг о друга, и половина партии уходит в брак по геометрии. Вторая — охладить водой «для скорости»: деталь ведёт, и замеры дают отклонение, которого не было при формовке.
Эксперт осматривает пять отливок и проверяет, что все они разные по номеру и не деформированы. Мятые и погнутые детали он считает браком формовки, а не форс-мажором.
Шаг 3.4.3
Проводим визуальный контроль всех пяти деталей и отбираем одну для замеров. Осматриваем по одному признаку за раз: заполнение контура, облой по разъёму, состояние лицевой поверхности, след литника, отсутствие коробления. Деталь с наименьшим числом отклонений откладываем отдельно и помечаем как контрольную, остальные складываем в лоток и не смешиваем с ней.
Отбор лучшей детали — не хитрость, а нормальная практика: замеры делаются по контрольному образцу, и в протоколе указывается, что измерялась деталь № 3, а не «какая-то из партии». Если измерять первую попавшуюся, можно получить отклонение из-за случайного дефекта и потерять до 9 баллов за соответствие размеров, хотя режим был верным.
Контрольная деталь лежит отдельно, её номер записан в черновике. По каждой из пяти есть короткая отметка: годна, годна с замечанием или брак с указанием признака, и ни одно отклонение не списано на «сойдёт».
Ошибка — измерять все пять и брать «средний результат»: в протокол попадают заведомо бракованные значения, и соответствие размеров не подтверждается. Вторая — отложить деталь, не записав номер, и потом перепутать её с другой.
Эксперт смотрит, как участник выбирает контрольную деталь, и сверяет её номер с протоколом замеров. Осознанный выбор он отличает от случайного по наличию отметок на остальных деталях.
Задача 4. Замерить изделие, сравнить с эталоном и сдать работуМодуль 3 · замеры 11 баллов
Последние 11 баллов модуля 3 дают за замеры: 2 за то, что контрольные размеры измерены, и по 3 за соответствие каждого из трёх. Это самая концентрированная часть задания: 10–12 минут работы приносят больше, чем час над чертежом. Методика простая: проверить нуль инструмента, дать детали остыть, измерить каждый размер в трёх сечениях, сравнить с номиналом, эталоном и расчётом усадки, собрать комплект и доложить эксперту числа.
Действие 4.1. Измерить контрольные размеры
Шаг 4.1.1
Берём измерительный инструмент, выданный на площадке, и проверяем его перед первым измерением. Штангенциркуль: сводим губки до касания и смотрим на нуль — риски шкалы штанги и нониуса должны совпасть, а на просвет между губками не должно быть щели; цена деления обычно 0,05 мм. Микрометр: проверяем нуль на пятках, вращая трещотку, а не барабан, и протираем измерительные поверхности чистой салфеткой; цена деления 0,01 мм. Деталь к моменту замеров должна остыть до комнатной температуры, а сам инструмент — полежать рядом с ней 10–15 минут.
Средства измерения по условиям конкурсного задания могут меняться — это входит в те самые 30% изменения, которые вносятся в модуль 3, поэтому инструмент берём только тот, что указан в информационном листе, а не тот, к которому привыкли. Непроверенный нуль сдвигает все измерения на постоянную величину: при цене деления 0,05 мм сдвиг на два деления — это уже 0,1 мм, и размер, годный по факту, будет записан как брак.
На инструменте нуль сходится, губки чистые и без забоин, шкала читается. Температура детали равна температуре в помещении: металлический инструмент на ощупь не холодит деталь, конденсата на поверхности нет.
Типичная ошибка — измерять только что извлечённую горячую отливку: полимер сжимается при остывании на 1–2%, и замер даёт «недомер», которого после остывания не будет. Вторая — не проверить нуль штангенциркуля: он смещён на 0,05–0,1 мм, и все три размера выходят за допуск.
Эксперт наблюдает за подготовкой инструмента и может попросить показать проверку нуля. Работа без проверки нуля оценивается как нарушение методики измерения.
Шаг 4.1.2
Измеряем первый контрольный размер — обычно габаритный. Измерение делаем в трёх сечениях: у краёв и в середине длины, каждый раз слегка покачивая инструмент, чтобы найти наибольшее значение. Губки прижимаем без усилия, до касания, а не затягиваем винт до отказа: пережатие на 0,05–0,1 мм искажает результат на полимере. Записываем все три значения и считаем среднее арифметическое, а не берём первое попавшееся.
Соответствие размера 1 стоит 3 балла, и этого балла лишают за любое отклонение сверх допуска. Три сечения нужны потому, что отливка после выталкивания может быть слегка бочкообразной, и одно измерение случайно попадает в узкое место. Запись всех трёх значений — доказательство того, что измерение выполнено, а не придумано: эксперт видит разброс и понимает его причину.
Три значения различаются не более чем на 0,1 мм; среднее записано с точностью до 0,01 мм. Инструмент стоит ровно, без перекоса относительно измеряемой поверхности — при перекосе показание всегда завышено.
Ошибка — затянуть винт штангенциркуля «чтобы держалось»: полимер подминается под губками, и размер получается меньше фактического на 0,05–0,15 мм. Вторая — измерить один раз и записать одно число: при спорной ситуации нечем подтвердить, что замер сделан честно.
Эксперт смотрит, как участник держит инструмент и сколько измерений делает. Одно измерение на размер он обычно просит повторить при себе, чтобы увидеть методику.
Шаг 4.1.3
Измеряем второй и третий контрольные размеры — обычно посадочный диаметр и глубину или толщину. Диаметр отверстия или бобышки меряем микрометром в трёх точках по окружности, сдвигая на 120°, и в двух сечениях по высоте: у входа и у дна. Глубину паза измеряем штангенциркулем с глубиномером, ставя инструмент вертикально и опирая торец штанги на плоскость, а не под углом. Каждое значение сразу вносим в черновик, не полагаясь на память.
Соответствие размеров 2 и 3 — это ещё по 3 балла каждое, то есть 6 из 15 в модуле. Посадочный размер критичен технологически: по нему деталь сопрягается с ответной частью, и отклонение даже 0,1 мм делает узел неработоспособным, поэтому его измеряют в нескольких сечениях — отверстие после формовки почти всегда slightly конусное из-за усадки.
Значения по окружности отличаются не более чем на 0,05 мм, а разница между сечением у входа и у дна не превышает 0,1 мм. Глубина измерена в двух точках паза, инструмент стоял вертикально, без перекоса.
Частая ошибка — мерить глубину штангенциркулем под наклоном: показание завышается на 0,1–0,3 мм, и годная деталь записывается как брак. Вторая — измерить диаметр только в одном направлении: овальность отверстия после литья достигает 0,1 мм, и результат зависит от того, куда повернули инструмент.
Эксперт проверяет положение инструмента относительно детали в момент замера. Замер «по диагонали» или под углом он видит сразу и может попросить повторить операцию.
Действие 4.2. Сравнить результат с эталоном и оформить протокол
Шаг 4.2.1
Сравниваем полученные значения с тремя источниками: чертежом задания (номинал и допуск), эталонным образцом, выданным на площадке, и собственной моделью. Для каждого размера считаем отклонение как разность фактического и номинального значения со знаком, а затем усадку по формуле: усадка в процентах равна разности размера формы и размера отливки, делённой на размер формы и умноженной на сто. Результат заносим в протокол отдельной строкой.
Измерение без сравнения не даёт баллов: критерий называется «соответствие размера», то есть оценивается именно вывод о соответствии, а не сами числа. Расчёт усадки показывает, понимает ли участник, почему отливка всегда меньше формы, и позволяет объяснить отклонение, а не просто констатировать его. Для полипропилена нормальная усадка 1,0–2,5%, для АБС 0,4–0,7%, поэтому отклонение в этих пределах — не брак формы, а физика процесса.
По каждому из трёх размеров есть три величины: номинал, факт, отклонение с указанием знака. Вывод «в допуске» или «вне допуска» сформулирован отдельно, а рассчитанная усадка попадает в ожидаемый для материала диапазон.
Ошибка — сравнивать фактическое значение с размером модели, забывая про усадку: любая отливка окажется «недомером», и участник начнёт искать дефект там, где его нет. Вторая — не указать знак отклонения: минус 0,08 и плюс 0,08 мм требуют разных корректировок формы.
Эксперт смотрит именно на вывод о соответствии и на обоснование. Правильный вывод при неверных числах он замечает, а честное «вне допуска» с объяснением причины ценит выше, чем подогнанное «в допуске».
Шаг 4.2.2
Заполняем протокол замеров: номер участника, номер детали, марка материала, режим литья (температуры, давление, выдержка, охлаждение), средство измерения с ценой деления, три размера с номиналом, фактом и отклонением, ссылка на допуск. Если размер вышел за допуск — в графе «примечание» пишем причину и предлагаемое действие: например «отклонение минус 0,15 мм по диаметру, усадка 1,8% — увеличить оформляющий размер на 0,15 мм».
Произведение замеров детали — это 11 баллов модуля, и внутри них 2 балла дают именно за факт измерения размеров, а 9 — за соответствие трёх размеров. Протокол делает замеры проверяемыми: эксперт может перепроверить любую строку своим инструментом, и совпадение подтверждает честность работы. Указанная причина отклонения превращает протокол из списка чисел в инженерный документ.
В протоколе нет пустых строк, все значения с точностью 0,01 мм, единицы измерения указаны, номера детали и участника заполнены. На каждый размер есть либо отметка соответствия, либо объяснение причины отклонения.
Типичная ошибка — подогнать числа под допуск, чтобы «выглядело хорошо»: эксперт перепроверяет выборочно, и расхождение с его измерением обнуляет доверие ко всему протоколу. Вторая — оставить протокол без режима литья: тогда отклонение не связано ни с чем и выглядит случайным.
Эксперт выборочно повторяет измерение своим инструментом и сверяет с протоколом. Расхождение больше 0,05 мм он трактует как недостоверные данные, а не как разницу приборов.
Действие 4.3. Собрать и сдать работу
Шаг 4.3.1
Собираем комплект на столе в порядке проверки: модель в формате .ipt, чертёж в .idw, экспорт чертежа в PDF, технологическая карта, протокол замеров и пять пронумерованных отливок на подставке. Проверяем, что имена файлов совпадают с шаблоном задания, а контрольная деталь совпадает по номеру с записью в протоколе. Ничего не отправляем «в общую папку» — всё остаётся на своём рабочем месте до момента сдачи.
Сдача идёт по позициям оценочного листа: 60 баллов модуля 1, 25 модуля 2 и 15 модуля 3 складываются только если каждый артефакт найден на месте. Отсутствие любого файла обнуляет целую группу критериев, даже если работа была сделана: например, без PDF теряются 2 балла, а без .ipt — 10.
На столе шесть позиций, каждая на своём месте, и все файлы открываются. Сверьте список с заданием по пунктам: пропущенный артефакт обнуляет целую группу баллов. Отдельно проверьте, что PDF открывается и содержит рамку со всеми размерами.
Ошибка — искать файл в последнюю минуту и обнаружить, что он сохранён в другую папку: время модуля уже вышло, и найти его при сдаче никто не даст. Вторая — сдать отливки без номеров, из-за чего невозможно связать протокол с конкретной деталью.
Эксперт принимает работу по описи и проверяет наличие каждого артефакта. Отсутствующая позиция фиксируется как невыполненная, даже если файл существует где-то в другой папке.
Шаг 4.3.2
Приводим место в порядок перед сдачей: снимаем пресс-форму, чистим оформляющие поверхности и смазываем направляющие, остаток гранул высыпаем в тару, а не оставляем в бункере, инструмент раскладываем по местам. Протираем стол и панель машины, убираем облой и обрезки в контейнер для отходов, снимаем перчатки и очки. Затем подходим к эксперту в окно сдачи, называем своё имя и номер участника, перечисляю файлы и результаты замеров, отвечаем на вопросы по режиму литья.
Порядок на месте и сохранность оборудования входят в критерий безопасной работы, тот самый, что стоит 2 балла в модуле 1, 1 балл в модуле 2 и 2 балла в модуле 3. Уборка занимает 3–4 минуты, а неубранная машина с остатками материала в бункере — это замечание в протокол. Короткий доклад при сдаче помогает эксперту быстро найти нужные позиции и создаёт впечатление законченной работы.
Форма снята и почищена, бункер пуст, инструмент на месте, стол сухой, отходы в контейнере. Доклад занимает не больше минуты и содержит номер участника, номера деталей и три значения замеров с отклонениями.
Ошибка — убежать сразу после последней отливки, оставив форму закрытой с материалом внутри: при остывании материал схватывается в каналах, и следующему участнику форму приходится разбирать. Вторая — доклад «всё сделал» без чисел: эксперт тратит время на поиск и снижает оценку за коммуникацию.
Эксперт оценивает состояние рабочего места после сдачи и качество доклада. Умение назвать свои результаты цифрами он отмечает как профессиональную зрелость участника.
Специалист
работающие профессионалыВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Категория «Специалисты» — три модуля, 2 часа 20 минут и 100 баллов по таблице КЗ. Сначала вы проектируете сложную деталь пресс-формы в CAD и сохраняете её в формате ipt: 5 баллов за организацию проекта, 45 за пятнадцать поверхностей по 3 балла и 10 за сохранённую модель. Потом выпускаете чертёж пресс-формы с двенадцатью размерами и отдаёте его в pdf — 27 баллов, из них 25 за сам чертёж. В конце получаете изделие литьём под давлением на термопластавтомате и измеряете его штангенциркулем и микрометром — 13 баллов, включая пять контролируемых размеров. Отличие от студентов — сложность детали и то, что тридцать процентов задания меняют перед стартом: другую деталь и другие средства измерения. Ниже — порядок работы, в котором каждый балл из таблицы критериев берётся отдельным понятным действием.
Задача 1. Организовать рабочее место и открыть проектМодуль 1 · 5 баллов
Первые пять баллов модуля 1 берутся раньше, чем появится первая поверхность: это соблюдение правил безопасной работы (2 балла), правильный каталог (1 балл), правильное имя файла (1 балл) и правильный формат (1 балл). Параллельно нужно прочитать задание, снять размеры с эталонной детали и завести проект так, чтобы дальше ничего не пришлось переименовывать и переносить. Пять баллов кажутся мелочью рядом с сорока пятью за модель, но теряются именно они — потому что делаются второпях, в первые десять минут, когда внимание ещё не собрано.
Действие 1.1. Войти на площадку по правилам безопасности
Шаг 1.1.1
Надеваем костюм, застёгиваем куртку на все пуговицы, рукава подворачиваем выше локтя, волосы убираем под головной убор так, чтобы их не было видно ни спереди, ни на затылке, на ноги — закрытые ботинки с подноском. Часы, кольца и браслеты снимаем и убираем в сумку: рядом работают подвижные плиты термопластавтомата, и любая выступающая деталь на руке цепляется за оснастку именно в тот момент, когда руки заняты вставкой пресс-формы.
Соблюдение правил безопасной работы — самостоятельный критерий в каждом модуле: 2 балла в первом, по 1 баллу во втором и третьем, то есть 4 балла из 100. За каждое нарушение инструкции эксперты вправе начислить штраф 0,5 балла, а при грубом нарушении участника удаляют с площадки с потерей всех набранных баллов, поэтому дешевле надеть костюм сразу.
Костюм застёгнут, волос не видно ни спереди, ни сзади, обувь закрытая и сухая, на руках нет украшений, рукава не спускаются ниже локтя. Отойдите на шаг от стола и посмотрите на себя глазами эксперта: ничего не свисает и не мешает движению у машины. Наклонитесь к столу: головной убор не должен съезжать на глаза, а манжеты — сползать на ладонь.
Прийти в футболке и открытой обуви, рассчитывая надеть костюм «потом, когда начну работать»: инструктаж пройден до старта, внешний вид фиксируется сразу, и балл теряется в каждом из трёх модулей — по 1–2 балла трижды. Ещё одна ошибка — закатать рукава внутрь, а не подвёртывать: манжета упирается в оснастку и цепляется за болты.
Технический эксперт осматривает участника до старта, а затем в течение работы отмечает, остаётся ли костюм застёгнутым и не работают ли у машины с распущенными волосами. Замечание по спецодежде эксперт делает вслух и сразу, чтобы участник успел исправиться до работы у машины.
Шаг 1.1.2
Обходим своё место по кругу и проверяем то, что относится к безопасности: диэлектрический коврик 500 на 500 мм лежит перед пультом термопластавтомата, порошковый огнетушитель ОП-4 на месте и с целой пломбой, проход между рабочими местами не уже полутора метров, кнопка аварийного останова видна с рабочей позиции, кабель питания и воздушный шланг не лежат на проходе.
Площадка рассчитана на пять рабочих мест, и опасные факторы здесь настоящие: нагретые плиты и пресс-форма, подвижные части машины, случайный выброс расплава, шум. По инструкции замеченную неисправность устраняют до начала работы, сообщив техническому эксперту, а не обходят аккуратно — за это как раз и дают 2 балла в первом модуле.
Коврик на полу и не сдвинут, огнетушитель на месте, аварийная кнопка не закрыта инструментальной тележкой, проход свободен на всю ширину. Если что-то не так, зовём технического эксперта сейчас, а не в момент, когда это понадобится. Проверьте ещё и пол: он должен быть сухим, без гранул полимера под ногами — на рассыпанных гранулах нога едет как на льду.
Начать работу, перешагивая через кабель, или отодвинуть коврик «чтобы не мешал каталке»: это фиксируется как нарушение и стоит 0,5 балла, а при повторном замечании — больше, вплоть до удаления с площадки. Разложить инструмент на плитах машины «чтобы под рукой» — грубое нарушение: плиты нагреваются, а инструмент падает в зону смыкания.
Эксперт по охране труда проходит по площадке перед стартом и вносит состояние рабочих мест в протокол, отдельно проверяя коврики и доступ к аварийным кнопкам. Эксперт по охране труда обращает внимание и на обувь: подносок должен быть закрыт, а шнурки подвязаны.
Шаг 1.1.3
Включаем ноутбук, ждём полной загрузки и проверяем то, от чего зависит вся работа: разрешение экрана 1920 на 1080, иначе панели инструментов CAD сворачиваются и часть команд прячется в выпадающие меню; свободное место на диске; запуск CAD-программы; доступность сетевого каталога и принтера. Рядом ставим МФУ, проверяем бумагу А4 и отсутствие сообщений о замятии.
Требования к оборудованию заданы в КЗ: Core i5 или аналог, 8 ГБ оперативной памяти, экран Full HD, МФУ для печати чертежа. Проверка занимает две минуты и экономит двадцать: вылет программы в середине построения или пустой лоток принтера в конце модуля — это потерянные баллы за уже сделанную работу.
Программа открывается без сообщений об ошибке, сетевой каталог виден в проводнике, пробная страница А4 напечаталась. Отдельно убедитесь, что по умолчанию документ сохраняется в сетевую папку, а не в «Загрузки» пользователя. Проверьте свободное место на диске: для модели и двух версий чертежа нужно не меньше 500 МБ, иначе сохранение упадёт с ошибкой.
Работать без проверки каталога и принтера, а потом искать файл или ждать бумагу: время модуля уходит, а работа, не попавшая в сетевую папку, для эксперта не существует. Работать на чужом профиле или с чужой учётной записью: автосохранения уходят не в вашу папку, и файл потом ищут всем миром.
Эксперт проверяет сохранность и доступность файлов в конце модуля 1, поэтому путь к каталогу и работоспособность печати должны быть подтверждены с первой минуты. Эксперт отмечает, сделаны ли настройки до старта: возня с оборудованием в первые минуты модуля видна и учитывается косвенно.
Действие 1.2. Прочитать задание и снять размеры с эталона
Шаг 1.2.1
Читаем задание целиком, с карандашом в руке: три модуля, 2 часа 20 минут, 100 баллов, пятнадцать поверхностей по 3 балла, двенадцать размеров по 2 балла, не менее пяти отливок в автоматическом режиме и пять контролируемых размеров на изделии. Отдельно выписываем требования к каталогу, имени файла и форматам: ipt для модели, pdf для чертежа.
Тридцать процентов задания меняются перед стартом — другая деталь и другие средства измерения. Тот, кто читает текст на площадке, видит изменение и строит то, что просят; тот, кто готовился по памяти, делает похожую деталь и теряет почти весь модуль на 45 баллов, даже если модель идеальна по исполнению.
На листе появился список требований с цифрами: пятнадцать поверхностей, двенадцать размеров, пять отливок, пять контролируемых размеров. Сверьте его с текстом ещё раз после объявления изменений и только потом открывайте программу.
Прочитать первый абзац и сразу сесть строить: половина потерь на таких конкурсах происходит не из-за слабого CAD, а из-за непринятого изменения в задании, которое объявили за пять минут до старта. Готовиться по прошлогоднему заданию: деталь меняют на тридцать процентов, и все замеры, сделанные заранее, оказываются от другой детали.
Главный эксперт объявляет изменения до старта и наблюдает, уточнял ли участник формулировки: вопрос по делу воспринимается как признак зрелости специалиста. Эксперт при объявлении изменений смотрит, кто перечитывает задание: это отличает специалиста от исполнителя инструкции.
Шаг 1.2.2
Раскладываем 140 минут по модулям: 60 на модель, 40 на чертёж, 40 на литьё и замеры, и внутри каждого ставим контрольные точки — «к 0:25 готово основание», «к 0:45 все пятнадцать поверхностей», «к 0:55 модель сохранена в ipt». Точки записываем на тот же лист, где требования, и держим лист на виду, а не в ящике. Время объявляют перед каждым модулем, поэтому часы сверяем с объявлением, а не с началом работы.
Общее время жёсткое, переход между модулями счёт не останавливает: если на модель ушло 75 минут, чертёж делается в спешке и теряет размеры, а каждый размер — это 2 балла и итоговые 25 за чертёж. Контрольные точки позволяют увидеть отставание на десятой минуте, когда его ещё можно исправить.
К текущей минуте запланированные элементы готовы. Если отстаёте больше чем на пять минут, упрощайте оформление, но не пропускайте поверхности и размеры: они оплачиваются баллами, а красивый цвет и изометрия — нет. Запишите время старта каждого модуля: так вы всегда знаете, сколько осталось, и не считаете в уме под давлением.
Планировать «как пойдёт» и увязнуть в мелкой декоративной геометрии: модель выходит аккуратной, но без чертежа и отливки сумма баллов падает почти вдвое. Забыть про модуль 3 и спохватиться за десять минут до конца: литьё и замеры делаются в спешке, и 13 баллов превращаются в 3.
Эксперт наблюдает за темпом и отмечает, сданы ли все три модуля в отведённые окна, поэтому тайминг должен быть записан, а не подразумеваться. Эксперт объявляет время перед каждым модулем; участник, который уточняет границы окон, выглядит собранным.
Шаг 1.2.3
Берём эталонную деталь и измеряем её цифровым штангенциркулем с диапазоном 0–150 мм и точностью до 0,01 мм: габариты, толщины стенок, диаметры отверстий, глубины карманов. Результаты пишем в таблицу на бумаге, а не запоминаем: на восьмом размере память начинает подводить. Размеры, которых нет в чертеже, уточняем у эксперта до построения.
Модель строится по эталону, и любая цифра, взятая на глаз, превратится в несоответствие поверхности, а каждая из пятнадцати оценивается по 3 балла. Кроме того, именно таблица замеров потом понадобится в модуле 3, где изделие сравнивают с эталоном: замеры делаются один раз и грамотно.
Таблица заполнена полностью, у каждого размера указано, чем он измерен, повторный замер двух-трёх ключевых величин даёт тот же результат. Микрометр на эталоне показывает то же, что штангенциркуль, в пределах 0,02 мм.
Мерить «примерно» и округлять до миллиметра: полмиллиметра на стенке — уже несоответствие геометрии, а на посадочном размере — брак при сборке пресс-формы и потеря баллов за соответствие размеров. Мерить эталон, не сняв заусенец: он добавляет сотые доли, и вы закладываете в модель размер, которого в детали нет.
Эксперт сверяет построенную модель с эталоном и с вашей таблицей, поэтому таблица должна лежать на столе во время работы, а не в памяти участника. Эксперт может попросить показать, как вы измеряли: правильная постановка губок и усилие — часть профессионального навыка.
Действие 1.3. Завести проект по правилам каталога, имени и формата
Шаг 1.3.1
В проводнике открываем сетевой каталог, указанный на брифинге, и создаём внутри папку со своей фамилией ровно так, как требует задание: без сокращений, без лишних пробелов, без «новой папки». Проверяем, что путь начинается с сетевого диска, а не с рабочего стола, и что запись разрешена: создаём пробный текстовый файл и сразу удаляем его.
Правильный каталог — отдельный критерий на 1 балл, и он же решает судьбу остальных пятидесяти девяти: всё, что лежит вне указанной папки, для эксперта не существует. Проверка записи занимает полминуты и снимает риск, что через час пятидесятиминутной работы файл просто не сохранится.
Папка создана по указанному пути, пробный файл записался и удалился без предупреждений о правах доступа. В адресной строке проводника видно сетевое имя, а не «C:\Users». Проверьте путь целиком, а не только имя папки: часто участник создаёт папку внутри соседней и теряет её при поиске.
Создать папку на рабочем столе «пока поработаю, потом перенесу»: перенос забывается в последние десять минут, и модуль на 60 баллов остаётся без файлов — нули по всем пунктам, включая сохранение модели. Создать папку с именем, отличающимся от шаблона на одну букву, — эксперт ищет по шаблону и не находит ничего.
Эксперт проверяет путь к файлам в конце модуля 1, сверяя его с требованием брифинга, и в спорной ситуации руководствуется именно адресом папки. Эксперт сверяет путь по протоколу брифинга: спорные варианты написания фамилии решаются не в пользу участника.
Шаг 1.3.2
Присваиваем файлу имя по шаблону из задания: обычно это фамилия, код компетенции и номер модуля, разделённые подчёркиванием, латиницей. Если шаблон не назван, уточняем у главного эксперта до сохранения, а не после. Имя набираем один раз и дальше только копируем, чтобы в папке не появилось три варианта написания фамилии. Следим и за длиной имени: слишком длинное программа может обрезать при экспорте в pdf.
Правильное название — ещё 1 балл и одновременно защита от путаницы: модель, чертёж и протокол замеров должны опознаваться без объяснений. Файл вида «деталь_финал_2_испр.ipt» эксперт искать не станет, а время на его поиск уйдёт из оценки. Имя файла — единственное, по чему работу опознают после конкурса.
Имя совпадает с шаблоном посимвольно, расширение соответствует содержанию, в папке нет файлов-двойников с похожими именами. Сверяйте посимвольно с листом требований, а не по памяти и не по автодополнению. Скопируйте имя из листа требований и вставьте в поле сохранения: так исключается опечатка, которую не видно глазом.
Писать имя кириллицей с пробелами, если требуется латиница: часть программ сохраняет такие имена только локально, и в сетевой папке файла физически не окажется. Использовать в имени символы «/» и «*»: программа сохранит файл под другим именем, и оно перестанет соответствовать шаблону.
Эксперт сверяет имя файла с шаблоном при приёмке модуля, и спорные варианты трактуются не в пользу участника — переделать имя после сдачи нельзя. Эксперт проверяет имя посимвольно: одна перепутанная буква — минус балл, и переименовать файл после сдачи нельзя.
Шаг 1.3.3
Создаём новую деталь из шаблона, сразу проверяем единицы измерения — миллиметры, точность отображения 0,01 мм, — и включаем отображение начала координат и плоскостей. До первого эскиза сохраняем пустой файл под нужным именем в проверенную папку, чтобы дальнейшие автосохранения шли по уже проверенному пути. Шаблон детали берём штатный, без сборок и чужих параметров, чтобы дерево осталось чистым.
Правильный формат — 1 балл, но важнее другое: если единицы стоят в сантиметрах, деталь выйдет в десять раз крупнее, а обнаружится это на отливке, когда до сдачи останется двадцать минут. Пустое сохранение фиксирует путь и снимает риск потерять папку при случайном закрытии программы.
В заголовке окна видно нужное имя, в свойствах документа — миллиметры и точность 0,01, файл находится в сетевой папке через проводник. Эскиз на плоскости XY начинается от начала координат, а не от произвольной точки. Откройте свойства документа и убедитесь, что материал и точность указаны до построения: потом их меняют редко, а влияют они на всё.
Начать строить, не сохранив файл: после случайного закрытия программа предложит восстановление, но оно может уйти в локальный каталог, и работа не попадёт в оцениваемую папку. Сохранить первый раз в конце модуля: при автоматическом сохранении в локальную папку файл уйдёт не туда, и работу не найдут.
Эксперт проверяет формат и настройки документа при оценке блока «Сохранение 3D модели» (10 баллов: 5 за сохранение и 5 за формат ipt). Эксперт открывает свойства файла вместе с моделью: единицы и точность — первое, что он проверяет.
Задача 2. Спроектировать сложную деталь пресс-формы и сохранить модельМодуль 1 · 60 баллов
Ядро конкурса: 60 минут, чтобы построить сложную деталь пресс-формы и отдать её файлом ipt. Раскладка баллов внутри модуля такая: 5 за организацию проекта, 45 за пятнадцать поверхностей по 3 балла, 10 за сохранение модели с правильным форматом. Порядок работы жёсткий — база, формообразующие элементы, технологические элементы литья, проверка по списку, сохранение, — потому что каждая следующая группа строится относительно предыдущей. Тридцать процентов задания меняют перед стартом, поэтому размеры берут с эталона на площадке, а не из подготовленного дома файла.
Действие 2.1. Построить основание сложной детали
Шаг 2.1.1
Открываем файл и первым делом фиксируем систему координат: начало ставим в центр посадочного контура, ось Z направляем по направлению раскрытия пресс-формы, а плоскость XY совмещаем с плоскостью разъёма. Создаём рабочие плоскости для будущих элементов на 5 и 10 мм выше основания и подписываем их, чтобы через сорок минут не вспоминать, какая зачем. Геометрию начинаем с самого крупного контура, а не с мелочей.
Вся деталь оценивается по пятнадцати поверхностям, по 3 балла за каждую, и любая из них строится от общей базы. Если начало координат «где-то там», элементы начинают висеть в воздухе, сопряжения рвутся, а правки в конце превращаются в перестройку. Плоскость разъёма, привязанная к XY, ещё и упростит чертёж во втором модуле.
В дереве три именованные плоскости, начало координат совпадает с центром посадочного контура, размеры эскизов считаются от осей. Перетаскивание первого эскиза не должно менять положение привязанных к нему элементов.
Начинать с декоративных мелочей вроде фасок на углу: они строятся относительно главного тела, и после изменения основания их приходится перестраивать, теряя время модуля, в котором всего 60 минут. Строить всё в одном эскизе: правка одного размера ломает полконтура, а найти виновника в сотне линий почти невозможно.
Эксперт открывает дерево построения и смотрит логику: база, потом формообразующие элементы, потом технологические. Хаотичный порядок сразу виден и снижает доверие к остальным пунктам. Эксперт оценивает порядок в дереве как показатель системности: база, затем формообразование, затем технология.
Шаг 2.1.2
Вычерчиваем внешний контур по таблице замеров эталона: сначала габаритные прямоугольники и окружности центров, потом сопряжения между ними. Размеры проставляем от осей и плоскостей симметрии, а не цепочкой от кромки к кромке, и следим, чтобы эскиз стал полностью определённым — в CAD это видно по отсутствию незакреплённых степеней свободы.
Пятнадцать поверхностей считаются по факту наличия геометрии, и первая из них — основание. Цепочка размеров опасна тем, что при правке одного звена «поедут» все последующие, а полностью определённый эскиз защищает от случайного сдвига при перетаскивании линий мышью.
Эскиз полностью определён, размеры совпадают с таблицей до 0,01 мм, контур замкнут и не имеет самопересечений. Симметричные элементы равноудалены от оси — проверьте размером, а не на глаз. Перетащите одну линию мышью: если эскиз полностью определён, он не сдвинется — это самый быстрый тест на полноту.
Оставлять эскиз недоопределённым и тащить линии мышью «на точность»: деталь выходит похожей, но габарит уезжает на 0,3–0,5 мм, и на замерах в модуле 3 это превращается в несоответствие размеров. Проставлять размеры от кромок с уклоном: кромка наклонная, и размер «плывёт» вместе с углом уклона.
Эксперт проверяет эскиз на полноту определения и на совпадение с эталоном по ключевым размерам — это первое, что видно при открытии файла. Эксперт проверяет два-три ключевых размера эскиза и смотрит, стоит ли деталь симметрично относительно осей.
Шаг 2.1.3
Вытягиваем контур на высоту основания и сразу проверяем результат: габариты по трём осям, объём, положение относительно начала координат. Если задание требует заложить усадку полипропилена, увеличиваем формообразующие размеры на коэффициент из технологической карты площадки — ориентировочно 1,5–2 % — и фиксируем это в свойствах модели, чтобы не забыть при нанесении размеров на чертёж.
Основание — это тело, от которого строятся все остальные поверхности, поэтому ошибка в нём тиражируется. Усадка важна потому, что изделие потом льют из полипропилена марки SIBEX PP R481IM/5: отливка уменьшится, и без поправки посадочный размер уйдёт из допуска, а соответствие размеров стоит в модуле 3 целых 10 баллов из 13.
Габариты соответствуют эталону с учётом принятой поправки, тело цельное, без разрывов и лишних тел в дереве. Объём и масса правдоподобны: сравните с эталоном на ощупь и по расчёту — разница не должна быть в разы. Сравните массу: в свойствах модели она считается автоматически, и расхождение с эталоном больше десяти процентов означает ошибку в геометрии.
Вытянуть контур «на глаз» по высоте и не проверить: дальше все элементы строятся от верхней грани, и после исправления высоты половина из них окажется не на месте, а время на перестройку уходит из модуля. Заложить усадку в эскиз вручную и забыть об этом: размеры на чертеже окажутся с поправкой, и они не совпадут с эталоном.
Эксперт сопоставляет основание с эталонной деталью и смотрит, заложена ли поправка на усадку, если она задана в техкарте. Эксперт спрашивает, откуда взята поправка на усадку: ответ «из технологической карты площадки» — правильный.
Действие 2.2. Смоделировать формообразующие элементы
Шаг 2.2.1
Задаём уклоны на всех стенках, которые оформляют изделие: 1–2 градуса от плоскости разъёма в сторону увеличения полости, чтобы деталь выходила из формы без задиров. Делаем это командой уклона от выбранной нейтральной плоскости, а не наклоном эскизов: тогда направление раскрытия единое, и полость не получится «винтом». После построения включаем анализ уклонов и смотрим цветовую карту.
Уклон — не украшение, а условие извлечения: без него отливку просто не вытащить, и на защите модели это первый вопрос. Кроме того, наклонные стенки дают нормальную работу толкателей и снижают усилие раскрытия. Пятнадцать поверхностей оценивают по наличию, но геометрически неверная поверхность на отливке превращается в задир.
Анализ уклонов показывает положительные значения на всех формообразующих стенках, отрицательных зон нет, минимальный уклон не меньше 1 градуса. Плоскость разъёма одна и совпадает с плоскостью XY. Проверьте уклон у каждой стенки отдельно, а не по общей карте: карта усредняет и может скрыть одну вертикальную грань.
Оставить вертикальные стенки «потому что так проще»: модель выглядит правильно, но при литье деталь застревает, и в модуле 3 отливка выходит с задирами — это минус и за изделие, и за последующие замеры. Задать уклон наклоном эскиза: направление раскрытия становится разным у разных стенок, и деталь не выйдет из формы.
Эксперт включает анализ уклонов на вашей модели и проверяет направление раскрытия — это ключевой признак понимания технологии, а не только владения командами. Эксперт спрашивает, почему уклон именно такой: ответ про извлечение и задиры показывает понимание процесса.
Шаг 2.2.2
Добавляем рёбра жёсткости, бобышки и перегородки в тех местах, где они есть на эталоне: толщина ребра 0,6–0,8 от толщины основной стенки, радиусы у основания обязательны, высота — по эталону. Бобышки под крепёж строим от рабочих плоскостей, а не от поверхностей с уклоном, иначе ось отверстия окажется наклонной и крепёж не войдёт.
Рёбра дают жёсткость и одновременно создают риск: утолщение в месте примыкания превращается в усадочную раковину на лицевой стороне отливки. Поэтому ребро тоньше стенки и с радиусом — это не учебник, а прямой путь к отсутствию дефекта, который эксперт ищет на отливке в модуле 3.
Толщина рёбер постоянна и меньше основной стенки, радиусы у основания построены, бобышки стоят на рабочих плоскостях, отверстия соосны. Проверьте сечение: в местах примыкания нет локальных утолщений больше двух толщин стенки. Проверьте сечение через бобышку: стенка должна быть равномерной, а утолщение в месте примыкания — не больше двух толщин.
Сделать ребро толщиной со стенку и без радиуса: получается массивный узел, на отливке появляется вмятина, и вы теряете балл за качество изделия, хотя модель геометрически верна. Ставить бобышку на поверхности с уклоном: ось отверстия наклоняется вместе с поверхностью, и крепёж не входит.
Эксперт смотрит на соотношение толщин и на радиусы примыкания — по ним видно, проектировал человек под литьё или просто рисовал форму. Эксперт смотрит радиусы примыкания рёбер: их отсутствие — признак модели, сделанной без оглядки на литьё.
Шаг 2.2.3
Строим полость и оформляющие элементы второй полуформы: зеркалим или копируем геометрию от плоскости разъёма, задаём зазор под смыкание и проверяем, что подвижная и неподвижная части не пересекаются. Все элементы оформления ведём отдельными телами с понятными именами: «полость», «знак», «вставка», чтобы их было видно в дереве. Отдельные тела пригодятся и в чертеже: вид половин строится независимо от полости.
Пресс-форма — это две половины, и если построена только одна, на защите модель выглядит недоделанной. Пересечение половин — грубая ошибка: при смыкании такие поверхности сминаются, и на реальной оснастке это ремонт. Отдельные тела нужны и для чертежа, где разрез показывают по обеим половинам.
Между половинами нет пересечений объёмов, зазор по плоскости разъёма одинаков по всему периметру, имена тел читаемые. Проверьте командой проверки пересечений, а не только глазами на экране. Сделайте разрез по плоскости разъёма: полости не должны пересекаться ни в одной точке, зазор должен быть одинаковым.
Строить половины в одном теле и «разделить потом»: разделение по сложной поверхности оставляет тонкие стенки и щели, а переделка в конце модуля почти невозможна. Копировать половину зеркально без проверки знака: уклон у зеркальной части меняет направление, и полости смыкаются.
Эксперт смотрит, читается ли в модели конструкция пресс-формы: две половины, оформляющие вставки, знаки. Модель-«скульптура» без половин половину баллов за сложность не берёт. Эксперт проверяет, есть ли в модели обе половины и оформляющие вставки: без них конструкция пресс-формы не читается.
Действие 2.3. Добавить технологические элементы литья
Шаг 2.3.1
Выбираем место впуска: чаще всего это центр масс или торец, где расплав идёт от толстой стенки к тонкой, и след литника не портит лицевую поверхность. Строим литниковый след и впускной канал конусом, диаметр впуска 1–1,5 мм для детали такого размера, и следим, чтобы канал не имел обратных уклонов и ступенек, где расплав будет застаиваться.
Правильное размещение впуска определяет качество отливки: при впуске в тонкую стенку расплав застывает раньше, чем заполнит полость, и получается недолив. След литника на видимой поверхности — отдельный дефект внешнего вида, за который снимают баллы в модуле 3.
Впуск стоит в толще материала, канал конусный и без ступенек, след не выходит на лицевую сторону эталона. Сопоставьте с эталоном: место впуска на нём обычно видно по следу и его расположение подсказывает правильный ответ. Проверьте, что канал впуска не имеет ступеньки: на разрезе он должен быть гладким конусом от литника к полости.
Поставить впуск в самое тонкое место, потому что «так ближе к центру»: расплав не доходит до края, на отливке недолив, и теряются баллы и за изделие, и за замеры. Ставить впуск напротив толкателя: расплав ударяет в толкатель, и на лицевой стороне появляется след течения.
Эксперт смотрит на место впуска относительно лицевой поверхности: след на видимой стороне он отмечает в протоколе отдельной строкой. Эксперт смотрит впуск в разрезе: конусность и отсутствие ступенек — признак грамотного проектирования.
Шаг 2.3.2
Расставляем толкатели: под бобышками, рёбрами и в местах с наибольшей площадью, но никогда — напротив лицевых поверхностей и тонких стенок. Отверстия под толкатели делаем диаметром из стандартного ряда площадки, с посадкой, которая указана в задании, и следим, чтобы ось толкателя была параллельна направлению раскрытия. Допуск посадки берём из задания, а не из головы: заниженный зазор даёт натир на толкателе.
Толкатели выталкивают деталь, и при неверной расстановке отливку перекашивает: на ней остаются белые следы и вмятины. Отверстия под толкатели — часть поверхностей, которые считает эксперт, поэтому они должны быть построены, а не нарисованы условно. Отверстия под толкатели проектируют под стандартный ряд, а не под то, что нашлось в ящике.
Толкатели стоят под несущими элементами, их оси параллельны раскрытию, отверстия не пересекают полость и не выходят на лицевую поверхность. Проверьте на разрезе: ни один толкатель не «висит» в тонкой стенке. Сосчитайте толкатели и проверьте, что каждый упирается в материал толщиной не меньше двух миллиметров.
Разместить толкатели по углам «для симметрии», попав в тонкую стенку: при выталкивании деталь пробивается, и такой дефект виден на отливке сразу, а модель при этом выглядит аккуратно. Ставить толкатель в перемычку между двумя отверстиями: при выталкивании перемычка ломается, и деталь приходит с трещиной.
Эксперт проверяет расстановку толкателей на разрезе: это отличает проектировщика оснастки от человека, который просто выучил команды. Эксперт проверяет, не выходят ли толкатели на лицевую поверхность: следы на видимой стороне снижают оценку изделия.
Шаг 2.3.3
Добавляем оформляющие знаки и вставки: отверстия в детали, если они есть на эталоне, оформляем знаками, а не сверлением после литья; пазы и бобышки под крепёж доводим до размеров эталона. Проходим по списку требуемых поверхностей и отмечаем в черновике, какая поверхность каким элементом закрыта, чтобы к концу построения было ровно пятнадцать.
Пятнадцать поверхностей — это 45 баллов, самая крупная позиция всего конкурса. Список в задании не расшифрован по названиям, поэтому свою расшифровку нужно держать на бумаге: эксперт считает поверхности по модели, и «забытая» четырнадцатая стоит сразу 3 балла.
В черновике напротив каждого из пятнадцати пунктов стоит имя элемента дерева, и все они существуют в модели. Мелкие элементы не выглядят «нарисованными наспех»: у отверстий есть фаска, у пазов — радиусы. Отметьте галочками все пятнадцать пунктов: если напротив пункта пусто, элемент нужно строить, а не объяснять.
Оставить отверстия на «сверловку после литья»: в задании речь о пресс-форме, и такая деталь не соответствует эталону, а знаки приходится строить в последние минуты, когда внимание уже занято сохранением файла. Сделать отверстия «условно», кружком на эскизе: эксперт считает поверхности по телам, и условные знаки не засчитываются.
Эксперт сверяет модель с эталоном по мелким элементам — именно там чаще всего обнаруживается недоделанная поверхность. Эксперт сверяет мелкие элементы с эталоном: на них чаще всего и обнаруживается недоделанная поверхность.
Действие 2.4. Проверить модель по списку пятнадцати поверхностей
Шаг 2.4.1
Берём свой черновик со списком поверхностей и проходим по нему сверху вниз, выделяя в модели каждый элемент и ставя галочку напротив пункта. Считаем именно поверхности, как их считает эксперт: основание, стенки, уклоны, рёбра, бобышки, карман, знаки, отверстия, впуск, посадочный контур. Если напротив пункта нечего выделить — значит, элемент не построен, и это обнаруживается сейчас, а не на приёмке.
Пятнадцать поверхностей — 45 баллов, самая крупная позиция конкурса, и оценивают их по факту наличия, а не по красоте. Проверка по списку занимает пять минут и возвращает те 3 балла, которые иначе уходят за одну забытую стенку или знак. Заодно находится дубль, построенный дважды под разными именами.
Напротив каждого из пятнадцати пунктов стоит имя элемента дерева, все элементы видны в модели, дублей нет. Пересчитайте элементы в дереве: их не должно быть заметно больше, чем пунктов в списке. Продиктуйте список вслух и назовите элемент для каждого пункта: то, что нельзя назвать, обычно и оказывается пропущенным.
Проверять «на глаз, всё вроде есть»: на защите выясняется, что четырнадцатый элемент был частью тринадцатого, и три балла теряются при полностью готовой модели. Считать поверхности по экрану, не выделяя элементы: две близкие стенки сливаются в одну, и на приёмке их тоже посчитают одной.
Эксперт открывает модель и считает поверхности по своей ведомости; ваша расшифровка списка помогает ему быстрее и трактуется в вашу пользу. Эксперт ведёт счёт по своей ведомости из пятнадцати пунктов: ваша расшифровка помогает быстрее и трактуется в вашу пользу.
Шаг 2.4.2
Запускаем диагностику: проверку пересечений и незамкнутых кромок, анализ толщины стенок и карту уклонов. В проблемных местах программа подсвечивает тонкие зоны и отрицательные уклоны — каждую такую зону смотрим на разрезе и исправляем сразу: либо добавляем материал, либо меняем радиус, либо сдвигаем элемент от края. Исправления делаем в эскизах, а не «подрезкой» готового тела.
Открытая кромка означает, что тело не замкнуто, и такая модель не годится ни для чертежа, ни для расчёта. Тонкая стенка при литье даёт недолив, отрицательный уклон — задир. Всё это эксперт ищет на отливке в модуле 3, и там на исправление уже не будет времени: модуль длится всего 40 минут.
Диагностика не выдаёт ошибок, карта толщин не содержит зон меньше 1,5 мм, карта уклонов без отрицательных значений. На разрезе через самое узкое место стенка одинакова по всей высоте. Пройдите по красным зонам по одной и запишите, чем исправили: правки без записи быстро забываются и повторяются.
Оставить «одну маленькую красную зону» и понадеяться, что не заметят: именно она становится местом недолива, и отливка уходит в брак вместе с баллами за изделие и замеры. Лечить тонкую стенку «заплаткой» поверх: получается нахлёст двух тел, и диагностика выдаёт пересечение вместо решения.
Эксперт включает те же диагностические команды на вашей модели — это делается за минуту и показывает уровень владения инструментом. Эксперт запускает проверку пересечений: наличие ошибок в модели — прямой минус, даже если внешне всё выглядит цельно.
Шаг 2.4.3
Финальный контроль перед сохранением: сверяем габариты с эталоном по трём осям, проверяем положение начала координат относительно детали, убеждаемся, что в файле нет лишних тел, вспомогательных поверхностей и «мусорных» эскизов. Смотрим модель в изометрии и в разрезе так, как её будет смотреть эксперт, — целиком, а не по фрагментам.
Именно эта проверка отделяет модель, которую принимают с первого взгляда, от модели, где приходится объяснять, что «вот это не считается». Вспомогательная геометрия, оставленная в файле, читается как небрежность, а лишнее тело ломает расчёт объёма и массу будущей отливки.
Габариты совпадают с эталоном в пределах принятой поправки на усадку, в дереве только нужные элементы, эскизы скрыты, модель целиком помещается в экран без обрезков и «хвостов». Покрутите модель со всех сторон и найдите «лишние» линии: их не должно быть видно ни в изометрии, ни в разрезе.
Оставить в файле вспомогательные тела и рабочие эскизы: эксперт видит десяток лишних элементов и снимает балл за сохранение, а разбираться, что здесь главное, он не обязан. Оставить рабочий эскиз видимым: он даёт лишние линии на виде, а при экспорте в чертёж ещё и мешает нанести размеры.
Эксперт смотрит модель в изометрии и в разрезе, оценивая целостность и читаемость конструкции до того, как откроет чертёж. Эксперт смотрит модель в изометрии и разрезе, оценивая целостность конструкции, а не отдельные команды.
Действие 2.5. Сохранить модель в ipt
Шаг 2.5.1
Приводим дерево построения в порядок: элементы в логическом порядке — основание, формообразующие, технологические, — переименовываем их по-русски понятными словами и при необходимости переносим в группы. Заполняем свойства документа: материал полипропилен, автор, обозначение детали. Скрываем все эскизы и вспомогательные плоскости, оставив видимыми только рабочие.
Сохранение модели оценивают двумя пунктами: 5 баллов за сам факт сохранения и 5 баллов за формат ipt. Но имя файла и читаемое дерево — это ещё и то, по чему эксперт за минуту понимает логику вашей работы; хаос в дереве снижает доверие к остальным сорока пяти баллам.
В дереве нет безымянных «Элемент 14», порядок совпадает с порядком построения, свойства заполнены, эскизы скрыты. Файл открывается сразу в понятном виде, без ручной настройки видимости. Переименуйте элементы по смыслу: «Основание», «Полость», «Бобышка под крепёж» — так эксперт за минуту видит логику.
Сохранить модель с исходными именами и видимыми эскизами: технически всё на месте, но выглядит как черновик, а на приёмке модели это стоит части баллов и времени на объяснения. Оставить свойства пустыми: тогда в основной надписи чертежа материал и обозначение придётся вписывать вручную и можно ошибиться.
Эксперт оценивает сохранение сразу после модуля: открывает файл и смотрит, аккуратно ли он оформлен и понятна ли конструкция. Эксперт оценивает сохранение сразу после модуля и смотрит, понятна ли конструкция по дереву построения.
Шаг 2.5.2
Сохраняем файл командой «Сохранить как» именно в формате детали ipt — не в STEP, не в сборке и не в нейтральном формате, — в ту самую папку, которую проверили в начале. В диалоге смотрим полный путь целиком, а не только имя, и подтверждаем замену только если это ваша же более ранняя версия. После сохранения проверяем, что модель не ссылается на внешние файлы и вставки.
Формат ipt требует задание прямым текстом: 5 баллов из 60 стоят только за расширение. Нейтральные форматы вроде STEP сохраняют геометрию без дерева построения, и эксперт не увидит, как вы строили, — а именно это он оценивает. Ссылки на внешние файлы опасны тем, что в сетевой папке их может не оказаться.
В проводнике виден файл с расширением .ipt, его размер соответствует модели, а не нулю, дата и время — текущие. Повторное открытие не выдаёт запросов на отсутствующие ссылки. Проверьте расширение в проводнике с включённым отображением типов файлов: имя может выглядеть как «деталь.ipt», а быть «деталь.step.ipt».
Сохранить в STEP «для надёжности» и потерять пять баллов за формат, а вместе с ними и часть баллов за модель: дерево построения в нейтральном файле не передаётся. Сохранить в папку «Документы» по умолчанию: диалог запоминает последний путь, и промах случается именно на автопилоте.
Эксперт проверяет расширение и открывает файл: модель должна открываться как параметрическая деталь, а не как мёртвое тело. Эксперт открывает файл и проверяет, что это параметрическая деталь с деревом построения, а не импортированное тело.
Шаг 2.5.3
Делаем контрольное открытие: закрываем документ и снова открываем его из папки, проверяя, что все элементы активны, дерево не содержит ошибок и модель выглядит так же, как перед закрытием. Затем сохраняем копию с суффиксом «_v2» в той же папке как страховку перед чертежом: если при построении видов что-то испортится, у вас останется целая модель.
Ошибки в дереве часто появляются не при построении, а при сохранении: параметрическая модель пересчитывается заново, и «висевший» на кромке элемент может дать сбой. Резервная копия стоит секунд и спасает 45 баллов за модель, если чертёж пойдёт не по плану.
Файл открылся без предупреждений, все элементы активны, дерево без красных значков, габариты и объём совпадают с прежними. Копия существует и открывается так же чисто. Сравните размеры основной и резервной копии: они должны совпадать, а не различаться в разы — иначе одна из версий неполная.
Отдать единственный файл без копии и испортить его при создании чертежа: восстановление займёт больше времени, чем осталось до конца модуля, и модель будет потеряна вместе с 45 баллами. Перезаписать основную модель после неудачных правок: откат невозможен, и в папке остаётся испорченный файл без истории.
Эксперт забирает файл в конце модуля 1; версия с суффиксом в той же папке допускается и не считается ошибкой имени, если основная модель названа по шаблону. Эксперт забирает основную модель по шаблону имени; резервная копия в той же папке не считается нарушением.
Задача 3. Выпустить чертёж пресс-формы и отдать его в pdfМодуль 2 · 27 баллов
На чертёж даётся 40 минут и 27 баллов: 1 балл за соблюдение правил безопасности, 25 баллов за сам чертёж (1 за безопасность и по 2 балла за каждый из двенадцати размеров) и 2 балла за сохранение в pdf. Размеры здесь оценивают по наличию: каждый отсутствующий — минус 2 балла, и это самая быстрая потеря в конкурсе, потому что чертёж делается на уставшем внимании после часа моделирования. Поэтому порядок обратный привычному: сначала лист и виды, потом двенадцать размеров по списку, и только потом красота — допуски, шероховатость и технические требования.
Действие 3.1. Создать лист и поставить виды
Шаг 3.1.1
Создаём новый чертёж из сохранённой модели: в диалоге выбираем формат А3 с основной надписью по ГОСТ и горизонтальным расположением листа, масштаб 1:1, а если деталь крупная — 1:2, но так, чтобы контуры читались. Модель подключаем именно файлом ipt из сетевой папки, а не через промежуточный экспорт. Сразу проверяем, что на листе появился вид и он связан с моделью.
Чертёж — самостоятельный модуль на 25 баллов, и оценивают его по листу, а не по модели. Формат А3 с готовой основной надписью экономит десяток минут на рисовании рамки, а связь с моделью нужна для того, чтобы размеры не пришлось набивать вручную и ошибаться в цифрах.
Лист А3 с рамкой и основной надписью, на нём вид детали в масштабе 1:1, в свойствах вида указан файл модели. Попробуйте потянуть вид мышью: если он связан, программа предложит проекции, а не просто сдвинет картинку. Проверьте, что рамка и основная надпись не перекрываются видом: поля по 5 мм должны остаться свободными.
Рисовать чертёж вручную линиями и окружностями: время уходит, а размеры перестают соответствовать модели, и на сверке это видно сразу. Создать чертёж не из модели, а с нуля: размеры придётся набивать вручную, и они разойдутся с моделью.
Эксперт смотрит чертёж как самостоятельный документ и первым делом проверяет формат листа и наличие основной надписи. Эксперт первым делом смотрит формат листа, рамку и основную надпись — по ним видно, оформлен ли документ вообще.
Шаг 3.1.2
Ставим главный вид так, чтобы он давал максимум информации: плоскость разъёма показана горизонтально, литниковый след виден, крепёж не скрыт. Затем строим разрез по плоскости разъёма — он показывает полость, толкатели и оформляющие вставки, — и вид сверху, откуда читаются координаты отверстий. Разрез обозначаем по ГОСТ: линия сечения со стрелками и подпись «А–А».
Без разреза не видно ни полости, ни толщины стенок, ни каналов — то есть не видно главного, за что начисляют баллы за модель и чертёж. Двенадцать размеров, которые требует задание, физически не разместить на одном виде: часть из них относится к полости и видна только в разрезе.
На листе есть главный вид, разрез с обозначением и вид сверху, все три в проекционной связи. На разрезе видна штриховка двух половин, направления штриховки у соседних деталей противоположные. Проверьте проекционную связь: линия, проведённая от края главного вида, должна попадать в соответствующий край вида сверху.
Поставить только главный вид и «уместить» на нём все размеры: лист перегружен, часть размеров читается неоднозначно, а разрез отсутствует — минус баллы за оформление и за размеры, снятые с полости. Показать разрез без обозначения: линия сечения без стрелок и подписи «А–А» читается как произвольный разрыв.
Эксперт проверяет наличие и правильность разреза: именно он показывает, что участник понимает конструкцию пресс-формы. Эксперт ищет разрез по плоскости разъёма: именно он подтверждает понимание конструкции пресс-формы.
Шаг 3.1.3
Добавляем аксонометрию в масштабе 1:2 или 1:2,5 в свободный угол листа: она не заменяет виды, но помогает эксперту быстро понять форму. Расставляем виды равномерно, оставляя поля под размерные линии, и не допускаем наложения видов друг на друга. Проверяем, что все линии проекционной связи совпадают и ни один вид не «съехал» вниз или в сторону.
Аксонометрия — не обязательный элемент, но она экономит время на понимание и снижает риск, что эксперту будет непонятна сложная поверхность и он засчитает её отсутствующей. Равномерная расстановка нужна для размеров: если виды прижаты к краю, размерные линии уходят за рамку и размер не засчитывается.
Все виды внутри рамки с полями не меньше 10 мм, проекционная связь не нарушена, аксонометрия не перекрывает виды, размерные линии не выходят за пределы листа. Распечатанный лист читается без лупы. Отойдите от экрана на два шага и посмотрите на лист целиком: композиция должна читаться как единое целое.
Поставить аксонометрию в центр и потеснить виды: размеры уезжают за рамку, а два размера из двенадцати — это 4 балла, которые теряются из-за композиции. Растянуть виды на весь лист: для размерных линий не остаётся места, и часть размеров уходит за рамку.
Эксперт смотрит лист целиком: читаемость компоновки влияет на субъективную часть оценки оформления. Эксперт оценивает читаемость листа в целом: перегруженная композиция снижает субъективную часть оценки.
Действие 3.2. Нанести двенадцать размеров
Шаг 3.2.1
Начинаем с габаритных и посадочных размеров, потому что они самые весомые по смыслу: длина, ширина, высота детали, размеры посадочного контура под вставку и толщина основания. Каждый размер ставим от базы — от оси или от торца, — а не цепочкой, и следим, чтобы выносные линии не пересекали контур. Первые три-четыре размера занимают на листе больше всего места, поэтому их ставят первыми, пока лист свободен.
Двенадцать размеров стоят по 2 балла каждый, всего 24 из 25 баллов модуля. Габариты и посадочный контур — те размеры, по которым деталь проверяют на соответствие эталону, поэтому они обязательны в любом варианте задания: именно их меняют, когда объявляют тридцать процентов изменений.
Габаритные размеры видны на главном виде, посадочные — на разрезе или виде сверху, ни один размер не дублирует другой. Сверьте цифры с моделью: они должны совпадать до 0,01 мм, потому что взяты из модели, а не набраны руками. Пересчитайте первую группу: три габарита и два посадочных — уже пять размеров из двенадцати, и это 10 баллов.
Набрать размеры вручную по памяти: цифра расходится с моделью на полмиллиметра, и эксперт, сверяя чертёж с моделью, снимает балл за соответствие. Ставить габарит цепочкой через промежуточные элементы: при изменении одного звена все цифры на чертеже становятся неверными.
Эксперт сверяет размеры на чертеже с моделью и с эталоном: расхождение трактуется как отсутствующий размер. Эксперт сверяет габариты с моделью: совпадение до 0,01 мм говорит о том, что размеры взяты из модели, а не набраны руками.
Шаг 3.2.2
Второй группой идут присоединительные и исполнительные размеры: диаметры отверстий под толкатели и крепёж, их координаты от базовых осей, глубины карманов, радиусы сопряжений, размеры литникового следа. Координаты отверстий ставим от двух баз, а не от кромок, и группируем их в таблицу, если отверстий много: таблица читается быстрее цепочки выносных линий.
Именно эти размеры делают чертёж рабочим документом: по ним изготовляют оснастку. Координаты от кромок опасны тем, что при изменении габарита все они «поедут», а на чертеже появятся расхождения. Кроме того, отверстия и глубины — это те поверхности, которые эксперт ищет в модели.
У каждого отверстия указаны диаметр и координаты, у каждого кармана — глубина и радиус, размеры не повторяются и не противоречат друг другу. Проверьте: координаты одного и того же отверстия на разных видах совпадают. Проверьте координаты одного отверстия на двух видах: они должны читаться одинаково, иначе размер противоречив.
Указать диаметр, но забыть координаты: формально размер есть, а изготовить по нему нельзя, и на защите это первый вопрос — балл снимается. Обозначить отверстие только диаметром: по такому чертежу нельзя изготовить оснастку, и координата считается отсутствующей.
Эксперт проверяет размеры отверстий и координат: по ним видно, проектировал человек оснастку или обводил контуры. Эксперт смотрит координаты отверстий от баз: они показывают, умеет ли участник проставлять размеры так, как это делают в цехе.
Шаг 3.2.3
Считаем размеры на листе и сверяем с требованием: их должно быть не меньше двенадцати, и каждый — проставлять полностью, с размерной и выносной линиями, со стрелками и цифрой над линией. Проверяем, что размеры не наложены друг на друга, не пересекают штриховку разреза и не выходят за рамку. Лишние справочные размеры помечаем звёздочкой, если они нужны для понимания.
Двенадцать — это порог, ниже которого теряются баллы: за каждый отсутствующий размер минус 2 балла, то есть четыре пропущенных размера стоят почти как половина модуля. Наложенные размеры и цифры, налезшие на штриховку, читаются как неразборчивые и тоже не засчитываются.
Пересчитайте размеры вслух: двенадцать и больше, все читаются, ни один не перекрыт линией вида или штриховкой. Пролистайте лист в масштабе 100 % и проверьте мелкие цифры — они должны быть читаемы без увеличения. Увеличьте лист до 100 процентов и прочитайте каждую цифру: размеры должны читаться без напряжения глаз.
Считать «примерно двенадцать» и не проверять: обычно не хватает одного-двух, и это 2–4 балла, которые теряются на ровном месте при готовом чертеже. Поставить размер на штриховку разреза: цифра сливается с линиями и не читается, а значит, не засчитывается.
Эксперт считает размеры по ведомости критериев и отмечает каждый отдельно — поэтому проще сделать тринадцать, чем спорить о двенадцатом. Эксперт считает размеры по ведомости: тринадцать размеров надёжнее, чем спор о двенадцатом.
Действие 3.3. Оформить чертёж по правилам
Шаг 3.3.1
Проставляем допуски на посадочные и сопрягаемые размеры: поля допусков в виде условных обозначений, например H7 для отверстия под вставку и h6 для вала, а на свободные размеры — по общему допуску, указанному в технических требованиях. Шероховатость наносим на формообразующие поверхности знаком с параметром Ra, для полируемых поверхностей полости — не грубее Ra 0,4, для остальных — Ra 3,2.
Допуски и шероховатость — то, что отличает эскиз от рабочего чертежа: по ним изготовляют и доводят оснастку, и по ним эксперт видит профессиональный уровень. В критериях эти пункты входят в 25 баллов за выполнение чертежа, а на защите вопрос «почему здесь H7» задают почти всегда.
Каждый посадочный размер имеет поле допуска или общий допуск, шероховатость указана на всех формообразующих поверхностях, знак шероховатости стоит на выносной линии или на полке. Обозначения не противоречат друг другу. Проверьте, что у каждого посадочного размера есть допуск, а у полости — шероховатость: это две строки, которые ищут первыми.
Оставить все размеры без допусков: чертёж читается как учебный эскиз, и баллы за оформление снимаются, даже если все двенадцать размеров на месте. Поставить допуск на габаритный размер «для солидности»: лишний допуск удорожает изготовление и читается как непонимание.
Эксперт смотрит допуски на посадочных размерах и шероховатость полости: это индикатор реального опыта работы с оснасткой. Эксперт спрашивает, почему выбрано именно это поле допуска: ответ про посадку вставки показывает уровень подготовки.
Шаг 3.3.2
Пишем технические требования над основной надписью: неуказанные предельные отклонения размеров, материал (полипропилен марки SIBEX PP R481IM/5, если по заданию деталь льют из него), твёрдость или термообработку, если требуется, и требования к притуплению кромок. Каждый пункт нумеруем и формулируем коротко, как в ГОСТ 2.316. Марку материала копируем из задания посимвольно: в названии есть цифры и латинские буквы.
Технические требования — это то, что делает чертёж однозначным: без указания материала и общих допусков изготовитель трактует их по-своему. Для пресс-формы важно и притупление кромок: острые кромки полости оставляют задиры на отливке, а на чертеже это фиксируется одной строкой.
Технические требования записаны над основной надписью, пункты пронумерованы, материал указан полностью с маркой, требование к кромкам сформулировано. Ничего не выходит за рамку листа. Прочитайте технические требования как цех: после них не должно остаться вопросов про материал, допуски и кромки.
Оставить технические требования пустыми: половина смысла чертежа пропадает, и эксперт не может засчитать пункт оформления, даже если графика безупречна. Указать материал «пластик»: без марки нельзя подобрать режим литья, и требование не засчитывается.
Эксперт читает технические требования целиком: там ищут материал и общие допуски, а их отсутствие — типичная потеря баллов. Эксперт читает технические требования целиком и ищет там марку материала и общие допуски.
Шаг 3.3.3
Заполняем основную надпись: обозначение детали по шаблону задания, наименование, материал, масштаб, фамилия участника, дата, название компетенции. Проверяем рамку, поля и то, что надпись не закрывает виды. Отдельно смотрим масштаб: если чертёж в 1:2, это указано и в основной надписи, и у видов, если масштаб у них отличается. Наименование детали пишем так, как оно звучит в задании, без сокращений вроде «осн.».
Основная надпись — это паспорт чертежа: по ней эксперт опознаёт работу и её автора, и незаполненная надпись ставит под сомнение авторство. Масштаб обязателен потому, что размеры на чертеже всегда настоящие, а изображение — уменьшенное, и путаница здесь приводит к ошибкам изготовления.
Все графы основной надписи заполнены, обозначение совпадает с именем файла, масштаб указан, дата и фамилия на месте. Рамка ровная, поля выдержаны по 20 мм слева и 5 мм с остальных сторон. Сверьте обозначение детали в надписи с именем файла: они должны совпадать, иначе работу сложно опознать.
Оставить пустыми графы «Разраб.», «Пров.», «Масштаб»: работа выглядит небрежной, а на приёмке её ещё и сложнее опознать. Оставить пустой графу «Масштаб»: чертёж в 1:2 без указания масштаба читается как выполненный в натуральную величину.
Эксперт первым делом смотрит основную надпись — она должна читаться без разглядывания. Эксперт смотрит основную надпись до всех остальных элементов: она должна читаться сразу.
Действие 3.4. Сохранить чертёж в pdf
Шаг 3.4.1
Экспортируем лист в pdf командой экспорта, а не печатью «в файл»: в настройках проверяем, что выводится весь лист с рамкой и основной надписью, масштаб «по размеру листа» без полей, толщины линий сохраняются. Имя файла делаем по шаблону задания, с тем же корнем, что у модели, и расширением .pdf. Перед экспортом проверяем, что на листе нет пустых полей и всплывающих подсказок программы, которые тоже могут попасть в файл.
Сохранение в pdf — 2 балла: 1 за сам факт сохранения чертежа и 1 за формат. Печать «в файл» часто обрезает рамку или выдаёт лист без надписи, и такой pdf формально существует, но чертежом не является — эксперт его не примет. Два балла за pdf — самая дешёвая позиция конкурса, и теряют её чаще всего на формате.
Файл открывается в любой программе просмотра, лист целиком в кадре, рамка и надпись на месте, все двенадцать размеров читаются при увеличении. Размер файла не нулевой, страница одна. Проверьте pdf на другом устройстве или в другом просмотрщике: так видно, не потерялись ли толщины линий и штриховка.
Отдать pdf, снятый с экрана или обрезанный по границам видов: часть листа потеряна, и модуль оценивают по неполному документу. Сохранить pdf с обрезкой по видам: рамка и основная надпись отсекаются, и документ перестаёт быть чертежом.
Эксперт открывает pdf и проверяет именно его, а не рабочую модель: в зачёт идёт то, что видно в файле. Эксперт оценивает именно pdf: если в файле не видно размеров, они не засчитываются, даже если есть в модели.
Шаг 3.4.2
Проверяем сохранённое: открываем pdf заново, листаем, смотрим мелкие цифры и штриховку, проверяем, что нет лишних пустых страниц и что обозначение на чертеже совпадает с именем файла. Оба файла — ipt и pdf — складываем в одну папку по шаблону и убеждаемся, что они видны в сетевом каталоге с другого пути. Время на эту проверку планируем заранее: она делается не в последние секунды окна сдачи.
Два модуля оценивают по файлам, и потеря одного из них обнуляет целый блок баллов. Проверка занимает три минуты и защищает от самой обидной потери конкурса: работа сделана, а файла нет или он не открывается. Сданная работа должна открываться у того, кто её оценивает, — это часть культуры работы.
Оба файла открываются без предупреждений, лежат в нужной папке, имена соответствуют шаблону. При необходимости печатаем пробный экземпляр и смотрим его на бумаге. Откройте папку с другого пути и убедитесь, что оба файла видны и открываются: так проверяется доступность сетевой папки.
Проверить pdf только по картинке в диалоге сохранения и не открыть его: именно так пропускают пустую страницу или обрезанную рамку. Отправить файл «на печать» вместо экспорта: в зачёт идёт только файл в папке, бумажная копия ничего не доказывает.
Эксперт забирает файлы после каждого модуля, поэтому pdf должен быть готов к моменту объявления времени. Эксперт забирает файлы после модуля по описи, поэтому pdf должен быть готов к объявленному времени.
Задача 4. Получить изделие литьём и измерить егоМодуль 3 · 13 баллов
Третий модуль длится 40 минут и даёт 13 баллов: 2 за изготовление изделия (1 за безопасность и 1 за то, что изделие действительно получено литьём), 1 балл за сам факт измерения и по 2 балла за каждый из пяти контролируемых размеров. Это вариативная часть: главный эксперт может заменить средства измерения, поэтому инструмент и порядок замеров уточняют на месте. Работа идёт на термопластавтомате с установленной вставкой пресс-формы, материал — полипропилен марки SIBEX PP R481IM/5, требуется не менее пяти отливок в автоматическом режиме и сравнение внешнего вида с эталоном.
Действие 4.1. Подготовить машину и оснастку
Шаг 4.1.1
Перед машиной проверяем то же, что и в начале конкурса, но теперь применительно к литью: диэлектрический коврик под ногами, костюм застёгнут, рукава выше локтя, на руках нет украшений, перчатки — термостойкие, если они предусмотрены площадкой. Осматриваем зону: ограждения на месте, защитное заземление подключено, кнопка аварийного останова доступна и не заблокирована.
Соблюдение правил безопасной работы в этом модуле стоит 1 балл, а штраф за нарушение — 0,5 балла, при грубом нарушении участника удаляют с площадки с потерей всех баллов. Опасности здесь настоящие: нагретые до высокой температуры плиты, подвижные части машины, возможный выброс расплава.
Коврик на месте, ограждения закрыты, аварийная кнопка проверена нажатием в тестовом режиме по указанию технического эксперта, СИЗ надеты. Ничего не лежит на плитах и в зоне движения. Проверьте, что у аварийного останова ход свободный: нажатие должно срабатывать с первого раза и без усилия.
Работать у машины в незастёгнутом костюме и без коврика, потому что «плиты уже холодные»: к моменту разогрева об этом забывают, а замечание фиксируется сразу и стоит баллов. Стоять между плитами при смыкании «на секунду»: это самое опасное место на площадке и прямой путь к удалению с конкурса.
Технический эксперт стоит рядом при первых циклах и отмечает, держит ли участник руки вне зоны плит и пользуется ли инструментом для съёма детали. Эксперт стоит рядом при первых циклах и отмечает, держит ли участник руки вне зоны движения плит.
Шаг 4.1.2
Устанавливаем блок пресс-формы на плиты и вставляем оформляющую вставку: блок ставим так, чтобы литниковый канал совпал с осью сопла, вставку заводим по направляющим колонкам без перекоса. Крепёж затягиваем равномерно, крест-накрест, сначала наживляем все болты, потом тянем до упора, и проверяем, что блок не двигается рукой. Перед затяжкой смазываем направляющие колонки смазкой из инструментальной тележки.
Перекос блока — это перекос полости: отливка получается с облоем с одной стороны и недоливом с другой, а на машине появляется удар при смыкании. Неравномерная затяжка ведёт к тому же: одна сторона садится раньше, и плита перекашивается. На реальном производстве это ремонт оснастки, на конкурсе — потерянные баллы.
Блок стоит без зазора по плоскости разъёма, вставка села до упора, болты затянуты равномерно, рукой блок не сдвигается. Прокрутите цикл смыкания без впрыска и послушайте: удара и скрипа быть не должно. Проверьте крепление покачиванием блока рукой при выключенной машине: люфт недопустим, он даёт облой по контуру.
Затянуть два болта из четырёх и оставить «остальные потом»: при впрыске блок смещается, полость размыкается, и появляется облой по всему контуру. Затягивать болты по кругу, а не крест-накрест: плита садится с перекосом, и полость смыкается неравномерно.
Технический эксперт проверяет крепление до первого впрыска: ослабленный крепёж — основание остановить работу до устранения. Эксперт проверяет крепление до первого впрыска: ослабленный блок — основание остановить работу.
Шаг 4.1.3
Проверяем узлы машины по порядку: сопло чистое и без застывших остатков, обогрев зон включён и вышел на заданные температуры, давление воздуха в линии 8 бар при расходе 50 л/мин (по требованиям к площадке), форма прогрета до температуры из технологической карты, водяное охлаждение не подтекает. Манометры и индикаторы смотрим глазами, а не «на слух».
Параметры записаны в технологической карте, и отклонение от них — это дефект, а не «нюанс»: холодная форма даёт коробление и следы течения, перегретая — усадочные раковины и залипание. Давление воздуха нужно пневмоцилиндру выталкивателя, а без охлаждения цикл не стабилизируется.
Все зоны на заданной температуре, давление в линии в норме, течей нет, форма прогрета и держит температуру две-три минуты без колебаний. Показания записываем в карту, а не запоминаем. Проверьте температуру формы рукой на безопасном расстоянии и по индикатору: расхождение больше пяти градусов — ждите прогрева.
Начать впрыск на холодной форме «чтобы быстрее»: первые отливки идут с недоливом, и на их исправление уходят минуты, которых в модуле всего сорок. Начать впрыск при неполном прогреве зон: расплав идёт холодным, и первая отливка выходит с недоливом и следами течения.
Эксперт проверяет показания приборов до первого впрыска и сверяет их с технологической картой. Эксперт сверяет показания приборов с технологической картой до первого впрыска.
Действие 4.2. Загрузить материал и выйти на режим
Шаг 4.2.1
Загружаем полипропилен SIBEX PP R481IM/5 в загрузочный бункер: гранулы берём только из своей упаковки, проверяем, что они сухие, без пыли и посторонних включений, и засыпаем не выше двух третей бункера. Крышку закрываем, чтобы в материал не попала грязь, а на бункере выставляем температуру сушки по карте, если сушка предусмотрена.
Влажный или засорённый материал даёт дефекты, которые невозможно убрать параметрами: серебристые полосы, пузыри, тёмные точки. Полипропилен менее гигроскопичен, чем полиамид, но пыль и остатки другого материала в бункере портят отливку так же надёжно, а модуль — единственная попытка получить пять изделий.
Гранулы сухие, однородные по цвету, без соринок, бункер закрыт, уровень не выше двух третей. На первых отливках нет тёмных точек и полос — значит, материал чистый. Проверьте гранулы на ладони: они должны быть одинакового размера и цвета, без пыли и слипшихся комков.
Досыпать материал из чужой открытой упаковки или с пола: посторонний полимер с другой температурой плавления даёт расслоение, и вся партия отливок уходит в брак. Засыпать материал выше двух третей бункера: гранулы слёживаются, и подача становится неравномерной.
Эксперт проверяет марку материала и чистоту бункера: соответствие марке — часть оценки изготовления изделия. Эксперт проверяет марку на упаковке: SIBEX PP R481IM/5 указан в задании, и замена на другой полимер не допускается.
Шаг 4.2.2
Выставляем на пульте параметры из технологической карты: температуры зон по возрастанию от бункера к соплу, давление впрыска, давление и время выдержки под давлением, время охлаждения, скорость впрыска, ход выталкивателя. Каждое значение вводим и сразу проверяем, что оно принято, а не «отскочило» обратно; фактические величины записываем в карту.
Температурами управляют вязкостью расплава, давлениями — плотностью отливки, временем охлаждения — короблением. Ошибка в одной позиции даёт конкретный дефект: малое давление — недолив, большая выдержка — облой и повышенное усилие раскрытия, короткое охлаждение — утяжины и деформация.
Значения на пульте совпадают с картой, машина держит температуру зон без колебаний больше двух градусов, время цикла стабильно. Проверьте по распечатке или экрану, а не по памяти. Проверьте время цикла по секундомеру: стабильность цикла — главный признак того, что режим вышел на рабочий.
Выставить параметры «по опыту», игнорируя карту: эксперт сверяет карту с пультом, и расхождение фиксируется как нарушение технологии, даже если отливка получилась. Поднять давление «на всякий случай»: появляется облой и повышенная нагрузка на блок, а недолив не устраняется.
Эксперт сравнивает карту и показания пульта: совпадение — признак того, что участник умеет работать по документу, а не наугад. Эксперт сравнивает карту и пульт: совпадение значений показывает, что участник работает по документу.
Шаг 4.2.3
Делаем первую пробную отливку в полуавтоматическом режиме, придерживая руку у кнопки останова, и сразу оцениваем результат: полнота оформления, облой по разъёму, следы течения, утяжины на толстых местах, залипание в полости, следы толкателей. Деталь снимаем съёмником, а не руками с нагретой плиты. Дефект записываем словами рядом с параметром, который собираемся менять, чтобы правка не стала угадыванием.
Пробная отливка — это диагностика режима: по виду дефекта определяют, какой параметр подкрутить. Без этой оценки участник запускает пять отливок в автоматическом режиме и получает пять одинаковых бракованных деталей, а балл за изделие ставится один раз.
Отливка заполнена полностью, облой не больше допустимого, лицевая сторона без следов течения и утяжин. Дефект, если он есть, описан словами и соотнесён с параметром, который его вызывает. Опишите дефект словами: «облой по длинной стороне», «утяжина у бобышки» — так сразу видно, какой параметр править.
Снимать горячую деталь голыми руками: ожог гарантирован, а деформированная при съёме деталь уже не годится для замеров — баллы теряются дважды. Снимать деталь сразу после раскрытия, не дождавшись хода выталкивателя: деталь деформируется, и замеры теряют смысл.
Эксперт наблюдает за первой отливкой: он видит, оценивает ли участник результат или просто складывает детали в ящик. Эксперт наблюдает за первой отливкой: оценивает ли участник результат или просто складывает детали в ящик.
Действие 4.3. Скорректировать режим и отлить пять изделий
Шаг 4.3.1
По виду дефекта правим один параметр за цикл и записываем изменение в технологическую карту: недолив — поднимаем давление или температуру расплава, облой — снижаем давление выдержки, утяжины — увеличиваем время выдержки под давлением, коробление — удлиняем охлаждение. После каждой правки делаем одну отливку и снова смотрим результат, а не правим всё сразу.
Один параметр за шаг — единственный способ понять, что помогло: при изменении трёх сразу причина дефекта теряется, и на объяснении у эксперта нечего сказать. Изменения в карте нужны потому, что карта сдаётся вместе с изделием и подтверждает осознанную работу с режимом.
Дефект ушёл или уменьшился, в карте есть запись с датой, временем и новым значением. Цикл стабилен два раза подряд — значит, режим вышел на рабочий. Проверьте, что после правки изменился только один параметр: в карте должна быть одна новая запись, а не три.
Крутить все параметры одновременно и получить случайный результат: деталь может выйти годной, но объяснить режим участник не сможет, а вопросы по карте задают почти всегда. Уменьшить давление выдержки, чтобы убрать облой, и потерять плотность: появляются утяжины на толстых местах.
Эксперт смотрит, как участник реагирует на дефект: осмысленная правка одного параметра оценивается выше, чем суета с настройками. Эксперт смотрит на записи в карте: осмысленная правка одного параметра оценивается выше суеты с настройками.
Шаг 4.3.2
Переводим машину в автоматический режим и формуем не менее пяти отливок подряд, не вмешиваясь в цикл: следим только за стабильностью времени цикла, наличием материала в бункере и тем, что детали падают в тару, а не застревают в полости. Каждую отливку осматриваем и складываем в ряд по порядку — так видно, меняется ли качество от цикла к циклу.
Задание требует не менее пяти отливок именно в автоматическом режиме: это проверка стабильности режима, а не умения работать руками. Пять деталей подряд нужны и для замеров: измерять одну случайную отливку нельзя, а разброс между ними — это и есть показатель стабильности.
Пять отливок получены, время цикла отличается не больше чем на секунду, все детали заполнены, облой в допуске, залипаний нет. Разложите их и сравните между собой: они должны быть практически одинаковыми. Сложите пять отливок в ряд и сравните: разница в облое и следах не должна расти от первой к пятой.
Остановить цикл на третьей отливке и «поправить настройку»: пять деталей из разных режимов не считаются пятью отливками в автоматическом режиме, и балл за изделие ставится под вопрос. Досыпать материал в бункер во время цикла, не остановив подачу: в расплав попадает воздух, и отливка выходит с пузырями.
Эксперт считает отливки и смотрит на их однородность: пять одинаковых деталей — признак вышедшего на режим процесса. Эксперт считает отливки и смотрит на их однородность: пять одинаковых деталей — признак стабильного режима.
Действие 4.4. Измерить изделие и сравнить с эталоном
Шаг 4.4.1
Готовим измерительный инструмент: цифровой штангенциркуль с диапазоном 0–150 мм и цифровой микрометр, оба обнуляем, протираем губки и измеряемую деталь от пыли и заусенцев. Проверяем инструмент на эталоне: если на эталонной детали получаем известный размер, значит, инструмент исправен. Деталь перед замером остужаем до комнатной температуры.
Измерение размеров — отдельный критерий на 1 балл, но от него зависят десять баллов за соответствие пяти размеров. Горячая деталь даёт завышенный размер из-за температурного расширения, грязные губки — разброс в сотые, а необнулённый прибор — систематическую ошибку на всех замерах сразу.
Инструмент показывает ноль при сомкнутых губках, на эталоне — известный размер в пределах 0,02 мм, деталь сухая и холодная. Запишите, каким прибором измерялся каждый размер. Проверьте прибор на эталоне перед замерами: это тридцать секунд, которые защищают десять баллов модуля.
Мерить тёплую деталь сразу после съёма: разница может достигать десятых долей миллиметра, и годная деталь выглядит бракованной. Мерить деталь с облоем по кромке: облой добавляет десятые доли и превращает годный размер в брак.
Эксперт проверяет, обнулён ли инструмент и каким прибором снят каждый размер: штангенциркуль и микрометр дают разную точность, и это учитывают. Эксперт проверяет, обнулён ли инструмент, и смотрит, каким прибором снят каждый размер.
Шаг 4.4.2
Измеряем пять контролируемых размеров, которые указаны в задании, и каждый — не меньше двух раз в разных сечениях: штангенциркулем — габариты и расстояния, микрометром — толщины и посадочные. Губки ставим без перекоса, усилие у микрометра берём трещоткой, а не «до упора». Результаты сразу пишем в таблицу, а не на память. Губки ставим перпендикулярно измеряемой поверхности, иначе размер получается завышенным.
Соответствие размеров 1–5 — это 10 баллов из 13, и оценивают их по протоколу замеров. Повторный замер в другом сечении выявляет конусность и коробление, которые одиночным измерением не видны, а перекос губок даёт ошибку в 0,1 мм — уже за границей допуска.
Повторные замеры одного размера расходятся не больше чем на 0,02 мм, в таблице по пять строк, у каждого значения указан прибор. Значения не выходят за пределы, указанные в задании. Сравните два замера одного размера: расхождение больше 0,02 мм означает перекос губок или деформацию детали.
Измерить каждый размер один раз и записать первое, что показал прибор: случайная ошибка не проверяется, а спорный размер не перепроверить — время модуля уже вышло. Зажимать микрометр «до упора»: тонкая стенка сминается, и размер получается меньше настоящего.
Эксперт может повторить замер своим инструментом: расхождение с вашим протоколом больше 0,05 мм трактуется как ошибка измерения. Эксперт может повторить замер своим инструментом: расхождение больше 0,05 мм трактуется как ошибка измерения.
Шаг 4.4.3
Сравниваем полученные значения с номиналами из задания и с эталонным образцом: считаем отклонение по каждому размеру, отмечаем, укладывается ли оно в допуск, и отдельно описываем внешний вид — облой, следы толкателей, литника, задиры, утяжины. Протокол оформляем таблицей: размер, номинал, факт, отклонение, вывод. Отклонения считаем с учётом усадки полипропилена: она ожидаема и указывается в выводах отдельной строкой.
Пять размеров по 2 балла — самая весомая часть модуля, и оценивают именно соответствие, а не факт измерения. Сравнение внешнего вида с эталоном прямо прописано в задании, поэтому запись «отклонений не выявлено» без описания того, что смотрели, не считается доказательством.
В протоколе пять размеров с отклонениями, вывод по каждому и описание внешнего вида по пунктам. Расхождения с эталоном объяснены: усадка, режим, след толкателя. Посчитайте отклонения по каждому размеру: даже при попадании в допуск отклонение нужно указать, это и есть доказательство замеров.
Написать «размеры соответствуют» без цифр: эксперт сверяет протокол со своими замерами, и без чисел засчитать соответствие невозможно. Описать внешний вид словами «нормально»: сравнение с эталоном требует конкретики — облой, задиры, следы толкателей.
Эксперт сверяет ваш протокол со своими контрольными замерами и с эталоном — это финальная точка в 10 баллах за размеры. Эксперт сверяет ваш протокол со своими контрольными замерами: это финальная точка в десяти баллах за размеры.
Действие 4.5. Сдать работу и остановить оборудование
Шаг 4.5.1
Собираем сдачу в одном месте: пять отливок в ряд по номерам, протокол замеров с подписью, технологическая карта с фактическими параметрами, файлы модели в ipt и чертежа в pdf в сетевой папке. Проверяем по списку требований из первого действия, что ничего не забыто, и только потом приглашаем эксперта. Отливки выкладываем на сухую подложку, а не на плиту машины: горячая плита подплавляет след и портит внешний вид.
Сдача — это момент, когда работа превращается в баллы: незамеченный отсутствующий файл обнуляет целый модуль, а протокол без параметров режима не подтверждает, что изделие получено осознанно. Список требований у вас уже есть — им и пользуйтесь, а не памятью.
Все позиции списка на месте, номера отливок совпадают с номерами в протоколе, файлы открываются, карта заполнена. Эксперт может взять любую отливку и любой файл — и найти то, что ожидает. Пройдите по списку требований сверху вниз и отметьте каждую позицию: сдача — не место для импровизации.
Сдавать по частям, по мере готовности: часть документов теряется, часть остаётся на столе, а оценивают только то, что принято. Пригласить эксперта, не проверив файлы: отсутствующий pdf обнуляет модуль 2, а исправить уже ничего нельзя.
Эксперт принимает работу по описи и фиксирует время сдачи: позже окна работу не принимают. Эксперт принимает работу по описи и фиксирует время: позже объявленного окна работу не принимают.
Шаг 4.5.2
Останавливаем машину по правилам: завершаем цикл, выключаем обогрев, снимаем давление, убираем остатки материала из бункера, укладываем инструмент в тележку. Снимаем спецодежду и убираем её в отведённое место, моем руки. Рабочее место оставляем таким, чтобы следующая смена начала работу без разбора чужих следов. Остатки материала из бункера высыпаем в свою тару, а не в общий ящик: смешивание марок недопустимо.
Требования охраны труда по окончании работ прямо предписывают остановить машину и сообщить о недостатках, а порядок на месте входит в общую оценку организации работы. Кроме того, оставленный на плитах материал при остывании прихватывает оснастку, и следующему участнику приходится её чистить.
Машина остановлена, обогрев выключен, бункер пуст, инструмент на месте, коврик не сдвинут, спецодежда снята и убрана. О замеченных неисправностях сказано техническому эксперту. Проверьте, что обогрев действительно выключен, а не стоит в режиме ожидания: индикатор должен погаснуть.
Уйти, оставив машину на обогреве и материал в бункере: это нарушение, которое фиксируется и переносится в протокол, вплоть до штрафных баллов. Оставить инструмент на плитах: при остывании он прилипает, и следующему участнику приходится очищать оснастку.
Эксперт проходит по площадке после сдачи и отмечает состояние машины и рабочего места в протоколе. Эксперт проходит по площадке после сдачи и отмечает состояние машины и рабочего места в протоколе.