Опиловщик фасонных отливок (Р)
Задания ниже — официальные файлы «Абилимпикс» (источник: abilympics-russia.ru), разложенные по категориям. Решения написаны по тексту задания, регламенту и критериям оценки; в них указано, что именно проверяет эксперт.
Школьник
14–16 лет, базовый уровень заданияВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Конкурсное задание школьников — опилить и зачистить пять штук швеллера и показать, что умеешь контролировать качество опиленных поверхностей. На весь Модуль 1 отведено 60 минут, а максимальная оценка за задание — 100 баллов, и распределены они так, что мелочей среди них нет: 12 баллов дают за спецодежду и средства защиты, по 2 балла за каждый приём опиливания, 5 за выполненные замеры и 5 за уборку верстака, 10 за шероховатость и 25 за качество выполненной работы. Ниже задание разложено на пять задач и шестнадцать действий: подготовка себя и инструмента, приёмка партии и зажим отливки, четыре вида штриха с проверкой лекальной линейкой, контроль формы и размеров, предъявление пяти деталей и уборка места. Держите рядом эталон и следите за часами: пять отливок за час — это продуманная стратегия, а не скорость рук.
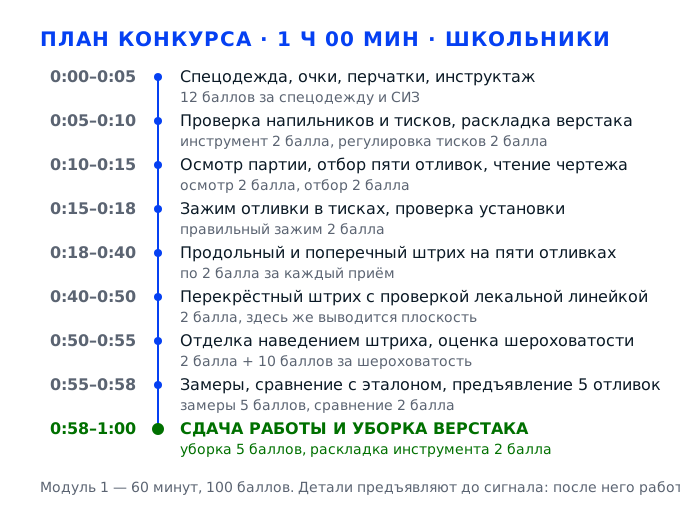
Задача 1. Подготовить себя, инструмент и верстакМодуль 1 · спецодежда и СИЗ 12 баллов, инструмент и тиски по 2 балла
Модуль 1 у школьников длится 60 минут, и первые минуты здесь стоят дороже, чем кажется. В критериях оценки отдельными строками идут спецодежда и средства индивидуальной защиты (12 баллов), подготовленный инструмент (2 балла), правильная регулировка тисков (2 балла) и правильный зажим отливки (2 балла). Пока вы надеваете очки и раскладываете напильники, вы уже работаете на результат: эти баллы нельзя добрать в конце, их можно только потерять по ходу. Поэтому подготовка делается спокойно и по порядку, а не в спешке под первый удар секундомера.
Действие 1.1. Надеть спецодежду и средства защиты
Шаг 1.1.1
Надеваем спецодежду и застёгиваем её на все пуговицы, начиная снизу: свободная пола у пояса цепляется за рукоятку напильника и за край тисков. Рукава застёгиваем на манжете или плотно подворачиваем выше запястья, чтобы не оставалось свисающих концов, а волосы полностью убираем под головной убор — и спереди, и на затылке. Обувь закрытая, на нескользящей подошве: мелкая металлическая стружка на полу работает как ролики.
Спецодежда и средства защиты — самый весомый единичный пункт Модуля 1: в критериях школьников за них стоит 12 баллов, тогда как за отдельный приём опиливания дают 2 балла. Дело не в формальности: типовая инструкция по охране труда при опиливании отливок прямо требует, чтобы спецодежда была застёгнута на все пуговицы и не имела свободных концов, которые может намотать вращающийся инструмент, а во втором модуле будут бормашина и шлифмашинка.
Проверьте себя у зеркала или попросите наставника посмотреть со спины. Признаки, по которым выставляется балл, простые: все пуговицы застёгнуты, манжеты плотно облегают запястье, из-под головного убора не выбивается ни одной пряди, обувь закрытая. Наклонитесь над тисками — ни одна часть одежды не должна доставать до губок.
Самая частая ошибка — оставить расстёгнутой верхнюю пуговицу, потому что так свободнее, или закатать рукав до локтя. На экспертной карте это фиксируется как нарушение требований охраны труда, и 12 баллов уходят целиком, а не частично. Вторая ошибка — надеть головной убор на макушку: спереди всё аккуратно, а сзади волосы падают на деталь.
Эксперт осматривает участника до старта, а затем проходит по площадке два-три раза за модуль: смотрит, не снят ли головной убор, не сползли ли очки, остаётся ли спецодежда застёгнутой. Балл ставится по тому, что он увидел, а не по тому, что вы обещали надеть.
Шаг 1.1.2
Надеваем защитные очки с прозрачными стёклами и поправляем дужки так, чтобы оправа сидела плотно и не сползала при наклоне головы. Проверяем стёкла на просвет: они должны быть чистыми, без капель и разводов, потому что через заляпанное стекло вы не увидите ни просвета под лекальной линейкой, ни мелких рисок. Если на площадке выдают респиратор, надеваем его до начала работы с абразивом, а не в момент, когда уже пошла пыль.
Очки, перчатки и респиратор перечислены в критерии оценки школьников одной строкой вместе со спецодеждой, и эта строка стоит 12 баллов. Практическая сторона важнее баллов: при опиливании стружка летит в лицо короткими горячими очередями, а при зачистке шлифовальным диском в воздух поднимается металлическая пыль. Глаз не восстанавливается, а конкурс проходит один раз.
Проверка занимает полминуты: наклоните голову вниз, потом запрокиньте — очки должны остаться на месте. Посмотрите на лампу через стекло: если виден радужный ореол или полосы, стекло затёрто, попросите заменить. Ремешок или дужки не должны давить на виски, иначе через двадцать минут вы их снимете сами.
Типичная ошибка — надеть очки на лоб и опустить их только перед контрольным измерением: эксперт видит работу без защиты и фиксирует нарушение. Вторая — работать в очках с затёртыми или мокрыми стёклами и не заметить, что поверхность ушла «на седло»: вы просто не увидите того, что видит контролёр.
Эксперт смотрит не на наличие очков в кармане, а на то, надеты ли они в момент, когда летит стружка. Отдельно он отмечает респиратор при работе с абразивом — по критерию это часть того же блока средств защиты.
Шаг 1.1.3
Надеваем перчатки с полимерным покрытием и проверяем посадку: манжета должна плотно облегать запястье, пальцы — сидеть по длине, без свободного запаса на концах. Рыхлую перчатку не подворачиваем и не подрезаем, а меняем на свой размер. Перед работой проверяем ладонную поверхность на порез или прокол — через повреждённое покрытие стружка заходит под кожу мгновенно.
Перчатки стоят в перечне средств защиты на одного участника, а их наличие входит в те же 12 баллов критерия. При опиливании напильником перчатка защищает от пореза о заусенец и от горячей стружки, но она же и главный источник опасности, если сидит свободно: край перчатки цепляется за насечку и за вращающуюся шарошку. Поэтому проверяется не факт наличия, а плотность посадки.
Сожмите кулак: перчатка не должна собираться в складку на ладони. Потяните за каждый палец — он не должен сниматься с руки целиком. Осмотрите покрытие на просвет: порез виден как светлая полоса, прокол — как точка. Порванную перчатку меняем сразу, а не «до конца модуля».
Ошибка новичка — взять перчатки на размер больше, чтобы «рука дышала»: свободный край цепляется за напильник, и вы теряете контроль над штрихом. Вторая ошибка — работать в мокрых перчатках: покрытие скользит по рукоятке, нажим уходит, поверхность получается волнистой.
Эксперт обращает внимание на состояние перчаток в середине модуля: разорванная и не заменённая перчатка читается как небрежность, а работа без перчаток при наличии заусенцев — как нарушение требований охраны труда.
Действие 1.2. Проверить инструмент до первого движения
Шаг 1.2.1
Берём каждый напильник и проверяем три вещи: насечку, рукоятку и насадку. Насечка должна быть чистой, без забитой стружки и ржавчины, зубья — целыми, без слизанных участков. Рукоятку покачиваем в руке: она сидит на хвостовике плотно, до упорного кольца, без люфта и без трещин по дереву. Если рукоятка сидит слабо, меняем напильник, а не подматываем изолентой.
В критериях школьников отдельной строкой стоит «подготовлены необходимые инструменты для обработки» — это 2 балла, но реальная цена выше. Напильник с забитой стружкой не режет, а трёт: он оставляет на поверхности глубокие продольные борозды, которые потом не убрать без снятия лишнего металла. Слетевшая рукоятка — это рваная рана ладони и остановка работы, а конкурсное время не возвращают.
Проведите щёткой по металлу вдоль насечки и посмотрите на неё под углом к свету: зубья должны читаться как ровный частый ряд, без тёмных провалов. Покачайте рукоятку в двух плоскостях — люфта быть не должно. Убедитесь, что номер напильника соответствует этапу: драчёвый для снятия припуска, личной для отделки.
Первая ошибка — взять первый попавшийся напильник с крупной насечкой для финишной операции: риски остаются на всю глубину, и поверхность не пройдёт сравнение с эталоном. Вторая — работать напильником, у которого рукоятка насажена на треть хвостовика: при обратном ходе он сходит с рукоятки и бьёт по пальцам.
Эксперт подходит к верстаку в первые минуты и смотрит, чем участник собирается работать: разложены ли напильники по номерам и в каком они состоянии. Специально за инструментом он больше не придёт, но первое впечатление уже сложилось.
Шаг 1.2.2
Собираем комплект по перечню задания: комплект плоских напильников (драчёвый, личной и бархатный), круглые напильники 150 мм №1 и №2, 200 мм №1 и №2, 250 мм №2, набор надфилей, молоток 0,4 кг, шлифовальные диски 125 мм зернистостью Р60, Р80 и Р100 по одному каждого номера. Раскладываем всё слева направо в порядке применения: сначала грубые, потом тонкие, отдельно — мерительный инструмент.
Круглые напильники разной длины и номера в перечне стоят не для солидности: длинным напильником обрабатывают плоскость, коротким и тонким — радиусы, пазы и труднодоступные места, где длинный просто не достанет. Три номера шлифовальных дисков закрывают три ступени зачистки: Р60 снимает следы литья, Р80 выравнивает, Р100 готовит поверхность под контроль. Если инструмент лежит кучей, поиск нужного отнимает по минуте на каждой операции.
Пройдите по перечню глазами и назовите вслух назначение каждого инструмента. Проверьте, что зернистость дисков читается на маркировке, а не «кажется, что сотка». Убедитесь, что напильники не лежат вплотную друг к другу насечкой: они бьют друг другу зубья, и напильник садится.
Частая ошибка — выложить инструмент прямо на поверхность верстака, где уже есть стружка: насечка забивается в первые же секунды. Вторая — не проверить зернистость диска и начать зачистку Р60 там, где нужна Р100: грубые риски от абразива видны на поверхности отчётливее, чем риски напильника, и убрать их сложнее.
Наблюдая за раскладкой, эксперт делает вывод о том, умеет ли участник планировать работу: разложенный по этапам инструмент — это признак того, что человек понимает последовательность операций. В критериях это закрывается строкой о подготовке инструмента.
Шаг 1.2.3
Проверяем тиски: поворотные станочные 200 мм должны иметь свободный ход винта без заеданий, губки — сходиться параллельно, без перекоса, насечка на накладках — быть целой, а не зализанной. Прогоняем винт от полного разведения до зажима и обратно, убираем с направляющих стружку и пыль. Поворотный механизм затягиваем так, чтобы тиски не проворачивались от бокового усилия напильника, но и не были заклинены.
Отдельная строка критерия — «проверка регулировки тисков для выполнения работ», 2 балла. Смысл в том, что тиски с перекошенными губками зажимают деталь на два-три зуба с одной стороны, и при опиливании она играет: поверхность получается винтом, а вы этого не видите, пока не приложите лекальную линейку. Разведённые и не подтянутые тиски просто повернутся в момент нажима.
Сведите губки до касания и посмотрите на просвет между накладками: щели быть не должно по всей длине. Покачайте подвижную губку рукой — люфта нет. Поверните тиски в рабочее положение и толкните корпус ладонью: он должен стоять как влитой. Если на накладках остались следы предыдущего участника в виде забитой стружки, протрите их щёткой.
Первая ошибка — не проверить ход винта и обнаружить заедание в середине работы, когда деталь зажата: расклинить её без повреждения поверхности уже не получится. Вторая — затянуть поворотный механизм от руки «на глаз» так, что тиски проворачиваются: деталь уходит вбок на каждом ходе напильника, и плоскость получается скошенной.
Эксперт проверяет тиски до старта работы и отдельно фиксирует, была ли проведена их регулировка: смотрит на положение губок и на то, подтянут ли поворотный узел. Это маленький, но честно заработанный балл, который теряют чаще всего.
Действие 1.3. Организовать верстак и свою позу
Шаг 1.3.1
Разбиваем верстак на зоны и держим их до конца модуля. Слева — поддон с отобранными отливками, ближе к тискам — та, с которой работаете сейчас. Справа — напильники в порядке применения, дальше щётка и молоток. Отдельно, в стороне от стружки, кладём эталон, лекальную линейку и штангенциркуль, потому что меритель, лежащий в стружке, сам становится источником царапин.
Требование охраны труда перед началом работы звучит буквально: разложить материалы и приспособления по своим местам и убрать с рабочего стола всё лишнее. Дальше это работает на критерии: в конце модуля отдельно оценивается уборка верстака и раскладка инструмента, а чистое место в середине работы напрямую влияет на шероховатость — стружка под деталью оставляет вмятины на обратной стороне.
Отойдите на шаг и посмотрите на верстак со стороны. На столе не должно быть ничего, что не участвует в работе: упаковки, телефона, лишней ветоши. Между зонами есть промежуток, меритель не касается стружки. Рукой проверьте, что поверхность под поддоном сухая — на мокром металле поддон скользит.
Классическая ошибка — свалить всё в кучу в центре верстака: напильники бьются насечкой, стружка летит на меритель, и на поиск нужного уходит время. Вторая, менее заметная — оставить стружку под деталью: на обратной стороне отливки появляются вмятины, а по критериям оценивается вся поверхность, а не только лицевая.
Эксперт оценивает организацию рабочего пространства визуально, проходя мимо верстака. Порядок на столе в середине модуля он тоже видит — и это отдельная строка в блоке уборки.
Шаг 1.3.2
Настраиваем высоту и положение корпуса. Верх губок тисков должен оказаться примерно на уровне локтя согнутой руки, стоя: тогда напильник ходит по детали горизонтально, без наклона. Встаём к тискам вполоборота, развернув корпус на 45 градусов, левая нога выдвинута вперёд на полшага, правая сзади и развёрнута. Стул или подставку под ногу ставим так, чтобы центр тяжести был над полом, а не над верстаком.
Поза — не про удобство, а про геометрию штриха. Если тиски низко, напильник идёт с наклоном вниз, и вы снимаете металл у ближнего края, оставляя дальний край нетронутым: получается клин. Если высоко, нажим уходит в пятку, и образуется обратный перекос. При развороте корпуса на 45 градусов работают не только руки, но и корпус, поэтому длинный штрих держится ровно и не устаёт к третьей отливке.
Согните руку в локте и поднесите кулак к губкам: кулак должен оказаться на уровне верха губок. Возьмите напильник и проведите им над зажатой деталью без нажима — полотно должно идти параллельно обрабатываемой плоскости, не задираясь вверх и не ныряя вниз. Через минуту проверьте, не тянет ли поясницу: если тянет, вы стоите прямо над тисками.
Первая ошибка — работать, согнувшись над низкими тисками: нажим становится неравномерным, спина устаёт к пятой минуте, и штрих разваливается. Вторая — стоять строго напротив тисков и двигать только руками: хода получаются короткими, обработка идёт медленно, а на поверхности остаётся «лестница» из отдельных участков.
Эксперт смотрит на позу в самом начале опиливания: постановка корпуса и хват напильника читаются сразу. Дальше он оценивает уже результат — равномерность штриха и отсутствие перекоса, который появляется именно из-за неправильной высоты тисков.
Шаг 1.3.3
Проверяем безопасность места до первого движения: пол под ногами сухой и без стружки, проход шириной не менее полутора метров за спиной свободен, на площадке видны огнетушитель и аптечка. Свет ставим слева и чуть сверху, чтобы тень от напильника не падала на контролируемую поверхность. Всё, что может упасть — ветошь, поддон, диск, — убираем с края верстака вглубь.
Требования охраны труда при опиливании отливок запрещают работать в местах, не предназначенных для прохода, и требуют следить за состоянием пола. Помимо безопасности есть прямая связь с качеством: при свете сбоку просвет под линейкой виден, а при верхнем свете — нет. По критериям освещённость рабочего места входит в общие требования охраны труда, за нарушение по строке охраны труда начисляется штраф 0,25 балла за каждый зафиксированный случай.
Пройдите взглядом по полу в радиусе двух метров: ни одной металлической чешуйки под обувью. Проверьте, что за спиной никто не стоит вплотную — размах руки с напильником у вас больше метра. Посмотрите на деталь: она должна быть освещена так, чтобы видеть мелкие риски без наклона головы к лампе.
Частая ошибка — работать в тесном углу, где сзади стоит сосед: замах напильником задевает чужую руку, и это уже не баллы, а травма. Вторая — оставить свет сзади себя: деталь в тени, блики не читаются, и шероховатость вы оцениваете «на ощупь», что всегда заканчивается расхождением с оценкой эксперта.
Эксперт по охране труда проходит площадку до старта и фиксирует состояние пола, проходов и наличие средств пожаротушения. Нарушения он записывает по ходу модуля, и каждое стоит 0,25 балла.
Задача 2. Принять партию, выбрать пять отливок и зажать в тискахМодуль 1 · осмотр 2 балла, отбор 2 балла, установка и зажим по 2 балла
Задание школьников — опилить и зачистить пять штук швеллера, но начинается всё не с напильника, а с выбора. В партии на поддоне лежат отливки с разным состоянием поверхности, и от того, какие пять вы возьмёте, зависит половина итогового результата: дефект, который вы не заметили при осмотре, никуда не денется после опиливания, а время на него уже потрачено. Здесь же отливка зажимается в тисках так, чтобы она не играла под напильником и обрабатываемая плоскость была доступна на всю ширину.
Действие 2.1. Осмотреть партию и отобрать пять отливок
Шаг 2.1.1
Берём отливку в руки и осматриваем её по кругу при хорошем свете, поворачивая к лампе под разными углами. Ищем четыре группы дефектов: раковины и поры (тёмные углубления с рваными краями), трещины (тонкая тёмная линия, которая не сходит при протирании), недолив и спай (заметная ступенька или не зарастивший край), коробление (деталь качается на плите и не прилегает плоскостью). Осмотр ведём до того, как деталь попала в тиски, и не трогаем её напильником.
В критериях школьников отдельная строка — «проведён визуальный осмотр на отсутствие брака и дефектов швеллера», 2 балла, и сразу за ней идёт строка про отбор пяти пригодных отливок, тоже 2 балла. Смысл двойной оценки в том, что осмотр и отбор — разные навыки: можно посмотреть и не увидеть. Раковина на обрабатываемой плоскости не убирается опиливанием: вы снимете металл вокруг, а углубление останется и будет видно на сравнении с эталоном.
Держите деталь так, чтобы свет падал скользяще, почти вдоль поверхности: тогда мелкие дефекты читаются как тени, а не как пятна. Проведите по подозрительному месту ногтем — трещина цепляет ноготь, а след от литейной смазки нет. Покачайте деталь на ровной плите верстака: если она качается, значит, есть коробление.
Первая ошибка — осматривать деталь, уже зажатую в тисках и наполовину обработанную: в этот момент вы уже не выбросите её из партии, а будете «дотягивать» дефектную. Вторая — принять за дефект литейную окалину и отбросить годную отливку, оставшись с четырьмя вместо пяти: количество сданных деталей тоже оценивается.
Эксперт следит за тем, осматривает ли участник деталь вообще: берёт ли её в руки, поворачивает ли к свету. Отбор без осмотра он видит по тому, что детали берутся подряд с края поддона.
Шаг 2.1.2
Определяем для себя порог: что именно делает отливку непригодной. Раковина или трещина на обрабатываемой плоскости, скол на кромке, которую предстоит выводить, коробление больше половины миллиметра на длине детали — такую откладываем в сторону сразу. Мелкая пористость на нерабочей стороне, следы литейной окалины, заусенец, который снимается напильником за один проход — допустимы. Отобранные и отложенные раскладываем в две разные зоны поддона, а не в одну кучу.
Припуск на опиливание ограничен технологией: снять можно десятые доли миллиметра, а не весь дефект. Понимание этого порога и есть то, что отличает осмотр от формального пересчитывания деталей. Плюс практика: за пять отливок вы должны один раз решить, какую брать, и не возвращаться к этому решению на середине работы, когда часть времени уже израсходована.
По каждой отложенной детали сформулируйте причину одной фразой: раковина на плоскости, трещина у кромки, коробление. Если причину сформулировать не удаётся, деталь, скорее всего, годная, и вы отбраковали её зря. Убедитесь, что в зоне годных лежит ровно пять штук, а не шесть и не четыре.
Ошибка — оставить в работе деталь с дефектом «на потом», рассчитывая, что дефект уйдёт при съёме металла: он не уходит, а обнажается, и деталь выбраковывается уже на столе контролёра, где её нечем заменить. Обратная ошибка — отбраковать три детали из восьми и остаться с четырьмя готовыми.
Эксперт может подойти и спросить, почему одна деталь отложена, а другая взята. Ответ по делу — признак понимания; ответ «эта вроде хуже» показывает, что осмотр был формальным.
Шаг 2.1.3
Отбираем ровно пять отливок и укладываем их отдельной стопкой у левого края верстака. Каждую помечаем мелом на нерабочей стороне номером от первого до пятого — цифра должна быть видна, но не попадать на обрабатываемую плоскость. Дальше ведём работу по номерам: первую деталь до конца, потом вторую, и так до пятой, либо партиями по операциям, но всегда с запоминанием, на какой операции какая деталь.
Нумерация нужна потому, что за время модуля вы снимете с каждой отливки несколько десятых миллиметра, и все пять станут внешне неразличимы — а сравнивать их с эталоном и сдавать нужно поштучно. Плюс это прямой контроль количества: в критерии стоит, что предъявлено должно быть пять штук, и недостача одной детали стоит дороже, чем любые два приёма опиливания.
Пересчитайте стопку вслух: один, два, три, четыре, пять. Номера читаются на каждой детали и не стёрлись от рук. Отложенные бракованные лежат в другой зоне, а не рядом с годными — иначе на сдаче вы потащите контролёру не то, что нужно.
Первая ошибка — не помечать детали и потерять счёт: на сдаче выясняется, что обработано четыре, а пятая осталась сырой. Вторая — мелить рабочую плоскость: мел забивается в риски, и поверхность перед контролем приходится дополнительно тереть, снимая наведённый штрих.
Эксперт смотрит на предъявленное количество и на то, все ли детали одной серии обработаны. Пять деталей с разной степенью готовности читаются хуже, чем пять одинаковых.
Действие 2.2. Прочитать задание и сверить с эталоном
Шаг 2.2.1
Открываем технологическую документацию к заданию и находим на чертеже три вещи: какие поверхности подлежат опиливанию, какой на них оставлен припуск и какая поверхность принята за базу. Базу помечаем для себя — от неё отсчитывается всё остальное, и её трогать нельзя. Если в документации указана шероховатость, выписываем её отдельно на бумагу, чтобы держать перед глазами, а не вспоминать.
В требованиях к квалификации школьников прямо записано умение читать технологический чертёж, и в критериях есть строка про умение пользоваться технической документацией. Практический смысл простой: без базы вы опиливаете «примерно ровно», а эксперт сравнивает с эталоном, у которого база выдержана. Припуск тоже важен: если на чертеже оставлено 0,3 мм, а вы снимете 0,8, размер уйдёт за допуск.
Перескажите себе задание одной фразой: что обрабатываем, от чего отсчитываем, что получаем на выходе. Найдите на чертеже размер, который потом будете мерить штангенциркулем, и покажите его пальцем. Если хотя бы один пункт не складывается — зовите технического эксперта до начала работы, а не после.
Ошибка — начать опиливать первую попавшуюся плоскость, не определив базу: обработанные поверхности окажутся не связаны между собой, и при проверке угольником вы получите перекос, который исправляется только полной переделкой. Вторая — не посмотреть припуск и снять металл «до чистого»: размер уйдёт в минус, а деталь уже не вернуть.
Эксперт наблюдает, смотрит ли участник в документацию в начале работы: один взгляд на чертёж перед стартом виден сразу. По критерию умение пользоваться технической документацией оценивается отдельной строкой до 1 балла.
Шаг 2.2.2
Выстраиваем последовательность обработки: сначала базовая плоскость, затем смежная, затем кромки и радиусы. Внутри каждой плоскости порядок один и тот же — снять припуск драчёвым напильником, выровнять личным, вывести штрих бархатным. Записывать не нужно, достаточно проговорить порядок вслух один раз: так вы не начнёте отделку раньше, чем закончено выравнивание.
Последовательность в критериях оценивается буквально: каждая строка про продольный, поперечный и перекрёстный штрих содержит слова «в соответствии с технологической последовательностью». Эксперт смотрит не только на результат, но и на то, в каком порядке вы шли. Нарушение порядка стоит дороже, чем небрежность: вернуться от отделки к выравниванию — значит уничтожить уже наведённый штрих.
Проверьте себя вопросом: если сейчас подойти к пятой детали, я знаю, с чего начать. Ответ должен быть однозначным. Убедитесь, что для каждой ступени у вас есть свой напильник и он лежит на своём месте — это физическое подтверждение того, что порядок продуман.
Типичная ошибка — начать с отделки «чтобы быстрее заблестело»: под наведённым штрихом остаётся вогнутость, и при проверке лекальной линейкой видно, что поверхность не выведена, а заглажена. Вторая — обрабатывать кромки раньше плоскостей и завалить их, потеряв базу для контроля.
Эксперт проходит мимо и отмечает, в какой момент участник сменил напильник на более мелкий: если это произошло после того, как снят припуск и выведена плоскость, последовательность соблюдена.
Шаг 2.2.3
Берём эталон — готовую отливку, обработанную по всем требованиям, — и изучаем её до первого движения напильником. Смотрим на направление и частоту штриха, на состояние кромок, на то, как обработаны переходы и труднодоступные места. Проводим по эталону подушечкой пальца и ногтем: ноготь показывает, что поверхность не просто блестит, а не имеет волн. Эталон кладём рядом с тисками, но не в стружку.
В критериях школьников есть строка «опиленное изделие сравнено с эталоном», 2 балла, и отдельно идёт оценка шероховатости поверхности, где эталон тоже служит ориентиром. Эталон — единственный предмет на площадке, который показывает целевое состояние: ни чертёж, ни память не передают, как именно должен выглядеть штрих. Если сравнить свою деталь с эталоном в конце, будет поздно — эталон нужно увидеть до начала.
Сформулируйте три признака, по которым будете сравнивать: направление штриха, отсутствие глубоких рисок, состояние кромок. Ноготь по эталону идёт гладко, без зацепов. Посмотрите на эталон под углом к свету и запомните, как выглядит блик — именно этот блик вы будете искать на своей детали.
Ошибка — посмотреть на эталон мельком и потом весь модуль работать «по памяти»: наведённый штрих у всех выглядит по-разному, и вы сделаете аккуратно, но не так, как требует эталон. Вторая ошибка — держать эталон в зоне стружки и поцарапать его: с этого момента сравнение теряет смысл, а эксперт заметит изменение эталона.
Эксперт видит, брал ли участник эталон в руки и смотрел ли на него до начала опиливания. На сдаче он ставит рядом эталон и вашу деталь и сравнивает их бок о бок — расхождение в направлении штриха заметно сразу.
Действие 2.3. Установить и зажать отливку в тисках
Шаг 2.3.1
Кладём отливку на губки так, чтобы обрабатываемая плоскость возвышалась над накладками на 3–5 миллиметров: этого зазора хватает, чтобы напильник не цеплял чугунные накладки, и мало, чтобы деталь начала вибрировать. Опираем деталь на чистые накладки, а не на слой стружки — перед установкой проходим по губкам щёткой. Тяжёлую часть отливки располагаем ближе к неподвижной губке, чтобы нагрузка от нажима шла в станину, а не в винт.
Отдельная строка критерия — «швеллер расположен на верстаке правильно», и следующая — «швеллер зажат в параллельных тисках правильно». Ошибка в установке обнуляет весь дальнейший труд: если обрабатываемая плоскость утоплена между губками, напильник бьётся о накладки, и вы либо выводите из строя напильник, либо получаете задиры у кромки. Стружка под деталью — это вмятины на обратной стороне, которые видны на контроле.
Проведите напильником над деталью без нажима: полотно проходит свободно, не задевая накладок. Деталь лежит на двух накладках, а не на одной и не на трёх точках. Посмотрите на просвет между деталью и губкой — равномерная тонкая щель значит, что деталь стоит ровно.
Первая ошибка — зажать деталь заподлицо с губками: напильник цепляет накладки, на поверхности появляются задиры от чугуна, и шероховатость уже не пройдёт. Вторая — оставить стружку под отливкой: деталь садится на неё как на подшипник, играет при нажиме, а на обратной стороне остаются вмятины.
Эксперт проверяет положение детали в тисках до начала опиливания: смотрит на высоту над губками и на прилегание. Неправильная установка фиксируется им сразу, до того как вы потратите на деталь пятнадцать минут.
Шаг 2.3.2
Зажимаем винтом от руки, без удара по рукоятке молотком и без надевания трубы на винт: усилие должно быть таким, чтобы деталь не сдвинулась от нажима напильником, но не таким, чтобы её повело. Затягиваем плавно, до первого ощутимого сопротивления, затем проверяем покачиванием. Если деталь сдвигается — подтягиваем ещё на четверть оборота, а не на два.
Критерий требует, чтобы отливка была зажата в параллельных тисках правильно, и это 2 балла. Пережим опаснее недожима: тонкую плоскую отливку винт выгибает дугой, и после освобождения она пружинит обратно, а вы опиливали не ту форму, которая будет на контроле. Недожим даёт не только сдвиг, но и вибрацию — штрих получается сколотым, поверхность рябой.
Толкните деталь ладонью вдоль губок — движения быть не должно. Посмотрите на винт: он затянут ровно, без видимого перекоса подвижной губки. Через минуту опиливания проверьте зажим повторно: от вибрации он слабеет, и правилом хорошей работы считается подтянуть его один раз в середине обработки детали.
Классика — дотянуть винт «чтобы наверняка» и выгнуть отливку: после снятия из тисков плоскость уходит, и лекальная линейка покажет горб именно в том месте, где вы опиливали. Вторая ошибка — не подтянуть зажим после первых минут: деталь начинает ползти вниз, и вы снимаете металл неравномерно по длине.
Эксперт смотрит на зажим в момент, когда участник начинает работать, и может попросить освободить деталь, чтобы проверить, не выгнута ли она. След от губок на боковых сторонах — тоже признак пережима.
Шаг 2.3.3
Проверяем установку по двум направлениям: горизонтальность обрабатываемой плоскости кладём уровнем или проверяем на глаз от лампы, а параллельность детали губкам — по зазору с двух сторон. Если отливка стоит с перекосом, поворачиваем корпус тисков на нужный угол: тиски поворотные, и это делается одной рукой без перезажима. Затем подводим свет так, чтобы тень от детали не мешала видеть кромку.
Поворотные тиски на 200 мм в перечне стоят именно для этого: чтобы менять угол обработки, не переставляя деталь. Перезажим — это всегда потеря точности установки: каждый раз деталь садится на новое место, и кромки уходят. Правильная установка с первого раза экономит время и сохраняет геометрию, а геометрия — это и есть те 25 баллов за качество выполненной работы.
Посмотрите на деталь с торца: она должна стоять ровно, без наклона влево или вправо. Проверьте, что поворотный узел затянут после установки угла, иначе он поплывёт под нажимом. Убедитесь, что деталь не мешает ходу рукоятки напильника ни в одном направлении — ни при продольном, ни при поперечном штрихе.
Ошибка — выставить угол «примерно» и обнаружить перекос после первой обработанной плоскости: исправлять придётся съёмом лишнего металла со всей поверхности. Вторая — не затянуть поворотный узел: тиски проворачиваются на несколько градусов при каждом ходе, и штрих получается веером.
Эксперт обращает внимание на то, пользуется ли участник поворотом тисков осознанно: правильный угол под каждый вид штриха виден по положению корпуса. Беспорядочные перезажимы он тоже замечает — они стоят времени и точности.
Задача 3. Опилить плоскость четырьмя видами штрихаМодуль 1 · каждый вид штриха 2 балла, качество работы 25 баллов
Сердце Модуля 1 — четыре последовательных приёма, каждый из которых в критериях оценки описан отдельной строкой: продольный штрих, поперечный штрих, перекрёстный штрих с проверкой лекальной линейкой и отделка наведением штриха. За каждый приём дают по 2 балла, но оценивают не просто факт выполнения, а выполнение правильными движениями и в технологической последовательности. Сверху лежат 25 баллов за качество выполненной работы и 10 баллов за шероховатость, и набираются они именно здесь: после опиливания поверхность уже нечем улучшить, кроме доводки.
Действие 3.1. Снять приливы и заусенцы драчёвым напильником
Шаг 3.1.1
Берём плоский драчёвый напильник с крупной насечкой и длиной полотна примерно в полтора раза больше обрабатываемой поверхности: для плоскости отливки это 250–300 мм. Круглый напильник 200 мм №1 кладём рядом — он пойдёт по радиусам, пазам и местам, куда плоское полотно не достаёт. Проверяем хват: правая рука на рукоятке, ладонь упирается в торец, четыре пальца охватывают рукоятку, большой палец лежит сверху вдоль полотна.
Длина напильника задаёт ровность штриха: коротким полотном вы работаете участками, и на плоскости остаётся ступенчатый след из локальных завалов. Крупная насечка нужна именно на этом этапе, потому что она снимает припуск, а не заглаживает поверхность. И отдельная строка критерия говорит про подготовленные инструменты: эксперт видит, взяли ли вы правильный напильник под операцию, и это первые 2 балла задания.
Полотно должно перекрывать обрабатываемую плоскость с запасом по краям. Рукоятка сидит в ладони так, что мизинец не свисает с торца. Круглый напильник по диаметру проходит в тот паз, который собираетесь обрабатывать, — проверьте это до начала работы, а не в её середине.
Ошибка — взять короткий напильник, потому что им удобнее: на длинной плоскости остаются впадины, которые потом не убрать без снятия лишнего металла. Вторая — работать круглым напильником по плоскости: он оставляет канавки, и поверхность приходится переделывать с нуля.
Эксперт смотрит на напильник в руках участника в первые секунды опиливания. Несоответствие инструмента операции он отмечает сразу, а дальше оценивает уже след, который этот напильник оставил.
Шаг 3.1.2
Снимаем заусенцы, приливы и остатки литника движением от себя, срубая их у основания, а не отламывая и не срезая верхушку. Прилив снимаем за два-три прохода по 0,2–0,3 миллиметра, каждый раз меняя направление на 90 градусов, чтобы не оставить ступеньку на краю. Остатки литника у кромки убираем короткими ходами наискосок, пока не получится ровный переход.
Критерий прямо требует, чтобы опиливание шло правильными движениями, и это 2 балла за каждый приём. Срубание у основания — не педантизм: если срезать заусенец сверху, под ним остаётся тонкая металлическая плёнка, которая отваливается при контроле и обнажает раковину. Снятие за один проход глубже полумиллиметра даёт скол по краю отливки, а скол не восстанавливается ничем.
Проведите ногтем по кромке: заусенец цепляет ноготь, а не просто ощущается шершавым. Посмотрите на переход кромки в плоскость под углом к свету — ступеньки и блестящей полоски быть не должно. Обработанная зона не имеет скола: край сохраняет прямую линию, а не рваную.
Первая ошибка — отломить заусенец рукой или сбить молотком: под ним остаётся рваная раковина, которая видна на сравнении с эталоном. Вторая — снимать прилив одним движением с большим нажимом: напильник срывается, оставляет глубокую риску, и её приходится выводить по всей площади.
Эксперт проходит мимо в момент снятия приливов: по характеру движения видно, срубают заусенец или только срезают его верхушку. Ошибка здесь становится заметной через десять минут, уже на чистовой поверхности.
Шаг 3.1.3
После снятия приливов проходим всю плоскость драчёвым напильником редкими длинными ходами, чтобы убрать следы литья и окалину, и останавливаемся, оставив на отделку 0,1–0,2 миллиметра. Ориентир простой: плоскость стала ровной по цвету, крупные наплывы сняты, но след литейной формы ещё читается. Дальше в работу идёт личной напильник, а не драчёвый. Работаем не спеша: каждый проход должен перекрывать предыдущий.
Припуск под отделку — это страховка. Наведённый штрих снимает сотые доли миллиметра, и если выйти на него с плоскостью, где остались наплывы, придётся возвращаться к драчёвому напильнику и уничтожать сделанную отделку. В критериях последовательность операций оценивается отдельно, и возврат назад читается как её нарушение.
Приложите лекальную линейку ребром вдоль детали и посмотрите на просвет: он должен быть небольшим и равномерным, без локальных провалов. На ощупь плоскость шершавая, но ровная, без бугров, за которые цепляется ноготь. Если под линейкой видна явная впадина, вы ещё не вышли на прямую.
Ошибка — снять драчёвым напильником до блеска и потом обнаружить, что размер ушёл: припуск на отделку израсходован на черновую обработку. Вторая — оставить наплывы и сразу взяться за личной напильник: он скользит по буграм, не срезая их, и вы гладите поверхность вместо того, чтобы её выравнивать.
Эксперт смотрит, в какой момент участник меняет напильник на более мелкий. Правильный ответ — после того как снят припуск и плоскость выведена; преждевременная смена и опоздание одинаково видны по характеру рисок.
Действие 3.2. Опилить плоскость продольными штрихами
Шаг 3.2.1
Ставим напильник на плоскость и берём его так, чтобы правая ладонь лежала на торце рукоятки, а не обхватывала её сбоку: тогда нажим идёт по оси полотна. Левая рука ложится на носок напильника, большой палец сверху, четыре пальца снизу: она не давит, а держит полотно от качания. Корпус развёрнут к тискам на 45 градусов, левая нога выдвинута вперёд на полшага.
Продольное опиливание в критериях школьников стоит отдельной строкой на 2 балла и оценивается по словам о правильных движениях. Хват определяет, будет ли полотно идти плашмя: при обхвате рукоятки сбоку напильник встаёт на ребро, и вместо плоскости получается серия канавок. Левая рука на носке — единственный способ удержать полотно от качания на длинном ходе.
Посмотрите на напильник с торца: полотно лежит на плоскости всей шириной, не на ребре. Пройдите медленно один раз без нажима — полотно не качается вверх и вниз. Правая рука не устаёт за первые полминуты; если устаёт, вы держите рукоятку слишком высоко или сжимаете её слишком сильно.
Ошибка — держать рукоятку как молоток, обхватив её сбоку: полотно встаёт на ребро, и на поверхности появляются узкие глубокие канавки. Вторая — не положить левую руку на носок: конец напильника гуляет, штрих идёт веером, и к концу детали вы снимаете больше металла, чем в начале.
Эксперт смотрит на хват в самом начале продольного опиливания. Постановка рук — самый быстрый признак того, учился ли участник работе с напильником или держит его впервые.
Шаг 3.2.2
Ведём напильник вдоль длинной стороны отливки полным ходом, используя всю длину полотна, в темпе 40–60 двойных ходов в минуту: вперёд с нажимом, назад свободно, почти не касаясь металла. Следим, чтобы каждый следующий проход ложился рядом с предыдущим с перекрытием примерно на треть ширины полотна. Плоскость проходим участками слева направо, а не ёлочкой от середины.
Полный ход нужен потому, что при коротком ходе напильник работает серединой полотна, а края остаются нетронутыми: получается вогнутость, которую не видно до проверки линейкой. Нажим только вперёд, потому что при обратном ходе зубья не режут, а скребут, забиваясь стружкой и царапая поверхность. Перекрытие в треть ширины даёт равномерный съём по всей площади.
Риски идут строго параллельно друг другу и длинной стороне детали. Посмотрите на поверхность под углом к свету: если видны отдельные полосы с промежутками, проходы не перекрывались. Усталость должна наступать равномерно: при работе корпусом, а не одними локтями, дыхание остаётся ровным.
Первая ошибка — тереть быстро и коротко, как будто полируете: съём идёт только под серединой полотна, и через пять минут плоскость становится вогнутой. Вторая — давить при обратном ходе: стружка забивает насечку, напильник скользит, а на поверхности остаются продольные борозды от застрявших частиц.
Эксперт оценивает продольное опиливание по темпу и характеру хода: ровный неспешный ход с полным полотном виден сразу. Затем он смотрит на риски — их параллельность и есть доказательство правильного движения.
Шаг 3.2.3
Распределяем нажим по ходу: в начале движения прижимаем напильник к детали носком, в середине давим равномерно всей ладонью, в конце переносим усилие на пятку у рукоятки. Амплитуда нажима небольшая, но она должна быть именно такой, чтобы полотно шло по плоскости, а не по дуге. Первые два-три прохода делаем медленно и осознанно, пока не почувствуете, как полотно ложится на металл.
Это главный технический нюанс продольного опиливания. Напильник работает как рычаг, и если давить всё время в одну точку, полотно идёт по дуге: при постоянном нажиме на носок получается вогнутость в середине, при нажиме на пятку — горб к концу детали. Перенос усилия компенсирует прогиб, и полотно движется плоскопараллельно поверхности. Именно за это и дают 2 балла по строке о правильных движениях.
После двух десятков ходов приложите лекальную линейку вдоль детали: просвет должен быть равномерным по всей длине, без лодочки в середине. Пощупайте плоскость ладонью на разных участках — температура одинаковая, значит, съём идёт равномерно, а не в одном месте.
Ошибка — давить одинаково всю дорогу: полотно прогибается, и вы выводите не плоскость, а слабо выраженную вогнутость, которая обнажается на проверке. Обратная ошибка — переносить нажим рывком: по поверхности идут поперечные полосы от остановки напильника.
Опытный эксперт видит перенос нажима по ритму движения. На результат он смотрит позже, прикладывая лекальную линейку: равномерный просвет — прямое следствие правильного распределения усилия.
Действие 3.3. Перейти на поперечный штрих
Шаг 3.3.1
Меняем направление обработки на 90 градусов. Проще всего повернуть корпус поворотных тисков на нужный угол, не трогая зажим детали: установка сохраняется, а поза остаётся рабочей. Если тиски не поворачиваются, разворачиваемся сам, но тогда проверяем расстояние до верстака: при поперечном ходе локоть идёт шире, и сосед по площадке не должен оказаться в зоне замаха.
Поворот тисков вместо перезажима детали экономит и время, и точность: каждый перезажим сажает отливку на новое место, и кромки смещаются на десятые доли миллиметра. В критериях правильный зажим оценивается отдельно, 2 балла, и лишние перезажимы повышают риск их потерять. Кроме того, при смене направления вы читаете поверхность заново: старые риски служат разметкой необработанных участков.
После поворота проверьте зажим повторно: деталь не должна сдвинуться. Угол между новым направлением хода и старыми рисками должен быть близок к прямому — это видно на глаз по рисунку. Полотно не задевает губки тисков ни в начале, ни в конце хода.
Первая ошибка — перезажать деталь, чтобы удобнее встать: зажим ослабевает, установка сбивается, и на контроль вы выходите с косой кромкой. Вторая — работать поперёк, не повернув тиски: корпус разворачивается вместе с руками, ход становится коротким, и съём идёт только в середине детали.
Эксперт замечает, пользуется ли участник поворотным механизмом тисков: поворотные тиски 200 мм стоят в перечне оборудования именно для этого. Отсутствие перезажимов он фиксирует как часть культуры работы.
Шаг 3.3.2
Опиливаем поперёк детали тем же хватом и с тем же переносом нажима, только теперь по короткой стороне: полотно идёт от себя, перекрывая предыдущий проход на треть ширины. Кромки проходим отдельно и не заваливаем: у края нажим уменьшаем, а не увеличиваем. Темп держим чуть медленнее продольного, потому что поперечный ход короче и завалить край легче.
Поперечное опиливание идёт отдельной строкой критерия на 2 балла, и решает оно другую задачу: продольные риски показывают, где металл недобран, а поперечные их перекрывают. Заваливание кромки — самая частая потеря на этом приёме: у края напильник опирается на одну точку, съём резко возрастает, и образуется скругление, которое не исправить, не сняв слой со всей плоскости.
Посмотрите на поверхность: поперечные риски лежат поверх продольных, а продольные читаются только там, где съём был недостаточным. Проверьте кромку — она остаётся острой, без заметного скругления. Приложите угольник: кромка держит прямой угол, а не уходит в наклон.
Ошибка — давить у края сильнее, чтобы дожать кромку: получается завал, и при проверке угольником видно, что плоскость скошена. Вторая — работать поперёк с той же скоростью, что и вдоль: короткие быстрые ходы дают неравномерный съём, и на плоскости появляются поперечные волны.
Эксперт смотрит на кромки после поперечного опиливания: завал виден как блестящая полоса по краю. Это отдельный признак, по которому теряются баллы за качество выполненной работы.
Шаг 3.3.3
Проходим поперечным штрихом ещё раз, пока продольные риски не исчезнут полностью на всей площади, и только после этого меняем напильник на более мелкий. Если на каком-то участке продольные риски упорно остаются, значит, там впадина: этот участок проходим отдельно, короткими ходами, не трогая остальную плоскость. Плоскость держим на свету, чтобы видеть рисунок.
Исчезновение старых рисок — объективный признак того, что слой снят по всей площади, а не только на выступающих участках. Работать дальше с оставшимися продольными рисками нельзя: перекрёстный штрих их замаскирует, но впадина останется, и лекальная линейка её покажет. Локальная доработка участка экономит время, потому что вы не снимаете металл со всей плоскости ради одной впадины.
Поверните деталь к свету: поверхность должна быть однородной по характеру рисок, без полосатого участка в середине. Проверьте пальцем — перепад не должен читаться как ступенька. Если сомневаетесь, натрите плоскость мелом и пройдите напильником ещё раз: мел покажет, где съём не дошёл.
Ошибка — перейти к следующему приёму, не убрав продольные риски: перекрёстная сетка скрывает их визуально, но геометрия остаётся, и на проверке линейкой вы получите вогнутость. Вторая — пытаться убрать впадину, снимая металл со всей площади: размер уходит, а время расходуется втрое.
Эксперт оценивает поверхность после поперечного прохода: однородность рисок для него индикатор того, что участник контролирует съём, а не просто трёт напильником отведённое время.
Действие 3.4. Вывести перекрёстный штрих с проверкой лекальной линейкой
Шаг 3.4.1
Работаем перекрёстным штрихом: полотно идёт под углом 30–40 градусов к оси детали, причём один проход — слева направо, следующий — справа налево, так что на поверхности образуется сетка из наклонных рисок. Нажим тот же, с переносом от носка к пятке, перекрытие не меньше трети ширины полотна. Плоскость проходим целиком, не разбивая её на отдельные пятна.
Перекрёстное опиливание с проверкой лекальной линейкой — отдельная строка критерия на 2 балла. Смысл приёма в том, что наклонная сетка не даёт спрятать неровность: при продольном или поперечном штрихе впадина маскируется направлением рисок, а перекрёстная сетка ложится по форме поверхности, и впадина читается по изменению рисунка. Именно поэтому за этим приёмом сразу идёт контроль линейкой.
Рисунок на поверхности сетчатый и равномерный по всей площади, без участков с параллельными рисками. Наклон рисок на всей детали одинаковый. Под углом к свету поверхность выглядит ровным матовым полем, а не пятнами разной шероховатости.
Ошибка — водить напильник в одном направлении, считая это перекрёстным штрихом: рисунок получается параллельным, и впадина остаётся незамеченной до контроля. Вторая — работать перекрёстно только в середине детали, оставляя края с продольным штрихом: граница видна, и поверхность выглядит необработанной.
Эксперт смотрит на рисунок рисок: перекрёстная сетка для него визуальное доказательство того, что приём выполнен. Одновременно он отмечает, одинакова ли сетка на всех пяти деталях, потому что разнобой читается как нестабильность.
Шаг 3.4.2
Берём лекальную линейку, ставим её ребром на обработанную плоскость и смотрим на просвет, прикладывая в четырёх положениях: вдоль длинной стороны, вдоль короткой и по двум диагоналям. Просвет ищем, приложив глаз почти к самой плоскости, на уровне линейки, а не сверху. Толщина волоса — около 0,05–0,07 миллиметра, и просвет шире волоса уже читается глазом.
Проверка лекальной линейкой прямо названа и в задании, и в критерии, а она же служит основанием для 25 баллов за качество работы. Прикладывать нужно в нескольких направлениях: впадина вытянутой формы не видна при одном положении линейки, вдоль неё просвета нет, а поперёк он очевиден. Просмотр на уровне плоскости, а не сверху — единственный способ увидеть зазор в сотые доли миллиметра.
Линейка лежит на плоскости без качания — это первый признак. Просвет, если он есть, должен быть равномерным: локальный серп под серединой линейки означает впадину, просвет по краям — горб. Проверьте все четыре положения и сравните: характер просвета должен совпадать.
Ошибка — приложить линейку один раз вдоль детали и успокоиться: вогнутость поперёк остаётся и обнажается на столе контролёра. Вторая — смотреть на просвет сверху при верхнем свете: блики закрывают зазор, и вы видите ровную поверхность там, где её нет.
Эксперт наблюдает, как участник прикладывает линейку: под каким углом смотрит, в скольких направлениях, прижимает ли её к плоскости. Сама проверка отдельными баллами не оценивается, но без неё не будет ни качества, ни шероховатости.
Шаг 3.4.3
Найденный просвет отрабатываем локально: ставим напильник на участок впадины и делаем 5–10 коротких ходов под тем же углом, снимая около 0,05 миллиметра за подход. Остальную плоскость не трогаем. После каждого подхода снова прикладываем линейку и смотрим, уменьшился ли серп; прекращаем, как только линейка ложится без просвета. Работаем медленно, по счёту ходов.
Локальная доработка — единственный способ вывести плоскость без потери размера: сплошное опиливание снимает металл везде, включая уже ровные участки, и вы уходите в минус по толщине. Пять сотых миллиметра за подход — тот шаг, на котором не проскочишь дно впадины. Контроль после каждого подхода нужен потому, что напильник снимает металл по площади неравномерно.
После двух-трёх подходов просвет должен уменьшаться, а не переезжать с одного края на другой. Если он переехал, вы сняли лишнее в одном месте и получили новую впадину. Готово, когда линейка ложится по всем четырём направлениям без качания.
Ошибка — выравнивать впадину, пройдя напильником всю плоскость: размер уменьшается, а впадина остаётся, потому что напильник снимает металл и с бугров. Вторая — делать по двадцать ходов за подход и проскакивать: вместо впадины появляется противоположный дефект, и работа идёт по кругу.
Эксперт может подойти в момент локальной доводки и посмотреть, контролирует ли участник результат после каждого подхода. Работа на глаз без линейки — самая частая причина, по которой деталь возвращается на доработку.
Шаг 3.4.4
Заканчиваем перекрёстное опиливание, когда линейка ложится по всем четырём направлениям, а сетка рисок равномерна по всей плоскости. Последний проход делаем целиком по всей площади, чтобы рисунок был единым, и только после этого убираем драчёвый напильник со стола. Дальше переходим к отделке и к крупной насечке уже не возвращаемся. Деталь при этом остаётся зажатой, снимать её не нужно.
Граница между выравниванием и отделкой — точка невозврата: после наведения штриха любое возвращение к драчёвому напильнику уничтожает отделку на всей детали. В критериях последовательность операций оценивается по строке о технологической последовательности, и четвёртый проход, выполненный после контроля, читается как законченный этап работы.
Все четыре положения линейки дают одинаковую картину: качания нет, просвета нет. Рисунок рисок на детали единый, без границы между участками. Деталь можно поворачивать к свету как угодно — блик не ломается на границе зон.
Ошибка — оставить участок с другим рисунком рисок и понадеяться, что отделка его скроет: наведение штриха только подчёркивает разницу, и при сравнении с эталоном граница видна. Вторая — закончить перекрёстный проход на половине детали из-за нехватки времени: недоделанная плоскость на контроле выглядит хуже, чем ровная, но неотделённая.
Эксперт при сдаче проводит по детали лекальной линейкой в двух-трёх направлениях. Отсутствие просвета и единый рисунок рисок — то, что он ищет первым, потому что это базовое условие для остальных 25 баллов.
Действие 3.5. Отделать поверхность наведением штриха
Шаг 3.5.1
Меняем инструмент на личной напильник №2, а для финиша берём бархатный или шлифовальную шкурку и скотч-брайт, если они есть в оснащении площадки. Перед работой прочищаем насечку стальной щёткой и натираем мелом: мел заполняет впадины между зубьями, стружка не забивается, и напильник режет чисто, а не скребёт. Круглый напильник 250 мм №2 оставляем для радиусов и труднодоступных мест.
Отделка наведением штриха — отдельная строка критерия на 2 балла и главный источник оценки шероховатости, за которую дают 10 баллов. Крупная насечка на отделке оставляет риски глубиной в сотые доли миллиметра, и они видны на сравнении с эталоном. Натирание мелом — стандартный приём: оно превращает напильник из скребка в режущий инструмент и заодно показывает, где вы ещё не прошли.
Проведите ногтем по насечке: она должна быть чистой, без тёмных полос забитой стружки. Полотно не имеет слизанных участков у краёв. Убедитесь, что в руках именно личной или бархатный напильник, а не драчёвый, который вы взяли по привычке.
Ошибка — делать отделку драчёвым напильником, надеясь на лёгкий нажим: риски от крупной насечки остаются на всю глубину, и шероховатость не проходит. Вторая — работать забитой насечкой: она не режет, а трёт металл, оставляя на поверхности тёмные полосы и натиры.
Эксперт смотрит, каким напильником выполнена отделка: след крупной насечки он отличает от наведённого штриха без инструментов. Это и есть основание для 10 баллов за шероховатость поверхности.
Шаг 3.5.2
Наводим штрих короткими ходами длиной 5–10 сантиметров с очень лёгким нажимом, снимая 0,02–0,05 миллиметра за проход. Движение строго в одном направлении, обратный ход без касания. Не крутим напильником и не водим его восьмёркой: такой след сразу выдаёт нетренированную руку и не совпадает с эталоном. Плоскость проходим равномерно, участок за участком, с перекрытием половины ширины полотна.
Наведённый штрих — это не потереть посильнее, а тонкий съём с постоянным направлением. Круговые и восьмёрочные движения оставляют хаотичный рисунок, который не совпадает с эталоном и читается как небрежность. Лёгкий нажим нужен потому, что на литье крупное усилие даёт навал металла по краям рисок, и поверхность выглядит рябой при формально малой шероховатости.
Под углом к свету штрих читается как ровная параллельная дорожка, без пятен и без поперечных следов. Ноготь идёт по поверхности гладко, без зацепов. Сравните с эталоном бок о бок: направление и частота штриха должны совпадать.
Первая ошибка — водить напильник кругами для блеска: рисунок не совпадает с эталоном, и 2 балла за приём теряются вместе с частью баллов за шероховатость. Вторая — давить сильно, чтобы быстрее: металл наваливается на края рисок, поверхность становится рябой, а при контрольном осмотре видна волна.
Эксперт сравнивает штрих с эталоном визуально и на ощупь. Единое направление и отсутствие поперечных следов — то, что он ищет; хаотичный рисунок виден сразу, даже при хорошей геометрии.
Шаг 3.5.3
Наводим штрих на всех пяти отливках в одном направлении и с одинаковой частотой, даже если работа идёт по деталям последовательно. После каждой детали снимаем с напильника стружку щёткой и протираем полотно, а готовую деталь укладываем на чистую подкладку, не касаясь обработанной плоскости пальцами. Перед сдачей проходим по плоскости мягкой ветошью, чтобы убрать металлическую пыль.
Пять деталей в критериях оцениваются как партия: сравнение с эталоном идёт по каждой, но разнобой в направлении штриха читается как нестабильность работы. Стружка на напильнике переносится с детали на деталь и оставляет риски уже на готовой поверхности — самая обидная потеря, потому что исправлять её придётся повторной отделкой и снятием металла.
Положите все пять деталей в ряд и посмотрите на них с одного угла: рисунок должен читаться одинаково. На поверхности нет тёмных вкраплений и следов пальцев. Каждая деталь лежит на подкладке, а не на голом верстаке.
Ошибка — навести штрих на первой детали в одном направлении, а на третьей развернуться, потому что так удобнее стоять: на сдаче партия выглядит сборной. Вторая — не чистить напильник между деталями: стружка от предыдущей отливки оставляет продольные риски на следующей.
Эксперт раскладывает детали в ряд и смотрит на них как на партию: одинаковый штрих, одинаковые кромки, отсутствие стружки. Именно так он определяет, работал участник системно или как получится.
Задача 4. Проверить форму, шероховатость и размерыМодуль 1 · шероховатость 10 баллов, сравнение с эталоном 2 балла, замеры 5 баллов
До сдачи остаётся десять-пятнадцать минут, и именно здесь набирается или теряется самая крупная часть оценки: 10 баллов за шероховатость поверхности, 2 балла за сравнение с эталоном и 5 баллов за выполненные замеры. Проверка идёт по трём независимым каналам: форма и взаимное расположение поверхностей по шаблону и лекальной линейке, шероховатость визуально и по эталону, размеры штангенциркулем по чертежу. Каждый канал закрывает свою строку критерия, и пропуск любого из них виден в протоколе.
Действие 4.1. Проверить форму и расположение поверхностей по шаблону
Шаг 4.1.1
Берём шаблон, соответствующий форме отливки, и прикладываем его рабочей кромкой к обработанной поверхности, прижимая пальцами за середину, а не за края. Смотрим на просвет по контуру, приложив глаз на уровень шаблона. Проверку делаем в трёх положениях: у начала, в середине и у конца детали, каждый раз сдвигая шаблон на 20–30 миллиметров. Шаблон держим двумя пальцами, не сжимая.
Умение контролировать форму плоской отливки шаблоном прямо записано в требованиях к квалификации школьников, и в критериях есть отдельная строка про сравнение обработанной отливки с эталоном. Шаблон показывает то, чего не видит линейка: соответствие контура и радиусов, а не только плоскостность. Прижимать за края нельзя, потому что шаблон изгибается и просвет закрывается сам собой.
Шаблон прилегает к поверхности без качания. Просвет по контуру либо отсутствует, либо одинаков по всей длине; локальный клин означает, что участок недоведён. Проверьте, что шаблон не касается детали только одним краем — это признак перекоса самой поверхности.
Ошибка — приложить шаблон один раз в удобном месте и считать проверку выполненной: у краёв отливки остаётся недоведённая зона, а именно края контролёр смотрит первыми. Вторая — давить на шаблон, чтобы он лёг: тонкий шаблон пружинит, и вы измеряете собственный нажим, а не поверхность.
Эксперт наблюдает, в скольких положениях участник прикладывает шаблон. Одна точка приложения для него равносильна отсутствию контроля, и на сравнении с эталоном это подтверждается.
Шаг 4.1.2
Дополняем шаблон двумя инструментами: лекальной линейкой по двум диагоналям и угольником для проверки угла между обработанной плоскостью и смежной. Угольник ставим короткой стороной на базу, длинной — к проверяемой плоскости, и смотрим на просвет по всей длине. Если в документации задано взаимное расположение поверхностей, проверяем его тем же шаблоном, приложив его к двум плоскостям одновременно.
Критерий отдельно требует контроля расположения поверхностей, а не только формы: плоскость может быть идеально ровной, но стоять под углом к базе, и деталь всё равно не пройдёт. Диагонали нужны потому, что по ним вогнутость и скручивание читаются лучше всего: вдоль длинной стороны погрешность распределяется на большую длину и визуально уменьшается.
Угольник прилегает к базе и к проверяемой плоскости без просвета по всей длине. По диагоналям картина та же, что и вдоль сторон: если по диагонали просвет есть, а вдоль нет, поверхность скручена. Все три измерения дают согласованную картину.
Ошибка — проверять только вдоль длинной стороны и не заметить скручивание: на сдаче деталь ложится на стол с зазором под одним углом, и это видно без приборов. Вторая — ставить угольник на необработанную, черновую сторону и получить ложный результат из-за литейной неровности базы.
Эксперт при сдаче ставит деталь на поверочную плиту или на стол и смотрит, лежит ли она устойчиво. Скручивание он обнаруживает именно так, ещё до того как возьмёт шаблон.
Шаг 4.1.3
Проходим этой проверкой все пять отливок, а не только первую, и каждую кладём в отдельную зону: прошедшие — вправо, требующие доводки — влево. Деталь, у которой проверка не сошлась, дорабатываем сразу, пока напильник ещё на столе, а не после сдачи. На доводку одной детали оставляем не больше двух-трёх минут. Начинаем с той детали, где отклонение заметнее всего.
Количество сданных деталей оценивается отдельно: в критериях прописано предъявление пяти штук, и четыре готовых детали вместо пяти стоят дороже, чем любые два приёма опиливания. Проверка всех пяти нужна ещё и потому, что рука к третьей детали «садится», и именно третья-четвёртая чаще всего выходят с перекосом.
В зоне готовых ровно пять деталей, и по каждой проверка сошлась. Если какая-то деталь требует доводки, вы понимаете, какой именно участок и какой инструмент нужен. Время, оставшееся до сдачи, вы называете себе точно, а не приблизительно.
Ошибка — проверить первую деталь, посчитать, что остальные сделаны так же, и вынести на сдачу партию с одной кривой отливкой. Вторая — начать доработку детали за минуту до сдачи и не успеть ни доработать, ни вернуть её в нормальное состояние.
Эксперт выкладывает пять деталей и проверяет их по очереди. Одна выбивающаяся деталь в партии читается как отсутствие пооперационного контроля, а не как случайность.
Действие 4.2. Оценить шероховатость и сравнить с эталоном
Шаг 4.2.1
Кладём свою деталь рядом с эталоном, на один уровень, и смотрим на обе поверхности под одним углом к свету, наклоняя деталь, а не голову. Свет должен падать скользяще, почти вдоль плоскости: тогда каждая риска даёт тень, и рисунок читается. Дополнительно проводим по поверхности подушечкой пальца и ногтем: палец чувствует волну, ноготь — глубину рисок.
В задании шероховатость проверяется визуально со сравнением с эталоном, и в критериях за это стоит 10 баллов. Скользящий свет — единственный способ увидеть разницу в сотые доли миллиметра без приборов: при свете сверху обе поверхности выглядят одинаково блестящими. Палец и ноготь дают второе независимое мнение, и расхождение между глазом и пальцем — сигнал, что поверхность неровная, но заглаженная.
Рисунок рисок на вашей детали и на эталоне совпадает по частоте и направлению. На вашей поверхности нет участков с другим оттенком или с поперечными следами. Ноготь идёт по детали так же гладко, как по эталону, без зацепов.
Ошибка — смотреть на деталь сверху при верхнем свете: блик выравнивает всё, и вы принимаете заглаженную поверхность за готовую. Вторая — сравнивать с эталоном, держа детали на разной высоте и под разными углами: разница в освещении читается как разница в шероховатости.
Эксперт делает ровно то же самое: кладёт эталон и вашу деталь рядом и смотрит под скользящим светом. Расхождение в характере штриха он замечает быстрее, чем любое отклонение размера.
Шаг 4.2.2
Разбираемся, что именно считать несоответствием. Продольные глубокие риски от забитой насечки, поперечные полосы от остановки напильника, рябь от сильного нажима, круговые следы от шлифовального диска, тёмные натиры от стружки — всё это дефекты отделки. Ровный матовый штрих без блеска и без глубоких борозд — норма. Блестящая, но волнистая поверхность нормой не считается.
Оценка шероховатости в критериях идёт отдельной строкой на 10 баллов, и теряют её чаще всего не по глубине рисок, а по однородности: локально заглаженный участок выглядит лучше остальной плоскости и сразу выдаёт себя на сравнении. Понимание того, что блеск не равен гладкости, экономит время на доработке и не даёт испортить уже готовую поверхность полировкой.
Пройдите по площади участками и назовите для каждого, что видите: ровный штрих, риска, натир, след абразива. Если больше двух участков требуют доработки, лучше пройти отделкой всю плоскость заново, а не латать по пятнам. После исправления участка снова сравните его с соседними.
Ошибка — полировать блестящий, но волнистый участок шкуркой до зеркала: волна остаётся, а однородность штриха потеряна, и шероховатость оценивается ниже, чем была. Вторая — оставить натир от стружки, приняв его за тень: на сравнении с эталоном тёмное пятно читается как дефект поверхности.
Эксперт оценивает не отдельную риску, а однородность всей плоскости: ровный штрих по всей площади для него важнее, чем идеально выглаженный пятачок в середине.
Шаг 4.2.3
Если участок не прошёл сравнение, исправляем его бархатным напильником или шкуркой зернистостью Р100, снимая 0,02–0,03 миллиметра за проход и сохраняя направление штриха. Шкурку наворачиваем на деревянный брусок, а не трём пальцем: палец даёт вогнутость. После исправления снова сравниваем с эталоном под тем же скользящим светом. Брусок ведём вдоль направления штриха, без поперечных движений.
Исправление должно быть тонким и в том же направлении, что и остальная отделка: любое отклонение по направлению видно на общем фоне и обнуляет усилия. Шкурка на бруске распределяет нажим по площади, поэтому не создаёт локальных ям. Съём в две-три сотых за проход оставляет запас, чтобы не пройти насквозь и не выйти за размер, который уже проверен.
Исправленный участок не выделяется по рисунку и по оттенку. Геометрия не пострадала: лекальная линейка по-прежнему ложится без просвета. Размер после исправления остался в допуске — при сомнении перемерьте штангенциркулем.
Ошибка — тереть дефект шкуркой, зажатой в пальцах: получается местная впадина, и вместо одной проблемы появляется вторая, уже геометрическая. Вторая — исправлять направление штриха «как удобнее»: участок выглядит заплаткой и на сдаче выделяется первым.
Эксперт видит следы исправления по границе участка. Аккуратно затушёванная доводка его не смущает, а заметная заплатка читается как небрежность и снижает оценку шероховатости.
Действие 4.3. Выполнить замеры и сдать партию
Шаг 4.3.1
Берём штангенциркуль с ценой деления 0,1 миллиметра и измеряем контролируемый размер в трёх точках по длине детали: у начала, в середине и у конца. Губки ставим перпендикулярно измеряемой поверхности, без перекоса, и поджимаем до лёгкого касания, а не до упора. Отсчёт берём по нониусу, глядя на шкалу строго перпендикулярно, чтобы не поймать параллакс.
В критериях школьников отдельной строкой стоят выполненные замеры, 5 баллов, и отдельно — контроль размерной точности контрольно-измерительным инструментом. Три точки нужны потому, что опиливание почти всегда даёт перепад по длине: деталь, ровная в середине, у края может выйти за допуск. Перекос губок даёт завышенный размер, а чрезмерный поджим — заниженный, и в обоих случаях вы принимаете решение по неверной цифре.
Разброс между тремя измерениями не больше цены деления, то есть 0,1 миллиметра. Нулевое положение проверено: губки сведены, нониус показывает ноль. Измерение повторено дважды, и результат повторяется — если цифры скачут, вы держите инструмент с перекосом.
Ошибка — измерить в одном месте, где удобно, и записать результат как окончательный: у края детали размер выходит за допуск, и это обнаруживает контролёр. Вторая — давить на губки до упора: штангенциркуль пружинит, размер читается меньше фактического, и деталь ошибочно признаётся годной.
Эксперт смотрит, как участник держит штангенциркуль: перпендикулярность губок и отсутствие перекоса видны сразу. Замеры в трёх точках он отмечает как признак понимания того, зачем вообще измеряют.
Шаг 4.3.2
Записываем результаты измерений на бумагу или проговариваем и запоминаем, а затем сверяем с размером на чертеже и с эталоном. Если размер в допуске — деталь идёт в готовые; если выше — можно снять лишнее; если ниже — деталь уже не исправить, и лучше честно отложить её, чем предъявлять. Отклонение называем в десятых долях миллиметра, а не словами «чуть больше».
Умение читать технологический чертёж и контролировать размерную точность входит в требования к квалификации школьников, а выполненные замеры стоят 5 баллов. Сверка с чертежом нужна, чтобы не путать направление допуска: снять металл можно, вернуть нельзя. Честно отложенная деталь стоит дешевле, чем предъявленная и забракованная: за брак в партии балл снимается, а за недостачу — тем более.
Каждая деталь имеет записанный результат и решение: годна, на доработку, отложена. Цифры сопоставлены с чертежом, а не с памятью. По отложенной детали вы можете назвать причину одной фразой: размер ниже допуска на столько-то.
Ошибка — записывать отклонение словами и через десять минут не помнить, где именно вышли за допуск. Вторая — предъявить деталь с размером ниже допуска, рассчитывая, что контролёр не заметит: он измеряет выборочно, и одна забракованная деталь тянет за собой оценку всей партии.
Эксперт выборочно перемеряет детали и сверяет с чертежом. Умение участника объяснить, где отклонение и почему, он тоже оценивает, когда подходит с вопросом.
Шаг 4.3.3
Сравниваем пять деталей между собой по одному ведущему размеру и по характеру штриха: они должны читаться как партия, а не как пять разных работ. Выкладываем детали в ряд, осматриваем кромки, снимаем остатки стружки щёткой и протираем насухо ветошью. Только после этого партия считается готовой к предъявлению. Замеры к этому моменту уже записаны, и их остаётся только сверить.
Пять отливок в критериях оцениваются поштучно, но эксперт смотрит и на партию целиком: одинаковая обработка всех деталей читается как владение приёмом, разнобой — как случайный результат. Стружка и пыль на поверхности перед сдачей стоят отдельных баллов: в критериях есть строка про обдув изделия и чистоту, и на грязной детали не видно ни штриха, ни кромок.
Детали лежат в ряд, рисунок штриха одинаковый, кромки обработаны у всех пяти. Ведущий размер у всех в допуске и отличается не больше чем на 0,1 миллиметра. На поверхности нет стружки, пальцевых следов и капель масла.
Ошибка — вынести на сдачу детали, лежавшие в стружке: на обработанной плоскости остаются вмятины и натиры, а выглядят они как дефекты отделки. Вторая — не сравнить детали между собой и оставить одну с явно другим штрихом: вся партия оценивается по худшей.
Эксперт осматривает партию целиком до поштучной проверки, и первое впечатление о одинаковости деталей влияет на то, насколько придирчиво он будет смотреть каждую.
Задача 5. Предъявить работу, убрать место и завершить модульМодуль 1 · уборка 5 баллов, чистота стола 5 баллов, раскладка инструмента 2 балла
Финальная часть модуля стоит в критериях отдельными строками: уборка рабочего места и очистка поверхности столика от стружки, а также раскладка инструмента по местам. Здесь же происходит предъявление пяти отливок контролёру — момент, когда почти всё уже решено, но можно потерять баллы на мелочах: грязной детали, разбросанном инструменте, заляпанном верстаке и на споре с экспертом вместо спокойного ответа по делу.
Действие 5.1. Предъявить пять отливок контролёру
Шаг 5.1.1
За три-пять минут до конца модуля выкладываем пять отливок на стол контролёра ровным рядом, обработанной плоскостью вверх, на равном расстоянии друг от друга, номерами к себе. Рядом кладём эталон, если он остаётся на столе, и лекальную линейку для проверки. Детали перед выкладкой ещё раз проходим щёткой и протираем ветошью, чтобы снять стружку и пыль.
В критерии прямо записано предъявление пяти отливок контролёру, и от того, как они выложены, зависит первое впечатление: ряд чистых деталей читается как законченная работа, куча со стружкой — как недоделанная. Стружка на поверхности закрывает штрих и риски, и эксперт может не увидеть то, что вы аккуратно наводили десять минут. Выкладка до последней минуты нужна потому, что после сигнала работу уже не принимают.
Пять деталей лежат отдельно, не касаясь друг друга, обработанной стороной вверх. На каждой читается номер. Поверхность чистая, без стружки и разводов. Рядом лежит инструмент для проверки, и он тоже чистый.
Ошибка — выложить детали в стопку: верхняя закрывает остальные и стружка с неё осыпается на нижние. Вторая — принести детали за десять секунд до сигнала, когда эксперт уже закрывает протокол: предъявление фиксируется по факту, и опоздание считается невыполнением.
Эксперт подходит к столу контролёра, когда партия выложена, и осматривает её как единую работу. Порядок на столе и чистота деталей для него часть того же впечатления, что и качество штриха.
Шаг 5.1.2
Докладываем коротко и по делу: сколько деталей предъявлено, каким инструментом работали, какие поверхности обработаны, где остались отклонения и в каких пределах. Говорим цифрами: не «примерно в допуске», а «ведущий размер в допуске, разброс по трём точкам две десятых миллиметра». На вопросы отвечаем сразу, не оправдываясь и не приукрашивая. Руки держим свободно, не перекрывая выложенные детали.
Коммуникация входит в общие критерии оценки: эксперт видит, понимает ли участник, что он сделал и зачем. Точный доклад с цифрами показывает, что замеры выполнялись осознанно, а не для галочки, и это поддерживает 5 баллов за выполненные замеры. Скрытое отклонение, обнаруженное самим экспертом, стоит дороже, чем названное вами добровольно.
Ваш доклад укладывается в полминуты и содержит количество деталей, названные поверхности и численное отклонение. Вы можете ответить на вопрос, каким напильником выполнен каждый переход. Если эксперт задаёт уточняющий вопрос, ответ находится сразу, без поиска в памяти.
Ошибка — начать рассказывать, как было трудно и сколько времени не хватило: эксперт оценивает работу, а не обстоятельства. Вторая — умолчать об отклонении, надеясь, что не заметят: при перепроверке это читается как недостоверный доклад, и доверие к остальным вашим словам падает.
Эксперт задаёт один-два вопроса по существу: чем снимали припуск, как проверяли плоскостность. Ответ по делу он засчитывает как понимание процесса, а не только как знание терминов.
Шаг 5.1.3
Если деталь не принята, выслушиваем замечание до конца, уточняем, какой именно признак не соответствует, и просим разрешения доработать, если время модуля ещё не вышло. Доработку делаем только по названному признаку: не трогаем то, что уже принято. Если времени нет — фиксируем замечание, благодарим и идём убирать место, не начиная спор. Замечание слушаем молча, не перебивая.
Процедура конкурса предполагает, что каждое действие участника согласовано с техническим экспертом, а при внештатной ситуации участник не предпринимает самостоятельных действий. Спокойное принятие замечания сохраняет возможность доработать деталь в отведённое время; спор отнимает минуты, которых и так мало, и не меняет оценку. Доработка не по названному признаку — риск испортить принятое.
Вы точно знаете, какой признак назван и что именно будете с ним делать. Доработка не затронула участки, которые уже прошли проверку. Время до конца модуля вы контролируете и не начинаете работу, которую не успеете закончить.
Ошибка — начать доказывать, что деталь хорошая: эксперт фиксирует замечание, а время уходит. Вторая — в панике пройтись напильником по всей плоскости, чтобы «исправить всё»: принятая геометрия теряется, и деталь бракуется уже окончательно.
Эксперт отмечает реакцию на замечание: спокойный разбор признака и точная доработка читаются как профессиональное поведение, спор и суета — как неумение принимать обратную связь.
Действие 5.2. Убрать верстак и сдать инструмент
Шаг 5.2.1
Убираем стружку с верстака щёткой-смёткой в совок, а не ладонью и не сдувая: мелкая металлическая чешуйка летит в глаза и забивается в одежду. Отдельно проходим щёткой губки и накладки тисков, сметая стружку из-под винта. Если на площадке есть обдувочный пневмопистолет, продуваем труднодоступные места, направляя струю от себя и не поднимая пыль в лицо соседу.
В критериях школьников уборка рабочего места с очисткой поверхности столика от стружки идёт отдельной строкой, и это 5 баллов — больше, чем за любой отдельный приём опиливания. Стружка под губками тисков при следующем зажиме даёт вмятины на детали, поэтому её убирают не «в конце», а по факту. Сдувание ртом — прямой путь к травме глаза, а по требованиям охраны труда это нарушение, за которое начисляется штраф 0,25 балла.
Проведите ладонью по верстаку: стружки нет, поверхность сухая. Губки тисков чистые, стружка не осталась у винта и в пазах накладок. Пол под верстаком тоже чистый — стружка с верстака обычно оказывается именно там.
Ошибка — смести стружку с верстака на пол и считать уборку законченной: засчитывается состояние рабочего места, а не только столешницы. Вторая — оставить стружку в губках тисков: следующий, кто зажмёт деталь, получит вмятины, а вы — замечание за неубранное оборудование.
Эксперт проходит по площадке после сигнала и смотрит на верстак, тиски и пол. Чистое место он отмечает сразу, а стружка в губках видна ему даже без наклона.
Шаг 5.2.2
Раскладываем инструмент по местам: напильники — в ячейки или на подставку насечкой вверх и раздельно, чтобы они не били друг другу зубья; щётка и совок — рядом; штангенциркуль и лекальная линейка — протёртые, в футляр или на чистую подкладку. Диски шлифовальные складываем в упаковку, чтобы не крошились кромки. Ничего не оставляем на губках тисков. Напильники не кладём полотном прямо на металл верстака.
Раскладка инструмента по соответствующим местам — отдельная строка критерия, 2 балла, и одновременно условие сохранности оснастки: напильники, сложенные в кучу, бьют насечку и садятся, а следующий участник получает инструмент, который не режет. Мерительный инструмент, оставленный в стружке, царапается и перестаёт быть мерительным. Это тот порядок, который оценивают и в конце работы, и по ходу.
Каждый инструмент на своём месте, насечка напильников не касается соседних. Меритель чистый и сухой. На верстаке не осталось ничего лишнего: ни ветоши, ни обрезков, ни стружки. Штангенциркуль лежит в футляре или на сухой подкладке.
Ошибка — свалить напильники в один ящик: насечка бьётся, и напильник садится уже к следующему модулю. Вторая — оставить штангенциркуль на верстаке открытым: пыль и стружка забиваются в нониус, и точность отсчёта теряется.
Эксперт оценивает раскладку в конце модуля, проходя мимо верстака. Порядок он читает как часть культуры работы, а испорченный инструмент фиксирует отдельно.
Шаг 5.2.3
Снимаем средства защиты и спецодежду, если по распорядку их сдают, моем руки с мылом до запястий и вытираем одноразовым полотенцем. Докладываем техническому эксперту о замеченных неисправностях: заедание винта тисков, слетающая рукоятка, порванная перчатка. Сдаём инструмент, если он выдавался под роспись, и уходим с площадки, не оставляя за собой вещей.
Требования охраны труда по окончании работы прямо предписывают очистить инструмент, убрать его в отведённые места, снять спецодежду и вымыть руки с мылом, а о замеченных неполадках сообщить. Это не формальность: следующая смена работает тем же инструментом, и заедающий винт тисков испортит деталь не вам, а другому участнику. Открыто названная неисправность защищает и вас от обвинения в поломке.
Руки вымыты и сухие, спецодежда снята или приведена в порядок по распорядку. О неисправностях сказано вслух эксперту, и вы услышали ответ. Инструмент сдан, верстак пуст, ваших вещей на площадке не осталось.
Ошибка — уйти молча, ничего не сказав о сломанной рукоятке или заедающем винте: поломку обнаружат после вас и спишут на вашу смену. Вторая — оставить перчатки и очки на верстаке: их посчитают, и недостача СИЗ будет зафиксирована в протоколе.
Эксперт принимает инструмент и фиксирует замечания участника. Честный доклад о неисправности он отмечает как ответственность, а не как жалобу, и это влияет на общее впечатление от работы.
Студент
учащиеся колледжей и техникумовВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Конкурсное задание категории «Студенты» состоит из двух модулей, и оба выполняются в первый день: Модуль 1 — опиловка пяти плоских фасонных отливок за 30 минут с контролем качества опиленных поверхностей, Модуль 2 — подготовка трёх литых корпусов несложной конфигурации к передаче конечному потребителю за 60 минут. Каждый модуль весит по 50 баллов из 100. В первом модуле главное — четыре вида штриха в строгой последовательности (продольный, поперечный, перекрёстный с лекальной линейкой, отделка «наведением штриха») и чистота поверхности, во втором — снятие облоя молотком, зачистка орбитальной машинкой и бормашиной, притупление кромок радиусом около 0,5 мм и отсутствие царапин. Смотреть нужно на три вещи: время (6 минут на отливку и 20 на корпус), обдувку детали и стола перед каждым предъявлением и требования охраны труда, где за каждое нарушение вычитают 0,25 балла.
Задача 1. Получить допуск, собрать рабочее место и разложить инструментМодули 1–2 · спецодежда и СИЗ 5 + 2 балла, охрана труда по 5 баллов
До первого движения напильником нужно закрыть три вещи, за которые баллы дают и снимают постоянно: внешний вид и средства защиты, состояние инструмента и порядок на верстаке. В Модуле 1 спецодежда и СИЗ стоят 5 баллов, в Модуле 2 — 2 балла, охрана труда — по 5 баллов в каждом модуле, причём за каждое зафиксированное нарушение вычитают 0,25. Отдельные 2 балла даются просто за то, что к началу работы подготовлены необходимые инструменты. Здесь же решается, уложитесь ли вы в 30 минут первого модуля и 60 минут второго: разложенный по операциям инструмент экономит по 10–15 секунд на каждой детали, а это как раз те минуты, которых потом не хватает на отделку.
Действие 1.1. Надеть спецодежду и средства индивидуальной защиты
Шаг 1.1.1
Надеваем брезентовый фартук или куртку, застёгиваем на все пуговицы и проверяем, что нигде не осталось свободных концов: рукав заправлен или застёгнут у кисти, пояс затянут, карманы пустые. Волосы убираем под головной убор полностью — и на лбу, и на затылке, — сверху садим защитную каску и регулируем подбородочный ремень так, чтобы она не съезжала при наклоне над тисками. Обувь закрытая, на нескользящей подошве: у верстака всегда лежит слой металлической пыли и стружки, и по нему легко поехать.
Спецодежда — первая строка критериев обоих модулей: 5 баллов в Модуле 1 и 2 балла во втором, и смотрят не «в целом», а на конкретное: чистая ли, застёгнута ли, убраны ли волосы. Логика жёсткая: свободная ткань рядом с бормашиной на 25000 об/мин наматывается за долю секунды, а брезент и каска закрывают от раскалённой стружки и облоя. Плюс по 5 баллов за охрану труда в каждом модуле и минус 0,25 за каждое нарушение.
Отойдите к стене или попросите напарника посмотреть со спины: волос не видно ни спереди, ни сзади, каска сидит ровно и не сползает при наклоне головы вниз, фартук застёгнут, рукава не свисают на кисти. Проверьте тремя движениями — наклон, поворот корпуса, подъём руки: ничего не тянет и не болтается.
Самая частая ошибка — надеть каску «на макушку» и оставить затылок открытым: спереди всё нормально, а сзади выбиваются волосы, и фото эксперта это фиксирует. Вторая — прийти в удобной футболке, рассчитывая надеть фартук потом: 5 баллов Модуля 1 уходят сразу, а время на переодевание вычитается из 30 минут.
Технический эксперт осматривает участника до старта и потом следит по ходу работы, не снял ли он каску или очки. Замечание обычно делается один раз, дальше идёт фиксация нарушения.
Шаг 1.1.2
Надеваем прозрачные защитные очки, респиратор и наушники противошумные, а на руки — перчатки с полимерным покрытием. Порядок именно такой: сначала очки, потом респиратор, иначе дужки очков ложатся поверх резины и она не прижимается к лицу. Перчатки надеваем только на операции с отливкой, обдувку и переноску, а перед работой с вращающимся инструментом — бормашиной и орбитальной машинкой — снимаем: ткань перчатки захватывается оправкой и тянет руку в шпиндель.
Средства защиты прямо названы в критерии: «участник выполняет конкурсное задание в спецодежде, индивидуальных средствах защиты (очки, перчатки, респиратор)» — это те же 5 и 2 балла. Респиратор нужен не для формы: при зачистке орбитальной машинкой в воздух уходит мелкая пыль и графит, наушники — потому что пневмоинструмент держит шум выше 80 дБА, а очки закрывают глаза от стружки при обдувке пистолетом.
Очки сидят плотно, не сползают при наклоне, стекло чистое — через запылённое стекло вы не увидите рисок при контроле. Респиратор прилегает по контуру: выдох не должен уходить вверх, к глазам, иначе он не прижат. Перчатки по размеру, пальцы не висят пустыми.
Классика — работать в перчатках у бормашины и получить намотку: это не только травма, но и немедленное отстранение от задания. Вторая ошибка — снять очки на обдувке «чтобы видеть стружку»: струя пневмопистолета поднимает пыль и мелкую стружку прямо в лицо.
Эксперт смотрит, в какой момент участник снимает и надевает перчатки: правильное переключение читается как понимание техники безопасности, а не как формальность.
Шаг 1.1.3
Снимаем кольца, часы, браслеты и длинные серьги, ногти коротко подстрижены. Проверяем, что на руках нет машинного масла и порезов, которые может занести стружкой, и что зажигалка или телефон не лежат на верстаке: их место — в шкафчике или в комнате участников. Если у вас с собой личные вещи, отдаём их эксперту или убираем в отведённое место до старта, а не в середине работы.
Под украшениями остаётся слой масла и пыли, а кольцо при зажиме отливки в тисках можно прищемить — при нагрузке на винт рука идёт вперёд. На чемпионате это ещё и вопрос чистоты: посторонний предмет на столе контролёра, который принимает пять отливок и три корпуса, читается как неготовность рабочего места, а за организацию пространства во втором модуле дают отдельные 2 балла.
Руки осмотрены: украшений нет, ногти короткие, кожа без свежих ссадин. На верстаке только инструмент и детали, личных вещей в рабочей зоне нет. Если кольцо снимается тяжело, снимайте его заранее, до старта, а не в момент зажима отливки, когда руки в масле и время уже пошло.
Оставить обручальное кольцо «оно не мешает» — самая частая мелочь, из-за которой приходится снимать перчатку в середине операции и терять темп. Вторая — положить телефон рядом с тисками: он закрывает часть рабочей зоны и мешает уложить деталь.
Эксперт проверяет руки и рабочую зону на входе, а затем в момент предъявления работы, когда участник кладёт детали на стол контролёра: посторонние предметы и телефон на верстаке видны сразу, и это читается как неготовность места.
Действие 1.2. Осмотреть и подготовить инструмент
Шаг 1.2.1
Берём по очереди напильники: круглые 150, 200 и 250 мм с насечкой №1 и №2 и плоские из комплекта. У каждого проверяем рукоятку — она должна быть насажена до кольца, без трещин и без люфта; напильник, который шатается в рукоятке, при обратном ходе вылетает остриём в ладонь. Насечку чистим кардщёткой от стружки, которая забилась между зубьями, и на глаз проверяем рабочую часть: сколов, зализанных участков и сорванных зубьев быть не должно. Отдельно отбираем напильники для черновой работы и для отделки: смешивать их нельзя, драчёвый напильник оставляет риски, которые потом снимает личный.
За подготовленные инструменты дают 2 балла в каждом модуле, но настоящая цена выше. Зализанная насечка не режет, а скользит по литейной корке, и вместо съёма припуска участник тратит силы и время. Инструмент без кольца на рукоятке — прямая опасность: удар хвостовиком в запястье фиксируется как нарушение охраны труда, а это минус 0,25 и потеря темпа.
Проведите ногтем поперёк насечки: она должна цеплять по всей длине, без гладких пятен. Рукоятка не проворачивается, если её провернуть рукой, кольцо сидит вплотную к хвостовику. На рабочей части нет сколов, зализанных участков и ржавчины, а после кардщётки между зубьями не осталось стружки.
Взять первый попавшийся напильник и обнаружить на третьей детали, что он не режет: деталь уже ободрана неравномерно, а исправлять придётся личным напильником, на который уйдёт время второго прохода. Вторая ошибка — оставить на напильнике стружку: она царапает поверхность и даёт те самые риски, за которые снимают баллы.
Эксперт смотрит, как участник держит напильник и проверяет ли насечку: состоянием инструмента он объясняет и качество поверхности, поэтому забитый напильник замечают ещё до первых рисок на детали.
Шаг 1.2.2
Подходим к тискам станочным поворотным 200 мм 7220П-02. Разводим губки, осматриваем насечку на накладках — она должна быть целой, без выкрошенных участков, — и проверяем ход винта: он идёт плавно, без заеданий, а губки при сведении сходятся параллельно, без перекоса в одну сторону. Поворотный механизм затягиваем так, чтобы корпус не проворачивался от усилия руки, и проверяем высоту: губки должны быть примерно на уровне локтя стоящего участника.
В критериях есть отдельный пункт «проверка регулировки тисков для выполнения работ» на 1 балл и ещё 1 балл за правильный зажим детали. Перекошенные губки дают перекос плоскости: как бы ровно вы ни вели напильник, отливка садится косо и лекальная линейка показывает просвет. Высокие или низкие тиски ломают движение — при них напильник идёт не горизонтально, а по дуге.
Сводим губки до касания и смотрим на просвет: щели по краям быть не должно. Покачиваем корпус тисков рукой — люфта нет, винт идёт плавно по всему ходу. Встаём рядом: губки на уровне локтя, корпус не наклоняется к верстаку, поворотный механизм затянут.
Работать на тисках с люфтом винта: при нажиме деталь «клюёт» вниз, и на плоскости появляется ступенька по краю. Вторая ошибка — затянуть поворотный механизм не до конца, тогда корпус проворачивается под напильником, и вся плоскость уходит винтом.
Эксперт обращает внимание на момент зажима детали: подложен ли мягкий материал под губки, остаётся ли отливка выше их уровня и не проворачивается ли корпус тисков при нажиме.
Шаг 1.2.3
Готовим пневмоинструмент: проверяем шланг по всей длине на трещины и потёртости, надёжность быстросъёмного соединения, ставим бормашину MIGHTY SEVEN QA-101A с оправкой под шарошку 3–6 мм и орбитальную пневмошлифмашину AV STEEL. На диск шлифовальный 125 мм смотрим отдельно: он целый, без сколов и надрывов, зернистость подписана — P60 под черновую зачистку, P80 и P100 под отделку. Включаем на холостом ходу и слушаем: бормашина должна набирать 25000 об/мин ровно, без вибрации и свиста, диск — крутиться без биения.
Охрана труда в каждом модуле стоит 5 баллов, и большинство зафиксированных нарушений связано именно с пневмоинструментом: работа с надорванным диском, снятый кожух, неподсоединённый шланг. Разлетевшийся на 25000 об/мин диск — это не потеря баллов, а травма. Ровный холостой ход нужен и технологически: с биением диска на поверхности остаются серповидные риски, которые потом снимать вручную.
Шланг целый по всей длине, соединение держится при рывке рукой, диск не имеет сколов, крепление затянуто. На холостом ходу нет вибрации, постороннего стука и запаха гари; шарошка в оправке сидит плотно и не выкручивается.
Поставить диск с надрывом по краю или перетянуть крепление так, что диск треснул: при работе он разлетается, и работа прекращается совсем. Вторая ошибка — включить бормашину, не проверив, затянута ли оправка: шарошка вылетает в первую секунду.
Тот, кто отвечает за оборудование, проверяет подключение и оправки до старта; самостоятельно разбирать пневмоинструмент участнику запрещено, а треснувший диск он обязан заменить через эксперта.
Действие 1.3. Разложить рабочее место и спланировать время
Шаг 1.3.1
Раскладываем инструмент по зонам в порядке операций, а не по удобству: справа от тисков в один ряд — плоские напильники, за ними круглые 150, 200 и 250 мм, дальше надфили, шкурка шлифовальная и скотч-брайт, слева — молоток 0,4 кг и обдувочный пневмопистолет, сзади на подставке — бормашина и орбитальная машинка со шлангом, уходящим вверх и не пересекающим рабочую зону. Детали складываем слева отдельной стопкой, готовые — справа на чистую подкладку, чтобы не смешать обработанное с необработанным. Всё лишнее с верстака убираем.
За организацию рабочего пространства во втором модуле дают 2 балла, за подготовленные инструменты — по 1–2 балла в каждом модуле, но эффект шире. При 30 минутах на пять плоских отливок это 6 минут на штуку: каждое лишнее движение к другому концу верстака съедает секунды, и на отделку «наведением штриха» их уже не остаётся. Шланг, лежащий поперёк рабочей зоны, — это ещё и нарушение по охране труда.
Встаём на рабочее место и делаем два движения: рука доходит до напильника, не пересекая тиски, и до обдувочного пистолета, не задевая шланг. На верстаке нет стружки и мусора, готовые и исходные детали лежат раздельно.
Свалить напильники и надфили в кучу перед тисками: при первом же движении они сдвигаются, и участник ищет нужный размер на ощупь. Вторая ошибка — положить готовые отливки рядом с необработанными: перепутанная деталь на столе контролёра читается как невыполненный объём.
Эксперт проходит по площадке в первые минуты и запоминает исходную картину стола; беспорядок в этот момент фиксируется как нарушение организации пространства, а не как рабочая ситуация.
Шаг 1.3.2
Выставляем позу и свет. Встаём слева-спереди от тисков так, чтобы корпус был развёрнут к верстаку под углом примерно 45 градусов, стопы на ширине плеч, вес распределён на обе ноги. Свет должен падать слева и чуть сверху: тогда тень от правой руки и напильника не ложится на контролируемую плоскость, и вы видите собственную сетку штрихов. Проверяем расстояние от глаз до детали — 30–40 см, ближе подносить нельзя: корпус наклоняется, и плоскость уходит из-под контроля.
Правильная стойка входит в оценку правильности движений при опиливании — за каждый вид штриха дают по 2 балла, и именно из стойки видно, владеет ли участник приёмом. Практическая сторона проще: при корпусе, наклонённом над тисками, рабочая рука идёт по дуге, напильник «качается», и вместо плоской поверхности получается бочка, которую потом снимают заново.
Наклонитесь к детали: если приходится сгибать спину и поднимать плечи — высота или расстояние не те, поправьте. Тень от руки не должна закрывать плоскость, а линия штриха должна читаться на детали без прищуривания.
Работать, стоя прямо над тисками, согнувшись в пояснице: к третьей отливке спина устаёт, движения становятся короткими, и плоскость получается с завалом к дальнему краю. Вторая ошибка — свет сзади: деталь в тени, риски не видны, и отделка делается вслепую.
Наблюдает за стойкой и хватом в первые минуты первого модуля: там видно поставленную технику, которую потом не переучивают, и по ней же оценивают правильность движений при каждом виде штриха.
Шаг 1.3.3
Читаем задание и раскладываем время. По КЗ в Модуле 1 нужно опилить пять плоских отливок и провести контроль — 30 минут, то есть 6 минут на деталь вместе с осмотром и укладкой на стол контролёра. В Модуле 2 — три корпуса несложной конфигурации за 60 минут, 20 минут на корпус, и там половину времени съедает снятие облоя и заусенцев. Отмечаем для себя эталонные образцы: они лежат на столе эксперта, и подходить к ним нужно с готовой деталью. Терминологию сверяем: в критериях плоская отливка названа швеллером — это одна и та же деталь.
Умение пользоваться технической документацией — отдельный 1 балл во втором модуле, и он даётся за то, что участник работает по заданию, а не по памяти. Арифметика жестокая: если на первую отливку уйдёт 12 минут, на пятую останется 3, и отделка «наведением штриха», за которую дают 2 балла, будет сделана наспех. Планирование по 6 и 20 минут — единственный способ дойти до всех деталей.
Назовите про себя контрольные точки: к 12-й минуте готовы две отливки, к 24-й — четыре, к 30-й — пять и предъявление. К 25-й минуте второго модуля готов первый корпус, к 50-й — второй, к 60-й — третий и уборка. Если отстаёте больше чем на 3 минуты, следующий шаг — не улучшать отделку, а догонять объём.
Увлечься первой деталью и довести её до идеала: три оставшиеся отливки пойдут необработанными, а в критериях есть пункт «обработано количество отливок, определённое заданием в установленное время». Вторая ошибка — не посмотреть эталон до начала: требования к шероховатости и кромкам участник додумывает сам.
Эксперт видит, сверялся ли участник с заданием и эталоном до старта, и как он распределяет время: именно по этому ставится балл за умение пользоваться технической документацией.
Задача 2. Модуль 1: опилить пять плоских отливок и предъявить их контролёруМодуль 1 · 50 баллов, 30 минут
Первый модуль — это пять плоских фасонных отливок за 30 минут: осмотр и отбор, зажим, четыре вида штриха в строгой последовательности, визуальная оценка шероховатости по эталону и предъявление. Здесь плотность баллов самая высокая: по 2 балла за каждый вид штриха, по 2 за осмотр, отбор, зажим, шероховатость и сравнение с эталоном, 1 балл за регулировку тисков, по 2 балла за замеры. Логика модуля в том, что черновая работа только подводит плоскость, а оценку дают последние проходы: перекрёстный штрих под лекальную линейку и отделка «наведением штриха». Поэтому шесть минут на деталь распределяются не поровну — примерно минута на осмотр и зажим, три на съём припуска и две на отделку с контролем.
Действие 2.1. Осмотреть партию и отобрать пять отливок
Шаг 2.1.1
Разложите все отливки, которые выданы на рабочее место, в один ряд на подкладке и осмотрите каждую при косом свете, поворачивая к лампе под углом примерно 30 градусов: на косом свете видны утяжины и мелкие раковины, которые при прямом свете сливаются с шероховатой литой поверхностью. Проверяйте по трём группам признаков — недолив и спай (незаполненные углы, ступенька на кромке), поверхностные дефекты (раковины, пригар, вмятины от формовочной смеси) и коробление. Отдельно смотрите кромки: трещина идёт от угла тонкой волосяной линией, и её видно, только если повернуть деталь.
За проведённый визуальный осмотр в критериях дают 2 балла, и это первый пункт, который вообще оценивают в модуле. Смысл не в формальности: дефектную отливку невозможно довести опиливанием — раковина при съёме припуска раскрывается в грязное углубление, а трещина от вибрации напильника растёт. Пять годных деталей из партии — это ваша база: всё, что дальше, считается только по ним.
Каждая отливка осмотрена с двух сторон и под косым светом; сомнительные отложены отдельно, а не возвращены в общую стопку. Если на детали остаётся сомнение — покажите её эксперту до начала обработки, а не после.
Брать отливки из стопки, не разворачивая: дефект на нижней плоскости обнаруживается на третьем проходе, когда припуск уже снят. Вторая ошибка — осматривать при прямом свете сверху: завалы и вмятины на сером литье не читаются, и деталь уходит в обработку с заведомым браком.
Эксперт наблюдает, разложил ли участник партию и осматривал ли детали по одной под косым светом, или сразу взялся за напильник: осмотр в критериях стоит отдельным пунктом.
Шаг 2.1.2
Из осмотренных отбираем пять отливок, пригодных для дальнейшей обработки, и укладываем их слева отдельной стопкой, лицевой плоскостью вверх. Каждую помечаем мелом или маркером по нерабочей стороне порядковым номером — так вы не перепутаете уже обработанную деталь с исходной и сможете назвать эксперту, сколько сделано. Оставшиеся отливки сдвигаем в сторону и больше не трогаем: они не входят в зачёт, но должны остаться на месте.
Отбор пяти годных отливок — отдельные 2 балла, причём в критериях прямо указано: минус 0,5 балла за каждую деталь с дефектом, попавшую в работу. То есть две пропущенные раковины стоят балл, а четыре — уже два. Маркировка нужна и практически: пять одинаковых деталей на столе контролёра должны читаться как пять, а не как «сколько-то».
Пять деталей лежат отдельно, пронумерованы, все без видимых дефектов, лицевая плоскость сверху. Количество сверено с заданием: именно пять, не четыре и не шесть, а отбракованные отложены в отдельную стопку.
Взять в работу шесть-семь отливок «на запас»: лишние путаются под руками, часть остаётся недоделанной, и на столе контролёра лежит смесь готового с начатым. Вторая ошибка — не помечать детали и на предъявлении выяснять, какая из них обработана полностью.
При предъявлении эксперт пересчитывает детали и сверяет их с заданием; нехватка фиксируется как уменьшение объёма, а дефектная деталь в работе — как минус 0,5 балла.
Шаг 2.1.3
Перед зажимом очищаем рабочую плоскость от формовочной смеси, пригара и песка: проходим по ней кардщёткой и обдуваем пневмопистолетом, держа сопло под углом и не направляя струю в сторону соседних рабочих мест. Проверяем, есть ли на плоскости заливы и наросты — их стачивают драчёвым напильником сразу, до зажима, потому что в тисках деталь стоит уже под другим углом. Заодно оцениваем припуск: если он меньше 0,3 мм, черновой проход делают короче и осторожнее.
Песок и пригар работают как абразив: напильник по такой поверхности не режет металл, а скользит, зубья забиваются, и вместо ровного съёма получаются глубокие риски. Ровно за риски и качество поверхности в этом модуле дают самую крупную часть баллов — 10 баллов за шероховатость и 10 за качество работы. Чистая поверхность перед опиливанием — это половина будущей оценки.
Проведите пальцем в перчатке по плоскости: песчинок и бугорков не чувствуется, поверхность однородно серая. После обдувки на подкладке рядом с деталью не остаётся песка, а сопло пистолета было направлено в сторону от соседних мест.
Начать опиливать запылённую деталь: насечка забивается формовочной смесью за полминуты, и напильник перестаёт снимать металл. Вторая ошибка — обдувать деталь, держа её над верстаком без подкладки: песок летит в тиски и в смазку винта.
Эксперт смотрит на подготовку поверхности и на то, пользуется ли участник обдувочным пистолетом по назначению, а не подменяет им напильник там, где нужен съём металла.
Действие 2.2. Зажать отливку в тисках и выставить плоскость
Шаг 2.2.1
Кладём отливку в тиски обрабатываемой плоскостью вверх так, чтобы она поднималась над губками на 5–10 мм: этого хватает, чтобы напильник проходил над тисками, а деталь не «звенела» от вибрации. Плоскость выставляем горизонтально — проверяем на глаз, отойдя на шаг, и поправляем наклоном корпуса тисков, если они поворотные. Деталь располагаем ближе к левому краю губок, а не по центру, чтобы рабочая рука шла по прямой, не задевая корпус.
В критериях это два отдельных пункта: «отливка расположена на верстаке правильно» и «отливка зажата в параллельных тисках правильно» — по 1 баллу каждый. Горизонтальность важнее, чем кажется: при наклоне даже в 2–3 градуса напильник снимает металл неравномерно, и на проверке лекальной линейкой вы получаете просвет по одному краю. Подъём над губками — вопрос безопасности: при слишком низкой установке напильник бьётся о насечку тисков.
Деталь не качается от нажатия ладонью, плоскость на глаз горизонтальна, между нижней кромкой детали и губками виден просвет 5–10 мм. Напильник, положенный на деталь, лежит всей рабочей частью, а не носком.
Зажать деталь заподлицо с губками: напильник цепляет тиски, на насечке появляются задиры, а на детали — ступенька у края. Вторая ошибка — положить отливку наклонно и не заметить этого: перекос вылезет только на перекрёстном штрихе, когда половина припуска уже снята.
Эксперт подходит в момент зажима и смотрит на положение детали относительно губок и на то, пользуется ли участник поворотом тисков, чтобы плоскость встала горизонтально.
Шаг 2.2.2
Под губки подкладываем мягкие накладки — алюминиевые пластины, деревянные бруски или плотный картон, — чтобы насечка не оставила на литых кромках вмятин. Зажимаем умеренно: винт доводим до плотного касания и добавляем четверть оборота, а не затягиваем «до упора». Правильное усилие проверяется просто — деталь не сдвигается нажатием ладони, но при этом не деформируется: тонкая плоская отливка от перетянутого винта выгибается, и после освобождения плоскость возвращается в исходную кривизну.
Правильный зажим — это 1 балл напрямую и защита всей дальнейшей работы. Перетянутая тонкая отливка пружинит: пока она в тисках, плоскость выглядит ровной, а после освобождения «отпускает», и лекальная линейка показывает просвет. Недожатая деталь сдвигается под напильником, и вместо плоскости получается скос со ступенькой.
Потяните деталь рукой в стороны — она стоит. Освободите винт на пол-оборота и снова зажмите: если деталь «щёлкнула» и села глубже, значит её выгибало. Накладки под губками стоят ровно, без перекоса, а на литых кромках нет следов насечки.
Зажать без накладок: на кромках остаются вмятины от насечки, а литые кромки в этом модуле как раз и оценивают. Вторая ошибка — тянуть винт до хруста на тонкой отливке и потом весь модуль бороться с «пружиной» плоскости.
Смотрит на наличие подкладок и на поведение детали после освобождения: опытный эксперт просит показать деталь в руках, и «пружину» тонкой отливки видно сразу.
Шаг 2.2.3
Проверяем установку перед первым движением: качаем деталь, смотрим, свободно ли проходит напильник по всей длине плоскости, не мешает ли шланг пневмоинструмента. Если обрабатываемая плоскость длиннее 150 мм, разворачиваем тиски так, чтобы рабочая рука шла вдоль детали без разворота корпуса, и затягиваем поворотный механизм. Рядом с тисками оставляем только тот напильник, которым будем работать, остальные — на подставке справа.
Регулировка тисков под конкретную операцию — отдельный 1 балл, и он связан с правильностью движений: при неудобном развороте участник ведёт напильник по дуге, и за каждый вид штриха, то есть за 8 баллов, эксперту приходится снижать оценку. Проверка перед началом экономит те самые секунды, которых потом не хватает: переставлять деталь в середине прохода дороже, чем выставить её один раз.
Напильник проходит по плоскости от края до края без задевания, корпус при движении не разворачивается, поворотный механизм затянут. В рабочей зоне нет ничего лишнего: только тот напильник, которым работаете, и подкладка под деталью.
Начать работу с незатянутым поворотом: корпус тисков медленно проворачивается под нажимом, и плоскость уходит винтом. Вторая ошибка — оставить на верстаке весь набор напильников: они мешают ходу руки и падают при первом сильном движении.
Оценивает подготовку к операции в целом: зажата ли деталь, развёрнуты ли тиски под направление штриха, лежит ли инструмент в рабочей зоне, а не поперёк верстака.
Действие 2.3. Опилить плоскость продольным штрихом
Шаг 2.3.1
Берём плоский драчёвый напильник длиной 200–250 мм: для плоскости в 100–150 мм нужна длина, перекрывающая деталь, иначе получаются ямы по краям. Правой рукой берём рукоятку так, чтобы большой палец лежал вдоль сверху, левую кладём на носок напильника — четыре пальца сверху, ладонь на 20–30 мм от конца. Стойка: корпус развёрнут к тискам под 45 градусов, левая нога выдвинута вперёд на полступни, вес перенесён на неё. Темп — 40–60 двойных ходов в минуту, нажим только на рабочем ходу.
Опиливание продольными штрихами в соответствии с технологической последовательностью и правильными движениями — 2 балла. Но главное — геометрия: при длине напильника меньше детали рабочая часть идёт по дуге, и плоскость получается выпуклой. Хват двумя руками и перенос веса на левую ногу дают ровный ход без «качания», а нажим только на рабочем ходу — условие, при котором насечка режет, а не полирует обратным ходом.
Напильник идёт горизонтально, носком не задирается вверх и не клюёт вниз; стружка снимается равномерно по всей длине, а не только у ближнего края. При обратном ходе насечка не издаёт скребущего звука — значит, нажима нет.
Работать одной правой рукой, без поддержки носка: напильник качается, и на плоскости появляется бочка — самая дорогая ошибка модуля, потому что исправлять её придётся снятием всего припуска заново. Вторая ошибка — давить на обратном ходе: насечка затупляется, а стружка забивается в зубья.
Наблюдает за хватом и темпом в первые тридцать секунд: по двум рукам на напильнике и по ровному ходу сразу видно, владеет ли участник приёмом или ведёт инструмент одной рукой.
Шаг 2.3.2
Первым проходом снимаем литейную корку и основной припуск: ведём напильник строго вдоль длинной стороны детали, полным ходом от края до края, с нажимом на рабочем ходе и без нажима на обратном. Проходим всю плоскость полосами, начиная от середины и смещаясь к краям, чтобы не сделать канаву по центру. Снимаем не больше 0,3–0,4 мм за проход и после каждых трёх-четырёх проходов счищаем стружку с насечки кардщёткой — забитый напильник перестаёт резать и начинает царапать.
Черновой проход убирает 0,5–1 мм литейного припуска, и именно он определяет, останется ли на окончательной поверхности литейная корка. Корка твёрже тела отливки и при отделке «наведением штриха» не снимается — она даёт тёмные пятна и задиры, за которые снимают часть из 10 баллов за качество. Полосами от середины к краям работают потому, что напильник всегда сильнее режет там, где стоит дольше, и середина иначе просядет.
Вся плоскость однородного светлого цвета, без тёмных участков корки и без поперечных канавок. По краям на просвет виден припуск примерно 0,2–0,3 мм, и его оставляют на отделку, а не снимают черновым проходом.
Снимать сразу по миллиметру: напильник забивается, деталь греется, а плоскость уходит в яму. Вторая ошибка — не чистить насечку и продолжать работу «пока идёт»: забитый напильник скользит по металлу и оставляет глубокие продольные риски.
Смотрит на съём: равномерность блеска после чернового прохода показывает, как участник распределяет нажим по длине хода и чистит ли насечку по ходу работы.
Шаг 2.3.3
После черновой проходки проверяем результат до перехода к следующему штриху: прикладываем лекальную линейку ребром к плоскости в двух-трёх направлениях и смотрим на просвет, а также оцениваем плоскость на глаз, наклонив деталь к свету. Если середина просела или один край выше другого, добираем припуск именно в этом месте — короткими продольными проходами по пятну, а не по всей плоскости. Одновременно снимаем образовавшийся заусенец на кромках, чтобы он не мешал контролю.
Проверка лекальной линейкой прямо названа в критериях и стоит 2 балла, а нужна она именно здесь: если перекос не убрать до перекрёстного штриха, дальнейшая отделка только загладит его, и на предъявлении деталь уйдёт с просветом. Локальный добор припуска по пятну — стандартный приём: снимать всю плоскость ради одного места значит уйти ниже допуска и потерять размер.
Лекальная линейка прижата ребром в трёх положениях — вдоль, поперёк и по диагонали; просвет читается только тонкой ровной полоской, а не клином у края. Плоскость не «звенит» под пальцем, кромки без свисающего заусенца.
Пропустить эту проверку и сразу перейти к перекрёстному штриху: перекос после него уже не исправить, потому что сетка маскирует геометрию. Вторая ошибка — добирать припуск всей плоскостью «на всякий случай»: уходит размер, и деталь выходит из допуска по толщине.
Если эксперт подходит в этот момент, он смотрит, как участник держит лекальную линейку и в скольких направлениях проверяет плоскость до перехода к следующему штриху.
Действие 2.4. Пройти поперечным и перекрёстным штрихом под лекальную линейку
Шаг 2.4.1
Переходим на поперечный штрих: тот же напильник ведём поперёк длинной стороны детали, короткими ходами примерно по 60–80 мм, с нажимом на рабочем ходу. Движение становится короче, а темп чуть выше, чем при продольном, — 50–60 ходов в минуту; так снимается гребешок, который всегда остаётся после продольной проходки. Проходим плоскость в один слой, без возврата к уже пройденным полосам, и следим, чтобы напильник не выходил за кромку под углом — иначе кромка «съедается» и появляется скос.
Поперечный штрих — отдельные 2 балла и обязательный пункт технологической последовательности: в КЗ он идёт третьим, после продольного. Технологически он выравнивает то, что оставил продольный проход, и выявляет перекос, пока он ещё исправим: полосы поперёк сразу показывают, где металл снимается, а где напильник только скользит. Пропуск этого шага — самая частая причина, по которой деталь уходит на предъявление с волной.
Штрихи ложатся ровным слоем по всей ширине, без пропусков и без ярко блестящих полос — блеск означает, что там металл снят и напильник скользит. Кромки остаются с радиусом, не срезаны в фаску, а на самой плоскости нет поперечных канавок от выхода за край.
Вести поперечные ходы с выходом за кромку: кромка стачивается неравномерно, и на лицевой стороне появляется скос, который в этом модуле оценивают отдельно. Вторая ошибка — делать поперечный штрих тем же забитым напильником, что и черновой: поверхность получается рваной.
Смотрит на направление и длину хода: поперечный штрих должен идти именно поперёк, короткими ходами, а не по диагонали — по диагонали выполняется уже следующий приём.
Шаг 2.4.2
Третий проход — перекрёстный штрих: ведём напильник под углом 30–45 градусов к предыдущим полосам, каждый следующий слой кладём в противоположную диагональ, так что на плоскости образуется читаемая сетка. Работаем личным напильником с более мелкой насечкой, нажим уменьшаем примерно вдвое, съём за проход — 0,05–0,1 мм. После каждых двух проходов снимаем напильник и проверяем плоскость лекальной линейкой, прикладывая её ребром вдоль, поперёк и по обеим диагоналям.
Перекрёстный штрих с проверкой лекальной линейкой — прямо названный в КЗ элемент за 2 балла, и он же основной инструмент контроля геометрии: сетка из двух диагоналей показывает пятна, где металл не снимается. Просвет под ребром линейки в этом месте и есть перекос. Мелкая насечка и половинный нажим нужны, чтобы не сделать новую волну: личным напильником снимают десятые доли, и ошибку ещё можно исправить.
Сетка перекрёстных штрихов видна по всей плоскости равномерно, без гладких пятен. Лекальная линейка, приложенная ребром в четырёх направлениях, даёт ровный тонкий просвет не более 0,05 мм — то есть практически «на просвет без клина».
Проверять линейкой «на глаз сверху», не прикладывая ребро: так виден только грубый перекос, а просвет в 0,1 мм уже даёт минус по шероховатости и качеству. Вторая ошибка — тереть в одном направлении, пока не получится «зеркало» в центре: плоскость просядет в яму, а края останутся нетронутыми.
Подходит на этапе перекрёстного штриха и просит показать плоскость на просвет: это ключевая точка оценки правильности движений и работы с лекальной линейкой.
Шаг 2.4.3
Найденные пятна добираем локально: там, где линейка показывает просвет, наносим перекрёстные штрихи короткими ходами только по этому участку, меняя направление каждый следующий проход на 90 градусов. Убираем не больше 0,05 мм за подход и после каждого подхода снова прикладываем линейку. Если перекос больше 0,2 мм, деталь придётся развернуть в тисках и снять металл по всей плоскости с наклоном в сторону завышенного края — но такое решение принимают один раз, а не мечутся между вариантами.
Исправление перекоса — та часть работы, где теряется больше всего времени: без локального подхода участник снимает плоскость целиком и уходит ниже допуска по толщине. В критериях отдельно стоят выполненные замеры на 2 балла, и они нужны именно здесь — по ним видно, сколько металла ещё можно снять. Пятна, оставленные без исправления, читаются как волна и стоят части из 10 баллов за качество.
После локального добора линейка ложится без клина во всех четырёх направлениях; толщина детали в трёх точках — по краям и в середине — отличается не больше чем на 0,05–0,1 мм по штангенциркулю. Сетка штрихов по всей плоскости одинаковая.
Гоняться за просветом, снимая металл по всей плоскости: сначала уходит размер, потом появляется новая волна в другом месте. Вторая ошибка — не мерить толщину после каждого подхода: о превышении съёма участник узнаёт на предъявлении, когда исправить уже нечего.
Эксперт фиксирует, сколько деталей участник довёл до плоскостности и сколько раз проверял толщину: выполнение объёма входит в критерии модуля отдельным пунктом.
Действие 2.5. Отделать «наведением штриха», оценить шероховатость и предъявить детали
Шаг 2.5.1
Финальный проход — «наведение штриха»: берём личный или бархатный напильник с самой мелкой насечкой и ведём его строго в одном направлении, вдоль длинной стороны детали, ровными полными ходами с одинаковым, очень лёгким нажимом. Съём за проход — не больше 0,02–0,05 мм, поэтому проходов делают 10–15 и больше, и между ними напильник не отрывают от плоскости до конца хода. Штрих должен лечь параллельными линиями без пересечений: любая поперечная риска сразу читается как дефект отделки.
Опиливание в отделку «наведением штриха» — отдельные 2 балла в критериях, и это самый заметный визуально результат: ровный однонаправленный штрих эксперт видит до всяких измерений. Технологически приём закрывает риски от предыдущих проходов и выводит шероховатость на уровень эталона, за который в модуле дают 10 баллов. Съём в сотые доли нужен потому, что размер к этому моменту уже практически окончательный.
Посмотрите на плоскость, наклонив её к свету: штрихи идут параллельно, одинаковой густоты, без перекрёстных рисок и без пятен другой шероховатости. Проведите ногтем поперёк — он не цепляется за отдельные глубокие риски.
Наводить штрих драчёвым напильником: вместо отделки получается набор глубоких рисок, и деталь проигрывает по шероховатости, за которую дают 10 баллов. Вторая ошибка — менять направление на каждом проходе: получается «ёлочка», и плоскость читается как необработанная.
Смотрит именно на последний проход: ровный однонаправленный штрих — визитная карточка участника, и на него обращают внимание при сравнении с эталоном.
Шаг 2.5.2
Доводим поверхность до однородности шлифовальной шкуркой и скотч-брайтом: шкурку наворачиваем на деревянный брусок и ведём вдоль штриха, а не поперёк, с лёгким нажимом, без нажима на кромки. Скотч-брайт используем только по переходам и на кромках, где нужно снять след от напильника, не меняя геометрию. После каждой ступени обдуваем деталь пневмопистолетом, чтобы абразивная пыль не оставалась в порах литья.
Однородность поверхности — это и есть оценка шероховатости, 10 баллов в модуле, которая ставится сравнением с эталоном. Шкурка вдоль штриха сохраняет направление рисунка; поперёк — режет его и оставляет поперечные царапины, за которые снижают баллы «оценка на отсутствие царапин». Брусок вместо пальцев нужен потому, что шкурка, зажатая в руке, снимает металл по краям сильнее и делает кромку волнистой.
Плоскость на глаз одного тона, без блестящих и тёмных участков; под наклоном к свету видны только продольные линии. Поры литья чистые, абразивной пыли в углублениях нет, кромка не скруглена, а рисунок штриха после шкурки не поменял направление.
Тереть шкуркой поперёк штриха «чтобы быстрее убрать риски»: на поверхности остаётся поперечная сетка, и вся работа по наведению штриха обнуляется. Вторая ошибка — давить на кромки: кромка скругляется, и деталь перестаёт совпадать с шаблоном.
Эксперт может провести пальцем в перчатке по плоскости и по кромке: однородность и отсутствие заусенца чувствуются на ощупь, без всяких приборов, и по этому же признаку он отличает отделку от простой зачистки.
Шаг 2.5.3
Оцениваем шероховатость визуально, как требует задание: берём эталонный образец со стола эксперта и ставим свою отливку рядом, под одним и тем же углом к свету, сравнивая блеск и рисунок штриха. Затем выполняем необходимые замеры: штангенциркулем проверяем толщину детали в трёх точках, линейкой или шаблоном — прямолинейность и расположение обработанной плоскости относительно базы. Пять готовых отливок укладываем на стол контролёра лицевой плоскостью вверх, в ряд, по номерам, и называем, что сделано.
За визуальную проверку шероховатости дают 2 балла, за сравнение с эталоном — ещё 2, за выполненные замеры — 2, и предъявление пяти деталей закрывает критерий объёма. Сравнивать нужно при одинаковом освещении и под одним углом: под прямым светом любая поверхность выглядит ровнее, чем есть, и участник предъявляет деталь, которая эталону не соответствует. Замеры после отделки — единственная защита от того, что при съёме ушёл размер.
Отливка и эталон при сравнении дают одинаковый рисунок штриха и одинаковый блеск; толщина в трёх точках в пределах допуска, отклонение не больше 0,05–0,1 мм. На столе контролёра лежат пять пронумерованных деталей, у каждой обработана лицевая плоскость.
Предъявить детали, не сравнив их с эталоном: шероховатость «на глаз без образца» оценивается оптимистично, и расхождение с эталоном обнаруживает эксперт. Вторая ошибка — выложить детали стопкой: контролёр видит одну плоскость вместо пяти, и часть работы остаётся неоценённой.
Эксперт берёт детали по одной и сравнивает с эталоном при своём свете; замеры толщины он может повторить штангенциркулем, и расхождение с вашими цифрами сразу видно.
Задача 3. Модуль 2: подготовить три фасонных корпуса к передаче потребителюМодуль 2 · 50 баллов, 60 минут
Второй модуль проверяет работу с объёмной отливкой: три литых корпуса несложной конфигурации за 60 минут, и результат формулируется в КЗ как «подготовлены три фасонных отливки конечному потребителю». Здесь другой инструмент и другие ошибки: облой снимают молотком, поверхность выводят орбитальной пневмошлифмашиной и бормашиной, кромки притупляют напильником и скотч-брайтом. Самые дорогие критерии — шероховатость 10 баллов, качество работы 10 и отсутствие царапин 5; за охрану труда дают 5 баллов, но по 0,25 вычитают за каждое нарушение, а за каждую отливку с дефектом, взятую в работу, снимают 0,5. Двадцать минут на корпус распределяются так: три минуты осмотр и установка, пять — снятие облоя, семь — зачистка плоскостей и углублений, пять — кромки, обдувка и сравнение с эталоном.
Действие 3.1. Осмотреть корпуса, отобрать три и установить на рабочем месте
Шаг 3.1.1
Выкладываем корпуса на подкладку и осматриваем каждый, поворачивая в руках: смотрим облой по контуру разъёма, заусенцы в углублениях и на кромках, недолив в тонких стенках, спай на переходах, поверхностные раковины и утяжины. Отдельно проверяем следы стружки и задиры — в критериях это прописано отдельным пунктом, и такие дефекты устраняются, а не закрашиваются шлифовкой. Корпус ставим на стол и смотрим на него сбоку, чтобы увидеть коробление: у объёмной отливки оно читается по просвету между плоскостью и плитой.
Выбор трёх корпусов без брака и дефектов стоит 2 балла, причём за каждую отливку с дефектом снимают 0,5 балла. Дальше арифметика простая: дефектный корпус придётся либо выводить шлифовкой, теряя геометрию, либо предъявлять как есть — и тогда дефект видит эксперт на сравнении с эталоном. Осмотр партии до начала работы занимает три минуты и защищает куда больше баллов, чем любые последующие операции.
Корпус осмотрен со всех сторон, дефектные отложены в отдельную стопку, сомнительные показаны эксперту до обработки. Кромки не имеют свисающего облоя, тонкие стенки целые, на плоскостях нет раковин, а при взгляде сбоку между плоскостью и плитой нет клинового просвета.
Взять первые три корпуса из поддона, не разворачивая: утяжина на обратной стороне обнаруживается после зачистки лицевой плоскости, и корпус приходится менять, когда часть времени уже ушла. Вторая ошибка — принять за дефект нормальный литейный след и отбраковать годный корпус.
Эксперт смотрит на подход к отбору: разложил ли участник корпуса и осмотрел их по одному или взял три штуки наугад из поддона, а также показал ли сомнительную деталь до начала обработки.
Шаг 3.1.2
Отобранные три корпуса укладываем на подкладку справа от верстака по порядку обработки и не берём следующий, пока не закончен предыдущий. Если корпус крупный, его ставят на деревянную подкладку или на резиновый коврик: литая поверхность на стальном верстаке скользит, и при зачистке корпус уезжает из-под машинки. Остальные отливки сдвигаем на край стола, чтобы они не попадали в зону разлёта стружки и абразива.
За организацию рабочего пространства в этом модуле дают 2 балла, и они снимаются ровно за то, что видно на столе: стопка деталей в рабочей зоне, отсутствие подкладки, перемешанные обработанные и необработанные корпуса. Практический смысл — в последовательности: обрабатывая корпуса по одному, участник заканчивает каждый и кладёт на чистое место, а не возвращается к уже начатым.
Три корпуса лежат отдельно на подкладке, в порядке обработки; готовых пока нет, исходные не смешаны с ними. Рабочая зона вокруг тисков свободна, а соседние отливки сдвинуты за пределы разлёта стружки и абразива.
Зачищать корпус прямо на голом металле верстака: он скользит, машинка уходит с плоскости и ставит длинную риску поперёк. Вторая ошибка — держать все три корпуса под рукой: они мешают развернуть деталь и ловят абразивную пыль.
Оценивает организацию места в начале модуля, а потом смотрит, поддерживается ли порядок до конца работы: 2 балла снимаются и за беспорядок в середине процесса.
Шаг 3.1.3
Устанавливаем корпус для работы: если конструкция позволяет, зажимаем его в тиски через мягкие накладки, оставляя обрабатываемую плоскость сверху и обеспечивая доступ ко всем кромкам; если корпус не входит в тиски, кладём его на подкладку и придерживаем левой рукой в перчатке, а рабочей зоной считаем только ту часть, которую видно и куда не достаёт рука с инструментом. Проверяем устойчивость: корпус не должен качаться от нажатия ладонью.
Правильная установка отливки на рабочем столе — 1 балл, но она определяет безопасность: пневмошлифмашина на 25000 об/мин при соскоке с незакреплённой детали идёт в сторону руки. Кроме того, устойчиво установленный корпус позволяет вести машинку всей подошвой, а не носком, — именно от этого зависит равномерность зачистки, за которую в модуле дают 10 баллов.
Корпус не качается от нажатия ладонью, обрабатываемая плоскость сверху, все кромки доступны без перезажима. Левая рука находится вне линии движения инструмента, шланг не пересекает рабочую зону, а под деталью лежит подкладка.
Держать корпус на весу левой рукой и зачищать машинкой: при рывке инструмент идёт по пальцам, а деталь падает на пол — это и травма, и потеря детали из трёх. Вторая ошибка — зажать корпус так, что обрабатываемая плоскость смотрит в сторону: работать придётся боком, и зачистка выйдет неравномерной.
Технический эксперт следит за установкой детали перед включением пневмоинструмента: это одна из точек, где фиксируют нарушения по охране труда с минусом 0,25 за каждое.
Действие 3.2. Снять облой по внешнему контуру молотком
Шаг 3.2.1
Берём молоток 0,4 кг и осматриваем контур разъёма: облой идёт тонкой плёнкой по периметру корпуса, у плоских участков он тоньше, в углах и у бобышек — толще. Определяем направление удара: бить нужно вдоль кромки, от тела отливки наружу, а не поперёк и не в тело, — тогда облой скалывается по границе, не заминая кромку. В углах, где облой плотный и не скалывается, подставляем зубило и работаем по нему, а не по корпусу.
Устранение облоя по внешнему корпусу в соответствии с технологической последовательностью — 1 балл, и это первый шаг модуля, который эксперт видит сразу. Направление удара — вопрос геометрии и качества: удар в тело оставляет вмятину, которая при зачистке превращается в яму, и вывести её без потери размера уже нельзя. Кромка, замянная молотком, потом не притупляется ровно, а именно кромки и кромочные заусенцы оценивают отдельно.
Облой снят по всему контуру, кромка осталась острой, без вмятин и забоин. На теле корпуса нет следов ударов; тонкие участки облоя сняты до нуля, толстые подрезаны и оставлены под напильник, а не выбиты силой.
Бить поперёк облоя, вгоняя его в тело: кромка заминается, и на корпусе остаётся вмятина, которую видно на сравнении с эталоном. Вторая ошибка — сносить облой шлифовальным диском сразу: тонкая плёнка облоя от трения зализывает кромку, и она покрывается синевой от нагрева.
Смотрит на характер ударов: короткие кистевые вдоль кромки он отличает от ударов поперёк, после которых кромка замята, а на теле остаётся вмятина, видная при сравнении с эталоном.
Шаг 3.2.2
Кладём корпус на подкладку так, чтобы под местом удара была опора: облой скалывается только на жёсткой подкладке, на весу корпус пружинит и облой рвётся с заусенцем. Работаем короткими кистевыми ударами средней силы, продвигаясь по контуру на 20–30 мм за один удар и не возвращаясь к уже снятому участку. По ходу поворачиваем корпус, чтобы всегда работать на удобной высоте, а не тянуться через деталь.
Подкладка и жёсткая опора дают чистый скол по границе разъёма: облой уходит целиком, и на кромке не остаётся рваного заусенца, который потом придётся снимать напильником по всему периметру. Это прямая экономия времени в модуле, где 20 минут на корпус, и прямая защита баллов за качество: рваный след от облоя — типичный дефект, который видит эксперт при сравнении с эталоном.
По контуру не осталось слоя облоя выше 0,2–0,3 мм, кромка ровная, без рваных заусенцев и без сколов тела. Подкладка стояла под местом удара, корпус не подпрыгивал, а на плоскости нет свежих вмятин от молотка.
Скалывать облой на весу: корпус пружинит, облой рвётся с заусенцем и уходит в тело, оставляя вырыв. Вторая ошибка — бить с полного замаха: след молотка остаётся на плоскости, и его приходится вышлифовывать, снимая лишний металл.
Обращает внимание на силу удара и на подкладку под деталью: облой, снятый на весу, всегда оставляет рваный след, который потом приходится списывать на качество работы.
Шаг 3.2.3
После скола проходим контур напильником: плоским или круглым 200 мм с насечкой №1 снимаем остатки облоя заподлицо с телом, ведя напильник вдоль кромки, а не поперёк. В углах и на переходах работаем круглым напильником 150 мм, аккуратно, короткими ходами, чтобы не сделать запил в теле. Проверяем результат пальцем в перчатке: ступеньки и бугорки по контуру не должны чувствоваться.
Остатки облоя после молотка — это ступенька высотой в десятые доли миллиметра, и на сравнении с эталоном она читается как незаконченная операция. Снимать остатки нужно именно напильником, а не шлифовальным диском: диск на 125 мм при касании кромки заваливает её и оставляет серповидную риску. В критериях качество выполненной работы стоит 10 баллов, и такие ступеньки относятся ровно к этой статье.
Контур ровный, переход от тела к кромке плавный, ступеньки не прощупываются. Запилов в тело нет: на плоскости не появилось блестящих вмятин от носка напильника, а кромка не срезана в фаску там, где её быть не должно.
Снимать остатки облоя диском: кромка заваливается, появляется фаска там, где её не должно быть, и деталь перестаёт совпадать с эталоном. Вторая ошибка — водить напильник поперёк кромки: он срезает тело и оставляет глубокий запил.
Проверяет контур на ощупь и на просвет: на этом этапе видно, доведена ли операция до конца или брошена на середине, когда облой сколот, а ступенька осталась.
Действие 3.3. Зачистить плоскости и углубления механизированным инструментом
Шаг 3.3.1
Ставим на орбитальную пневмошлифмашину AV STEEL диск 125 мм зернистости P60 и проходим внешние плоскости корпуса: машинку держим двумя руками, подошву кладём на поверхность всей плоскостью и ведём вдоль длинной стороны, перекрывая соседнюю дорожку на треть ширины диска. Нажим лёгкий — вес машинки плюс небольшое усилие; работаем на ровных участках, обходя бобышки и тонкие стенки, где металл можно выбрать за секунды.
Зачистка внешней поверхности корпуса и устранение неровностей — прямо названная в КЗ операция, и она выводит геометрию под оценку шероховатости на 10 баллов. Диск P60 берут первым именно потому, что он снимает литейную корку и неровности, а не полирует их: если начать с P100, корка не снимется, а поверхность заблестит пятнами. Перекрытие на треть и лёгкий нажим дают ровную поверхность без «ям» от локального перегрева.
Плоскость однородная, без тёмных пятен корки и без блестящих провалов. На кромке не появилось синевы от нагрева, тонкие стенки не протёрты насквозь, а рисунок от диска идёт вдоль детали, а не поперёк.
Давить на машинку и держать её на одном месте: металл греется, появляется синева, а под диском образуется впадина. Вторая ошибка — вести машинку носком: инструмент соскакивает, и на плоскости остаётся серповидная риска.
Смотрит на технику работы с пневмоинструментом: двумя руками, всей подошвой, без нажима — это и охрана труда, и качество поверхности, потому что от подошвы зависит отсутствие ям под диском.
Шаг 3.3.2
Меняем диск на P80 и проходим плоскости второй раз — тем же движением, вдоль детали, с перекрытием дорожек, снимая след от P60. Затем, если поверхность выглядит однородной, проходим P100 по лицевым плоскостям, где эталон требует более гладкой обработки. Между сменами диска обдуваем корпус пневмопистолетом: абразивная пыль забивает зерно нового диска и работает как наждак по металлу.
Последовательность P60 → P80 → P100 — это и есть вывод шероховатости: каждый следующий диск снимает риски предыдущего, а не наоборот. Пропуск ступени виден на сравнении с эталоном: риски от P60 не закрываются тонким диском, они только заглаживаются, и поверхность читается как недообработанная. В модуле за шероховатость дают 10 баллов, за отсутствие царапин — ещё 5.
На плоскости видна ровная матовая поверхность с однородным рисунком, без перекрёстных глубоких рисок. Пыль между ступенями снята: корпус после обдувки не оставляет серого следа на светлой перчатке, а рисунок от диска идёт вдоль детали.
Проскочить сразу на P100 «чтобы быстрее»: риски от чернового диска остаются, и поверхность выглядит полированной с царапинами внутри. Вторая ошибка — не обдувать деталь между дисками: старая пыль с крупным зерном царапает плоскость.
Эксперт смотрит, меняет ли участник зернистость и в какой последовательности: это часть оценки умения пользоваться технической документацией, и по ней же видно, понимает ли он разницу между зачисткой и полировкой.
Шаг 3.3.3
Углубления, окна и труднодоступные места обрабатываем пневматической бормашиной MIGHTY SEVEN QA-101A с оправкой под шарошку 3–6 мм: набираем обороты до рабочих 25000 об/мин, берём инструмент как карандаш, опираемся кистью на корпус и ведём шарошку вдоль стенки углубления короткими движениями. Снимаем заусенцы и неровности по краю окон, не заглубляясь в тело: шарошка на таких оборотах выбирает металл мгновенно, и одно лишнее движение оставляет раковину.
Удаление заусенцев в труднодоступных местах — отдельный 1 балл, и это та операция, которую нельзя сделать ни диском, ни напильником: в окнах и пазах напильник просто не помещается. Бормашина с шарошкой 3–6 мм на 25000 об/мин справляется за секунды, но требует упора кистью: без опоры инструмент «клюёт», и в углублении появляется вырыв, который в этом модуле оценивают как дефект поверхности.
По краям углублений и окон нет заусенцев, стенки чистые, без вырывов и синевы. Шарошка не оставила ступенек на переходе в тело корпуса, в пазах не осталось абразивной пыли, а кромки окон не скруглены лишним съёмом.
Работать бормашиной на весу, без упора: шарошка прыгает и вырывает куски металла по краю окна. Вторая ошибка — держать инструмент на одном месте: на 25000 об/мин появляется глубокая яма, которую нечем исправить.
Технический эксперт смотрит на хват и наличие упора, а также на то, надеты ли очки: при работе шарошкой стружка летит вверх, в лицо, и это одна из частых фиксаций нарушения.
Действие 3.4. Снять заусенцы, притупить кромки, обдуть и предъявить корпуса
Шаг 3.4.1
Кромки обрабатываем вручную: круглым напильником 150 и 200 мм с насечкой №1 снимаем заусенцы, затем напильником №2 и надфилем притупляем острую кромку — снимаем фаску или радиус около 0,5 мм, ведя инструмент вдоль кромки под углом примерно 45 градусов к обеим поверхностям. Притупление делаем по всему периметру, включая внутренние окна и переходы, где кромка осталась после бормашины. Направление движения — от тела к кромке, чтобы не затащить заусенец под инструмент.
Снятие заусенцев и притупление кромок в КЗ прописано как отдельная операция с перечислением инструмента, и в критериях она разложена на две статьи: заусенцы в труднодоступных местах и отсутствие царапин. Радиус 0,5 мм — не формальность: острая кромка на готовом изделии опасна при сборке, и именно по ней контролёр проводит пальцем. Кроме того, заусенец, оставленный на кромке, при обдувке отлетает и царапает уже очищенную поверхность.
Проведите пальцем в перчатке по кромке по всему периметру: она не режет и не цепляет перчатку. Радиус одинаковый по длине, без запилов и плоских площадок, кромка не волнистая, а внутренние окна обработаны так же, как внешний контур.
Притуплять кромку поперёк: напильник срезает тело и оставляет запил, кромка становится волнистой и перестаёт совпадать с эталоном. Вторая ошибка — снять заусенцы только на видимой стороне: с обратной стороны остаётся свисающая плёнка, которая обнаруживается на предъявлении.
Эксперт проводит по кромке пальцем или салфеткой: заусенец цепляет ткань, и это фиксируется без всяких приборов, зато сразу по всему периметру, включая внутренние окна и переходы.
Шаг 3.4.2
Доводим поверхность и переходы скотч-брайтом и шлифовальной шкуркой: скотч-брайт складываем в несколько слоёв и проходим по кромкам и местам перехода от литой поверхности к зачищенной, шкурку на бруске используем на плоскостях, где нужно убрать мелкие риски от P100. Движения — вдоль детали, без нажима на кромки. Отдельно проходим места, где были царапины, задиры и следы стружки: они должны уйти полностью, а не загладиться.
Отсутствие царапин — 5 баллов, и это самая коварная статья: царапины видны только под косым светом, и участник часто предъявляет деталь, не заметив две-три длинные риски от диска. Скотч-брайт нужен именно на переходах, потому что он снимает разницу в блеске между литой и обработанной зоной и делает границу незаметной — именно так выглядит эталон.
Под косым светом на поверхности нет отдельных длинных рисок и задиров; переход от литой зоны к зачищенной плавный, без резкой границы блеска. Поры литья чистые, абразивной пыли нет, а кромка сохранила радиус.
Тереть шкуркой кромку: она скругляется неравномерно, и вместо радиуса 0,5 мм получается волнистая фаска. Вторая ошибка — оставить царапину «она мелкая»: под косым светом на столе контролёра она читается сразу, и 5 баллов уходят.
Эксперт осматривает корпус под наклоном к свету и проводит по поверхности рукой, оценивая однородность на ощупь, — царапины видны именно под углом, а не при прямом освещении сверху.
Шаг 3.4.3
Обдуваем корпус обдувочным пневмопистолетом со всех сторон, включая углубления, окна и внутренние полости: струю направляем под углом, короткими импульсами, чтобы не загнать стружку глубже в пазы. Затем кладём корпус рядом с эталоном под одним углом к свету и сравниваем — шероховатость, кромки, отсутствие царапин, чистота переходов. Годный корпус ставим на стол контролёра, а поверхность стола перед укладкой следующей отливки очищаем пистолетом. Так по очереди проходим все три корпуса.
За обдувку и сравнение с эталоном дают по 1–2 балла, а за очистку стола перед укладкой следующей отливки — 2 балла: это отдельный критерий, и он проверяется по факту, между корпусами, а не в конце. Стружка на столе контролёра прилипает к лицевой плоскости следующей детали и царапает её — то есть экономия тридцати секунд на обдувку стоит части из 5 баллов за отсутствие царапин.
Корпус чистый, стружки в углублениях нет, при сравнении с эталоном совпадают шероховатость, кромки и общий вид. Стол перед укладкой каждой следующей отливки очищен, на нём нет металлической пыли и стружки.
Обдувать корпус над столом контролёра: стружка летит на уже сданные детали и на эталон. Вторая ошибка — сдать первый корпус и не очистить стол перед вторым: отпечатки и царапины на втором корпусе спишут на небрежность, а не на стол.
Эксперт принимает корпуса по одному и в этот момент смотрит на стол: чистота стола между предъявлениями — прямо прописанный критерий на 2 балла, и он проверяется по факту, а не в конце.
Задача 4. Убрать рабочее место, сдать работу и объяснить эксперту, что сделаноМодули 1–2 · уборка 2 + 2 + 2 балла, охрана труда по 5 баллов
Финальная часть обоих модулей стоит вполне конкретных баллов и почти ничего не требует, кроме аккуратности: за уборку верстака дают 2 балла в Модуле 1 и 2 балла в Модуле 2, за очистку стола обдувочным пистолетом — ещё 2, за инструмент, разложенный по местам, — 2. Пять баллов охраны труда закрываются только после того, как пневмоинструмент отключён, шланг смотан, а тиски разведены. Плюс к этому за умение пользоваться технической документацией дают 1 балл, и он ставится по тому, как участник объясняет последовательность своих операций. Всё это делается после предъявления деталей, но в оставшееся время и в том же порядке, в каком шла работа.
Действие 4.1. Убрать верстак и привести в порядок инструмент
Шаг 4.1.1
Снимаем стружку с верстака и тисков обдувочным пневмопистолетом: проходим по поверхности стола от дальнего края к ближнему, потом по губкам и по винту тисков, разведя их на 20–30 мм, чтобы стружка вышла из зазора. Струю держим под углом к плоскости, а не перпендикулярно, иначе стружка разлетается по всей площадке. Остатки, которые не сдуваются, снимаем волосяной щёткой, а не рукой в перчатке — тонкая стружка режет перчатку и палец.
Уборка верстака с очисткой поверхности от стружки — 2 балла в первом модуле и ещё 2 во втором, причём это одна из немногих статей, где баллы теряются просто по невнимательности. Практически стружка на винте тисков — это износ: она забивается в резьбу и работает как абразив, а на верстаке она царапает следующую деталь, которую вы положите.
Проведите ладонью в перчатке по столу и губкам: стружки не чувствуется. В зазоре между губками и на винте чисто, на подставке под инструмент пыли нет, а на полу вокруг верстака не осталось скользкого следа.
Сдувать стружку рукой или сметать её на пол: часть остаётся на столе, а на полу получается скользкое пятно — прямая опасность падения. Вторая ошибка — обдувать тиски, не разведя губок: стружка забивается в резьбу и остаётся там.
Эксперт проходит по рабочему месту после предъявления: чистый верстак и разведённые тиски читаются как доведённая до конца работа, а не как брошенная на половине.
Шаг 4.1.2
Отключаем пневмоинструмент от сети, сбрасываем остаточное давление в шланге и сматываем его в бухту, не переламывая. Бормашину и орбитальную машинку кладём на подставку, снимаем шарошку и диск, диски складываем отдельно по зернистости — P60 к P60, P80 к P80. Напильники чистим кардщёткой и ставим в подставку рукоятками вверх, надфили — в чехол, шкурку и скотч-брайт убираем в отведённое место, молоток кладём на полку. Тиски разводим и оставляем губки чуть разведёнными, поворотный механизм не затягиваем.
Инструмент, разложенный по местам после окончания работы, — 2 балла в каждом модуле, а отключённое оборудование закрывает требования охраны труда на 5 баллов. Снятая шарошка и разведённые тиски нужны не для порядка: оставленная в оправке шарошка при случайном пуске идёт в разнос, а зажатые губки под нагрузкой принимают остаточную деформацию и на следующем рабочем месте сходятся с перекосом.
Пневмошланг отсоединён и смотан, давление сброшено, машинки без оснастки лежат на подставке. Напильники чистые, стоят в подставке, диски разложены по зернистости. Тиски разведены, на столе и на полу стружки нет.
Оставить инструмент на верстаке «пусть лежит»: 2 балла уходят сразу, а напильники, сложенные в кучу, бьют друг о друга и теряют насечку. Вторая ошибка — смотать шланг под давлением: при отсоединении он вырывается из рук и бьёт по лицу.
Технический эксперт проверяет отключение оборудования и состояние оснастки: снятая шарошка и разведённые тиски — закрытие раздела охраны труда на 5 баллов.
Шаг 4.1.3
Проходим по рабочей зоне целиком: подметаем или сдуваем стружку с пола вокруг верстака, проверяем проход шириной не менее 1,5 м — он должен оставаться свободным, а не заставленным поддоном с заготовками. Металлическую стружку и абразивные отходы складываем в раздельные контейнеры, ветошь — в отведённое место. Подставку под детали протираем, чтобы на ней не осталось абразивной пыли.
Проход шириной не менее 1,5 м прописан в разделе требований к оснащению рабочих мест, и его состояние оценивается по охране труда: свободный проход — это условие эвакуации и работы рядом стоящих участников. Раздельные контейнеры нужны потому, что металлическая стружка и абразив — разные отходы, и смешивать их на площадке запрещено. Всё вместе это те же 5 баллов охраны труда, которые снимают по 0,25 за каждое нарушение.
Пол вокруг верстака чистый, проход свободен на всю ширину, контейнеры закрыты, ветошь убрана. Подставка под детали сухая и без абразивной пыли, поддон с заготовками не стоит в проходе, а стружка и абразив лежат в разных ёмкостях.
Задвинуть поддон с заготовками в проход, освобождая место у верстака: формально удобно, фактически — нарушение с фиксацией и минусом в баллах. Вторая ошибка — смести стружку и абразив в один контейнер: на площадке это отдельное замечание.
Эксперт по охране труда обходит площадку в конце модуля и фиксирует состояние прохода и отходов: заставленный проход — отдельное замечание с минусом в баллах.
Действие 4.2. Сдать инструмент, детали и средства защиты
Шаг 4.2.1
Пересчитываем инструмент по перечню рабочего места: комплект плоских напильников, круглые 150, 200 и 250 мм с насечкой №1 и №2, надфили, молоток 0,4 кг, диски 125 мм трёх зернистостей, шарошка с оправкой, перчатки, очки, наушники, фартук. Считаем вслух или про себя, но по списку, а не «на глаз», и складываем всё на край стола для сдачи. Если чего-то не хватает или инструмент повреждён — говорим эксперту сразу, до ухода с площадки.
Сдача инструмента входит в требования охраны труда: после окончания работ участник обязан сдать экспертам оборудование, материалы и инструмент. Практическая сторона — учёт: потерянный надфиль или диск обнаружатся при приёмке и будут записаны на участника, а честно сданный сломанный напильник — это нормальная ситуация, о которой достаточно сказать заранее.
Все позиции перечня на месте, количество сходится, повреждений нет либо о них сообщено. Инструмент лежит компактно на краю стола, готовый к передаче, диски разложены по зернистости, а оснастка снята с пневмоинструмента.
Уйти, не пересчитав инструмент: недостача обнаруживается при приёмке, и разбираться придётся уже после конкурса. Вторая ошибка — промолчать о сломанном напильнике, рассчитывая, что не заметят, — это фиксируется в протоколе как небрежность.
Эксперт принимает инструмент по перечню и сверяет количество: замечания по недостаче или поломке фиксируются в протоколе сразу, поэтому лучше сказать о них самому.
Шаг 4.2.2
Проверяем, что на столе контролёра лежит всё: пять плоских отливок из Модуля 1 и три корпуса из Модуля 2, каждая деталь на своём месте, лицевой плоскостью вверх, номера читаются. Если какую-то деталь вы отложили как сомнительную, скажите об этом сами, а не ждите вопроса: «эту не предъявляю, на кромке раковина» звучит лучше, чем обнаруженный дефект. Убеждаемся, что детали не соприкасаются и не лежат друг на друге.
Объём работы — отдельный критерий: обработано количество отливок, определённое заданием в установленное время, за это дают 1 балл, а нехватка деталей снимает баллы и по качеству выполненной работы. Детали, лежащие в стопке, контролёр оценивает по одной верхней — остальные остаются фактически неоценёнными. Честное объяснение по сомнительной детали не спасает балл, но снимает вопрос о том, что участник не заметил брак.
На столе восемь деталей: пять отливок и три корпуса, все подписаны и разложены раздельно. Ни одна не лежит на другой, лицевые плоскости видны, вокруг деталей на столе нет стружки и абразивной пыли, а номера читаются без наклона.
Выложить детали стопкой: контролёр видит одну плоскость и оценивает по ней, а царапины от соприкосновения деталей добавляются к уже имеющимся. Вторая ошибка — выложить недоделанную деталь в общий ряд, надеясь, что не заметят: дефект на сравнении с эталоном виден.
Контролёр пересчитывает детали и осматривает каждую по отдельности; при несовпадении количества он зовёт главного эксперта и не решает вопрос сам: детали он осматривает по одной и под своим светом.
Шаг 4.2.3
Снимаем средства защиты в обратном порядке: сначала наушники и респиратор, потом очки, затем перчатки, и только после этого фартук. Очки протираем и кладём на место, респиратор убираем в пакет, перчатки снимаем, выворачивая, и выбрасываем. Моем руки с мылом до запястий и вытираем одноразовым полотенцем — после работы с литьём и абразивом на руках остаётся графит и металлическая пыль.
Требования охраны труда прямо предписывают после работы снять спецодежду и средства защиты, очистить их и вымыть руки с мылом, а после работ с пылящими материалами — принять душ. Это последняя часть тех же 5 баллов в каждом модуле. Кроме того, порядок снятия важен: если снять очки раньше респиратора, пыль с его резины попадёт в глаза.
Средства защиты сняты и убраны, руки вымыты и вытерты, на лице и руках нет металлической пыли. Спецодежда снята и повешена, рабочая зона осталась чистой, инструмент лежит на месте сдачи, а перчатки выброшены, а не оставлены на верстаке.
Уйти с площадки в перчатках и очках, сняв только фартук: это фиксируется как невыполнение требований охраны труда. Вторая ошибка — вытереть руки о спецодежду: графит остаётся на ткани и переносится на инструмент.
Эксперт смотрит на завершение работы: снятая защита и вымытые руки — внешний признак того, что участник знает порядок действий после окончания работ, а не просто уходит с площадки.
Действие 4.3. Объяснить эксперту последовательность и решения
Шаг 4.3.1
Отвечаем на вопросы по последовательности: сначала визуальный осмотр и отбор годных деталей, потом установка и зажим с подкладками, затем продольный штрих для съёма корки и припуска, поперечный для выравнивания, перекрёстный с проверкой лекальной линейкой, и в конце отделка «наведением штриха» с визуальной оценкой шероховатости по эталону. Говорим короткими фразами, называя инструмент и контроль на каждом переходе. Если эксперт спрашивает про Модуль 2, добавляем порядок: молоток по облою, диск P60, затем P80 и P100, бормашина в углублениях, напильник и скотч-брайт по кромкам.
Умение пользоваться технической документацией — 1 балл, и проверяется он именно разговором: эксперту важно услышать, что участник знает, зачем шёл каждый штрих. Ответ по памяти, без терминов, читается как «сделал, потому что так показали». Кроме того, на защите нередко выясняется причина дефекта, и точный ответ позволяет эксперту понять, что дефект — следствие материала, а не техники.
Вы можете назвать четыре вида штриха в правильном порядке, объяснить, чем отличается драчёвый напильник от личного, и сказать, в каком месте применяли лекальную линейку. Ответ занимает не больше минуты и не содержит пауз на «ну, это…».
Отвечать «делал по заданию» и не называть последовательность: балл за документацию не ставится. Вторая ошибка — путать порядок штрихов, называя перекрёстный до продольного: сразу видно, что работа шла без плана.
Задаёт два-три вопроса по ходу осмотра деталей: про последовательность штрихов, про контроль плоскости и про выбор зернистости — и сверяет ответ с тем, что видит на детали.
Шаг 4.3.2
Объясняем выбор инструмента и режимов: почему черновая проходка делалась драчёвым напильником 200–250 мм, а отделка — личным с мелкой насечкой; почему диск P60 стоял первым, а P100 последним; почему шарошка 3–6 мм применялась в углублениях, а не на плоскости; почему бормашина работала на 25000 об/мин с упором кистью. Если спрашивают про притупление кромок — называем радиус около 0,5 мм и говорим, что кромку проверяли пальцем в перчатке по всему периметру.
Выбор инструмента и режимов — это то, что отличает работу по технологии от подгонки на глаз, и именно этот ответ подтверждает баллы за качество и шероховатость, которые эксперт уже поставил по детали. Здесь же выявляется понимание ограничений: почему нельзя выводить плоскость бормашиной и почему нельзя снимать облой диском — оба ответа показывают, что участник понимает последствия, а не просто повторяет приёмы.
Вы называете зернистость в порядке применения и объясняете, что делает каждая ступень. Можете сказать, какой инструмент в каком месте корпуса применяли и почему именно там, а не наоборот: плоскость — машинкой, углубления — шарошкой.
Говорить «брал, что было под рукой»: балл за документацию и часть впечатления о работе теряются. Вторая ошибка — утверждать, что плоскость выводилась бормашиной: это противоречит и заданию, и виду детали.
Сверяет ответ с тем, что видит на детали: совпадение объяснения и результата укрепляет оценку, расхождение вызывает дополнительные вопросы о том, кто выполнял операцию.
Шаг 4.3.3
Называем дефекты, которые вы отбраковали при осмотре, и объясняем, почему: раковину нельзя вывести, потому что она раскрывается при съёме припуска; трещина от угла растёт под вибрацией напильника; коробление не исправляется опиливанием без потери размера. Если эксперт спрашивает, что бы вы сделали иначе, отвечаем конкретно: например, начали бы отделку с третьей детали, потому что на первую ушло лишних две минуты. Заканчиваем коротко — что сделано, что предъявлено, что осталось в допуске.
Понимание видов дефектов отливок входит в требования к квалификации по этой компетенции, и на защите это единственный способ показать, что отбор пяти и трёх деталей был осознанным. Кроме того, честный разбор своих ошибок не снижает оценку, а наоборот — эксперт видит участника, который контролирует процесс, а не только результат. Это же ответ на вопрос, почему не все восемь деталей одинаковы по качеству.
Вы можете назвать не меньше трёх видов дефектов литья и объяснить, почему каждый из них не исправляется опиливанием. Ваш рассказ совпадает с тем, что лежит на столе: отбракованные детали на месте, предъявленные — без дефектов.
Утверждать, что все детали годные, если на одной осталась раковина: эксперт найдёт её при осмотре, и доверие к остальным ответам упадёт. Вторая ошибка — сваливать дефекты на инструмент, хотя причина в технике: эксперт видел, как шла работа.
Финальный разговор часто становится решающим при пограничных баллах: точный и спокойный ответ помогает эксперту поставить оценку по критерию документации уверенно.
Специалист
работающие профессионалыВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Задание категории «Специалисты» — два модуля по 50 баллов и по 60 минут каждый: сначала пять литых автомобильных дисков, потом три литых корпуса сложной формы. В первом модуле диск обрабатывают с двух сторон: сначала тыльную, где на ступице стоят бобышки, а по периметру углублений и пазов висят заусенцы, потом лицевую, где нужно притупить кромки крепёжных и вентильного отверстий радиусом R 0,5 или фаской 0,5×45°, зачистить границу перехода проточки в литьё и убрать «пупырышки» со спиц, не повредив поверхность шлифовальным диском орбитальной машинки. Во втором модуле с трёх корпусов снимают облой, зачищают контур после проточки и фрезеровки, притупляют кромки и доводят поверхность до эталона: только шероховатость, качество и отсутствие царапин дают здесь 25 баллов из 50. Цена ошибки одинакова: 0,5 балла за каждый диск или отливку с дефектом и 0,25 балла за каждое нарушение охраны труда.
Задача 1. Подготовить место и отобрать пять дисковМодуль 1 · 10 баллов из 50
Первый модуль начинается не с напильника, а с осмотра: за пять минут нужно надеть полный комплект защиты, принять с поддона диски, отбраковать негодные и разложить инструмент так, чтобы он сам попадал под руку. Здесь набираются 10 баллов из 50 — 5 за спецодежду и средства защиты, 3 за правильно выбранные пять дисков, 1 за то, что диск уложен лицевой стороной вниз, и 1 за подготовленный инструмент. Эти баллы берутся один раз и почти без усилий, но теряются навсегда, если пропустить осмотр или начать работу с непроверенной шарошкой.
Действие 1.1. Надеть средства защиты
Шаг 1.1.1
Надеваем спецодежду так, чтобы на ней не осталось свободных концов: рукава застёгнуты на манжетах и подвёрнуты выше кисти, куртка застёгнута на все пуговицы, брезентовый фартук завязан на поясе, волосы полностью убраны под головной убор, сверху — защитная каска. Проверьте карманы: в них не должно быть ничего, что может выпасть при наклоне над верстаком, а на руках не остаётся колец, часов и браслетов.
Спецодежда идёт отдельной строкой критериев: в Модуле 1 за неё дают 5 баллов из 50, и это самая дешёвая часть оценки, которую нельзя не взять. Одновременно это вопрос травмы: шарошка в пневматической бормашине крутится на 25 000 оборотов в минуту, и попавший в зону вращения рукав или цепочка наматывается раньше, чем вы успеваете отпустить клапан.
Эксперт проверяет комплект до старта, поэтому пройдите по себе сверху вниз: голова закрыта каской, волосы не выглядывают, рукава застёгнуты, фартук на месте, карманы пустые. Попросите напарника или волонтёра посмотреть со спины — воротник и затылок сам не увидишь.
Самая частая потеря — каска на затылке или фартук, надетый поверх расстёгнутой куртки: внешне комплект есть, но при работе искра и стружка попадают за ворот. Вторая ошибка — оставить кольцо «оно не мешает»: балл за средства защиты снимается целиком, а не частью, и вернуть его в середине модуля уже нельзя.
Эксперт фиксирует комплект на входе, а потом смотрит, не снимает ли участник очки или перчатки по ходу работы: снятые «на минутку» средства защиты тоже считаются нарушением.
Шаг 1.1.2
Надеваем прозрачные защитные очки, респиратор и перчатки с полимерным покрытием. Очки садим по размеру так, чтобы дужки не давили за ушами, а нижняя кромка прилегала к скулам: щель снизу — это как раз то место, куда летит мелкая чугунная пыль при обдуве пистолетом. Респиратор прижимаем по носу металлической вставкой, проверяем, что при выдохе воздух не уходит по краям.
Очки, перчатки и респиратор прямо названы в критерии оценки, и оцениваются они не фактом наличия на столе, а тем, надеты ли они в момент работы. Пыль от зачистки литья и аэрозоль от смазочно-охлаждающей жидкости не видны, но именно они дают основную нагрузку на глаза и дыхание за два часа работы.
Проверьте себя тремя движениями: наклоните голову вниз — очки не сползают, сделайте глубокий вдох — сопротивление ровное и без подсоса по краям, сожмите и разожмите кулак — перчатка сидит по руке и не собирается в складки на пальцах.
Работать в очках, сдвинутых на лоб, или в респираторе, который висит на шее, — типовая ошибка: защита формально есть, но в момент зачистки её нет. Не менее частая ошибка — взять перчатки на размер больше: в них теряется чувствительность, и снятие заусенца в труднодоступном месте превращается в срезание лишнего металла.
Эксперт смотрит на участника в момент включения пневмоинструмента: надеты ли очки и респиратор именно тогда, когда пошла пыль, а не лежат ли они рядом на верстаке.
Шаг 1.1.3
Надеваем противошумные наушники и только после этого берём в руки пневмоинструмент. Перед первым включением продуваем бормашину коротким нажатием клапана в сторону от себя, проверяем, что в патроне зажата шарошка нужного диаметра, а сама машинка не бьёт и не греется на холостом ходу. Останавливать вращающуюся шарошку рукой или подручным предметом запрещено — ждём, пока она встанет сама.
Наушники нужны не для формальности: шум пневмобормашины и орбитальной машинки за два часа даёт утомление, из-за которого теряется точность движения к концу модуля, а точность здесь стоит баллов. Проверка инструмента до старта — часть требований охраны труда, за которые в модуле выделено 4 балла и по 0,25 балла снимается за каждое зафиксированное нарушение.
Признаки исправной машинки простые: на холостом ходу звук ровный, без стука, корпус не нагревается за полминуты, шарошка не бьёт по пальцу при касании, клапан возвращается в закрытое положение сам. Если что-то из этого не так — меняем инструмент до старта, а не в середине модуля.
Худшее, что можно сделать, — начать работу машинкой с бьющим патроном: шарошка выкрашивается, оставляет на литье глубокие сколы и задиры, которые потом снимаются только шлифовкой всей поверхности. Вторая ошибка — тормозить шарошку пальцем в перчатке, чтобы быстрее переставить: перчатка не защищает от пореза о режущую кромку.
Технический эксперт по оборудованию проверяет инструмент вместе с участником и фиксирует неисправности до старта; после старта претензия «машинка била» уже не принимается.
Действие 1.2. Принять и отобрать диски с поддона
Шаг 1.2.1
Берём первый диск с поддона двумя руками за обод, поднимаем на уровень груди и осматриваем по кругу при боковом свете, поворачивая на 30–40 градусов после каждого шага. Смотрим лицевую сторону спиц, обод, внутреннюю поверхность ступицы и кромки отверстий: недоливы, спаи, раковины, трещины и грубые литейные наросты видны именно на скользящем свете, а не при взгляде сверху.
Осмотр — вход в критерий «Выбраны пять литых дисков, пригодных для дальнейшей обработки без брака и дефектов» и стоит 3 балла. Логика жёсткая: за каждый диск с дефектом, который вы взяли в работу, снимается 0,5 балла, то есть одна невнимательно просмотренная раковина стоит столько же, сколько правильная укладка диска или подготовка инструмента.
Диск считается годным, если на нём нет трещин, сквозных раковин и недоливов, поверхность спиц без наплывов глубиной больше миллиметра, а кромки отверстий целые. Всё, что вызывает сомнение, откладываем в сторону сразу — потом, в потоке работы, разбираться будет некогда.
Типичная ошибка — брать диски подряд, не поворачивая их: дефект на внутренней стороне обода при взгляде сверху не виден вовсе. Вторая — оставить дефектный диск «на потом, может, пройдёт»: он всё равно пойдёт в работу, и 0,5 балла уйдут вместе с ним.
Эксперт подходит к поддону в первые минуты и смотрит, как участник переворачивает диски: по этому движению сразу видно, осматривает он изделие или просто перекладывает.
Шаг 1.2.2
Отобранные пять дисков выставляем в ряд на поддоне или на подставке у верстака и запоминаем порядок работы — слева направо. Если диски одинаковые, полезно положить их так, чтобы обработанные уходили вправо, а необработанные оставались слева: к концу модуля это единственный способ не перепутать, какой диск уже прошёл обе стороны. Диски не ставим друг на друга — обод от этого мнётся.
Порядок работы нужен не для красоты: за 60 минут нужно провести пять дисков через полный цикл с двумя переворотами, и потеря счёта означает либо пропущенную сторону, либо повторную обработку уже готового диска. Критерий «Отобраны пять дисков» оценивается по факту предъявления, поэтому считать нужно от начала.
На столе в начале работы лежат ровно пять дисков, все годные, все лицевой стороной в одну сторону. Если при осмотре вы отложили два дефектных, из поддона добираем ещё два и осматриваем их так же внимательно, а не «раз уже беру».
Вторая ошибка после невнимательного осмотра — набрать дисков больше пяти «на всякий случай»: лишние изделия занимают место на верстаке, мешают переворачивать и путают счёт при предъявлении. Задание ограничено пятью штуками, и оценивают именно пять.
Эксперт проверяет количество и годность при предъявлении, а по ходу работы отмечает, не берёт ли участник новые диски вместо обработки отобранных. Он же считает, сколько дисков лежит на столе перед предъявлением.
Шаг 1.2.3
Укладываем первый диск лицевой стороной вниз: спицами и полированной поверхностью к подкладке, внутренней стороной ступицы вверх. Под диск подкладываем деревянную подставку или плотный картон, чтобы лицевая поверхность не легла на металл верстака и не собрала стружку, которая осталась от предыдущих операций. Подкладка должна закрывать обод по всей длине, а не только центр.
Правильная укладка стоит 1 балл, но её реальная цена выше: вся обработка тыльной стороны идёт сверху, и если диск лежит лицом на голом металле, любая стружка под ним оставляет риски на самом видном месте — на спицах. Эти риски потом снимутся только шлифовкой, а критерий «отсутствие царапин» в Модуле 2 оценивается в 5 баллов, и в первом модуле лицевая поверхность тоже сравнивается с эталоном.
Диск лежит устойчиво, не качается при нажатии напильником, лицевая сторона не касается металла стола. Проверьте ладонью: покачайте диск легким нажатием — если он играет, подкладка тонкая или под ней стружка.
Положить диск лицом вниз прямо на верстак «быстро, потом переверну» — самая дорогая мелочь модуля: царапины обнаруживаются на предъявлении, а исправить их уже нет времени. Вторая ошибка — подложить мягкую ветошь: в неё вминается стружка, и эффект получается обратный.
Эксперт смотрит на первое движение с диском: взял ли участник подкладку или положил изделие на голый металл. Это видно за две секунды и запоминается до конца модуля.
Действие 1.3. Разложить инструмент по зонам
Шаг 1.3.1
Достаём круглые напильники 150, 200 и 250 мм с насечкой №1 и №2 и раскладываем их слева от диска в том порядке, в каком они понадобятся: короткий 150 мм №2 — для пазов и углублений ступицы, 200 мм №1 — для закраины и переходов, длинный 250 мм №2 — для выравнивания плоскости. Каждый проверяем на свет: насечка должна быть острой и чистой, рукоятка насажена плотно, без люфта и без трещин у кольца.
Инструмент оценивается в 1 балл, но именно от него зависит вся геометрия обработки. Напильник с забитой или сглаженной насечкой скользит по чугуну, и вместо снятия заусенца получается натир — поверхность блестит, дефект остаётся, а время уходит. Сорванная рукоятка при сильном нажиме — это травма кисти о хвостовик.
Проверяем тремя признаками: ноготь по насечке цепляется с усилием, на гранях нет блестящих затёртых участков, рукоятка не проворачивается при попытке повернуть её рукой. Напильник, который «еле цепляет», сразу меняем на второй из комплекта.
Классическая ошибка — взять один напильник на все операции: короткий 150 мм не даёт плоскости на закраине, а длинный 250 мм не пролезает в пазы ступицы, и участник начинает работать концом, сваливая кромку. Вторая — оставить напильники лежать поперёк верстака, где они мешают переворачивать диск и падают на пол.
Эксперт оценивает подготовленный инструмент по составу и состоянию, а не по количеству: пять напильников с забитой насечкой не дают балла, три исправных — дают.
Шаг 1.3.2
Собираем пневматическую бормашину: вставляем шарошку диаметром 3–6 мм до упора в цангу и затягиваем её ключом, не перетягивая, затем присоединяем шланг и коротко продуваем машинку вхолостую. Рядом выкладываем шарошки разной формы — сферическую для углублений, цилиндрическую для пазов, конусную для переходов — и лепестковую шлифголовку для вентильного отверстия.
Бормашина с шарошкой — основной инструмент в труднодоступных местах, и за снятие заусенцев там дают 2 балла, а за зачистку вентильного отверстия ещё 2. Если шарошка сменится в середине работы вместе с цангой, потеряется минута-две на каждой смене, а при пяти дисках это уже десять минут из шестидесяти.
Шарошка не проворачивается в цанге при нажатии на неё пальцем и не бьёт на холостом ходе, шланг не перекручен, клапан мягко возвращается. Набор шарошек лежит рядом в лотке, а не в общей куче с напильниками, чтобы не искать нужную форму на ощупь.
Зажать шарошку «на честном слове» — она вылетает из цанги на полной частоте и летит в сторону лица: это не потеря баллов, а остановка работы. Вторая ошибка — взять одну универсальную шарошку: сферическая не даёт чистого дна паза, цилиндрическая не достаёт до перехода на ступице.
Технический эксперт проверяет сборку бормашины до старта и может попросить показать, как участник меняет шарошку: с клавишей, отпущенной и сброшенным давлением.
Шаг 1.3.3
Готовим вторую линию инструмента: абер с трёхгранным лезвием для снятия кромок, шлифовальные диски 125 мм зернистостью Р60, Р80 и Р100 для орбитальной машинки, листы шкурки, полоски скотч-брайта, надфили и обдувочный пневмопистолет. Диски раскладываем по зерну в порядке применения, шкурку и скотч-брайт режем на полосы шириной 30–40 мм, чтобы ими можно было работать по месту, а не целым листом.
Каждый из этих инструментов закрывает свой пункт критериев: абер и надфили — кромки отверстий и окна между спицами, шлифовальные диски — границу перехода проточки и закраину, скотч-брайт — волосовидные царапины и однородность лицевой поверхности, пистолет — обязательный обдув за 2 балла. Если полосатой нарезки нет, работа пойдёт целым листом, а он закрывает обзор и снимает металл там, где не нужно.
На столе лежат диски всех трёх зернистостей, каждая стопка отдельно, скотч-брайт и шкурка нарезаны, пистолет продувается с сухим воздухом без масла. Проверьте, что диск Р100 не лежит в стопке Р60: перепутать их в работе — значит снять лишний металл.
Единственная ошибка, которая обходится дороже всего, — начинать зачистку диском Р60, потому что «быстрее убирает»: он оставляет риску глубиной в десятые доли миллиметра, и вывести её потом Р100 вручную почти невозможно. Вторая — обдувать деталь пистолетом от шланга с маслом: масляный туман оседает на литье и не даёт шкурке работать.
Эксперт смотрит на порядок на столе и на то, как разложены диски по зерну: это читается как понимание технологии, а не как случайный набор инструмента.
Задача 2. Обработать тыльную сторону дискаМодуль 1 · 10 баллов из 50
Тыльная сторона — та, что смотрит на ступицу: на ней остаются заусенцы по периметру углублений и пазов, наросты у бобышек на внутренней поверхности ступицы и следы от стружки режущего инструмента. Здесь набираются 2 балла за периметр углублений и пазов, 2 за труднодоступные места, 2 за внутреннюю бортовую закраину, 2 за очистку стола перед переворотом и 2 за сам переворот с правильной укладкой. Работа идёт до состояния, при котором палец в перчатке, проведённый по кромке, не цепляется за металл и не собирает стружку.
Действие 2.1. Снять заусенцы по периметру углублений и пазов
Шаг 2.1.1
Начинаем с осмотра ступицы: кладём диск тыльной стороной к себе, наклоняем к свету лампы под углом около 30 градусов и медленно поворачиваем, обводя взглядом каждый паз и каждое углубление. Заусенцы видны как узкие блестящие гребешки по кромке, бобышки — как местные возвышения у ступицы, вокруг которых металл затекает неровной плёнкой. Лампу ставим сбоку, а не сверху.
Без этой карты дефектов работа идёт вслепую, и участник снимает заусенцы там, где их нет, оставляя настоящие. Критерий «Удалены заусенцы по периметру углублений и пазов при наличии бобышек на внутренней поверхности ступицы» стоит 2 балла и проверяется именно по этим зонам, а не по всей тыльной стороне целиком.
Обойдите все пазы по кругу, не пропуская ни одного, и для себя отметьте три-четыре зоны с самыми крупными гребешками: с них и начинаем. Если сомневаетесь, проведите по кромке подушечкой пальца в перчатке — заусенец чувствуется как зацепка.
Пропуск зоны — самая частая ошибка именно потому, что пазы симметричны: кажется, что обработаны все, а один остался. Он и попадёт в поле зрения эксперта при предъявлении, и 2 балла уйдут при полностью выполненной работе.
Эксперт обходит диск по кругу при предъявлении, задерживаясь на пазах у бобышек, — именно там заусенцы сохраняются дольше всего. Он может попросить повернуть диск к свету и назвать зоны, где работа шла.
Шаг 2.1.2
Берём круглый напильник 150 мм с насечкой №2, кладём его на кромку паза под углом примерно 20–30 градусов и короткими движениями от кромки к телу металла снимаем гребешок за один-два прохода. Работаем не всей длиной, а средней третью напильника: конец сваливает кромку и зарезается в тело. После каждого паза счищаем стружку щёткой, чтобы она не набивалась в насечку.
Напильник здесь нужен именно круглый и короткий: он входит в паз и не касается соседних поверхностей. Снятие заусенца «на весу» — единственный способ не тронуть посадочные поверхности, которые оцениваются отдельно, а за снятие лишнего металла балл снимут по общему критерию качества.
Кромка после прохода напильника ровная, без блестящих гребешков, фаска получается узкой и одинаковой по всей длине паза. Проверьте ногтем: он скользит по кромке, а не спотыкается. Ширина снятого слоя — не больше 0,3–0,5 мм, тело паза не тронуто.
Давить на напильник и снимать заусенец вместе с половиной кромки — ошибка, после которой паз становится разработкой и диск уходит в брак. Вторая — чистить напильник ладонью: чугунная стружка впивается в кожу и забивает насечку так, что инструмент перестаёт резать.
Эксперт смотрит на угол наклона напильника и на ширину получившейся фаски: слишком широкая сразу говорит о том, что участник снимал металл, а не заусенец.
Шаг 2.1.3
Дальше берём пневматическую бормашину с шарошкой 6 мм и проходим углубления и переходы у бобышек, где напильник не достаёт дна: машинку держим двумя руками, опираясь кистью на диск, обороты — полные 25 000, нажим минимальный, движение короткими касаниями по кромке. Шарошка снимает металл в сторону от стенки, а не в стенку, иначе она зарезается и вырывает кусок.
Углубления и зона бобышек — это тот самый пункт на 2 балла, который не берётся напильником: дно углубления скруглённое, и плоский инструмент только заглаживает заусенец, оставляя его металл на месте. Бормашина с шарошкой даёт чистый переход и заодно убирает литейную корку, которая мешает контролю.
После прохода шарошки на кромке нет блеска и рваных краёв, поверхность матовая и однородная, радиус перехода плавный. Проведите по дну углубления пальцем в перчатке: ощущение должно быть гладким, без ступеньки на выходе.
Работать шарошкой на весу, не опирая машинку, — она уводит в сторону и выбирает ямку на литье, которую потом нечем исправить. Вторая ошибка — держать шарошку на одном месте: местный перегрев и глубокая канавка вместо снятого заусенца.
Эксперт обращает внимание на то, опирается ли участник при работе бормашиной и не осталось ли на дне углублений литейной корки — по ней сразу видно, дошёл инструмент до дна или нет.
Действие 2.2. Убрать заусенцы в труднодоступных местах
Шаг 2.2.1
Проходим переходы между ступицей и телом диска, внутренние карманы и узкие щели у спиц: там работаем надфилем и круглым напильником 150 мм с крупной насечкой №1, короткими движениями по 5–10 мм, контролируя, чтобы инструмент не касался лицевой поверхности. Там, где надфиль не разворачивается, снимаем заусенец абером с трёхгранным лезвием, ведя лезвие вдоль кромки, а не поперёк.
Труднодоступные места — отдельная строка критериев на 2 балла, и они специально вынесены, потому что именно там заусенцы остаются чаще всего: их не видно сверху, а рука с напильником туда не встаёт привычным хватом. При этом именно эти заусенцы мешают посадке диска на ступицу и потом снимаются на балансировке.
Проверяем зоны по очереди, каждый раз поворачивая диск: на всех переходах кромка гладкая, ступеньки нет, металл не вырван. Если заусенец снят, но остался тёмный след литейной корки, проходим это место скотч-брайтом до однородного матового тона.
Забыть про карманы за спицами — обычное дело: их не видно, когда диск лежит лицом вниз, и участник считает работу законченной. Вторая ошибка — работать надфилем с сильным нажимом: тонкое лезвие ломается, а обломок остаётся в кармане и царапает лицевую сторону при перевороте.
Эксперт при предъявлении переворачивает диск и осматривает именно карманы и переходы: это проверяется быстро и однозначно. Пропущенный карман виден по блеску кромки на просвет.
Шаг 2.2.2
Заканчиваем труднодоступные зоны вручную скотч-брайтом: отрываем полосу шириной 30–40 мм, складываем втрое, прижимаем к переходу и проходим 8–10 движений вдоль кромки с небольшим нажимом, пока след от инструмента не станет однородным. Скотч-брайт не снимает геометрию, он только выравнивает тон и убирает следы от надфиля. Полосу держим чистой и сдуваем с неё стружку.
Этот проход нужен потому, что после надфиля и шарошки на чугуне остаются светлые полосы, которые при сравнении с эталоном читаются как незавершённая обработка. Критерий «Качество опиловки и зачистки поверхности колеса соответствует эталону» стоит 3 балла и оценивается именно по однородности поверхности, а не по блеску.
Поверхность в этих зонах одного тона с соседними участками, штрих идёт вдоль кромки и не «крестит» соседние плоскости. Проведите по обработанному месту белой салфеткой: на ней останется ровный серый след, а не чёрные точки металла.
Тереть скотч-брайтом поперёк кромки, да ещё с нажимом, — получаются риски поперёк направления обработки, и они видны на эталонном сравнении. Вторая ошибка — оставить на детали мыльную смазку от скотч-брайта: она собирает пыль и даёт грязные пятна к моменту предъявления.
Эксперт сравнивает тон поверхности с эталоном при боковом свете, где разница в направлении штриха особенно заметна. Разницу в тоне он проверяет, наклонив диск к лампе.
Действие 2.3. Зачистить внутреннюю бортовую закраину
Шаг 2.3.1
Осматриваем внутреннюю бортовую закраину по всему кругу при наклонном свете, отмечая царапины, задиры и следы от стружки: они выглядят как светлые полосы с поднятыми краями, а задиры — как короткие борозды с гребешком на выходе. Мелкие царапины глубиной до 0,1 мм снимаются шлифовкой, задиры с поднятым металлом сначала проходятся напильником. Свет держим сбоку, лампу по ходу работы не переставляем.
Закраина — посадочная поверхность, по ней диск садится на ступицу автомобиля, и пункт «Зачищены на внутренней бортовой закраине при наличии царапин, задиров, следов от стружки» стоит 2 балла. Через эту поверхность идёт передача усилия от колеса, поэтому здесь нельзя ни оставлять гребешок, ни выбирать металл глубже дефекта.
После осмотра вы точно знаете, где работают напильником, а где достаточно шкурки. Проверка простая: проведите ногтем поперёк полосы — если ноготь цепляется за край, дефект с поднятым металлом, если скользит — царапина.
Начинать сразу с орбитальной машинки — ошибка, которая стоит дорого: абразивный диск не убирает гребешок, а вминает его в металл, и после шлифовки на закраине остаётся тёмная полоса. Вторая ошибка — шлифовать всю закраину «на всякий случай», снимая металл за пределы допустимого.
Эксперт смотрит на закраину вскользь, под углом: поднятые края царапин видны как светлые точки, и по ним сразу понятно, снимали дефекты или заглаживали.
Шаг 2.3.2
Снимаем задиры напильником 200 мм с насечкой №1: кладём его на закраину плашмя, ведём движение вдоль оси закраины, снимая гребешок за 2–3 прохода, а не за один сильный. Двигаемся крест-накрест, меняя направление на 90 градусов через каждые несколько проходов, чтобы не оставить одной длинной борозды на всю окружность. Нажим держим ровным, напильник ведём всей шириной.
Крестообразный штрих — не украшение: он даёт плоскую поверхность и позволяет увидеть остаточную глубину дефекта, потому что новый штрих пересекает старый под углом. Если вести напильник в одном направлении, царапина просто удлиняется, и участник теряет контроль над глубиной съёма.
Поверхность закраины плоская, без отдельных борозд, металл снят равномерно по всей ширине. Проверьте лекальной линейкой на просвет: зазора быть не должно, а светлая полоса под линейкой означает, что осталась впадина.
Работать концом напильника и с нажимом в одну сторону — получается свал кромки, после которого диск садится неплотно. Вторая ошибка — снимать задир до полного исчезновения следа: иногда дефект глубже допустимого съёма, и правильнее остановиться и оценить остаточную глубину.
Эксперт проверяет закраину линейкой на просвет и смотрит на равномерность штриха — по нему видно, работал участник крестом или в одну сторону. Заодно он смотрит, нет ли на закраине свежих рисок.
Шаг 2.3.3
Доводим закраину орбитальной пневматической машинкой с диском 125 мм зернистостью Р80, держа машинку плашмя и не наклоняя край диска: наклон снимает металл полосой и оставляет ступеньку на границе. Проходим 20–30 секунд на средних оборотах, потом меняем диск на Р100 и проходим ещё раз до однородного матового тона без блеска. Машинку держим двумя руками, опираясь на корпус.
Два зерна подряд нужны потому, что Р80 оставляет свою риску, а эталонная поверхность в этом месте должна быть однородной: разница в шероховатости между закраиной и соседними участками читается при сравнении с эталоном. Мягкий переход от Р80 к Р100 занимает меньше минуты и снимает риск получить грубую риску.
Поверхность закраины матовая, одного тона по всему кругу, граница с литой поверхностью плавная, без ступеньки. Проведите по ней пальцем в перчатке: переход ощущается как смена шероховатости, но не как уступ.
Держать машинку на весу и давить — самая частая причина «пропилов» на закраине: край диска выбирает металл полосой за секунды. Вторая ошибка — заканчивать на Р80, считая, что «и так чисто»: при сравнении с эталоном риска видна сразу.
Эксперт при предъявлении проводит пальцем по границе литой и зачищенной поверхности: плавность этого перехода — один из признаков аккуратной работы. Пропилы на закраине видны как тёмные полосы.
Действие 2.4. Очистить стол и перевернуть диск
Шаг 2.4.1
Перед тем как поднять диск, очищаем поверхность стола обдувочным пневмопистолетом: сдуваем стружку и чугунную пыль от себя и в сторону, а не на соседнее рабочее место, проходим по всей площади, где лежал диск, и отдельно по подкладке. Стружку, которая собралась у края верстака, сметаем щёткой в лоток, а не сдуваем на пол. Пистолет держим под углом к столу, а не вертикально.
Очистка стола перед переворотом — отдельный пункт на 2 балла, и он появился в критериях не случайно: именно на этом переходе лицевая поверхность получает царапины. Диск поднимают, кладут другой стороной вверх, и вся стружка, оставшаяся под ним, оказывается ровно под спицами — на самой видной поверхности изделия.
Стол чистый на всей площади под диском, подкладка без стружки, у кромки верстака ничего не лежит. Проведите по подкладке ладонью в перчатке: если чувствуются крупинки, продуйте ещё раз, это несколько секунд.
Обдувать стол, не отводя пистолет, и разгонять стружку по всей площадке — она летит на соседние рабочие места и возвращается обратно. Вторая ошибка — просто смахнуть стружку рукой: мелкая пыль остаётся и работает как абразив между диском и подкладкой.
Эксперт смотрит на этот переход внимательно, потому что он стоит 2 балла и потому что по нему видно, понимает ли участник, откуда берутся царапины на лицевой стороне.
Шаг 2.4.2
Берём диск двумя руками за обод, поднимаем вертикально, не протаскивая по столу, и переворачиваем лицевой стороной вверх, после чего укладываем на чистую подкладку так, чтобы спицы не касались металла. Опускаем плавно, без удара о верстак, и проверяем, что диск лежит устойчиво и не качается при нажатии. Работаем в перчатках, чтобы не оставить на лицевой стороне следов смазки.
Переворот и правильная укладка — ещё 2 балла, и они связаны с предыдущим шагом в одну логическую пару: сначала чисто, потом переворачиваем. Если протащить диск по столу, стружка под ободом оставит на лицевой стороне кольцевые риски, которые потом снимаются шлифовкой всей плоскости.
Диск лежит лицевой стороной вверх, устойчиво, спицы не касаются подкладки, на поверхности нет свежих рисок и отпечатков пальцев в смазке. Осмотрите лицевую сторону сразу после укладки: так вы увидите, не появилось ли повреждение именно сейчас.
Класть диск на стол с разворота, одним движением, — обод бьётся о верстак, и на кромке появляется вмятина, которая в критериях идёт как дефект. Вторая ошибка — переворачивать диск, не сняв перчатки в масле: на лицевой поверхности остаются тёмные отпечатки, и их приходится выводить шкуркой.
Эксперт фиксирует момент переворота: аккуратно ли взяли изделие двумя руками и лежит ли оно на подкладке, а не на голом металле. Он также смотрит, чистая ли подкладка после укладки.
Задача 3. Обработать лицевую сторону и предъявить дискиМодуль 1 · 30 баллов из 50
Лицевая сторона — самая дорогая часть первого модуля: здесь лежат кромки крепёжных и вентильного отверстий радиусом R 0,5 или фаской 0,5×45°, зачистка крепёжных отверстий от рисок и задиров сверла, вентильное отверстие по профилю диска, граница перехода проточки в литьё, «пупырышки» и волосовидные царапины, окна между спицами и остатки облоя. Всё вместе — 26 баллов по пунктам критериев плюс 4 балла за охрану труда, и почти каждый пункт проверяется сравнением с эталоном. Главное правило работы здесь — снимать только дефект и не касаться шлифовальным диском лицевой поверхности спиц и обода.
Действие 3.1. Притупить кромки отверстий радиусом R 0,5
Шаг 3.1.1
Берём абер с трёхгранным лезвием, ставим его лезвие на кромку крепёжного отверстия под углом около 45 градусов и круговым движением по внутренней окружности снимаем заусенец по всей длине кромки, включая места выхода сверла. Движение ведём от кромки наружу, чтобы стружка уходила на тело диска, а не в резьбовую часть отверстия, и проходим кромку с обеих сторон — с лицевой и с тыльной.
Критерий прямо требует: в местах кромок крепёжных отверстий заусенцы удалены, а острые кромки притуплены радиусом R 0,5 или фаской 0,5×45°. Это 2 балла, но кроме баллов есть практика: по этим кромкам проходит болт, и заусенец мешает посадке колеса, а острый край при монтаже прорезает защитное покрытие.
Кромка по всему кругу матовая, без блестящих гребешков, ширина фаски одинаковая и не превышает 0,5 мм. Проведите по кромке пальцем в перчатке: она не цепляет. Для контроля приложите к отверстию измерительную линейку — фаска должна быть различима, но не шире половины миллиметра.
Снимать фаску «на глаз» широким лезвием — на кромке появляется воронка, отверстие теряет посадочный поясок, и диск уходит в брак по геометрии. Вторая ошибка — работать абером на весу, без опоры: лезвие соскальзывает и оставляет длинную риску на лицевой поверхности вокруг отверстия.
Эксперт осматривает кромки отверстий при наклонном свете и иногда проводит по ним пальцем: ровная узкая фаска видна сразу, воронка тоже. Воронка на кромке видна даже без линейки.
Шаг 3.1.2
Переходим к вентильному и центральному отверстиям: сначала оцениваем кромку на лицевой стороне, затем притупляем её тем же абером, ведя лезвие вдоль кромки, а там, где абер не встаёт, — полоской шлифовальной шкурки, сложенной вдвое и прижатой пальцем. Центральное отверстие проходим по всей окружности, не пропуская места выхода сверла, где заусенец самый крупный.
В критериях это два отдельных пункта по 2 балла: снятие заусенцев и притупление острой кромки на центральном отверстии с лицевой стороны и обработка кромок вентильного отверстия. Через центральное отверстие диск центрируется на ступице, и заусенец на нём не даёт колесу сесть до конца — это уже не косметика, а отказ при сборке.
Кромка вентильного и центрального отверстий ровная по всему кругу, фаска узкая и одинаковая, лицевая поверхность вокруг не тронута. Проверьте на просвет: тонкая полоска света между кромкой и линейкой должна идти непрерывно, без заусенцев, которые поднимаются выше плоскости.
Обработать кромку только с лицевой стороны и забыть про тыльную — обычная ошибка: заусенец остаётся внутри и при монтаже срезает краску. Вторая — притуплять кромку орбитальной машинкой: круглый диск мгновенно снимает фаску шириной в миллиметр и задевает плоскость вокруг отверстия.
Эксперт смотрит на кромки вентильного и центрального отверстий с двух сторон диска: именно так проверяется, дошла ли работа до конца. Он осматривает их и с лицевой, и с тыльной стороны.
Действие 3.2. Зачистить крепёжные отверстия после сверла
Шаг 3.2.1
Осматриваем внутренние поверхности крепёжных отверстий под лампой, наклоняя диск так, чтобы свет уходил внутрь: грубые риски от сверла видны как спиральные полосы с рваными краями, задиры — как короткие борозды с поднятым металлом. Сравниваем увиденное с диском-эталоном: на эталоне поверхность отверстия матовая и однородная, без явных спиральных следов.
Пункт критериев звучит так: в крепёжных отверстиях произведена зачистка поверхности в случае несоответствия шероховатости согласно диску-эталону, то есть при наличии грубых рисок и задиров от сверла. Это 2 балла, и они даются только за зачистку там, где она действительно нужна, — сплошная шлифовка «на всякий случай» баллов не добавляет.
Отверстие, которое требует зачистки, определяется однозначно: если спиральный след от сверла читается глазом без увеличения, шероховатость не соответствует эталону. Отмечаем такие отверстия по номерам и работаем только с ними.
Пропустить тёмное отверстие, потому что внутрь плохо видно, — самая частая ошибка: заусенец и риски остаются, и 2 балла теряются при формально выполненной работе. Вторая ошибка — зачищать все пять отверстий на всех пяти дисках подряд, теряя на это половину времени модуля.
Эксперт проверяет крепёжные отверстия выборочно, по одному-двум на диске, и сравнивает с эталоном при боковом свете. Он выбирает отверстие, где след сверла был заметнее.
Шаг 3.2.2
Зачищаем отмеченные отверстия шарошкой малого диаметра на бормашине: вводим шарошку в отверстие, держим машинку соосно и проходим по внутренней поверхности короткими движениями с малой подачей, снимая только гребешки рисок. Где шарошка не достаёт до дна, работаем полоской шкурки на круглой оправке или вручную, прокручивая полоску внутри отверстия. Обороты держим полные, подачу — минимальную.
Зачистка нужна, чтобы шероховатость отверстия совпала с эталоном: по этой поверхности садится болт, и грубая риска даёт неравномерный контакт. В критериях этот пункт стоит 2 балла и проверяется сравнением с эталоном, а не на ощупь, поэтому задача — выйти на однородную матовую поверхность, а не отполировать отверстие.
После прохода поверхность отверстия матовая, спиральный след не читается, диаметр не увеличен. Проверьте калибром или штангенциркулем: отклонение диаметра не должно появиться, а на кромке — новой фаски шире прежней.
Работать шарошкой с перекосом — она выбирает металл с одной стороны и делает отверстие овальным, после чего диск непригоден. Вторая ошибка — тереть отверстие наждачной бумагой вручную без оправки: кромки скругляются неравномерно, и шероховатость получается хуже исходной.
Технический эксперт может проверить отверстие нутромером или калибром: сохранение размера при зачистке — обязательное условие. Замер он делает выборочно, но обязательно.
Действие 3.3. Обработать вентильное отверстие по профилю
Шаг 3.3.1
Прежде чем брать инструмент, определяем профиль диска: прикладываем лекальную линейку к лицевой стороне поперёк вентильного отверстия и смотрим на просвет. Если профиль выгнутый или прямой, работаем шарошкой с лепестковой шлифголовкой; если профиль вогнутый или у отверстия осталась несрезанная часть литейной бобышки, нужен абер с трёхгранным лезвием, а после него — шкурка вручную.
В критериях эти два случая разделены и стоят по 2 балла, потому что инструмент разный: шарошка с лепестковой головкой работает по доступной кромке, а вогнутый профиль закрывает подход, и любая попытка пройти его шарошкой кончается зарезом на лицевой поверхности. Ошибка в выборе инструмента — это сразу минус 2 балла и, как правило, испорченная поверхность вокруг отверстия.
Профиль определён, инструмент выбран и лежит рядом, зона вокруг отверстия осмотрена и отмечена. Если линейка легла с зазором по краям — профиль выгнутый, если зазор по центру — вогнутый, если прилегает по всей длине — прямой.
Работать шарошкой «на всякий случай» на вогнутом профиле — самая дорогая ошибка модуля: головка упирается в бобышку, вырывает металл и уходит на лицевую плоскость. Вторая ошибка — не проверять профиль вовсе и работать тем, что первым попалось под руку.
Эксперт знает профиль каждого диска и при предъявлении смотрит, каким инструментом сделан переход: след шарошки на вогнутом профиле виден сразу. Он подходит к верстаку в момент выбора инструмента.
Шаг 3.3.2
На выгнутом или прямом профиле вводим шарошку с лепестковой шлифголовкой в вентильное отверстие и проходим кромку по всему периметру на полных оборотах, снимая заусенец и литейную корку; головку ведём вдоль кромки, не задерживаясь на одном месте дольше двух-трёх секунд, чтобы не перегреть тонкую стенку. Работаем с опорой кисти на обод, а не на спицу.
Это тот случай, когда критерий требует зачистки именно шарошкой с лепестковой шлифголовкой, и стоит он 2 балла. Лепестковая головка снимает металл мягко и не оставляет глубоких канавок, а тонкая стенка вокруг отверстия не терпит сосредоточенного нагрева: при перегреве появляется цвет побежалости, который потом не убрать.
Кромка отверстия ровная, без заусенцев, цвет металла вокруг не изменился, побежалости нет. Проведите пальцем в перчатке по кромке и осмотрите зону вокруг: на эталонном диске эта поверхность матовая и однородная.
Давить головкой в кромку — она снимает лишний металл и делает отверстие больше номинала. Вторая ошибка — задерживаться на одном участке: появляется синева от нагрева, и её приходится вышлифовывать, теряя время и геометрию.
Эксперт осматривает кромку и зону вокруг отверстия на предмет побежалости и зарезов — это два признака, по которым работа сразу отличается от эталонной.
Шаг 3.3.3
На вогнутом профиле или при несрезанной литейной бобышке берём абер с трёхгранным лезвием и снимаем заусенец вдоль кромки, ведя лезвие по направлению от стенки отверстия к свободному краю; остатки бобышки убираем короткими срезами, не заходя на лицевую плоскость. После абера проходим это место шлифовальной шкуркой вручную, сложив её в несколько слоёв и прижимая пальцем, до однородного тона.
В критериях это отдельный пункт на 2 балла именно потому, что подход здесь ручной: машинкой в вогнутый профиль не подлезть, а оставленная часть литейной бобышки не даёт диску встать на место. Шкурка вручную после абера нужна, чтобы убрать след трёхгранного лезвия — он читается как царапина и снижает оценку за отсутствие царапин.
Кромка обработана по всему периметру, остатков бобышки нет, поверхность вокруг однородная, следов лезвия не видно. Проверьте ногтем: не цепляется ни по кромке, ни по плоскости рядом, а на эталоне эта зона выглядит так же.
Резать абером «в глубину» и выбирать бобышку вместе с телом диска — необратимая ошибка: на лицевой стороне появляется выемка, которая видна при сравнении с эталоном. Вторая ошибка — оставить на кромке тонкую блестящую полоску от лезвия и не пройти её шкуркой.
Эксперт проверяет именно эту зону на дисках с вогнутым профилем: он знает, где остаётся бобышка, и смотрит, снята ли она полностью. Остаток бобышки виден как светлая площадка у кромки.
Действие 3.4. Зачистить границу перехода проточки в литьё
Шаг 3.4.1
Осматриваем бортовую закраину с лицевой стороны в месте выхода резца: граница проточенной поверхности и литой видна как смена тона и шероховатости, и именно по ней чаще всего остаются заусенцы — узкие блестящие гребешки, которые поднимаются над плоскостью на десятые доли миллиметра. Обводим закраину по кругу, наклоняя диск к свету, и отмечаем участки с заусенцем.
Критерий требует удалить заусенцы на бортовой закраине с лицевой стороны в месте выхода резца и зачистить границу перехода проточенной поверхности в литую, причём без повреждения лицевой поверхности спиц и обода шлифовальным диском орбитальной машинки. Это 2 балла, и они снимаются, если участник увлёкся и задел спицы.
Граница перехода обойдена по всему кругу, участки с заусенцем отмечены, рядом с диском нет посторонних предметов, которые могут помешать развороту машинки. Проверьте, что зона перехода читается как ровная линия без светлых гребешков.
Начинать сразу шлифовальной машинкой — ошибка: круглый диск не снимает гребешок, а вминает его, и граница перехода становится размытой, с тёмными пятнами. Вторая ошибка — не осмотреть границу вовсе и работать по памяти, пропуская участки у спиц, где подхода меньше всего.
Эксперт проводит пальцем по границе перехода: заусенец чувствуется как шероховатая полоса, которой на эталоне нет. Он смотрит на границу при наклонном свете и с расстояния руки.
Шаг 3.4.2
Снимаем заусенцы надфилем и абером: надфиль кладём на границу под небольшим углом и проходим вдоль неё короткими движениями, а в местах, где надфиль не встаёт между спицами, работаем абером, ведя лезвие по кромке и не заходя на проточенную плоскость. Каждый участок проходим до исчезновения блеска, после чего счищаем стружку щёткой и переходим к следующему.
Ручной проход обязателен перед машинкой: только он снимает саму геометрию заусенца, и после него шлифовка нужна уже не для съёма металла, а для выравнивания тона. Если пропустить этот шаг, орбитальная машинка будет работать по гребешку и размажет его вдоль закраины, испортив границу перехода.
Граница перехода ровная, блестящих гребешков нет, проточенная плоскость не подрезана. Проверьте ногтем поперёк границы: переход ощущается как смена шероховатости, но не как уступ, за который ноготь цепляется.
Снимать заусенец абером с сильным нажимом — лезвие прорезает канавку на проточенной поверхности, и она видна как тёмная полоса. Вторая ошибка — работать надфилем поперёк границы: остаются поперечные риски, которые потом читаются как царапины.
Эксперт осматривает границу при боковом свете: поперечные риски от надфиля и канавки от абера видны именно так. Поперечные риски он находит, поворачивая диск к лампе.
Шаг 3.4.3
Выравниваем тон орбитальной пневматической машинкой с диском 125 мм зернистостью Р100: держим машинку плашмя, край диска не наклоняем, работаем только по узкой полосе границы, не заходя на спицы и на полированную часть обода. Проходим 10–15 секунд на средних оборотах, останавливаемся и осматриваем результат, прежде чем продолжить, — так проще не перейти границу допустимого съёма.
Пункт критериев отдельно оговаривает, что при зачистке не должно быть повреждений лицевой поверхности спиц и обода шлифовальным диском орбитальной машинки. Это означает: 2 балла дают за зачищенную границу, но при задетых спицах снимают больше по общему качеству, поэтому работать нужно узкой полосой и с постоянным контролем.
Полоса зачистки узкая и повторяет границу, тон однородный, спицы и обод не тронуты, на них нет свежих матовых пятен. Осмотрите спицы под углом: любое пятно от абразива на полированной поверхности сразу бросается в глаза.
Пройти машинкой «чуть шире, чтобы наверняка» — самая частая причина брака на этом шаге: полированная поверхность спиц покрывается матовыми полосами, и восстановить её вручную за оставшееся время невозможно. Вторая ошибка — работать краем диска, который режет металл полосой.
Эксперт сравнивает спицы и обод с эталоном по блеску: матовое пятно на полированной поверхности — однозначный признак повреждения. Матовое пятно на спице видно даже в отражении.
Действие 3.5. Убрать «пупырышки» и волосовидные царапины
Шаг 3.5.1
Осматриваем лицевую поверхность спиц и обода под углом к свету, медленно поворачивая диск: мелкие выступающие дефекты в виде «пупырышек», неглубокие волосовидные царапины и следы потёртости видны как точки и тонкие линии, которые при взгляде сверху исчезают. Отмечаем зоны и решаем по каждой: «пупырышек» снимается шарошкой или скотч-брайтом, волосовидная царапина — шкуркой по пятну.
Критерий требует удалить эти дефекты и обеспечить однородную поверхность на лицевой стороне диска, и стоит он 2 балла. Однородность здесь важнее глубины съёма: если после зачистки на спице осталось светлое пятно, работа читается как незавершённая, даже когда сам дефект убран.
Дефекты отмечены, зоны ограничены, рядом лежат шарошка, скотч-брайт и шкурка Р100–Р120. Проверьте освещение: при верхнем свете «пупырышки» не видны, поэтому лампу лучше поставить сбоку или наклонить диск к окну.
Смотреть на диск сверху, а не под углом, — типовая ошибка: половина «пупырышек» и почти все волосовидные царапины при таком взгляде не видны, и на предъявлении их находит эксперт. Вторая ошибка — сразу брать крупное зерно и снимать дефект «с запасом», оставляя вокруг светлое пятно.
Эксперт осматривает лицевую сторону при наклонном свете, поворачивая диск, — именно так он находит дефекты, которые участник не увидел. Он поворачивает диск и смотрит на спицы с разных сторон.
Шаг 3.5.2
Снимаем «пупырышки» шарошкой малого диаметра или скотч-брайтом, работая строго по пятну и не выходя за его границы: шарошку ведём короткими касаниями, скотч-брайт — круговыми движениями пальцем. Волосовидные царапины проходим шкуркой Р100, затем Р120 по тому же пятну, после чего выравниваем тон скотч-брайтом, чтобы поверхность вокруг стала однородной.
Ступенчатый переход по зерну нужен для того, чтобы не оставить риску от предыдущего абразива: Р100 убирает царапину, Р120 убирает риску от Р100, скотч-брайт выравнивает тон. Именно однородность поверхности оценивается в критерии на 2 балла и именно она видна при сравнении с эталоном.
Пятно зачистки не выделяется по тону, царапина не читается, поверхность матовая и ровная. Проведите по месту пальцем в перчатке и посмотрите под углом: граница пятна должна быть незаметна, а на эталоне эта зона выглядит так же.
Тереть шкуркой далеко за пределами дефекта — получается большой матовый участок на полированной спице, и он заметен сильнее, чем сама царапина. Вторая ошибка — остановиться на Р100 и не пройти скотч-брайтом: остаются мелкие риски, которые под углом читаются как «паутина».
Эксперт сравнивает тон поверхности с эталоном: однородность на спицах — один из самых наглядных признаков аккуратной работы. Пятно зачистки он ищет, наклоняя диск к свету.
Действие 3.6. Убрать заусенцы в окнах между спицами
Шаг 3.6.1
Проходим окна между спицами, где расстояние между ними небольшое: заусенцы там остаются по всему периметру окна и особенно в углах, где сходятся две стенки. Работаем круглым напильником 150 мм с насечкой №2 и надфилем, а в углах — шарошкой малого диаметра на бормашине, ведя её от стенки к стенке без нажима. Каждое окно проходим по кругу, а не с одной стороны. Надфиль держим коротко, у самого лезвия.
Пункт критериев говорит отдельно: удалены заусенцы в окнах между спицами при небольшом расстоянии друг от друга, и это 2 балла. Окна — те места, где заусенец легко пропустить, потому что подход к ним ограничен, а смотреть на них приходится сверху, где заусенец закрыт самими спицами.
Все окна обойдены по периметру, углы чистые, кромки не цепляют. Проверьте, поворачивая диск: с каждого окна должен открываться чистый проход, а на эталоне углы окон обработаны так же. Окна считаем по кругу, чтобы не сбиться.
Обработать только те окна, которые видны сверху, и забыть про нижние — обычное дело при работе с диском на подкладке. Вторая ошибка — проходить углы шарошкой с нажимом: она выбирает в углу лунку, и окно становится шире, чем на эталоне.
Эксперт осматривает окна на просвет и поворачивает диск: пропущенное окно видно сразу по блестящей кромке. Он поворачивает диск и смотрит на окна на просвет.
Шаг 3.6.2
После окон возвращаемся к остаткам облоя на спицах: снимаем их напильником 250 мм с насечкой №2, ведя инструмент вдоль спицы, чтобы штрих был направлен по её длине и одинаково на всех спицах. Проверяем равномерность: на каждой спице штрих должен идти в одном направлении и с одинаковой плотностью, без отдельных запилов и провалов. Напильник ведём от ступицы к ободу, не наоборот.
Здесь критерий требует, чтобы остатки облоя были удалены, неравномерных запилов и повреждений лицевой поверхности не было, а поверхность при опиловке спиц была зачищена равномерно. Это ещё 2 балла, и они даются именно за равномерность: кривой штрих на одной спице виден на фоне остальных сразу.
Штрих на спицах однородный по направлению и плотности, переходов и запилов нет, границы спиц ровные. Посмотрите на диск сверху, как на колесо: рисунок обработки должен читаться симметрично, а не «одна спица светлее другой».
Работать напильником поперёк спицы — остаются поперечные риски, которые читаются как царапины, и снижается оценка за качество поверхности. Вторая ошибка — обработать спицы по-разному: одна светлее, другая темнее, и это видно при сравнении с эталоном.
Эксперт смотрит на диск целиком: симметрия обработки спиц — первое, что оценивается взглядом, до всяких измерений. Он смотрит на диск с расстояния вытянутой руки.
Действие 3.7. Обдуть, сравнить с эталоном и предъявить диски
Шаг 3.7.1
Обдуваем диск обдувочным пневмопистолетом: держим его на расстоянии 15–20 см, проходим по лицевой стороне, затем переворачиваем и продуваем тыльную, отдельно продуваем каждое отверстие, пазы, углубления ступицы и окна между спицами. Струю направляем под углом, чтобы пыль уходила с детали, а не вбивалась в поверхность. Пистолет держим в одной руке, диск — в другой, на подкладке.
Критерий прямо требует, чтобы диск был тщательно обдут от стружки и пыли обдувочным пневмопистолетом, и это 2 балла. Без обдува вся предыдущая работа выглядит хуже, чем есть: на эталонном сравнении чугунная пыль в пазах читается как грязь, а стружка в отверстии — как незавершённая операция.
На поверхности нет пыли и стружки, в пазах и отверстиях чисто, лицевая сторона не даёт серого налёта на белой салфетке. Проверьте, проведя салфеткой по спице и по кромке отверстия: след должен быть чистым или почти чистым.
Продувать только лицевую сторону — ошибка: стружка остаётся в пазах ступицы и при перевороте высыпается на уже очищенную поверхность. Вторая ошибка — дуть в упор, вплотную: пыль вбивается в микронеровности, и поверхность становится серой.
Эксперт при предъявлении смотрит на диск при боковом свете: пыль в пазах видна как серый налёт, и по ней сразу понятно, обдувалась деталь или нет. Особенно внимательно он смотрит пазы ступицы.
Шаг 3.7.2
Кладём диск рядом с диском-эталоном и сравниваем по четырём зонам: лицевая поверхность спиц, обод, кромки отверстий, тыльная сторона ступицы. Смотрим тон, направление штриха, наличие заусенцев и царапин; расхождения отмечаем и, если они устранимы за минуту, устраняем сразу, а не после предъявления. Свет должен падать на оба диска под одним углом, эталон руками не трогаем.
Сравнение с эталоном — прямая формулировка критерия на 3 балла: качество опиловки и зачистки поверхности колеса должно соответствовать эталону. Это единственный способ увидеть свою работу глазами эксперта, и он занимает не больше минуты на диск, если делать его по зонам, а не «в целом».
Все пять дисков совпадают с эталоном по тону и шероховатости в четырёх зонах, расхождений нет или они устранены. Если какой-то диск отличается, он откладывается и дорабатывается до предъявления — потом времени не будет.
Сравнивать «на глаз», держа диск в руке, — ошибка: на весу не видно разницы в тоне, и расхождение обнаруживается у эксперта. Вторая — сравнивать только лицевую сторону и не смотреть тыльную, где остаются заусенцы в пазах.
Эксперт при оценке ставит диск рядом с эталоном и смотрит на них одновременно при одном освещении — это самая объективная проверка из всех. При одном свете разница в тоне видна сразу.
Шаг 3.7.3
Предъявляем пять готовых дисков на стол контролёру-эксперту: ставим их в ряд, лицевой стороной к эксперту, не накладывая друг на друга и не касаясь поверхностей пальцами в смазке. Рядом кладём диск, который вызвал сомнение, если такой есть, и коротко говорим, какие операции выполнены и где были особенности — например, вогнутый профиль вентильного отверстия.
Предъявление — это момент, когда набранные баллы фиксируются: 3 балла за соответствие эталону, 2 за обдув, 1 за инструмент на местах и 4 за охрану труда снимаются или подтверждаются именно здесь. Пять дисков должны быть на столе одновременно: частичное предъявление считается невыполненным объёмом.
Пять дисков на столе, все лицевой стороной к эксперту, без отпечатков и пыли, сомнительный диск отмечен и объяснён. Проверьте, что посторонних деталей и инструмента на столе предъявления нет — стол должен читаться как сдача работы.
Выкладывать диски стопкой или лицом вниз — ошибка, из-за которой эксперт не видит результат и оценивает по первому впечатлению. Вторая — молча поставить диски и отойти: короткое объяснение того, что сделано, помогает эксперту правильно сориентироваться, особенно по нестандартным зонам.
Эксперт оценивает комплектность, состояние поверхности и то, как участник представляет работу: спокойное и точное объяснение читается как владение технологией.
Шаг 3.7.4
Убираем рабочее место: сдуваем стружку со стола обдувочным пневмопистолетом, проходим по всей площади верстака и по подкладке, сметаем стружку из лотка, протираем поверхность. Инструмент раскладываем по своим местам: напильники — в лоток насечкой вверх, шарошки — в ячейки, диски и шкурку — в отведённые коробки, бормашину отключаем от шланга и укладываем на место.
За уборку стола дают 2 балла, за инструмент на местах — 1 балл, и это те баллы, которые теряют чаще всего, потому что силы уже потрачены на пять дисков. Кроме того, чистое место нужно вам же: второй модуль начинается через минуту, а стружка от дисков останется на верстаке и попадёт под корпус.
Стол чистый и сухой, стружки нет ни в углах, ни под подкладкой, инструмент лежит в своих ячейках, машинка отключена. Пройдите взглядом по верстаку, как будто вы принимаете смену: всё, что осталось не на месте, убираем сейчас.
Оставить уборку на «потом, после второго модуля» — прямая потеря 3 баллов: критерий проверяется сразу после предъявления. Вторая ошибка — смести стружку сдувом на пол: рабочее место считается грязным, а по охране труда это нарушение с вычетом 0,25 балла.
Эксперт осматривает верстак после предъявления, и по состоянию стола часто становится понятно, насколько участник управлялся со временем. Он отмечает и то, где лежат шарошки.
Задача 4. Модуль 2: организовать место и снять облойМодуль 2 · 9 баллов из 50
Второй модуль начинается сразу после сдачи дисков, и первые пять минут здесь стоят дороже, чем кажется: за организацию рабочего пространства дают 2 балла, за средства защиты 2, за правильно выбранные три отливки 2, за установку 1, за подготовленный инструмент 1 и за снятый облой ещё 1. Корпуса сложной формы тяжелее дисков, у них больше плоскостей и переходов, поэтому место размечается по зонам, а инструмент раскладывается так, чтобы болгарка и напильники не мешали друг другу. Облой снимается до того, как включится шлифовка: сначала грубая геометрия, потом поверхность.
Действие 4.1. Разметить зоны и отобрать три корпуса
Шаг 4.1.1
Разбиваем верстак на три зоны: слева поддон с необработанными корпусами, в центре рабочая зона с подкладкой и тисками, справа место под готовые отливки. Инструмент раскладываем между зонами в том порядке, в каком он пойдёт в работу: молоток и зубило ближе к поддону, напильники в середине, шлифовальная машинка и шкурка — справа. Лоток для стружки ставим под верстаком, а не на него.
Организация рабочего пространства — отдельный пункт критериев на 2 балла, и он оценивается в первые минуты модуля. Практический смысл простой: корпус весит несколько килограммов, и таскать его по верстаку, разыскивая напильник, — это потеря времени, которого во втором модуле всего 60 минут на три отливки.
Зоны видны и не пересекаются, готовые отливки не лежат в стружке, инструмент находится в пределах вытянутой руки от рабочей зоны, проход к тискам свободен. Проверьте, что ничего не лежит на краю верстака: при работе с болгаркой вибрация стаскивает предметы вниз.
Свалить всё в одну кучу «потом разберу» — самая частая ошибка начала второго модуля: к третьему корпусу инструмент оказывается под стружкой, а готовые отливки — под необработанными. Вторая ошибка — оставить на столе остатки от первого модуля, стружку и обрезки шкурки: место считается неорганизованным.
Эксперт оценивает организацию пространства в начале модуля, до первых операций: по расположению зон видно, планирует участник работу или действует наугад.
Шаг 4.1.2
Проверяем средства защиты под второй модуль: очки на месте и прилегают, респиратор прижат по носу, перчатки с полимерным покрытием надеты, противошумные наушники готовы — их надеваем до включения болгарки и орбитальной машинки. Каска остаётся на голове, рукава застёгнуты, фартук завязан: во втором модуле работа идёт с ударным инструментом и абразивом, и требования те же, что в первом.
За средства защиты во втором модуле дают 2 балла, и они оцениваются заново, а не переносятся из первого модуля. Практическая сторона серьёзнее: при срубании облоя зубилом чугунная стружка летит веером на уровень лица, а при работе орбитальной машинкой образуется мелкая пыль, которая держится в воздухе минутами.
Комплект полный, очки и респиратор сидят плотно, наушники надеты до включения машинки, перчатки не порваны. Проверьте перчатки на ладонях: полимерное покрытие не должно быть протёрто до ткани — при работе с абразивом это первое место, где появляется порез.
Снять очки «на минутку, пока не пыльно» — типичная ошибка, которая фиксируется как нарушение и стоит 0,25 балла, а при повторении снимает весь балл за охрану труда. Вторая — работать в перчатках с протёртым покрытием: она рвётся о кромку литья и подводит именно в момент сильного нажима.
Эксперт смотрит на участника в момент удара молотком и в момент включения болгарки: средства защиты должны быть надеты именно тогда. Отдельно фиксируется, снимались ли очки по ходу работы.
Шаг 4.1.3
Принимаем три корпуса с поддона, осматриваем каждый при наклонном свете и отбираем годные: без трещин, недоливов, сквозных раковин и грубых литейных наплывов на посадочных плоскостях. Отобранные три корпуса ставим на подкладку и закрепляем так, чтобы обрабатываемая поверхность была на уровне локтя: в тисках 200 мм — за технологический прилив, на подставке — с упором в деревянный брусок.
Критерий «Выбраны три фасонных отливки, пригодных для дальнейшей обработки без брака» стоит 2 балла, при этом за каждую отливку с дефектом снимается 0,5 балла. Правильная установка — ещё 1 балл, и она определяет всю дальнейшую работу: корпус должен стоять жёстко, иначе при ударе зубилом он смещается, и сруб идёт по живому металлу.
Три годных корпуса отобраны, каждый закреплён и не смещается при нажатии рукой, обрабатываемая плоскость доступна без перекоса корпуса. Проверьте покачиванием: если корпус играет, подкладка тонкая или упор не держит.
Брать корпуса не глядя, «их же всего три» — ошибка: дефектная отливка обнаружится после часа работы, и 0,5 балла уйдут вместе с ней. Вторая — устанавливать корпус на жёсткую опору без подкладки: удары молотком передаются в верстак, корпус скользит, а на обработанной поверхности остаются вмятины от собственного веса.
Эксперт подходит к верстаку в начале модуля и проверяет, как закреплён корпус: жёсткость установки — это и балл, и безопасность. Он проверяет и то, не качается ли корпус под рукой.
Действие 4.2. Снять облой по внешнему контуру
Шаг 4.2.1
Обходим корпус по контуру и отмечаем облой: по линии разъёма он выглядит как неровный гребень высотой от 0,5 до 2 мм, а у технологических приливов — как утолщение с рваным краем. Смотрим при боковом свете, поворачивая корпус на подкладке, и сразу решаем, что снимается зубилом — крупный облой, а что уйдёт напильником — тонкий, высотой до половины миллиметра.
Разделение на зубило и напильник экономит время и сохраняет геометрию: зубило снимает крупный гребень за один-два удара, но оставляет след, а напильник даёт чистую кромку, но по крупному облою работает медленно и выкрашивает насечку. Устранение облоя в соответствии с технологической последовательностью — это 1 балл, и он даётся за правильный порядок операций.
Контур обойдён по всему периметру, зоны отмечены, инструмент подобран под каждую зону. Проверьте, что корпус закреплён и не провернётся под ударом: при срубании облоя нагрузка идёт вбок, а не вниз. Отмеченные зоны обходим по порядку.
Срубать зубилом тонкий облой «чтобы быстрее» — зубило проваливается в тело и оставляет заруб глубиной в миллиметр, который потом выводится шлифовкой всей плоскости. Вторая ошибка — начинать с напильника по крупному гребню: насечка забивается, напильник скользит, и участник давит сильнее, сваливая кромку.
Эксперт смотрит на характер сруба: ровная кромка без зарубов говорит о том, что инструмент выбран правильно, а рваные зарубы видны сразу. Он смотрит на кромку вдоль контура, прищурившись.
Шаг 4.2.2
Срубаем крупный облой зубилом с молотком 0,4 кг: зубило ставим под углом около 30–45 градусов к обрабатываемой плоскости, лезвие направляем вдоль кромки, а не в тело корпуса, и наносим короткие удары средней силы — не размашистые. После каждого прохода сдвигаем зубило на 10–15 мм и повторяем, пока гребень не сойдёт по всей длине контура, включая углы и переходы.
Угол и направление лезвия — главное в этой операции: при большом угле зубило работает как клин и выламывает кусок литья, при малом — скользит по поверхности. Критерий требует устранить облой по внешнему корпусу отливки в соответствии с технологической последовательностью, и именно эта последовательность (сначала сруб, потом зачистка) обеспечивает сохранение контура.
Облой снят по всему контуру, кромка ровная, тело корпуса не подрезано, сколов нет. Проведите по кромке пальцем в перчатке: она не должна цеплять, а на плоскости не должно остаться вмятин от лезвия. Контур проверяем по всему периметру.
Бить сильно и часто, стараясь снять гребень за один удар, — самая опасная ошибка: зубило проваливается, выламывает фрагмент кромки, и отливка теряет контур. Вторая ошибка — держать зубило не за головку, а за лезвие, подставляя кисть под удар молотка.
Технический эксперт следит за хватом зубила и силой удара: работа в перчатках и с правильным хватом — это и охрана труда, и качество кромки. Он следит и за тем, чтобы корпус не смещался под ударом.
Шаг 4.2.3
Остатки облоя после зубила снимаем напильником 250 мм с насечкой №1: кладём его плашмя на кромку и ведём вдоль контура, снимая следы сруба за два-три прохода. Там, где напильник не встаёт — в углах, у приливов, на внутренних переходах, — работаем круглым напильником 200 мм и надфилем, а в глубоких местах шарошкой малого диаметра на пневматической бормашине.
Этот проход закрывает сразу три пункта критериев: удалены заусенцы в труднодоступных местах, устранены царапины и задиры, поверхность подготовлена к оценке. Суммарно здесь 2 балла, и они даются за проходку всех зон, а не только тех, что видны с рабочего положения.
Кромка контура ровная по всей длине, следов сруба не осталось, углы и переходы чистые. Проверьте ногтем по кромке и вокруг приливов: зацепок быть не должно, а на эталоне эти зоны обработаны так же. Заусенцы смотрим на просвет.
Работать напильником только по видимой стороне контура и забыть про нижнюю — обычная ошибка: корпус поворачивают, и на нижней кромке остаётся гребень от сруба. Вторая ошибка — снимать напильником сразу глубоко, с нажимом: на кромке появляются плоские площадки, которых на эталоне нет.
Эксперт проверяет кромку контура по всему периметру, включая нижнюю сторону, и сравнивает с эталоном при наклонном свете. Он поворачивает корпус и смотрит нижнюю кромку.
Шаг 4.2.4
Сверяем полученный контур с технологической документацией и эталоном: смотрим, совпадают ли обработанные кромки с линиями на эскизе, нет ли снятого лишнего металла на посадочных плоскостях и приливах, читается ли контур так же, как на эталоне. Технологическую карту держим перед глазами на протяжении всей работы, а не открываем в конце. Карту кладём у верстака, эскиз не убираем в папку.
Умение пользоваться технической документацией — отдельный пункт критериев, хоть и на 1 балл: он проверяет, работает участник по карте или по интуиции. Практически это единственный способ вовремя заметить, что срублено лишнее или, наоборот, оставлен прилив, который должен быть снят по технологии.
Обработанный контур совпадает с эскизом и эталоном, посадочные плоскости не тронуты, приливы обработаны по карте. Если расхождение есть, оно устранимо напильником за минуту — устраняем сейчас, до перехода к шлифовке.
Сверять «по памяти» и не открывать карту вовсе — ошибка, которая стоит дорого: лишний съём на посадочной плоскости обнаруживается только при сборке, а на чемпионате — при сравнении с эталоном. Вторая ошибка — держать документацию закрытой на краю стола, чтобы «не мешала».
Эксперт может попросить показать, где в карте указана обрабатываемая поверхность: ориентация в документации проверяется вопросом, а не догадкой. Он сравнивает контур с эскизом на просвет.
Задача 5. Довести поверхность корпусов и сдать работуМодуль 2 · 41 балл из 50
Основная масса баллов второго модуля лежит в поверхности: шероховатость — 10 баллов, качество выполненной работы — 10, отсутствие царапин — 5, и к ним добавляются 2 балла за очистку стола перед укладкой следующей отливки, 2 за уборку, 2 за инструмент на местах и 1 за количество отливок, обработанных в установленное время. Работа идёт по возрастанию зерна: сначала убирается рельеф от литья и сруба, потом выравнивается плоскость, потом доводится тон. Три корпуса за оставшееся время проходятся последовательно, и после каждого стол очищается обдувочным пистолетом.
Действие 5.1. Зачистить внешний контур после сруба
Шаг 5.1.1
Начинаем с крупного абразива: берём болгарку с лепестковым кругом или орбитальную пневматическую машинку с диском 125 мм зернистостью Р60 и проходим внешние плоскости корпуса, снимая наплывы, следы сруба и литейную корку. Машинку ведём плавно вдоль плоскости, не задерживаясь на месте, и не наклоняем её край: перекос даёт канавку глубиной в десятые доли миллиметра, которую потом приходится вышлифовывать всей плоскостью.
Критерий «Оценка качества выполненной работы» стоит 10 баллов, и начинается он именно здесь: если рельеф не убран, дальше ни шероховатость, ни внешний вид уже не вытянуть. Крупное зерно снимает литейную корку быстро, но после него обязательно нужно пройти мельче — иначе останутся риски от Р60, которые видны на эталонном сравнении.
Плоскости ровные, наплывы и следы сруба отсутствуют, канавок от края круга нет, толщина стенки не уменьшена. Проверьте лекальной линейкой на просвет в двух направлениях: светлая полоса под линейкой показывает, где осталась впадина.
Работать краем круга по узким местам — быстрый способ сделать канавку, которую видно при любом освещении. Вторая ошибка — давить на машинку: абразив перегревается, садится, и вместо съёма металла начинается натир с посинением поверхности.
Эксперт обращает внимание на равномерность съёма: пятна и канавки на плоскости видны до всяких измерений и сразу снижают оценку за качество. Канавки от края круга видны как тёмные полосы.
Шаг 5.1.2
Там, где машинка не встаёт — на внутренних переходах, у приливов, в узких карманах, — работаем напильником 250 мм с насечкой №2 и круглым напильником 200 мм, ведя инструмент крест-накрест и снимая рельеф за несколько проходов. Крестообразный штрих нужен, чтобы контролировать плоскость: новый штрих пересекает старый под углом и показывает, где металл ещё не снят.
Ручная проходка переходов — требование критерия «Зачистить внешний корпус изделия, устранить все неровности с помощью болгарки, орбитальной машинки, напильников и шкурки»: именно на переходах остаются ступеньки, которые на эталоне отсутствуют. Здесь же снимаются царапины и задиры, за которые отдельно дают 1 балл.
Переходы плавные, ступенек нет, следы литья и сруба убраны, риски от напильника однородные. Проверьте пальцем в перчатке по линии перехода: он должен скользить плавно, без уступов и зацепов. Переходы смотрим на просвет вдоль кромки.
Круглить переходы напильником «до мягкости» — снимается лишний металл, и контур перестаёт совпадать с эскизом. Вторая ошибка — оставить на переходе узкую полоску нетронутого литья: она выглядит как царапина и читается как незавершённая операция.
Эксперт проводит пальцем по переходам при предъявлении: плавность — самый быстрый способ проверить аккуратность обработки. Ступенька на переходе чувствуется пальцем сразу.
Действие 5.2. Снять заусенцы и притупить кромки
Шаг 5.2.1
После проточки и фрезеровки на корпусе остаются заусенцы по кромкам обработанных площадок, у отверстий и на выходах инструмента: проходим их надфилями и шарошками диаметром 3–6 мм на пневматической бормашине, снимая гребешок вдоль кромки. В труднодоступных местах, куда не подлезть ни надфилем, ни шарошкой, работаем абером с трёхгранным лезвием, ведя его по кромке от тела к краю.
Пункт критериев требует снять все заусенцы и притупить кромки после проточки и фрезеровки, и это входит в 10 баллов за качество работы. Оставленный заусенец на кромке опасен при сборке и при контроле: он цепляет ветошь, собирает стружку и портит впечатление от всей отливки.
Кромки ровные по всей длине, заусенцев нет, металл не вырван, отверстия сохранили размер. Проведите пальцем в перчатке по каждой кромке: зацепок быть не должно, а на эталоне кромки обработаны с одинаковой фаской.
Снимать заусенец шарошкой с нажимом и перекосом — она выбирает лунку, и кромка становится волнистой. Вторая ошибка — пройти только наружные кромки и забыть про внутренние отверстия, где заусенец остаётся внутри и обнаруживается при контроле.
Эксперт проверяет кромки и отверстия выборочно, но всегда — те, что указаны в технологической карте как обрабатываемые. Он проводит пальцем по кромкам, не снимая перчатки.
Шаг 5.2.2
Притупляем острые кромки фаской около 0,5 мм: по внешним контурам проходим напильником или шарошкой с легким касанием, по внутренним — надфилем, после чего выравниваем тон полоской скотч-брайта вдоль кромки. Ширину фаски держим одинаковой по всей длине: разная фаска на одном контуре читается как небрежность, а слишком широкая снимает металл с посадочной плоскости.
Притупление кромок прямо названо в критериях и оценивается вместе с качеством поверхности. Практический смысл в том, что острые кромки литья — концентраторы напряжений и место, где начинается скол при транспортировке: отливка идёт потребителю, а не на склад.
Фаска узкая, одинаковая, без завалов и заусенцев, кромка не режет перчатку. Проверьте ногтем и на просвет: фаска должна читаться как ровная полоска света по всему контуру, а не как прерывистая линия. Фаску проверяем на просвет.
Снимать фаску «до блеска» широким лезвием — кромка теряет форму, а на эталоне она узкая. Вторая ошибка — притуплять кромки орбитальной машинкой: круглый диск мгновенно снимает фаску в миллиметр и задевает соседнюю плоскость.
Эксперт сравнивает ширину фаски на разных участках одного корпуса: одинаковая ширина — признак аккуратной ручной работы. Разную ширину фаски он замечает на одном контуре.
Действие 5.3. Вывести шероховатость и убрать царапины
Шаг 5.3.1
Доводим поверхность по возрастанию зерна: после Р60 проходим орбитальной машинкой диском Р80, затем Р100, каждый раз меняя направление движения на 90 градусов, чтобы видеть риски предыдущего зерна и не остановиться раньше времени. Финиш — вручную скотч-брайтом вдоль одного направления, чтобы штрих на всех плоскостях корпуса шёл одинаково. Машинку ведём вдоль плоскости, а не поперёк кромки.
Шероховатость поверхности — самый весомый пункт второго модуля, 10 баллов из 50, и оценивается он сравнением с эталоном. Правило простое: каждый следующий номер зерна убирает риски предыдущего, и если перескочить с Р60 сразу на Р100, риски останутся и будут читаться как грубая обработка, сколько ни три потом.
Поверхность матовая, однородная, риски предыдущего зерна не читаются, направление штриха одинаковое на всех плоскостях. Сравните с эталоном при боковом свете: тон должен совпадать, а граница между участками — отсутствовать.
Перескакивать через номер зерна — самая частая причина низкой оценки за шероховатость: снаружи поверхность кажется чистой, но под углом видна сетка глубоких рисок. Вторая ошибка — водить машинкой кругами на одном месте: получаются пятна с разным тоном.
Эксперт сравнивает поверхность с эталоном при одном освещении и одновременно смотрит на несколько участков корпуса: неоднородность тона видна сразу. Сетку рисок он находит, наклоняя корпус к лампе.
Шаг 5.3.2
Отдельно проходим царапины, задиры и следы от стружки: находим их при наклонном свете, обводя корпус по плоскостям и переходам, и снимаем локально — шкуркой Р100 по пятну, затем Р120 и скотч-брайтом до выравнивания тона. Глубокие задиры с поднятым металлом сначала проходим надфилем, а уже потом шкуркой, иначе абразив вминает гребешок в тело. Пятно зачистки ограничиваем пальцем, чтобы оно не расползлось.
Оценка на отсутствие царапин — 5 баллов, и это самый наглядный критерий: царапины видны без инструментов, под любым углом. Следы от стружки опасны тем, что читаются как дефект литья, хотя это следствие обработки, и снимают баллы сразу по двум пунктам — за царапины и за качество.
На поверхности нет царапин, задиров и следов стружки, пятна локальной зачистки не выделяются по тону. Пройдите по корпусу белой салфеткой: она не должна цепляться за поднятые края и оставлять чёрные полосы металла.
Зачищать царапину «с запасом», большим пятном, — поверхность получает светлое пятно, которое заметнее самой царапины. Вторая ошибка — оставить след стружки в углу перехода, где его не видно с рабочего положения, но видно при предъявлении.
Эксперт осматривает корпус целиком, поворачивая его: царапины и следы стружки — первое, что фиксируется при оценке. Он проводит по поверхности белой салфеткой.
Действие 5.4. Обдуть, предъявить и сдать рабочее место
Шаг 5.4.1
После каждого корпуса очищаем стол обдувочным пневмопистолетом, прежде чем уложить следующую отливку: сдуваем стружку и абразивную пыль с подкладки и с площади верстака, отводим струю в сторону от готовых корпусов. Сам корпус тоже продуваем — сначала плоскости, потом отверстия, пазы и переходы, держа пистолет под углом и на расстоянии 15–20 см. Пистолет держим под углом к плоскости, а не в упор.
Очистка стола перед укладкой следующей отливки — отдельный пункт на 2 балла, и он повторяется трижды за модуль, то есть фактически проверяется три раза. Смысл прямой: абразивная пыль от предыдущего корпуса работает как наждак под следующим и оставляет на уже обработанной поверхности свежие царапины.
Стол чистый перед каждой укладкой, готовые корпуса стоят в чистой зоне, на поверхности нет пыли. Проверьте подкладку ладонью в перчатке: крупинки абразива чувствуются как песок, и если они есть — продуйте ещё раз.
Укладывать следующий корпус на неочищенный стол — ошибка, которая обнуляет результат предыдущей работы: свежие царапины появляются на готовой поверхности, и их снова надо выводить. Вторая — сдувать стружку в сторону готовых отливок: они покрываются пылью, и предъявление приходится начинать с обдува.
Эксперт смотрит на переход между отливками: обдувает участник стол или просто перекладывает корпус на стружку. Он смотрит на подкладку и на стружку под верстаком.
Шаг 5.4.2
Перед предъявлением выставляем три корпуса в ряд на столе контролёра-эксперта, обработанными плоскостями к нему, и кладём рядом эталон для сравнения. Сверяем каждый корпус по шероховатости, отсутствию царапин, кромкам и контуру, после чего коротко называем, что сделано: снят облой, зачищены переходы, притуплены кромки, выведена шероховатость по эталону.
Сравнение с эталоном — 1 балл в критериях, а шероховатость и качество работы, которые проверяются этим сравнением, дают ещё 20. Предъявление — это фиксация всего модуля: три корпуса должны быть на столе одновременно и в состоянии, в котором их не стыдно поставить рядом с эталоном.
Три корпуса на столе, все обработаны, тон поверхности совпадает с эталоном, посторонних предметов рядом нет. Если один корпус выбивается по тону, лучше доработать его минуту, чем предъявить комплект с явным расхождением.
Выложить корпуса как попало, без ориентации к эксперту, — потеря на ровном месте: эксперт оценивает то, что видит, и развернуть деталь сам он не обязан. Вторая ошибка — предъявлять два корпуса и обещать третий «через пять минут»: объём считается невыполненным.
Эксперт оценивает комплект и сравнивает каждый корпус с эталоном, отмечая расхождения по зонам; краткое объяснение участника помогает ему не пропустить сложные места.
Шаг 5.4.3
Убираем рабочее место и сдаём его: сдуваем стружку и абразивную пыль с верстака, протираем поверхность, убираем подкладку, ссыпаем стружку из лотка, отключаем бормашину и машинку от шлангов, инструмент раскладываем по местам — напильники в лоток насечкой вверх, шарошки в ячейки, диски и шкурку в коробки, молоток и зубило на стеллаж. Проверяем, что сдано количество отливок, определённое заданием.
Уборка в конце модуля стоит 2 балла, инструмент на местах — ещё 2, а обработка количества отливок в установленное время — 1 балл. Это последние баллы конкурса, и они теряются чаще всего: участник предъявляет корпуса и оставляет верстак как есть, хотя до конца модуля остаётся две-три минуты.
Стол чистый, инструмент на местах, машинки отключены и уложены, три корпуса предъявлены, рабочее место сдано до окончания времени. Пройдите по верстаку взглядом, как будто принимаете смену: всё, что не на месте, убираем сейчас, а не после объявления времени.
Оставить уборку «на потом» — прямая потеря 4 баллов, при том что на неё нужно две минуты. Вторая ошибка — сдуть стружку на пол: по охране труда это нарушение с вычетом 0,25 балла, а рабочее место всё равно считается грязным.
Эксперт осматривает верстак и инструмент после сдачи: чистое место и разложенный инструмент — последнее впечатление о работе участника. Он проверяет и то, отключены ли машинки.