Промышленная механика и монтаж (Р)
Задания ниже — официальные файлы «Абилимпикс» (источник: abilympics-russia.ru), разложенные по категориям. Решения написаны по тексту задания, регламенту и критериям оценки; в них указано, что именно проверяет эксперт.
Школьник
14–16 лет, базовый уровень заданияВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Конкурсное задание по компетенции «Промышленная механика и монтаж» для школьников состоит из двух модулей и ста баллов: первый модуль идёт четыре часа и включает разметку и отрезку профильной трубы 40×40×3, сварку рамы, разметку плиты 500×200×8 с обработкой двадцати четырёх отверстий и сборку изделия с подшипниковыми опорами и муфтой, второй модуль — два часа на проектирование пневматической схемы в FluidSim с последовательностью А+ В+ В− А−. Баллы: 14 за разметку и отрезку трубы, 12 за сварку четырёх углов, 24 за плиту и отверстия, 24 за сборку, 26 за схему. Допуски жёсткие: ±1 мм на трубе, ±0,5 мм на координатах отверстий, щуп 0,1 мм на муфте, 5 бар ±0,5 в пневматике. Ниже — пошаговый порядок работы, где время, инструмент и критерии оценки привязаны к каждой операции; тридцать процентов задания эксперты вправе изменить, поэтому важно понимать логику, а не заучивать порядок.
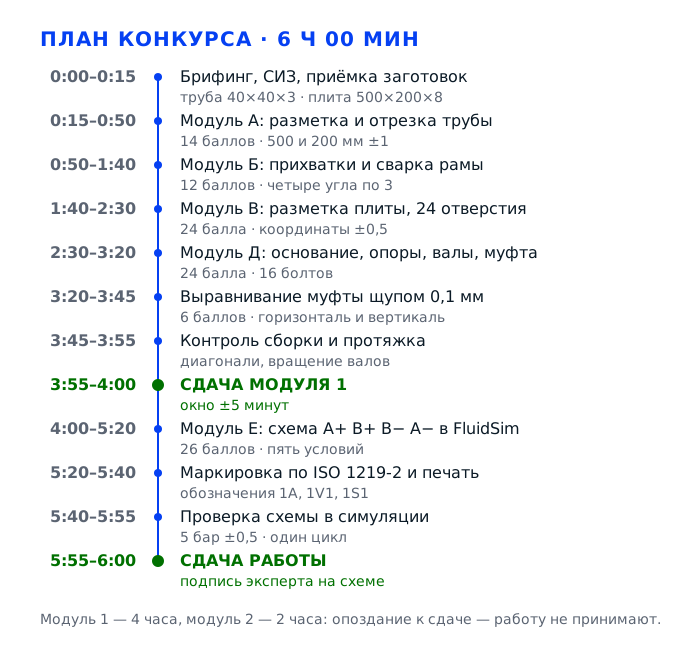
Задача 1. Войти в работу: СИЗ, заготовки, разметка и отрезка профильной трубыМодуль А · 14 баллов
Первый модуль начинается не со сварки, а с допуска и заготовок: пока вы надеваете СИЗ, сверяете трубу 40×40×3 и плиту 500×200×8 с перечнем и размечаете профиль, уходит примерно час из четырёх. Критерий А в листе оценки школьников стоит 14 баллов, и почти все они берутся или теряются на разметке: расстояние 500 мм проверяют в трёх точках с допуском ±1 мм, расстояние 200 мм — в двух, а четыре отверстия М6 должны стоять ровно в 20 мм от края. Разметку нельзя «поправить» после резки, поэтому здесь важнее не скорость, а порядок: база, риски, керны, контроль и только потом диск.
Действие 1.1. Пройти допуск и принять заготовки
Шаг 1.1.1
Надеваем полный комплект до входа в зону: спецодежду из трудновоспламеняемой ткани с длинным рукавом, закреплённым на запястье, брюки до обуви, ботинки с защитным носком, защитные очки. Часы, кольца, браслеты и всё, что висит на шее, снимаем: под украшением остаётся металлическая стружка, а на вращающемся инструменте кольцо работает как рычаг. Беруши или наушники надеваем сразу, потому что при работе с УШМ без защиты слуха работу останавливают.
Раздел 6 конкурсного задания требует носить спецодежду, защитную обувь, очки и беруши на протяжении всего конкурса, а баллы за технику безопасности вычитаются из ведомости при каждом замечании эксперта. Три зафиксированных нарушения дают экспертной группе право отстранить участника на 15 минут, и это время уходит из четырёх часов модуля 1, то есть из разметки и сварки.
Проверяем себя по трём признакам: рукав не сползает к кисти при подъёме руки, брюки закрывают голеностоп, очки не съезжают при наклоне головы. Попросите соседа или волонтёра посмотреть со спины: воротник и затылок — то, что вы сами не увидите, а эксперт увидит.
Самая частая ошибка — прийти в футболке и надеть куртку «потом, когда начну варить»: к моменту первой прихватки балл за экипировку уже снят. Вторая — очки на лбу и щиток поднятый: искра летит вниз, за шиворот, и разговор с экспертом занимает больше времени, чем сварка угла.
Эксперт фиксирует экипировку до старта, а дальше следит, остаются ли очки на глазах при резке и зачистке: чаще всего замечание звучит именно на болгарке.
Шаг 1.1.2
Получаем заготовки и сверяем их с перечнем: труба профильная 40×40×3 по ГОСТ 8639-82, два метра, лист стальной Ст3 толщиной 8 мм размером 500×200 мм, круг ф30 из стали 40 или 45. Отдельно считаем крепёж: восемь болтов М10 длиной 30 мм, восемь шайб 10,5, восемь болтов М6 длиной 16 мм, восемь шайб 6,4 и восемь пружинных шайб 6Л. Опоры UCP 204 в металлическом корпусе с внутренним диаметром 20 мм — четыре штуки, полумуфты SGMA024 и SGMB032, жёлтый упругий элемент EG24032 и два установочных винта М6×30.
Перечень расходных материалов в задании составлен под конкретную сборку, и количество крепежа в нём не случайно: восемь болтов М10 — это ровно восемь болтов основания, за каждый из которых в критерии Д дают по 0,25 балла. Если на столе не хватает двух шайб, вы узнаете об этом в конце модуля, когда собирать уже нечем, а до склада идти через всю площадку.
Считаем вслух и раскладываем по кучкам: М10 отдельно, М6 отдельно, шайбы плоские и пружинные раздельно. Трубу проверяем на скрутку, положив на стол: просвет между полкой и столом больше миллиметра означает, что деталь придётся править до разметки, иначе рама уйдёт винтом.
Недостача, замеченная после начала работы, обычно списывается на участника. Вторая ошибка — сваливать весь крепёж в одну банку: пружинную шайбу 6Л потом ищут на полу, а без неё болт М6 в критерии Д считается неустановленным.
Эксперт может подойти на этапе приёмки и сверить комплектность с ведомостью: аккуратно разложенный крепёж читается как готовность к работе. Отдельно он смотрит, не осталось ли на столе лишних деталей: их наличие читается как небрежность при приёмке.
Шаг 1.1.3
Организуем верстак под три операции сразу: слева разметка, в центре тиски и сверление, справа зона сварки и зачистки. На столе оставляем слесарную линейку 300 или 500 мм, поверочный угольник 1 или 2 класса, чертилку, керн 3,2 мм, маркер с пером не толще 1,5 мм, набор сверл до 13 мм с шагом 0,5 мм, зенкер конический и метчики М6, М8, М10. УШМ с диском 125 мм, отрезные диски толщиной от 1 до 1,6 мм и лепестковые Р40 или Р60 кладём отдельно от измерительного инструмента.
Инструмент, разложенный по операциям, экономит те самые минуты, которых потом не хватает на выравнивание муфты, а оно стоит 6 баллов из 24 в критерии Д. Кроме того, порядок на рабочем месте прямо влияет на оценку организации работы и на замечания по технике безопасности: диск, брошенный на край стола, — готовая травма и снятые баллы.
Проверьте три вещи: измерительный инструмент лежит на чистой сухой поверхности, а не на стружке; шнур УШМ не тянется через проход; тиски закреплены так, что при нагрузке не проворачиваются. Сверла разложены по диаметрам и подписаны — иначе сверло 8,5 под М10 ищут на ощупь.
Классика — начать работу с горой инструмента в центре стола: чертилка теряется под напильниками, а линейка уезжает вместе со стружкой. Вторая ошибка — оставить на столе промасленную ветошь рядом с местом сварки.
Эксперт оценивает организацию рабочего места в начале и по ходу модуля, а не только результат: свободный подход к верстаку и отсутствие хлама на полу входят в общую оценку.
Действие 1.2. Разметить профильную трубу по чертежу
Шаг 1.2.1
Выбираем базу разметки и фиксируем её: за базу берём один торец трубы и одну полку, а не середину и не «примерно край». Торец после резки зачищаем напильником от заусенца, полку протираем от масла, иначе чертилка скользит и риска уходит на полмиллиметра. От торца откладываем 500 мм и проводим риску по трём точкам: на одной полке, на второй полке и на боковой грани — именно так это расстояние и будут мерить.
Расстояние 500 мм в критерии А измеряется в трёх точках с допуском ±1 мм, и один балл даётся только тогда, когда сходятся все три замера. Если риска нанесена от необработанного торца с заусенцем, она повторяет неровность кромки, и на противоположной грани получается расхождение, которое уже не исправить резкой.
Прикладываем линейку к полке всей длиной, а не концом: короткая база даёт ошибку в полтора-два миллиметра на 500 мм. Контроль простой — промерьте полученную риску той же линейкой от торца в трёх точках и сравните цифры между собой: расхождение больше 0,5 мм означает, что риску надо стереть и повторить.
Ошибка новичка — мерить от края, снятого болгаркой под углом: кромка уходит на два-три миллиметра, и вся деталь оказывается короче чертежа. Вторая — наносить риску маркером толщиной 2 мм и потом мерить «по центру линии», тогда погрешность съедает половину допуска.
Эксперт подходит на разметку выборочно и первым делом смотрит, от какой базы вы откладывали размер: риски, проведённые от разных баз на одной детали, — самый быстрый способ потерять баллы критерия А.
Шаг 1.2.2
Размечаем четыре отверстия М6: их центры должны стоять на расстоянии 20 мм от края, и за каждое отверстие в критерии А дают по 0,5 балла. Дальше откладываем расстояния между отверстиями: два по 250 мм, два по 100 мм, два по 125 мм и два по 50 мм, все с допуском ±0,5 мм. Каждый размер проводим отдельно от своей базы, а не цепочкой от предыдущего отверстия, и сразу ставим керн.
Цепочка размеров накапливает ошибку: четыре отверстия по цепочке легко дают 1,5 мм накопленного ухода, и последнее отверстие выходит за допуск ±0,5 мм, хотя каждое промежуточное расстояние вы мерили «правильно». Разметка от базы такой ошибки не даёт, а лист оценки проверяет именно расстояния между отверстиями.
После кернения пересчитываем арифметику на бумаге: сумма 250 плюс 250 плюс 100 плюс 100 плюс 125 плюс 125 плюс 50 плюс 50 должна давать общую длину размеченного участка. Затем проверяем диагонали между крайними отверстиями — они должны быть равны, иначе линия отверстий пошла клином.
Частая ошибка — кернить сразу после каждого размера, не проверив всю картину: керн уже не сотрёшь, и деталь уходит в брак по четырём позициям сразу. Вторая — размечать отверстия по центру полки, забыв про 20 мм от края, и тогда болт М6 упирается в стенку трубы.
Эксперт проверяет разметку до сверления, если вы позвали его сами: показать четыре керна и назвать размеры — самый быстрый способ получить подтверждение, что деталь размечена верно.
Шаг 1.2.3
Наносим вспомогательные риски и подписываем деталь: где верх, где низ, где линия реза. Маркером пишем номер детали и длину, а риски проводим чертилкой тонко, не продавливая металл. Все размеры дублируем на бирке или на самой трубе с той стороны, которая уйдёт внутрь рамы и не будет видна после сварки. Последним движением проводим контрольную риску вдоль трубы — по ней потом видно, не провернулась ли деталь при прихватке.
Подписанная деталь экономит время на сборке: четыре отрезка трубы выглядят одинаково, и перепутанная стойка с поперечиной обнаруживается только на прихватках, когда диагонали рамы не сходятся. А несовпадение диагоналей в критерии Д — это потеря баллов за сборку и переделка уже сваренного узла.
Контроль перед резкой занимает минуту: приложите угольник к базовому торцу и полке, проверьте, что риски перпендикулярны, а керны стоят точно на пересечении. Промерьте ещё раз 500 и 200 мм и убедитесь, что цифры совпадают с чертежом, а не с памятью.
Ошибка — резать по риске, нанесённой маркером толщиной 1,5 мм, без керна на торце: диск уводит в сторону от линии, и торец получается косым. Вторая — стереть риску ветошью с маслом и «восстановить на глаз».
Эксперт смотрит на разметку как на черновик технологии: если на детали видны база, риски и подписи, видно, что участник понимает последовательность. Он может попросить назвать базу, от которой отложен размер: ответ показывает, осознанная это разметка или случайная.
Действие 1.3. Отрезать заготовки и подготовить кромки
Шаг 1.3.1
Режем трубу дисковым отрезным станком или УШМ с диском 125 мм толщиной от 1 до 1,6 мм. Трубу укладываем на стол так, чтобы она лежала всей длиной и не свешивалась: свес на резке подхватывается диском и выкрашивает кромку. Ведём диск по риске, начиная с угла, и держим машину двумя руками, не наваливаясь корпусом. Если станок позволяет резку под 45 градусов, угол выставляем по шкале и фиксируем до включения.
Отрезка входит в критерий А вместе с разметкой, и косой торец сразу переводит ошибку в сварку: зазор в углу получается клином, шов не проваривает корень, и в критерии Б теряются баллы за качество угла. Ровный торец — это ещё и предсказуемая геометрия рамы, без которой не сходятся диагонали.
После реза проверяем торец угольником в двух плоскостях: просвета быть не должно, допустимый увод — не больше полумиллиметра на сороковом профиле. Длину промеряем линейкой от торца до торца: 500 и 200 мм с отклонением не более 1 мм, как и требует критерий.
Самая частая ошибка — резать «с припуском на всякий случай», а потом не иметь возможности его убрать: рама окажется на два миллиметра больше чертежа, и плита с восемью отверстиями не совпадёт с отверстиями в трубе. Вторая — резать без очков, глядя на линию сбоку.
Эксперт может подойти в момент резки и смотрит на три вещи: очки, положение рук относительно диска и то, закреплена ли труба. Второе, на что он смотрит, — припуск: деталь, отрезанная «в плюс», дальше не встанет в раму без подгонки.
Шаг 1.3.2
Снимаем заусенец с торцов: напильником или лепестковым диском Р40 снимаем внутреннюю и наружную фаску шириной около миллиметра, ведя инструмент от середины стенки к кромке. Особенно аккуратно — на внутренней стороне, где заусенец заворачивается внутрь профиля и потом мешает вставить соединительные детали. После зачистки протираем торец ветошью от стружки.
Заусенец на торце — это и травма рук, и зазор при сборке: труба с заусенцем не садится в угол рамы вплотную, шов получается с прожогом или с непроваром, а в критерии Б каждый угол оценивают отдельно по три балла. Снятая фаска даёт стабильный зазор под прихватку и ровный провар корня шва.
Проведите пальцем в перчатке по кромке: она должна быть гладкой, без зацепов. Проверьте торцевой угольник: после зачистки геометрия не должна уйти, а стенка 3 мм не должна быть сточена до 2,5 мм, иначе угол придётся подваривать с двух сторон.
Снимать фаску болгаркой, держа деталь на весу: диск цепляет кромку и вырывает трубу из рук. Вторая ошибка — сточить кромку «до блеска» по всей длине, уменьшив толщину стенки, из-за чего на сварке появляется прожог.
Эксперт смотрит на кромки перед прихваткой: ровный торец и снятая фаска видны сразу и читаются как понимание технологии. Ещё он проверяет, не перегрета ли кромка: синева после зачистки говорит о том, что диск держали на одном месте слишком долго.
Шаг 1.3.3
Раскладываем готовые отрезки по схеме рамы: две детали по 500 мм и две по 200 мм, каждая подписана и лежит на своём месте. Проверяем комплектность до начала сборки: четыре отрезка, четыре отверстия М6 на размеченной детали, плита 500×200 с разметкой. Всё лишнее убираем со стола, стружку сметаем щёткой, а не рукой. Обрезки складываем в отдельный ящик, а не под верстак: они понадобятся для пробы режима сварки.
Комплектность перед сборкой — это способ не искать деталь в середине модуля: на сварку и сборку остаётся около трёх часов, и десять минут на поиски стоят дороже, чем кажется. Кроме того, убранная стружка на верстаке — прямой пункт техники безопасности: металлическая пыль под опорами мешает выставить плиту ровно.
Контроль простой: разложите отрезки в прямоугольник на столе и промерьте диагонали — они должны быть равны с точностью до миллиметра ещё до прихваток. Если диагонали разошлись, значит, один из отрезков отличается по длине, и его надо перемерить и подрезать сейчас, а не после сварки.
Ошибка — начинать сварку с непроверенной геометрией: перекошенную раму потом правят нагревом, и это отнимает больше времени, чем повторная разметка. Вторая — оставить на столе обрезки и стружку, которые потом попадают под плиту при сборке.
Эксперт оценивает готовность к следующему модулю по рабочему месту: разложенные и подписанные детали — признак того, что участник планирует работу, а не реагирует на неё.
Задача 2. Сварить раму из профильной трубы и получить четыре качественных углаМодуль Б · 12 баллов
Сварка рамы — единственный модуль, который оценивают субъективно: четыре угла, по три балла каждый, эксперт ставит от нуля до трёх по шкале от «ниже индустриальных стандартов» до «выдающийся результат». Ни одной «правильной» цифры здесь нет, зато есть то, что видно сразу: провар корня, ровный катет, отсутствие подрезов и прожогов, аккуратный чехол шва. Порядок работы строится вокруг одного правила: сначала геометрия и прихватки, потом сплошной шов, и только после остывания — зачистка. Если начать с шва, раму поведёт, и все четыре угла придётся оценивать на перекошенной детали.
Действие 2.1. Подготовить пост и настроить режим сварки
Шаг 2.1.1
Готовим пост полуавтоматической сварки в среде защитных газов: аппарат на тележке, баллон с углекислотой или смесью закреплён цепью, редуктор с расходомером выставлен на 8–10 литров в минуту. Проверяем кассету с проволокой, её диаметр и то, что проволока не «улетела» с роликов. Массу крепим на зачищенное место рамы или стола, а не на краску, и только после этого включаем аппарат.
Сварка рамы даёт 12 баллов из 100, и почти все потери на этом модуле связаны не с руками, а с режимом и газом. Плохой контакт массы даёт нестабильную дугу, шов «плюётся», и вместо ровного валика получается цепочка наплывов, которую эксперт оценит как результат ниже индустриальных стандартов — ноль баллов за угол.
Проверяем три вещи до первой прихватки: расход газа виден по поплавку или шарику ротаметра и держится в пределах 8–10 литров, масса сидит плотно и не искрит при включении, сопло горелки не забито брызгами. Продуйте газовую линию коротким нажатием курка — так уходит воздух, оставшийся в шланге.
Типичная ошибка — открыть газ «на глаз», без ротаметра: при 3–4 литрах шов получается пористым, поры видны после зачистки, и угол теряет балл. Вторая — крепить массу на окрашенный стол, из-за чего дуга гуляет и прожигает тонкую стенку трубы.
Эксперт смотрит на пост до начала сварки: закреплён ли баллон, есть ли щиток и краги, подключена ли масса. Нарушение по газу — самое частое замечание, которое снимает баллы из ведомости.
Шаг 2.1.2
Настраиваем режим под стенку 3 мм: проволока 0,8 мм, напряжение около 18–19 вольт, скорость подачи в районе 4–5 метров в минуту, индуктивность на среднем значении. Точные цифры зависят от аппарата, поэтому настройку проверяем не по табличке, а на обрезке той же трубы: варим валик длиной пять сантиметров и смотрим, как ложится металл. Пробный валик варим на обрезке той же трубы, что и рама.
Стенка профиля 40×40×3 тонкая для полуавтомата: при завышенном напряжении появляется прожог, при заниженном — наплыв без провара корня. И то и другое эксперт видит на углу и оценивает как результат ниже индустриальных стандартов, то есть в ноль баллов из трёх за каждый угол.
Хороший валик на пробе звучит ровным шипением, а не треском, ложится с плоской спинкой, без глубокого кратера в конце. Проведите по нему щёткой: если под нагаром видна ровная чешуя без пор, режим попал в нужное окно, и можно варить деталь.
Ошибка — настраивать режим «как в мастерской» и не проверять на обрезке: проволока другой партии и другой газ дают другое поведение дуги. Вторая — крутить сразу два параметра и не понимать, что именно изменилось.
Эксперт может попросить показать пробный валик: наличие пробы читается как взрослый подход к режиму, а не как надежда на удачу. Проба на обрезке при этом должна лежать рядом с рабочим местом, а не улететь под стол.
Шаг 2.1.3
Собираем раму на сварочном столе размером не меньше 500×500 мм: две детали по 500 мм и две по 200 мм выкладываем в прямоугольник по чертежу, фиксируем автоматическими струбцинами длиной не менее 150 мм. Углы проверяем поверочным угольником, диагонали — линейкой или рулеткой. Зазор в стыке оставляем в пределах миллиметра, детали прижимаем к столу, чтобы не было зазора под полкой.
Геометрия рамы определяет, сядет ли на неё плита с восемью отверстиями и сойдутся ли диагонали при сборке, а сборка стоит 24 балла из 100. Струбцины и прижимы нужны не для удобства: пока деталь не зафиксирована, первая же прихватка стягивает угол на полтора миллиметра, и дальше прямоугольник приходится править силой.
Проверяем прямоугольник по двум диагоналям: расхождение не должно превышать 1 мм. Угольник прикладываем к наружному углу с двух сторон — просвет по всей длине полки означает, что угол не 90 градусов. Плоскостность проверяем, положив раму на стол и покачав: качания быть не должно.
Самая частая ошибка — фиксировать только два угла из четырёх: свободные углы уходят при прихватке, и рама получается ромбом. Вторая — стягивать струбциной с перекосом, когда труба встаёт с поворотом вокруг оси.
Эксперт проходит мимо стола в момент сборки и отмечает, прижат ли профиль к столу: сварка «на весу» без прижима почти всегда даёт винт. Он же отмечает, прижаты ли обе полки: щель под полкой потом превращается в прожог.
Действие 2.2. Поставить прихватки и удержать геометрию
Шаг 2.2.1
Ставим прихватки в четырёх углах: короткие швы длиной 10–15 мм строго по центру стыка, сначала по одной на каждый угол с одной стороны, затем, после проверки диагоналей, вторую с другой стороны. Варим прихватку на том же режиме, что и основной шов, а не на пониженном: слабая прихватка лопает при сварке, и угол уводит. Дугу на прихватке ведём короткими отрезками, не отрывая горелку от зоны защиты газом.
Прихватки держат геометрию, пока вы варите остальные углы: без них рама складывается от нагрева, и к четвёртому углу диагонали расходятся на 3–4 мм. Кроме того, прихватка — это место, где видно, как поведёт себя металл: если уже на ней появилась трещина, режим надо менять до основного шва, а не после.
Проверяем после каждой пары прихваток: диагонали равны в пределах 1 мм, углы держат 90 градусов по угольнику, прихватка проварена и не имеет раковины в кратере. Кратер завариваем коротким возвратом, а не обрываем дугу на середине шва.
Ошибка — ставить прихватки «на точку», касаясь дугой металла на долю секунды: такая прихватка не держит и лопает. Вторая — варить прихватку на заниженном токе, из-за чего получается наплыв без провара корня.
Эксперт осматривает прихватки, если вы позвали его перед сваркой: ровные и проваренные прихватки — залог того, что углы не разойдутся. Ему важно увидеть, что прихватки поставлены на том же режиме, что и основной шов.
Шаг 2.2.2
Проверяем геометрию рамы после прихваток и до сплошного шва: диагонали меряем рулеткой или линейкой от внутренних углов, разность не больше 1 мм. Плоскостность проверяем на столе — рама должна лежать без качания. Если геометрия ушла, прихватку срезаем тонким диском и переставляем, пока металл не нагрелся и не «запомнил» перекос. Результат замера записываем маркером прямо на раме, чтобы не мерить одно и то же дважды.
После сварки править раму почти бесполезно: правка нагревом требует времени и опыта, а на конкурсе эти минуты взять негде. Проверка на этом этапе стоит две минуты и сохраняет баллы и критерия Б, и критерия Д, потому что перекошенная рама не даёт собрать изделие по сборочному чертежу.
Диагонали промеряем дважды, меняя точки замера, чтобы не поймать погрешность самой рулетки. Угольник прикладываем к каждому углу снаружи и изнутри: расхождение наружного и внутреннего замера больше миллиметра говорит о том, что труба повёрнута вокруг оси.
Ошибка — мерить диагонали по наружным углам, где скругление профиля даёт разброс в два миллиметра, и на этом основании «выправлять» ровную раму. Вторая — оставить прихватку снаружи угла, которая мешает проверить угол угольником.
Эксперт фиксирует геометрию рамы в конце модуля 1, но замечание о перекосе делает уже на сварке — исправлять будет поздно. Если диагонали уже разошлись, он предложит переставить прихватку сейчас, пока металл не остыл и не «запомнил» перекос.
Шаг 2.2.3
Готовим кромки под шов: зачищаем место сварки лепестковым диском Р40 до металлического блеска на ширину 15–20 мм от стыка, снимаем окалину и обезжириваем ветошью. Наклон горелки держим 10–15 градусов от вертикали, а при сварке углового шва — примерно 45 градусов к полкам, чтобы газовая защита накрывала обе стенки. После обезжиривания не трогаем кромку руками: отпечаток пальца даёт ту же пору, что и масло.
Окалина и ржавчина в зоне шва дают поры, которые после зачистки видны как чёрные точки, и эксперт снижает оценку качества угла до «ниже индустриальных стандартов». Правильный наклон горелки нужен для того, чтобы газ закрывал ванну: при наклоне «на себя» защита сдувается, и шов получается ноздреватым.
Проверяем блеск кромки на глаз и на ощупь: под пальцем не должно быть бугорков окалины. Пятна масла проверяем бумажной салфеткой — на ней остаётся тёмный след, значит, обезжиривание надо повторить. Сопло горелки должно быть чистым, без налипших брызг.
Ошибка — варить по окалине «она всё равно расплавится»: расплавится, но вместе с ней в шов уйдёт грязь. Вторая — держать горелку почти вертикально и терять защиту на дальней стенке угла. Третья — не обезжиривать кромку после зачистки: масло даёт поры, которые видны после зачистки шва.
Эксперт смотрит на подготовку кромок перед сваркой: зачищенная полоса по обе стороны стыка — признак того, что участник знает, зачем это делается. Ему видно и то, снята ли окалина у самого стыка.
Действие 2.3. Заварить четыре угла и зачистить швы
Шаг 2.3.1
Варим первые два угла: начинаем от одного края стыка и ведём шов непрерывно, держа горелку под 45 градусов, с небольшими поперечными колебаниями для заполнения угла. Скорость подбираем так, чтобы ванна была жидкой, но не проваливалась: при стенке 3 мм прожог появляется за полсекунды задержки. Катет шва держим около 4–5 мм, без наплыва на полку. Кратер в конце шва задерживаем на полсекунды.
Каждый из четырёх углов оценивают отдельно, по три балла, и шкала субъективная: ноль — ниже индустриальных стандартов, один — в пределах, два — в верхних границах, три — выдающийся результат. Ровный катет и провар корня без подрезов — это как раз «в пределах стандартов» и выше, а наплыв с одной стороны и подрез с другой читаются как брак.
Проверяем шов сразу после остывания: катет одинаковый по длине, нет подрезов вдоль полки, нет прожогов и свищей, чешуя ровная. Кратер в конце шва заполнен, а не оставлен воронкой. Если видна тёмная полоса по кромке — это подрез, и его надо подварить.
Частая ошибка — вести шов слишком быстро, чтобы «не прожечь»: получается узкий валик без провара корня, и угол теряет балл. Вторая — варить длинными участками без паузы, из-за чего раму тянет винтом. Третья — не заполнять кратер: в нём остаётся усадочная трещина.
Эксперт подходит на сварку и смотрит на стабильность дуги и на то, как участник держит горелку: дрожащая рука с длинной дугой сразу видна по разбрызгиванию.
Шаг 2.3.2
Варим третий и четвёртый углы в обратном порядке — от противоположного конца рамы, крест-накрест по отношению к первым двум. Между швами даём раме остыть до тёплого состояния, а не до холодного: полностью остывшую раму снова поведёт при следующем нагреве. Длинные швы делим на участки по 30–40 мм и варим обратноступенчатым способом. Перед началом каждого участка проверяем, что предыдущий остыл до тёмно-вишнёвого цвета.
Порядок «крест-накрест» и обратноступенчатая сварка распределяют тепло равномерно, и диагонали остаются в допуске. Если варить все углы подряд по часовой стрелке, тепло уходит в одну сторону, рама выгибается и на сборке плита не садится на место, а это минус баллы критерия Д.
После остывания снова промеряем диагонали: расхождение до 1 мм — норма, до 2 мм — можно исправить при сборке, больше — рама перекошена. Проверяем, не поднялся ли металл вокруг шва: прихватите линейку и посмотрите на просвет по полке.
Ошибка — варить все четыре угла в один проход без пауз: металл перегревается, шов «садится», появляются утяжины. Вторая — остужать раму водой: закалка даёт трещины в зоне термического влияния. И третья — варить по ржавой кромке, не зачистив её.
Эксперт смотрит на порядок сварки как на технологию: если участник сам объясняет, почему варил крест-накрест, это добавляет веса работе. Он отдельно смотрит на паузы между швами: они и держат геометрию рамы.
Шаг 2.3.3
Зачищаем швы лепестковым диском Р40, затем Р60: снимаем брызги, выравниваем чешую, но не срезаем сам шов до полки. Кромку шва проходим плавно, не оставляя глубоких рисок, а после зачистки протираем раму ветошью и сдуваем пыль. Углы осматриваем при направленном свете, чтобы увидеть подрезы и поры. После зачистки ещё раз проходим щёткой по металлу вдоль шва: она выбивает остатки нагара из чешуи и показывает поры.
Зачистка влияет на оценку внешнего вида и на то, как эксперт читает шов: под брызгами и нагаром легко пропустить подрез, а после зачистки дефект виден сразу и оценивается честно. При этом слишком усердная зачистка уменьшает катет и открывает поры, поэтому диск ведут под небольшим углом, а не плашмя.
Шов должен быть светлым, без синевы от перегрева, катет ровным по всей длине, переход к основному металлу плавным. Проведите по шву щёткой по металлу: если ничего не цепляется и нет чёрных точек, шов плотный. Промерьте диагонали в последний раз.
Ошибка — стачивать шов «до красивого», пока не покажется полка: прочность падает, а на просвет видны поры. Вторая — оставить брызги на полках, которые потом мешают плите лечь ровно и портят внешний вид изделия.
Эксперт оценивает углы после зачистки, и это финальная точка модуля Б: четыре угла по три балла, и решение принимается по тому, что видно, а не по тому, как было до зачистки.
Задача 3. Разметить плиту и обработать двадцать четыре отверстияМодуль В · 24 балла
Плита из стали Ст3 толщиной 8 мм размером 500×200 мм — самая дорогая деталь в работе: критерий В стоит 24 балла, больше любого другого модуля у школьников. Восемь отверстий Ø7 дают 4 балла, восемь отверстий Ø8 — по баллу за координаты, восемь отверстий М10 — 4 балла за выполнение плюс по баллу за каждую координату. Допуск почти везде ±0,5 мм, и это тот случай, когда разметка важнее силы нажатия на дрель: ошибка в полмиллиметра, допущенная чертилкой, уже не исправляется сверлом. Порядок работы простой — база, сетка, керны, контроль, сверление от меньшего диаметра к большему.
Действие 3.1. Разметить плиту от двух баз
Шаг 3.1.1
Готовим плиту к разметке: снимаем заусенец с кромок напильником, обезжириваем поверхность ветошью, проверяем размеры — 500 на 200 мм при толщине 8 мм. За две базы берём левую торцевую кромку и нижнюю продольную: их сначала выравниваем угольником между собой и только потом откладываем размеры. Плиту кладём на подкладки, чтобы она не качалась на стружке.
Все двадцать четыре отверстия в критерии В привязаны к координатам от кромок, и если базы не перпендикулярны, «правильные» координаты дадут косую сетку. Допуск ±0,5 мм при размере 500 мм — это одна десятая процента, поэтому плита с заусенцем на базовой кромке гарантированно выводит часть отверстий за допуск.
Проверяем базу угольником 1 или 2 класса: приложите его к торцу и продольной кромке, просвета по всей длине быть не должно. Если кромка «гуляет» на полмиллиметра, базу переносим на 10 мм внутрь и проводим контрольную риску параллельно кромке — дальше все размеры считаем от неё.
Ошибка — размечать от кромки, срезанной гильотиной с завалом: завал не виден глазом, но даёт до миллиметра увода по всей длине. Вторая — класть плиту прямо на верстак со стружкой, из-за чего она пружинит под чертилкой.
Эксперт может проверить базу вместе с вами, если вы позовёте его на разметку: показать угольник на кромках — самый быстрый способ снять вопрос о геометрии плиты.
Шаг 3.1.2
Наносим координатную сетку. Восемь отверстий Ø8 стоят по координатам 20×50, 20×150, 125×20, 125×180, 375×20, 375×180, 480×50 и 480×150 мм. Восемь отверстий М10 — по 75×148, 75×53, 185×148, 185×53, 315×148, 315×53, 430×148 и 430×53 мм. Каждую координату откладываем от своей базы отдельно, а не цепочкой, и сразу ставим лёгкий керн в точку пересечения рисок.
Восемь координат Ø8 дают по баллу каждая, восемь координат М10 — тоже по баллу, и проверяют их выборочно по линейке с допуском ±0,5 мм. Разметка цепочкой на такой сетке накапливает ошибку: к правому краю плиты она может составить 1,5–2 мм, и половина отверстий выйдет из допуска, хотя каждое отдельное расстояние вы мерили верно.
После нанесения проверяем сетку арифметически: расстояние между крайними отверстиями по горизонтали должно быть 480 минус 20, то есть 460 мм, по вертикали — 180 минус 20, то есть 160 мм. Промежутки между отверстиями М10 по горизонтали должны быть по 110 мм, по вертикали — 95 мм. Сошлось — сетка верна.
Частая ошибка — перепутать ряды: у М10 координаты идут парами по 53 и 148 мм, а у Ø8 — по 20, 50, 150 и 180 мм, и при спешке отверстия ставят не в тот ряд. Вторая — кернить все точки одним сильным ударом, не перепроверив сетку целиком.
Эксперт смотрит на разметку до сверления, если его позвали: густая сетка рисок и аккуратные керны читаются как понимание чертежа. Он может попросить показать, от какой базы отложена пара координат М10: это быстрый тест на понимание чертежа.
Шаг 3.1.3
Керним все точки керном 3,2 мм, ставя инструмент строго вертикально: сначала лёгкий удар для фиксации, затем сильный для лунки глубиной около миллиметра. Углубление должно быть концентричным риске, а не сбоку от неё. Между отверстиями оставляем риски-свидетели: они помогают проверить координаты после сверления. Керн держим тремя пальцами и бьём молотком не менее 800 грамм одним уверенным ударом.
Керн держит сверло: без лунки сверло 7 или 8 мм уходит по наклонной поверхности на полмиллиметра и больше, а допуск в критерии В — ±0,5 мм. Смещённый керн — самая частая причина, по которой координата не проходит проверку, хотя разметка была верной. И держится этот допуск только на аккуратной базе.
Проверяем выборочно пять-шесть кернов линейкой и угольником: расстояние до базы и до соседнего отверстия должно совпадать с расчётным. Смотрим на керн в лупу или под наклонным светом: лунка должна быть круглой и сидеть в перекрестии рисок.
Ошибка — кернить, держа керн под углом «чтобы удобнее»: лунка уходит в сторону на 0,3–0,5 мм, и это уже половина допуска. Вторая — бить молотком 800 грамм по керну без предварительного лёгкого удара, из-за чего керн скользит.
Эксперт оценивает качество кернов косвенно, по тому, как легли отверстия: ровные лунки — залог того, что сверление пойдёт без увода. Ему достаточно двух-трёх кернов, чтобы понять, как выставлен инструмент.
Действие 3.2. Просверлить отверстия Ø7 и Ø8
Шаг 3.2.1
Сверлим восемь отверстий Ø7 под болты М6: плиту зажимаем в тисках или крепим струбцинами к подкладке, сверло 7 мм ставим в патрон сверлильного станка с максимальным диаметром зажима 13 мм. Обороты для стали — средние, подача плавная, с охлаждением эмульсией или маслом. Сверлим с одной стороны, не дожидаясь выхода сверла на противоположной поверхности без подкладки.
Отверстия Ø7 оцениваются суммарно в 4 балла, по 0,5 за каждое: их количество и наличие важнее идеального диаметра, потому что через них пойдут болты М6 с шайбами 6,4 и пружинными шайбами 6Л. Восемь болтов М6 в перечне расходников — это ровно восемь отверстий, и недостающее отверстие стоит полбалла, а перекошенное может стоить двух.
Контроль после сверления: сверло 7 мм должно проходить в отверстие с небольшим люфтом, заусенца на выходе нет, отверстие круглое. Расстояние от кромки до центра проверяем линейкой, центр отверстия не должен уйти от керна больше чем на 0,3 мм.
Ошибка — сверлить без закрепления плиты: при выходе сверла деталь подхватывает и проворачивает, отверстие получается овальным, а рука оказывается рядом с вращающимся патроном. Вторая — сверлить «на сухую» без охлаждения, из-за чего сверло садится и греется.
Эксперт смотрит на сверление с точки зрения безопасности: закреплена ли деталь, есть ли очки, не держит ли участник плиту рукой в перчатке. Он же следит, чтобы стружка не сдувалась ртом и не летела в сторону соседа.
Шаг 3.2.2
Сверлим восемь отверстий Ø8 по координатам с допуском ±0,5 мм: начинаем сверлом 5 мм, затем рассверливаем до 8 мм. Такой переход убирает увод и даёт чистое отверстие на выходе. Плиту 8 мм сверлим за один проход с обязательной подкладкой под деталь, чтобы не сверлить стол. Стружку сметаем щёткой, а не сдуваем. Подкладку берём из обрезка трубы: она не даёт сверлу выйти в стол и не портит геометрию отверстия.
Каждое из восьми отверстий Ø8 даёт по баллу, и проверяют их по координатам с точностью ±0,5 мм, а не «на глаз». Сверление сразу на 8 мм по керну часто уводит отверстие на 0,7–1 мм, особенно если керн был слабым, и балл теряется из-за технологии, а не из-за невнимательности.
После каждого отверстия проверяем положение центра: расстояние до двух баз должно совпадать с чертежом, а расстояние между соседними отверстиями — быть равным расчётному. Диаметр проверяем по сверлу: оно должно входить в отверстие без стука, но и не проваливаться.
Ошибка — сверлить все восемь отверстий подряд, не проверяя первое: если сверло увело, ошибка повторится восемь раз, и это минус восемь баллов. Вторая — сверлить без подкладки, когда сверло выходит в стол и притупляется.
Эксперт выборочно проверяет две-три координаты линейкой: отверстия с ровными краями без заусенца читаются как аккуратная работа. Если отверстие вышло с заусенцем, он отметит это как следствие работы тупым сверлом, а не как случайность.
Шаг 3.2.3
Снимаем заусенец с отверстий Ø7 и Ø8 зенкером коническим: два-три лёгких оборота на малых оборотах, фаска около 0,5 мм. Зенкуем с обеих сторон, если есть доступ, и обязательно с той стороны, где будет лежать шайба. После зенковки продуваем отверстия и протираем плиту от стружки. Зенковку выполняем сразу после сверления, пока деталь ещё закреплена: переставлять плиту ради фаски — потеря времени.
Заусенец под шайбой — это зазор и потеря натяга: болт М6 или М10 не садится плотно, соединение «дышит», и в критерии Д эксперт фиксирует, что болт проворачивается. Зенкованная фаска даёт плотное прилегание шайбы и ровную посадку крепежа. Кроме того, фаска защищает резьбу от закусывания при затяжке.
Проверяем пальцем в перчатке — кромка должна быть гладкой по всему периметру. Шайба, положенная на отверстие, должна лежать без качания. Если фаска получилась глубокой и больше диаметра шайбы, отверстие ослаблено и его надо пересверлить в другом месте по чертежу.
Ошибка — зенковать на высоких оборотах: зенкер вибрирует, фаска получается гранёной и с рисками. Вторая — зенковать только с одной стороны, оставляя заусенец на рабочей поверхности плиты. И третья — зенковать после сборки, когда до отверстия не подобраться.
Эксперт смотрит на отверстия при проверке сборки: чистые фаски и отсутствие стружки в отверстиях — часть оценки качества обработки. Он смотрит на фаску и на то, лежит ли шайба на ней без качания.
Действие 3.3. Подготовить отверстия М10 и проверить плиту
Шаг 3.3.1
Сверлим восемь отверстий под М10: под резьбу М10 с шагом 1,5 нужен диаметр 8,5 мм, поэтому берём сверло 8,5 из набора с шагом 0,5 мм. Сверлим по керну с проверкой координат после каждого отверстия, охлаждаем эмульсией и не давим на патрон: при большом усилии сверло 8,5 уводит в сторону сильнее, чем сверло 5 мм. После каждого отверстия смахиваем стружку щёткой, иначе она попадает под следующее сверло.
Отверстия М10 дают 4 балла за выполнение всех восьми и по баллу за каждую координату — суммарно 12 баллов из 24 в этом модуле, самая весомая часть. Диаметр 8,5 мм под М10×1,5 выбран не случайно: при 8,4 мм метчик идёт туго и рвётся, при 8,6 мм резьба получается неполной и болт проворачивается.
Проверяем диаметр сверлом: 8,5 мм входит в отверстие плотно, без люфта. Координаты проверяем от двух баз, как и у Ø8, с допуском ±0,5 мм. Смотрим на выход сверла: если он вышел не по центру, отверстие косое и метчик пойдёт с перекосом.
Ошибка — сверлить М10 сверлом 9 или 10 мм «чтобы болт точно вошёл»: резьба не нарезается, и отверстие под опору приходится переделывать. Вторая — сверлить все восемь отверстий, не проверив первое. И третья — сверлить с перекосом, наклонив патрон.
Эксперт проверяет отверстия М10 на просвет и линейкой: ровные и без заусенца отверстия дают уверенность, что опоры сядут по месту. Ему важно увидеть, что сверло 8,5 подобрано по метчику М10×1,5, а не «по глазомеру».
Шаг 3.3.2
Нарезаем резьбу М10×1,5 ручным способом: метчик в наборе не менее М6, М8 и М10, вороток держим двумя руками, метчик ставим строго перпендикулярно плите по угольнику. Работаем с маслом, проворачивая метчик на четверть оборота вперёд и на четверть назад, чтобы ломать стружку. После первого прохода проходим чистовым метчиком. Вороток держим так, чтобы усилие шло по оси метчика, а не вбок.
Резьба — это то, что превращает отверстие в крепёжное место под опоры UCP 204, и в критерии Д за каждую опору дают по 0,5 балла за болт. Перекошенный метчик даёт косую резьбу, болт входит под углом, опора встаёт с перекосом, и выравнивание муфты щупом 0,1 мм становится невыполнимым.
Проверяем резьбу болтом М10: он должен идти от руки на три-четыре витка, а дальше затягиваться ключом без закусывания. Метчик после прохода осматриваем — на нём не должно быть задиров и налипшего металла. Резьба должна быть полной по всей глубине плиты.
Ошибка — нарезать без масла и без реверса: стружка забивает канавки, метчик заклинивает и ломается в отверстии, а извлечь его без электроэрозии невозможно. Вторая — наклонять метчик, «подправляя» резьбу на ходу.
Эксперт может проверить резьбу болтом из перечня: болт, который идёт от руки до конца, — лучший аргумент качества. Он может достать болт из перечня и завернуть его сам: болт, идущий от руки до конца, снимает все вопросы к резьбе.
Шаг 3.3.3
Проверяем плиту целиком перед сборкой: двадцать четыре отверстия на месте, координаты выборочно промерены от двух баз, заусенцев нет, резьба проходит болтом. Протираем плиту от масла и стружки, осматриваем на просвет, чтобы увидеть, не осталось ли стружки в отверстиях. Подписываем сторону, которая будет верхней. Отверстия продуваем воздухом или грушей, а не ртом: влага из дыхания даёт коррозию на резьбе.
Плита — основание всей сборки, и любая стружка под ней превращается в перекос: восемь болтов М10 затягиваются, плита садится на стружку и выгибается, а вместе с ней уходят и опоры, и выравнивание муфты. Проверка перед сборкой стоит две минуты и сохраняет 6 баллов за выравнивание в критерии Д.
Проверяем комплектность по счёту: восемь Ø7, восемь Ø8, восемь М10. Прикладываем линейку по диагонали между крайними отверстиями — рисунок должен быть симметричным. Кладём плиту на ровную поверхность и смотрим на просвет: плита 8 мм может иметь небольшой прогиб, но не «вертолёт».
Ошибка — оставить плиту до сборки на верстаке со стружкой и брызгами от сварки: брызги на посадочной поверхности под опору дают зазор в полмиллиметра. Вторая — перепутать верх и низ плиты, если отверстия зенкованы с одной стороны.
Эксперт оценивает обработку отверстий по факту, но чистая плита с подписанной верхней стороной сразу говорит о порядке в работе. Он же проверяет, подписана ли верхняя сторона плиты, — на сборке это экономит минуты.
Задача 4. Собрать изделие: основание, опоры, валы, муфта и выравниваниеМодуль Д · 24 балла
Сборка — самый «дробный» модуль: 24 балла складываются из восьми болтов основания по 0,25, восьми болтов подшипниковых опор по 0,5, двух валов, двух полумуфт, упругого элемента и двух выравниваний по три балла. Здесь важно не столько усилие, сколько порядок: сначала основание и опоры, потом валы с установочными винтами, потом муфта и только в конце — выравнивание щупом. Если затянуть опоры до установки валов, вал не сядет в подшипник без натяга, а любая попытка «дожать» его приведёт к перекосу всей линии.
Действие 4.1. Закрепить основание и подшипниковые опоры
Шаг 4.1.1
Кладём плиту на сваренную раму и совмещаем отверстия: восемь болтов М10 длиной 30 мм с шайбами 10,5 и пружинными шайбами. Каждый болт ставим в последовательности «крест-накрест» — сначала все четыре угла от руки, затем середину, и только после этого затягиваем ключом на 17. Пружинная шайба ставится между головкой и плоской шайбой, а не наоборот. Ключ держим на 17 и не надставляем трубой.
За восемь болтов основания в критерии Д дают по 0,25 балла, и проверяют не только наличие болта, но и комплектность: болт, пружинная шайба и шайба должны стоять, а сам болт не должен проворачиваться. Недотянутое соединение эксперт проверяет рукой — это самый быстрый способ потерять четыре балла целиком.
Проверяем по трём признакам: головки болтов стоят на одной высоте, плита прилегает к раме без зазора по всему периметру, ни один болт не проворачивается при попытке подтянуть его ключом. Плоскую шайбу проверяем визуально — она должна быть видна под пружинной.
Ошибка — затягивать болты по кругу: плита садится с перекосом, и по диагонали появляется зазор в полмиллиметра. Вторая — поставить пружинную шайбу под плоскую, из-за чего соединение теряет упругость и болт отходит при вибрации.
Эксперт проверяет соединение после сборки: пробует болт на проворот и смотрит на зазор между плитой и рамой — по 0,25 балла за каждый из восьми болтов.
Шаг 4.1.2
Ставим четыре подшипниковые опоры UCP 204 с внутренним диаметром 20 мм на плиту: каждую опору крепим двумя болтами М10 с шайбами, всего восемь болтов. Сначала все болты наживляем от руки, выставляем опоры по одной линии — проверяем линейкой или натянутой нитью, — и только потом затягиваем по диагонали, начиная с внутренних болтов. Под каждую опору ставим плоскую шайбу, пружинную — под головку болта.
За опоры в критерии Д дают 4 балла, по 0,5 за каждый болт, и проверяют ровно то же, что у основания: болты и шайбы установлены, болт не проворачивается. Но здесь добавляется геометрия: если опоры стоят не на одной линии, валы не лягут в подшипники без натяга, а муфту не удастся выровнять щупом 0,1 мм — потеря ещё 6 баллов.
Проверяем соосность опор: расстояние между центрами отверстий подшипников одинаковое с двух сторон, опоры стоят параллельно кромке плиты, высота корпусов одинаковая. Болты после затяжки не проворачиваются, шайбы видны под головками, корпус опоры прилегает к плите без зазора.
Ошибка — затянуть первую опору до конца, а остальные «подтянуть по месту»: линия уходит, и вал встаёт с перекосом. Вторая — поставить опору на брызги от сварки или стружку, из-за чего появляется зазор, который не видно, но который слышно при вращении.
Эксперт проверяет каждую опору на проворот болтов и осматривает посадочные места: чистая плита под опорой — обязательное условие. Он проверяет и зазор под корпусом опоры: даже 0,2 мм дают биение вала при вращении.
Шаг 4.1.3
Проверяем установку опор до монтажа валов: расстояние между опорами по осям, параллельность относительно кромки плиты, отсутствие зазора под корпусами. Подшипники должны вращаться от руки свободно, без заеданий и хруста: если есть закусывание, опора стоит с перекосом или в подшипник попала стружка. Заодно проверяем посадку: внутреннее кольцо подшипника должно сидеть плотно, без осевого люфта, и вращаться без заеданий.
Вал входит в подшипник с натягом по внутреннему кольцу, и любая несоосность превращается в изгиб вала при затяжке установочных винтов. Проверка до монтажа стоит минуту, а исправление после — разборку всей сборки, на которую в четырёх часах модуля 1 просто нет времени.
Проверяем свободное вращение каждого подшипника: он должен делать несколько оборотов по инерции и останавливаться плавно. Проверяем линейкой расстояние от кромки плиты до корпуса каждой опоры — оно должно быть одинаковым с точностью до миллиметра.
Ошибка — не проверить вращение и обнаружить закусывание после установки вала, когда снимать опору уже нельзя без разборки муфты. Вторая — оставить в подшипнике стружку, которая потом выведет его из строя за первые же обороты.
Эксперт вращает валы после сборки: свободное вращение от руки — признак того, что опоры выставлены верно. Он прокручивает подшипники до установки валов, если успевает подойти: свободное вращение и отсутствие хруста — его главный признак.
Действие 4.2. Установить валы и собрать муфту
Шаг 4.2.1
Устанавливаем вал 1 в подшипниковые опоры: вставляем его с торца, проходя через оба подшипника, и закрепляем установочными винтами опор. Винты затягиваем через отверстия в корпусе шестигранным ключом, поочерёдно, чтобы не перекосить внутреннее кольцо. Вал должен выступать за подшипник на одинаковую величину с обеих сторон. Вал проталкиваем плавно, без ударов молотком: подшипник не любит ударной нагрузки.
За установленный вал в критерии Д дают 2 балла, и условие простое: вал закреплён установочными винтами подшипниковых опор. Если винт не затянут, вал проворачивается во внутреннем кольце, посадка разбивается, и на выравнивании муфты появляется биение, которое не даст пройти проверку щупом.
Проверяем: вал вращается от руки без заеданий, осевого люфта нет, установочные винты затянуты и не выступают над корпусом. Проверяем положение вала относительно опор — одинаковый вылет с обеих сторон, иначе полумуфта не встанет на своё место.
Ошибка — затянуть установочный винт в лыску, которой на валу нет: винт продавливает поверхность и создаёт биение. Вторая — затянуть винты до установки второго вала, когда выравнивание ещё невозможно. И третья — не проверить осевой люфт после затяжки.
Эксперт проверяет затяжку установочных винтов и вращение вала: это два балла, которые берутся за две минуты работы. Он смотрит на вылет вала с обеих сторон: разная длина сразу говорит о том, что вал не выставлен по опорам.
Шаг 4.2.2
Ставим полумуфты: SGMA024 на вал 1 и SGMB032 на вал 2, каждую сажаем до упора и фиксируем установочным винтом М6×30 с тупым концом из нержавеющей стали. Винт затягиваем в лыску вала, а не в круглую поверхность. Полумуфты должны стоять на одинаковом расстоянии от опор, чтобы упругий элемент сел без перекоса. Перед посадкой протираем шейку вала и отверстие полумуфты от масла и стружки, иначе винт не держит.
За каждую полумуфту в критерии Д дают по 2 балла, и условие — закрепление установочным винтом. Сорванная лыска или винт, затянутый в тело вала, дают биение: полумуфта «гуляет» на валу, и выравнивание щупом 0,1 мм становится бессмысленным, потому что зазор меняется при каждом обороте.
Проверяем посадку: полумуфта сидит без люфта, винт утоплен в отверстии и затянут, торец полумуфты перпендикулярен оси вала. Проворачиваем вал рукой и смотрим на торец полумуфты — биения на глаз быть не должно.
Ошибка — затянуть винт мимо лыски: он сминает металл и держит только за счёт натяга, а на первом же пуске полумуфта проворачивается. Вторая — поставить полумуфты разного размера не на те валы: SGMA024 и SGMB032 отличаются посадкой.
Эксперт проверяет затяжку винтов и совпадение торцов полумуфт: ровная линия торцов видна без инструмента. Он проверяет, утоплен ли винт в отверстии полумуфты: выступающая головка говорит о том, что винт не сел в лыску.
Шаг 4.2.3
Устанавливаем упругий элемент типа «паук» — жёлтый EG24032: вставляем его в зацепление полумуфты на валу 1, затем сводим валы так, чтобы зубья второй полумуфты вошли в пазы элемента. Зазор между торцами полумуфт оставляем в пределах, заданных чертежом, и проверяем, что паук не закушен. Паук вставляем от руки, без перекоса: если он идёт туго, значит, полумуфты сведены не по оси и их надо поправить.
Упругий элемент даёт 2 балла, и он же отвечает за передачу момента без удара: закушенный или перекошенный паук создаёт осевую нагрузку на подшипники, и вал начинает «гулять». Кроме того, без паука муфта не считается собранной, а выравнивание проверяют именно на собранной муфте.
Проверяем: паук сидит в пазах по всей окружности, зазор между полумуфтами одинаковый сверху и снизу, вал проворачивается от руки с равномерным усилием. Попробуйте покачать полумуфту — люфта по окружности быть не должно.
Ошибка — поставить паук с перекосом, защемив один из зубьев: при вращении появляется рывок, и эксперт видит его сразу. Вторая — свести полумуфты вплотную, без зазора, из-за чего упругий элемент работает на сжатие и выдавливается.
Эксперт смотрит на посадку паука и на зазор между полумуфтами: это два балла и одновременно подготовка к выравниванию. Он смотрит на зазор между полумуфтами и на то, не закушен ли упругий элемент в пазах.
Действие 4.3. Выровнять муфту и сдать сборку
Шаг 4.3.1
Выполняем горизонтальное выравнивание муфты: кладём лекальную линейку на ободы полумуфт и проверяем щупом 0,1 мм — он не должен проходить под линейкой. Если щуп проходит, подкладываем тонкие прокладки под опоры или смещаем опору, добиваясь, чтобы линейка легла на оба обода без качания. Проверяем в двух положениях поворота вала. Лекальную линейку берём не короче 150 мм, иначе она ложится на один обод.
Горизонтальное выравнивание стоит 3 балла из 24, и критерий сформулирован буквально: щуп 0,1 мм не проходит под лекальной линейкой. Это самая точная проверка в модуле, и она показывает, насколько аккуратно выставлены опоры: смещение в 0,2 мм на ободе уже не даёт линейке лечь ровно.
Проверяем в четырёх положениях вала, поворачивая его на 90 градусов: если зазор «гуляет», значит, есть биение полумуфты, а не перекос. Линейка должна касаться обоих ободов по всей длине, щуп 0,1 мм не входит ни с одной стороны.
Ошибка — давить на линейку, чтобы она «легла»: зазор не исчезает, просто его не видно. Вторая — проверять только в одном положении вала и не заметить биение полумуфты. И третья — проверять выравнивание по одному ободу, когда второй закрыт: тогда зазор не виден вообще.
Эксперт сам прикладывает лекальную линейку и пробует щуп 0,1 мм: это объективная проверка на 3 балла, и она делается при нём. Он делает это при участнике и в четырёх положениях вала, чтобы исключить биение полумуфты.
Шаг 4.3.2
Проверяем вертикальное выравнивание: лекальная линейка ставится на обод сверху, щуп 0,1 мм не должен проходить между линейкой и ободом. Регулируем подкладками под опоры или перемещением опоры по отверстиям, добиваясь одинакового зазора с обеих сторон. После регулировки все болты опор затягиваем окончательно. Подкладки делаем из жести или фольги одинаковой толщины и ставим под обе стороны опоры, а не под одну.
Вертикальное выравнивание — ещё 3 балла, и вместе с горизонтальным оно составляет половину успеха модуля Д. Вертикальный перекос опаснее горизонтального: он нагружает подшипники осевой силой, и при вращении появляется вибрация, которую эксперт замечает даже без щупа.
Проверяем так же, в четырёх положениях поворота, и обязательно после окончательной затяжки болтов — затяжка смещает опору на 0,1–0,2 мм. Щуп не проходит, линейка лежит плотно, вал вращается от руки без рывков.
Ошибка — выровнять, а потом затянуть болты и не перепроверить: после затяжки зазор возвращается. Вторая — подкладывать под опору мягкий металл, который сминается при затяжке. И третья — подкладывать разное количество прокладок с двух сторон, из-за чего опора встаёт клином.
Эксперт проверяет вертикаль тем же щупом и той же линейкой, что и горизонталь, — при нём и только при нём. Он проверяет вертикаль уже после окончательной затяжки болтов опор: до затяжки зазор может быть идеальным, а после — уйти.
Шаг 4.3.3
Финальная протяжка и контроль сборки: проходим ключом все болты основания и опор, проверяем установочные винты валов и полумуфт, прокручиваем вал от руки на несколько оборотов. Убираем стружку и брызги, протираем плиту и опоры, проверяем, что на изделии нет лишних деталей и инструмента. Затем зовём эксперта на приёмку модуля. Ключом проходим все шестнадцать болтов, начиная с основания.
Сборка стоит 24 балла, и почти все они проверяются руками: болт не проворачивается, вал вращается, щуп не проходит. Финальная протяжка нужна потому, что после выравнивания часть болтов осталась недотянутой, а часть — перетянутой, и без повторного прохода соединение «поплывёт» при первом же пуске.
Проверяем вращение: вал должен делать несколько оборотов по инерции, без заеданий и без осевого люфта. Проверяем комплектность по сборочному чертежу: плита, четыре опоры, два вала, две полумуфты, паук, восемь болтов основания.
Ошибка — сдавать сборку с недотянутыми болтами опор: на приёмке эксперт проверяет проворот, и каждый незатянутый болт стоит 0,5 балла. Вторая — оставить на плите инструмент, который потом ищут всей площадкой.
Эксперт принимает сборку по чек-листу критерия Д: восемь болтов основания, восемь болтов опор, два вала, две полумуфты, паук и два выравнивания — всё это он смотрит за пять минут.
Задача 5. Спроектировать пневматическую схему в FluidSim и защитить её у экспертаМодуль Е · 26 баллов
Второй модуль — два часа за ноутбуком: в среде FluidSim нужно собрать схему из двух цилиндров, которые работают в последовательности А+ В+ В− А−, запускаются одновременным нажатием двух кнопок, делают один полный цикл и останавливаются. Давление в системе 5 бар с допуском ±0,5, каждый цилиндр управляется распределителем 5/2 или 3/2 с пневматическим либо электрическим управлением, цилиндр А дросселируется в штоковой полости на ходе А+, цилиндр В — в поршневой на ходе В−, маркировка по ISO 1219-2. Модуль стоит 26 баллов, и половина берётся за то, что схема реально работает в симуляции.
Действие 5.1. Разобрать задание и разложить элементы
Шаг 5.1.1
Читаем задание и выписываем на лист пять условий, по которым будут оценивать: последовательность А+ В+ В− А−, запуск двумя кнопками одновременно, давление 5 бар с допуском ±0,5, дросселирование А в штоковой полости на ходе А+ и В в поршневой на ходе В−, один цикл с остановкой. Отдельно отмечаем требование маркировки по ISO 1219-2 (2012-09) и то, что элементы берутся только из номенклатуры стенда.
В листе оценки модуль Е разложен на конкретные позиции: маркировка, отсутствие пересечений и лишних узлов, пять условий и вызов эксперта с печатью и подписью схемы. Каждая позиция — это балл, а всего модуль стоит 26 баллов, поэтому выписанные условия работают как чек-лист: схема, которая работает, но не подписана, теряет балл на ровном месте.
Проверяем себя вопросами: чем заканчивается цикл, что снимает сигнал после возврата А, как обеспечивается однократность. Если ответа нет, задание прочитано не до конца, и дальше рисовать рано. Запишите последовательность на бумаге в виде строки А+ В+ В− А− и подпишите под каждым переходом, какой концевик его запускает.
Ошибка — начинать рисовать сразу, «по памяти»: половина схем собирается верно, а на однократности или на дросселе ломается. Вторая — не заметить, что задание допускает 30 процентов изменений: эксперты могут поменять последовательность или давление, и тогда заученная схема не подойдёт.
Эксперт проверяет именно соответствие условий, поэтому первое, что он спросит, — где на схеме видно каждое из пяти условий. Он может поменять одно из условий, поэтому записанный чек-лист должен быть перед глазами, а не в памяти.
Шаг 5.1.2
Открываем FluidSim и проверяем библиотеку: в номенклатуре стенда есть 3/2-распределитель с кнопкой нормально открытый, 3/2 с роликовым рычагом нормально закрытый, пневматический таймер, 3/2 с односторонним пневмоуправлением, 5/2 с односторонним пневмоуправлением, перекидной клапан ИЛИ, клапан двух давлений И, дроссель с обратным клапаном, цилиндр двустороннего действия, регулятор давления с манометром, манометр и разветвитель.
Брать в схему элемент, которого нет на стенде, — значит спроектировать то, что нельзя собрать: в задании прямо сказано учитывать номенклатуру элементов в наличии. Кроме того, лишний узел в схеме — это отдельная позиция оценки: за «отсутствуют лишние узлы» дают балл, и он теряется именно на элементах «для красоты».
Проверяем по списку: каждому условию задания соответствует свой элемент. Две кнопки — два 3/2-распределителя с кнопкой, для одновременного нажатия нужен клапан двух давлений И. Концевики — 3/2 с роликовым рычагом. Дроссели — дроссель с обратным клапаном, по одному на каждый цилиндр.
Ошибка — заменить клапан И на перекидной клапан ИЛИ: тогда цикл запускается от одной кнопки, и условие «двумя кнопками одновременно» не выполняется. Вторая — поставить дроссель без обратного клапана и потерять управление скоростью в одну сторону.
Эксперт смотрит, из каких элементов собрана схема: самодельные или отсутствующие в номенклатуре блоки он отмечает сразу. Он сверяет схему с номенклатурой стенда: элемент, которого нет в наличии, считается лишним узлом.
Шаг 5.1.3
Строим каркас схемы: шину давления от компрессора с регулятором и манометром, распределитель воздуха и линии к распределителям цилиндров. В FluidSim удобно сначала поставить компрессор и блок подготовки воздуха, затем распределители, и только после этого рисовать линии — так меньше пересечений и легче исправлять. Компрессор и блок подготовки ставим в левом верхнем углу, цилиндры — справа, логику — между ними.
Каркас определяет читаемость: линии давления идут сверху вниз, рабочие линии — горизонтально, и тогда схема читается без разбора. За аккуратность рисунка и отсутствие пересечений в листе оценки стоит отдельная позиция, а пересечение линий без точки соединения — это ещё и ошибка симуляции, из-за которой схема не работает.
Проверяем каркас до рисования логики: давление на манометре выставляется регулятором, линии не пересекаются, каждый распределитель подключён к линии давления и к линии выхлопа. Запускаем симуляцию и убеждаемся, что утечек нет и манометр показывает заданное значение.
Ошибка — рисовать линии «как получится», а потом искать, почему цилиндр не двигается: в FluidSim линия, перетащенная через распределитель, создаёт ложное соединение. Вторая — забыть выхлопные линии, из-за чего цилиндр не возвращается.
Эксперт оценивает аккуратность схемы как отдельную позицию: ровные линии и отсутствие лишних узлов дают балл. Он смотрит на схему целиком и оценивает, читается ли она без пояснений: ровные линии и последовательный порядок элементов дают балл.
Действие 5.2. Нарисовать схему с заданной последовательностью
Шаг 5.2.1
Рисуем силовую часть: два цилиндра двустороннего действия, каждый под своим распределителем 5/2 с односторонним пневмоуправлением и пружинным возвратом. Цилиндр А — первый по последовательности, цилиндр В — второй. На линии А+ ставим дроссель с обратным клапаном в штоковой полости, на линии В− — дроссель в поршневой полости, как требует задание. Обозначения ставим сразу, по ходу рисования.
Силовая часть — это то, что видно на схеме сразу: цилиндры, распределители, дроссели. Ошибка с полостью дросселирования не ловится логикой, но проверяется экспертом: дроссель в штоковой полости на А+ означает, что воздух выходит медленнее и цилиндр идёт плавно, а дроссель в поршневой на В− гасит скорость возврата.
Проверяем симуляцией: нажимаем каждую кнопку отдельно и смотрим, что А выдвигается плавно, а В возвращается медленнее, чем выдвигается. Расход проверяем по настройке дросселя: при полностью открытом дросселе цилиндр идёт рывком, при прикрытом — плавно.
Ошибка — поставить дроссель в поршневую полость на А+ вместо штоковой: направление движения есть, а условие задания не выполнено. Вторая — поставить один дроссель на оба цилиндра, из-за чего скорости не разделяются.
Эксперт проверяет полости дросселирования по схеме и по симуляции: это два отдельных условия из пяти. Он проверяет дросселирование по симуляции: А должен выдвигаться плавно, а В возвращаться медленнее, чем выдвигается.
Шаг 5.2.2
Собираем логику последовательности: концевик А в крайнем выдвинутом положении запускает В+, концевик В в выдвинутом положении запускает В−, концевик В в исходном положении запускает А−. Для запуска цикла ставим две кнопки с нормально открытыми контактами, объединённые клапаном двух давлений И: сигнал появляется только при нажатии обеих одновременно.
Последовательность А+ В+ В− А− — главное условие модуля: если цилиндры идут не в том порядке, схема не оценивается, даже если все остальные условия выполнены. Клапан И вместо перекидного ИЛИ нужен именно для защиты от случайного запуска одной рукой: по правилам промышленной безопасности двуручный пуск — стандартное решение.
Проверяем симуляцией по шагам: нажимаем одну кнопку — ничего не происходит, нажимаем обе — А выдвигается, затем В выдвигается, затем В возвращается, затем А возвращается. Записываем порядок на бумаге и сравниваем с заданием посимвольно.
Ошибка — соединить кнопки последовательно вместо клапана И: при последовательном соединении воздух идёт через обе кнопки, но при отпускании одной цикл продолжается, и условие одновременности нарушается. Вторая — перепутать концевики и получить порядок А+ А− В+ В−.
Эксперт запускает схему сам и следит за порядком движения: это самая весомая проверка модуля, за неё отвечают четыре из пяти условий. Он нажимает кнопки сам, по одной и вместе, и следит за реакцией схемы.
Шаг 5.2.3
Обеспечиваем однократность цикла: после возврата А схема должна остановиться и не начинать новый цикл, пока кнопки не нажаты снова. Для этого ставим самоблокировку, которая снимается концевиком исходного положения А, а запуск — только от клапана И на двух кнопках. При необходимости используем пневматический таймер, если по варианту задания нужна задержка.
Однократность — отдельное условие задания: контур выполняет один полный цикл и останавливается, активация происходит нажатием кнопки. Без снятия самоблокировки схема уходит в автоколебания, и эксперт видит бесконечный цикл — это прямое невыполнение условия и потеря балла, а часто и переделка всей логики за оставшееся время.
Проверяем: запускаем цикл один раз и отпускаем кнопки — после возврата А движение прекращается и остаётся стоять. Нажимаем кнопки снова — цикл повторяется ровно один раз. Считаем число ходов за минуту: их должно быть столько, сколько вы запустили, а не бесконечно.
Ошибка — оставить самоблокировку без снятия: цикл идёт непрерывно, и в симуляции это выглядит как мельтешение цилиндров. Вторая — снимать самоблокировку по концевику А+ вместо А−, из-за чего цикл обрывается на середине.
Эксперт проверяет однократность именно так: один запуск, один цикл, остановка — и смотрит, что происходит после. Он отпускает кнопки сразу после запуска: правильно собранная схема доводит цикл до конца и останавливается.
Действие 5.3. Проверить, обозначить и сдать схему
Шаг 5.3.1
Проверяем все пять условий в симуляции по очереди: последовательность А+ В+ В− А−, запуск двумя кнопками одновременно, давление 5 бар с допуском ±0,5 по манометру, дросселирование А в штоковой полости на А+ и В в поршневой на В−, один цикл с остановкой. Каждое условие записываем на лист и отмечаем галочкой, а не «помним, что проверяли». Проверку начинаем с давления, потом идём по последовательности.
В листе оценки пять условий идут отдельными позициями, по баллу каждое, и проверяют их в симуляции, а не на словах. Давление выставляется регулятором и видно на манометре: при 4,4 бара или 5,6 бара условие формально не выполнено, даже если схема работает.
Проверяем давление по манометру в момент работы, а не в покое: при движении цилиндра давление просаживается, и если регулятор выставлен на 5 бар, стрелка может опускаться до 4,6 — это в допуске, а вот 4,3 уже нет. Проверяем и то, что после цикла система остаётся под давлением, а не стравливает воздух.
Ошибка — выставить давление «примерно на 5» и не заметить, что регулятор стоит на 6 барах: допуск ±0,5 бара узкий, и такая мелочь стоит балла. Вторая — проверять условия по памяти, пропустив дроссель В.
Эксперт прогоняет схему и смотрит на манометр и на порядок движения: пять условий — пять баллов, и они фиксируются при нём. Он смотрит на манометр в движении, а не только в покое: просадка давления видна именно на ходе.
Шаг 5.3.2
Обозначаем элементы по ISO 1219-2: каждой позиции присваиваем буквенно-цифровое обозначение, где номер контура идёт первым, а буква функции — второй. Компрессор и подготовка воздуха — нулевой контур, цилиндры 1А и 2А, распределители 1V1 и 2V1, дроссели 1V2 и 2V2, концевики 1S1, 1S2, 2S1, 2S2, кнопки 1S3 и 1S4. Подписи ставим рядом с элементом, а не в стороне.
Маркировка по ISO 1219-2 — отдельная позиция оценки, и её проверяют первой, ещё до запуска схемы: по обозначениям эксперт понимает, какой элемент за что отвечает. Кроме того, обозначения нужны для распечатки: схема без маркировки не читается на бумаге, а именно распечатанную схему подписывают.
Проверяем: каждый элемент на схеме имеет обозначение, обозначения не повторяются, номера контуров соответствуют цилиндрам. Нет лишних узлов, которые ни к чему не подключены: включите отображение всех соединений и пройдите по схеме от компрессора до каждого цилиндра.
Ошибка — подписать элементы произвольно, например «цилиндр 1» и «клапан А»: такая маркировка не соответствует стандарту и не зачитывается. Вторая — оставить на схеме элемент, который стоит, но никуда не подключён.
Эксперт смотрит на маркировку в первую очередь: аккуратные обозначения по стандарту — это балл, который берут все, кто просто прочитал примечание к заданию.
Шаг 5.3.3
Зовём эксперта, показываем схему в работе, печатаем её и ставим подпись с номером участника. Перед вызовом проверяем: симуляция запускается, все пять условий выполнены, маркировка нанесена, пересечений линий нет. Распечатку складываем и держим при себе до конца модуля, а копию при необходимости отдаём эксперту. Перед печатью проверяем, что схема помещается на лист целиком и подписи не обрезаны.
Последняя позиция листа оценки звучит буквально: участник позвал эксперта, схема работает как написано в задании, распечатана и подписана. Без вызова эксперта эта позиция не зачитывается, даже если схема идеальна, поэтому вызов — часть работы, а не формальность в конце.
Проверяем перед вызовом три вещи: схема запускается с первого нажатия двух кнопок, цикл останавливается после А−, на печати видны все обозначения и линии. Если на печати что-то обрезано, меняем масштаб и печатаем заново — подписывать нечитаемую схему смысла нет.
Ошибка — звать эксперта, не проверив схему в последний раз: после правок логика могла сломаться, и эксперт увидит неработающую схему. Вторая — отложить печать на последние минуты, когда очередь к принтеру.
Эксперт ставит подпись и номер участника на распечатке: с этого момента схема считается сданной, и по ней же оценивают модуль. Он расписывается на распечатке и просит номер участника, поэтому номер должен быть известен заранее.
Студент
учащиеся колледжей и техникумовВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
«Промышленная механика и монтаж» для студентов — это шесть часов работы и шесть модулей на 100 баллов: разметка и отрезка профильной трубы, сварка рамы, плита с двадцатью четырьмя отверстиями и резьбой М10, два вала на токарном станке, сборка изделия с центровкой муфты щупом 0,1 мм и пневматическая схема в FluidSIM с монтажом на стенде. Первый модуль идёт четыре часа, второй — два, последовательность работы внутри первого участник определяет сам, поэтому выигрывает не тот, кто быстрее пилит, а тот, кто заранее решил, в каком порядке идти и где оставить резерв. В решении ниже шаги идут в логическом порядке, а не в жёстком тайминге: если у вас сильнее токарка — начинайте с неё, но обязательно закладывайте время на сварку до того, как соберёте узел.
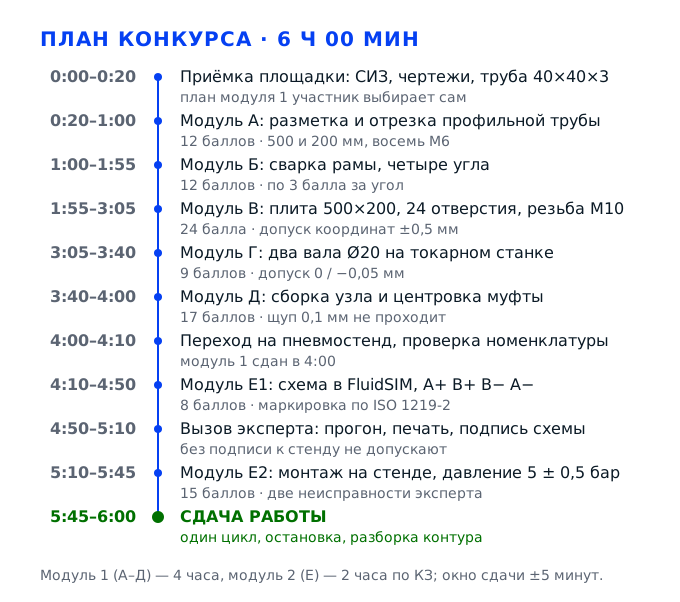
Задача 1. Модули А и Б: разметка, отрезка профильной трубы и сварка рамыМодули А–Б · 24 балла · 0:20–1:55
Первый модуль начинается с простой на вид работы: из двух метров трубы 40×40×3 нужно получить заготовки рамы, просверлить восемь отверстий М6 и сварить раму по чертежу. За это дают 24 балла из 100: двенадцать — за геометрию (500 мм в трёх точках с допуском ±1 мм, 200 мм в двух, отверстия М6 на расстоянии 20 мм от кромки и восемь межцентровых размеров 250, 100, 125 и 50 мм с допуском ±0,5 мм), двенадцать — за четыре угла сварного шва по 3 балла каждый. Рама — основание сборки: потерянный здесь миллиметр станет непосаженными опорами и разошедшейся муфтой.
Действие 1.1. Прочитать чертёж и подготовить трубу к работе
Шаг 1.1.1
Берём чертёж рамы и переписываем с него в рабочий лист только те размеры, за которые начисляют баллы: 500 мм по габариту — измеряется в трёх точках, 200 мм — в двух, восемь отверстий М6 на расстоянии 20 мм от базовой кромки и восемь межцентровых размеров, по два на каждый номинал: 250, 250, 100, 100, 125, 125, 50 и 50 мм. Рядом с каждым пишем допуск из ведомости критериев: ±1 мм для 500 и 200, ±0,5 мм для межцентровых. Отмечаем базу — торец трубы и продольную грань 40 мм, от которых будем откладывать всё остальное, чтобы разметка велась от одной поверхности, а не от разных.
Модуль А стоит 12 баллов, и они разложены по позициям буквально: один балл за 500 мм, один за 200, 2,4 балла за восемь отверстий (по 0,3 за каждое) и по баллу за каждый из восьми межцентровых размеров. Если база выбрана неверно или размеры взяты не с того вида чертежа, ошибка расходится по у всех позиций сразу, и вместо двенадцати баллов остаётся два-три. Рабочий лист нужен и потому, что чертёж лежит на столе, а труба — в тисках.
В листе заполнены все одиннадцать позиций, у каждой стоит допуск, базы помечены и обведены. Сверьте лист с чертежом второй раз, читая чертёж снизу вверх: глаз быстро привыкает и пропускает строку. Если размер на чертеже дан от оси, а не от кромки — пересчитайте сразу и запишите результат, а не надейтесь вспомнить через час.
Самая частая ошибка — размечать прямо с чертежа, держа его в руке над трубой: линия уходит на полмиллиметра, а на межцентровом размере с допуском ±0,5 мм этого достаточно, чтобы потерять балл. Вторая — взять все размеры от разных баз: тогда погрешности складываются, и крайние отверстия М6 уходят за пределы допуска.
Эксперт подходит в первые минуты и смотрит, есть ли у участника вообще рабочий лист с размерами и как он читает чертёж: по тому, от какой поверхности отложен первый размер, видно, понимает ли он, что такое база.
Шаг 1.1.2
Получаем два метра профильной трубы 40×40×3 по ГОСТ 8639-82, кладём её на поверочную плиту или на ровный лист и проверяем прямизну: просвет между гранью и лекальной линейкой не должен превышать 1 мм на длине 500 мм. Вмятины и замятые торцы отмечаем маркером и в разметку не пускаем — такие места уходят в отходы или в припуск. Трубу протираем от масла и грязи: по жирной поверхности чертилка скользит, а маркер плывёт.
Геометрия трубы — фундамент всех двенадцати баллов модуля А. Кривая труба даёт разброс размера 500 мм между тремя точками измерения больше допуска ±1 мм даже при идеальной разметке, и участник теряет баллы за то, что не проверил заготовку. Кроме того, изогнутая заготовка при сварке тянет раму винтом, и дальше не сядут ни подшипниковые опоры, ни плита.
Труба лежит на плите без качания, просвет не больше миллиметра, торцы ровные, без заусенцев. Приложите угольник к двум смежным граням в трёх местах по длине: угол должен быть 90 градусов, а не «примерно прямой» — на трубе с заваленной гранью плита потом встанет с перекосом.
Типичная ошибка — взять первую трубу из пачки, не глядя на торец: у смятого торца после отрезки получится клин, и торец придётся браковать уже после того, как на него отложили 500 мм. Вторая — править трубу кувалдой на весу: вместо правки получаются новые вмятины и потерянные 15 минут.
Эксперт смотрит на заготовку до разметки: осмотрел ли участник трубу, отложил ли дефектные участки, пользуется ли поверочной плитой, а не «на глаз». Ему также видно, отложены ли вмятины маркером в отход.
Шаг 1.1.3
Готовим пост: сварочный стол не меньше 500×500 мм с набором прижимов, две автоматические струбцины длиной от 150 мм, УШМ 125 мм мощностью от 800 Вт с отрезными дисками толщиной 1–1,6 мм. Надеваем спецодежду из трудновоспламеняющейся ткани с длинным рукавом, застёгнутым на запястье, защитную обувь с подноском, очки, а на сварку — щиток и краги. Проверяем заземление стола и работу вытяжки, убеждаемся, что провода не лежат в проходе.
Требования охраны труда в этой компетенции не формальность: за нарушения баллы вычитают из оценочной ведомости, а при трёх и более нарушениях группу экспертов вправе отстранить участника на 15 минут — это половина модуля А. Кроме того, неисправная УШМ с диском толще 1,6 мм или без защитного кожуха — прямой риск разлёта осколков, и работать так никто не разрешит.
Проверьте по порядку: очки и щиток на месте и чистые, краги без прожогов, кожух УШМ стоит и поворачивается, диск не имеет сколов, стол заземлён, прижимы и струбцины разложены в пределах вытянутой руки. Всё, что нужно в первые двадцать минут, должно лежать на столе, а не в шкафу.
Ошибка новичка — начать с разметки, а очки надеть «когда пойдёт стружка»: стружка летит уже на первом отверстии, а эксперт фиксирует нарушение сразу. Вторая — работать в перчатках у вращающегося патрона сверлильного станка: перчатка наматывается, и это уже травма, а не минус балл.
Эксперт оценивает готовность поста и наличие СИЗ в момент старта и возвращается к этому по ходу всего конкурса: снятый щиток на минуту тоже считается нарушением.
Действие 1.2. Разметить и отрезать заготовки рамы
Шаг 1.2.1
Размечаем трубу чертилкой или маркером с толщиной пера не более 1,5 мм, линейкой 500 мм и поверочным угольником 1–2 класса. От базового торца откладываем 500 мм в трёх точках — по двум противоположным граням и по средней линии, — затем 200 мм в двух точках. Каждую точку керним кернером 3,2 мм и обводим линию по всем четырём граням с перехлёстом 2–3 мм, чтобы при отрезке было видно линию с любой стороны.
Три точки на 500 мм и две на 200 мм — это не прихоть, а способ поймать перекос трубы: если размер в трёх точках расходится больше чем на 1 мм, значит заготовка поведена, и её нужно править или отбраковывать, пока не поздно. Перехлёст линии по граням даёт правильный рез без клина: пилите по линии, которая видна и сверху, и сбоку.
Все размеры отложены от одного торца, линии замкнуты по периметру, керны стоят точно на линии, а не рядом с ней. Проверьте штангенциркулем 300 мм расстояние от торца до линии в двух местах: расхождение не должно превышать 0,5 мм — это ваш запас на отрезку.
Классическая ошибка — отложить размер один раз и провести линию «на глаз» по всей длине, не проверяя угольником: линия уходит по спирали, и торец получается косым. Вторая — кернить, держа кернер под углом: керн смещается на 0,5–1 мм, и отверстие М6 потом стоит не на 20 мм от кромки, а с перекосом на всю толщину.
Эксперт проверяет разметку до резки: видит, от какой базы отложены размеры, есть ли керны, замкнута ли линия по четырём граням. Отдельно он смотрит, стоят ли керны точно на линии: смещённый керн выдаёт себя по первому же просверленному отверстию.
Шаг 1.2.2
Режем на дисковом отрезном станке: 220 В, число оборотов не более 1500, резка под углом 45 градусов при необходимости. Трубу зажимаем в тисках станка так, чтобы линия реза была в 2–3 мм от губки, диск подаём плавно, без рывков, и оставляем припуск 0,5 мм по линии разметки. После реза даём диску остановиться полностью, только потом снимаем деталь. На диск не давим.
Припуск в половину миллиметра — это страховка: 500 мм с допуском ±1 мм не прощает ни скола диска, ни увода в сторону. Плавная подача нужна потому, что при рывке диск уводит и торец получается с клином до 2 мм, а исправлять его придётся напильником, теряя время модуля. Останавливать диск рукой или тормозить о заготовку запрещено — это типичная причина травмы.
Торец ровный, без скола и синего цвета побежалости, перпендикулярность по угольнику в пределах 0,5 мм, размер от базы — 500 плюс припуск. Если диск ушёл и торец косой, отметьте дефект и отрежьте заново с другой стороны: перекос потом не исправить напильником на 8 мм стенки.
Ошибка — пилить ровно по линии без припуска: после зачистки заусенца размер уходит в минус, а допуск ±1 мм выбирается быстрее, чем кажется. Вторая — резать без прижима, держа трубу рукой: заготовку вырывает, диск клинит, и хорошо, если дело кончается только испорченной трубой.
Эксперт смотрит на резку целиком: зажата ли деталь, есть ли защитный кожух, ровный ли торец. Рез с пережогом кромки он отмечает как нарушение технологии.
Шаг 1.2.3
Снимаем заусенец с торца напильником или лепестковым диском 125 мм зернистостью Р40–Р60, держа инструмент под небольшим углом к кромке, чтобы не завалить грань. Затем проверяем 500 мм в трёх точках штангенциркулем 300 мм и линейкой, перпендикулярность торца — угольником, плоскость торца — на поверочной плите. Если размер вышел за ±1 мм, доводим напильником с контролем после каждого прохода.
Именно этот размер — первая позиция ведомости модуля А и один балл. Заусенец, оставленный на торце, мешает плотно поставить заготовку на сварочный стол, из-за него рама встаёт с зазором, а шов получается с прожогом. Зачистка занимает минуту, а исправление геометрии после сварки — полчаса, которых в модуле нет.
Размер 500 мм в трёх точках укладывается в ±1 мм, торец перпендикулярен граням, заусенца нет — проведите пальцем в краге по кромке, она должна быть гладкой. Положите заготовку на стол: она не качается, зазора под ней нет.
Частая ошибка — снять заусенец на глаз, завалив кромку на 1–2 мм: торец перестаёт быть опорной поверхностью, и рама при сварке садится с перекосом. Вторая — не проверять размер после зачистки: именно здесь он и уходит в минус.
Эксперт измеряет 500 мм в трёх точках и смотрит на торец: ровная кромка без завала читается сразу, как и следы спешки. Завал кромки он проверяет угольником, приложенным к торцу с двух сторон.
Действие 1.3. Просверлить отверстия М6 и сварить раму
Шаг 1.3.1
Размечаем восемь отверстий М6: от базовой кромки 20 мм, межцентровые — 250, 250, 100, 100, 125, 125, 50, 50 мм с допуском ±0,5 мм. Каждое место керним, затем сверлим на сверлильном станке сверлом 6 мм: трубу зажимаем в тисках через прокладку, чтобы не смять стенку 3 мм, обороты средние, подача плавная, с охлаждением. Сверлим с двух сторон или с деревянной подкладкой внутри, чтобы на выходе не рвать металл.
Отверстия М6 — 2,4 балла, по 0,3 за каждое, и это самая дешёвая часть модуля при условии аккуратности. Стенка трубы всего 3 мм, поэтому сверло на выходе норовит заклиниться и вырвать деталь из тисков: отсюда и подкладка, и плавная подача. Расстояние 20 мм от кромки проверяется экспертом по факту, а межцентровые ±0,5 мм — штангенциркулем.
Все восемь отверстий просверлены, заусенцы сняты зенкером, межцентровые размеры укладываются в ±0,5 мм, расстояние от кромки — 20 мм. Проверьте крайние отверстия: если разметка велась от одной базы, погрешность по цепочке не накапливается и крайние точки совпадают с чертежом.
Ошибка — размечать отверстия цепочкой, от отверстия к отверстию: погрешность накапливается, и последнее уходит на 1–2 мм, теряя сразу два балла. Вторая — сверлить без подкладки: на выходе сверло рвёт стенку, отверстие получается с рваной кромкой, и болт садится с перекосом.
Эксперт измеряет 20 мм и межцентровые размеры штангенциркулем, а также смотрит на кромки отверстий: рваная кромка — признак спешки и минус к субъективной оценке.
Шаг 1.3.2
Собираем раму на сварочном столе: укладываем заготовки по чертежу, выставляем углы угольником, стягиваем прижимами и струбцинами от 150 мм. Проверяем диагонали — они должны быть равны в пределах 1 мм — и только потом ставим прихватки длиной 10–15 мм в четырёх углах, начиная с дальнего от себя угла и переходя крест-накрест, чтобы нагрев распределялся равномерно.
Прихватки задают геометрию: после сварки исправить перекос почти невозможно, металл тянет, и рама уходит винтом. Крест-накрест и от дальнего угла — приём против коробления: если варить подряд по кругу, последний угол стягивает первые и диагонали расходятся на 2–3 мм, а вместе с ними уезжают посадочные места под опоры и плиту.
Диагонали равны, углы 90 градусов по угольнику, зазоры в стыках не больше 1 мм. Прихватки держат детали без люфта: нажмите на угол рукой — рама не должна играть. Если диагонали разошлись, ослабьте струбцины, поправьте и прихватите заново.
Типичная ошибка — прихватить два первых угла и сразу начать варить шов: рама стягивается, и оставшиеся углы уже не сходятся. Вторая — прихватка длиной 2–3 мм: она не держит, деталь ведёт при первом же проходе, и шов получается с прожогом.
Эксперт смотрит на сборку до сварки: равенство диагоналей, количество и длину прихваток, порядок их наложения. Ему важно, прихвачено ли изделие до начала сварки или участник варит сразу на весу.
Шаг 1.3.3
Настраиваем полуавтомат для сварки в среде защитного газа: выставляем расход газа 8–12 л/мин, подбираем напряжение и скорость подачи проволоки под толщину 3 мм, продуваем шланг, проверяем катушку. Пробуем на технологической пластине: шов должен быть ровным, без пор и прожогов. Затем варим четыре угла катетом 3–4 мм в нижнем положении, короткими участками по 30–50 мм, давая металлу остыть, и только после этого зачищаем швы и проверяем диагонали.
Четыре угла — это все 12 баллов модуля Б, по 3 балла за каждый, и оцениваются они субъективно по четырёхбалльной шкале: ниже индустриальных стандартов, в пределах стандартов, в верхних границах и «шедевр». Порядок и режим важнее скорости: ровный шов без подрезов и наплывов эксперт отличает от «заваренного наскоро» с первого взгляда. Зачистка нужна ещё и потому, что оценивают внешний вид, а не только сплошность.
Шов ровный по всей длине, катет одинаковый, нет подрезов, прожогов, шлаковых включений и брызг на полках. Диагонали после сварки остались равными в пределах 1 мм, рама лежит на столе без качания. Проверьте шов щёткой по металлу и осмотром с фонариком: мелкие поры видны только под углом.
Самая дорогая ошибка — варить углы подряд без остывания: металл ведёт, катет плывёт, последний шов получается с прожогом, и вместо трёх баллов эксперт ставит один. Вторая — не проверить расход газа: при 3–4 л/мин шов получается пористым, и это сразу «ниже индустриальных стандартов».
Эксперт осматривает каждый из четырёх углов отдельно, с пристрастием: оценивает равномерность катета, наличие подрезов, чистоту полки. Сварку он может смотреть и в процессе, поэтому не стоит надеяться «зачистить потом».
Задача 2. Модуль В: разметка плиты и обработка отверстий с резьбой М10Модуль В · 24 балла · 1:55–3:05
Самый дорогой модуль первого дня — плита: лист Ст3 8 мм размером 500×200, в котором нужно выполнить двадцать четыре отверстия. Ведомость считает каждую позицию: 4 балла за восемь отверстий Ø7 мм, по баллу за восемь отверстий Ø8 мм в координатах 20×50, 20×150, 125×20, 125×180, 375×20, 375×180, 480×50 и 480×150, 4 балла за восемь отверстий с резьбой М10 и по баллу за восемь координат М10 — от 75×148 до 430×53. Допуск один: ±0,5 мм. Плита — посадочная база опор, поэтому полмиллиметра здесь означают перекос вала в сборе.
Действие 2.1. Разметить плиту от двух баз
Шаг 2.1.1
Кладём лист 500×200 мм на поверочную плиту и выбираем две смежные базовые кромки — длинную и короткую, от которых на чертеже отсчитаны все координаты. Проверяем углы угольником и, если лист обрезан с перекосом больше 0,5 мм, отмечаем это и берём за базу ровную часть кромки, перенеся начало координат. Протираем поверхность от масла, наносим тонкий слой мела или синьки и даём высохнуть.
Все двадцать четыре отверстия отсчитаны от угла листа, поэтому плита с косым углом гарантированно даст ошибку в крайних точках: при перекосе кромки на 1 мм отверстие на координате 480 мм уйдёт за допуск ±0,5 мм. Проверка углов занимает две минуты, а замена забракованной плиты — двадцать и согласование с главным экспертом. Мел или синька нужны для чертилки: на чистом прокате линия почти не видна.
Угол между базовыми кромками 90 градусов с точностью до 0,5 мм на длине 300 мм: приложите угольник к обеим кромкам в двух местах и посмотрите просвет. Поверхность сухая, мел не мажется, линии будут читаться до самого сверления. Запишите, от какой кромки ведёте отсчёт по X, а от какой по Y, и держитесь этого до конца.
Частая ошибка — взять за базу кромку с заусенцем или с наплывом от резки: координата отсчитывается от фактической кромки, и все отверстия уезжают в одну сторону на 1–1,5 мм. Вторая — размечать от разных кромок в разных рядах, тогда систематическая ошибка складывается с накопленной.
Эксперт подходит к разметке и проверяет, от какой кромки участник откладывает координаты: несовпадение баз с чертежом он видит по первым же размерам. Он также отмечает, записаны ли у участника координаты на бумаге.
Шаг 2.1.2
Размечаем ряды отверстий Ø8 мм. По длинной стороне откладываем 20, 125, 375 и 480 мм, по короткой — 20, 50, 150 и 180 мм, соединяем рисками и в пересечениях получаем восемь точек: 20×50, 20×150, 125×20, 125×180, 375×20, 375×180, 480×50, 480×150. Линии ведём чертилкой по линейке 500 мм одним движением, не «дорисовывая» с середины, и каждую точку сразу керним.
Каждая из этих восьми позиций стоит ровно один балл, и проверяют их штангенциркулем по координатам от баз, а не «на глаз». Кернение сразу после разметки — страховка: линия стирается под стружкой, а керн остаётся. Ряд, размеченный от двух разных баз, даёт веер: крайние отверстия сходятся, средние уходят.
Восемь кернов стоят точно в пересечениях рисок, координаты проверены штангенциркулем 300 мм по каждой оси. Между соседними отверстиями по X расстояния 105 и 250 мм, по Y — 30, 100 и 30 мм; сверьте их между собой, это быстрый способ поймать ошибку в разметке.
Ошибка — откладывать координаты от разных кромок для верхнего и нижнего ряда: отверстия встают лесенкой, и из восьми баллов остаётся три-четыре. Вторая — наносить мел слишком толсто: чертилка прорезает слой, линия двоится, керн ставят между двумя рисками.
Эксперт измеряет выборочно две-три координаты из восьми: если они в допуске, он доверяет остальным, а если нет — проверяет все и снимает баллы по факту.
Шаг 2.1.3
Размечаем восемь отверстий с резьбой М10: по длинной стороне 75, 185, 315 и 430 мм, по короткой — 53 и 148 мм. Откладываем от тех же баз, что и раньше, керним и обводим каждое место окружностью диаметром 8,5 мм — это диаметр сверла под резьбу М10×1,5. Дополнительно помечаем маркером четыре отверстия Ø7 мм, которые в этом же модуле оцениваются отдельной позицией на 4 балла.
Отверстия М10 — это 4 балла за факт выполнения плюс 8 баллов за координаты, то есть треть модуля В. Окружность 8,5 мм не украшение: она задаёт границу, за которую нельзя уводить сверло, и по ней видно, попал ли керн в нужное место. Все координаты М10 лежат внутри поля 500×200, ближайшее к кромке — 75×53, поэтому от баз нужно отложить четыре размера по X и два по Y, а не шестнадцать отдельных.
Все восемь мест М10 наколоты и обведены, координаты сходятся с чертежом при проверке штангенциркулем. Расстояние между парами по X — 110 мм, 130 мм и 115 мм, по Y — 95 мм; проверьте эти разности, они ловят ошибку быстрее, чем сверка каждой координаты отдельно.
Ошибка — размечать М10 от отверстий Ø8, а не от баз: накопленная погрешность по цепочке уводит последнюю пару за допуск ±0,5 мм. Вторая — кернить без окружности и сверлить «по чутью»: сверло уводит на 1–2 мм, и резьба встаёт с перекосом.
Эксперт проверяет координаты М10 отдельно от Ø8, по своей ведомости: восемь позиций по баллу, и каждая измеряется от базы, а не от соседнего отверстия.
Действие 2.2. Просверлить отверстия Ø7, Ø8 и подготовить М10
Шаг 2.2.1
Ставим плиту на сверлильный станок, подкладываем под неё деревянную подкладку или брусок, чтобы не сверлить стол, и зажимаем в тисках или прижимами: плита 8 мм и весомая, держать её рукой нельзя. Сверлим восемь отверстий Ø7 мм сверлом из быстрорежущей стали: обороты средние, подача плавная, охлаждение обязательно, на выходе придерживаем подачу, чтобы не рвать кромку.
Восемь отверстий Ø7 мм дают 4 балла — по 0,5 за каждое, и это самая быстрая часть модуля, если сверлить серией: одна установка, одна смена сверла, восемь отверстий подряд. Подкладка нужна потому, что на выходе сверло цепляет стол или рвёт металл, а прижим — потому что плиту 500×200 разворачивает при закусывании, и это уже травма.
Все восемь отверстий наколоты и просверлены, заусенцы сняты зенкером с обеих сторон, диаметр проверен штангенциркулем. Отверстия стоят по разметке, сверло не ушло в сторону: проверьте расстояние между крайними отверстиями ряда — оно должно совпадать с чертежом.
Ошибка — сверлить все отверстия одним сверлом без охлаждения: на седьмом-восьмом сверло садится, нагрев растёт, и оно уводит отверстие на полмиллиметра. Вторая — не снять заусенец: под головку болта потом не сесть, а плита не приляжет к раме.
Эксперт проверяет факт выполнения по количеству и чистоте кромок: четыре балла складываются из восьми половин, и каждое недосверленное отверстие — минус 0,5.
Шаг 2.2.2
Меняем сверло на 8 мм и сверлим восемь отверстий по размеченным координатам. Порядок удобно вести по рядам: сначала 20×50 и 20×150, затем 125×20 и 125×180, дальше 375×20 и 375×180, последними 480×50 и 480×150. После каждого отверстия снимаем заусенец зенкером коническим, не дожидаясь, пока их накопится восемь. Сверло 8 мм берём из того же набора по металлу.
Каждое из этих отверстий оценивается по координатам отдельно, по баллу за позицию, с допуском ±0,5 мм. Сверление по рядам, а не вразброс, нужно для самоконтроля: если в первом ряду отверстие ушло, вы это увидите сразу и успеете поправить остальные. Заусенец, снятый сразу, не мешает базировать плиту на столе при следующей установке.
Координаты проверяются штангенциркулем 300 мм от тех же баз: 20 и 480 по X, 50 и 150 по Y. Диаметр 8 мм — по нутромеру или штангенциркулем, отклонение до 0,2 мм допустимо. Кромки чистые, без рваных краёв и синевы.
Ошибка — сверлить Ø8 тем же сверлом, что и Ø7, «чтобы быстрее»: отверстие выходит на 7 мм, и координатная позиция формально не выполнена. Вторая — не перепроверять координаты после сверления: сверло уводит на 0,3–0,5 мм, и это уже на границе допуска.
Эксперт измеряет координаты штангенциркулем и смотрит на кромки: чистое отверстие с фаской он отличает от рваного без инструмента. Увод сверла он ловит по расстоянию между соседними отверстиями ряда.
Шаг 2.2.3
Готовим отверстия под резьбу М10: сверлим восемь отверстий сверлом 8,5 мм — именно этот диаметр соответствует резьбе М10×1,5. Сверлим строго по керну, с охлаждением, на выходе придерживая подачу, затем снимаем фаску зенкером на 1×45 градусов с обеих сторон. Фаска обязательна: без неё первый виток метчика срезается о кромку. Сверло 8,5 мм берём из набора по металлу.
Диаметр 8,5 мм — не приблизительный, а расчётный: при нём метчик М10×1,5 режет примерно 75 процентов профиля и идёт без заклинивания. Сверло 9 мм даёт неполную резьбу, а 8 мм — метчик зажимает и он ломается в отверстии, после чего плита идёт в брак вместе с восемью баллами за координаты. Фаска 1×45 снимает кромку и заводит метчик по оси.
Восемь отверстий 8,5 мм выполнены, фаски сняты с обеих сторон, координаты в допуске ±0,5 мм. Проверьте, что фаска не съела больше миллиметра: слишком глубокая фаска уменьшает опорную поверхность под головку болта.
Самая дорогая ошибка — сверлить 9 мм «на свободный ход»: резьба получается неполной, болт прокручивается, и позиция «резьба выполнена» не засчитывается. Вторая — сверлить без фаски и заводить метчик с перекосом: резьба идёт винтом, болт входит на треть.
Эксперт проверяет диаметр и наличие фасок до нарезания резьбы, а после — вкручивает болт М10 рукой: он должен идти от руки до конца. Неполная резьба видна по срезанным виткам и по глубине хода болта.
Шаг 2.2.4
Проверяем плиту целиком перед нарезанием резьбы: пересчитываем отверстия по группам (восемь Ø7, восемь Ø8, восемь под М10), промеряем штангенциркулем 300 мм координаты от баз, кладём плиту на поверочную плиту и смотрим, нет ли коробления после сверления. Отмечаем маркером позиции, которые вызывают сомнение, чтобы вернуться к ним до резьбы, а не после.
Это последняя точка, где ошибку ещё можно исправить: после резьбы пересверлить отверстие на соседнюю координату уже нельзя — останется след и уйдут баллы за обе позиции. Коробление после сверления 8 мм листа случается редко, но поймать его нужно до сборки, потому что плита притягивается к раме восемью болтами и любая неплоскостность превращается в зазор.
Двадцать четыре отверстия на месте, все координаты в допуске ±0,5 мм, плита лежит на поверочной плите без качания, просвет по углам не больше 0,2 мм. Сомнительные позиции отмечены и перепроверены. Отмечайте и следы увода сверла вокруг отверстий.
Ошибка — пропустить пересчёт и обнаружить нехватку отверстия на сборке, когда деталь уже обработана: возврат к сверлению занимает время модуля Д. Вторая — не заметить увод сверла на 0,6–0,8 мм и начать резьбу: болт встанет с натягом, и опора сядет с перекосом.
Эксперт делает обход после каждого модуля: считает отверстия по группам и выборочно меряет координаты, а неполный комплект фиксирует сразу. Считает он и по группам, и в сумме, потому что ведомость разложена по позициям.
Действие 2.3. Нарезать резьбу М10 вручную
Шаг 2.3.1
Берём набор метчиков М10×1,5 — черновой и чистовой — и вороток. Плиту зажимаем так, чтобы отверстие было над тисками, метчик ставим в лунку строго вертикально и проверяем положение угольником в двух плоскостях. Первые два-три оборота делаем с нажимом, пока метчик не «закусит» металл, дальше нажим снимаем и режем только вращением. Смазки берём немного, но на каждом отверстии.
Резьба в листе 8 мм нарезается на глубину примерно 10–12 мм, то есть на полтора-два диаметра, и именно столько нужно под болт М10 длиной 30 мм с шайбой. Вертикальность на первых оборотах решает всё: перекос в 2 градуса на входе даёт увод резьбы на выходе почти на миллиметр, болт идёт туго и тянет опору в сторону, а это уже минус баллы модуля Д за центровку.
Метчик входит без люфта, стружка идёт одинаковой стружкой с двух сторон, резьба читается по всей глубине. Проверьте угольником после двух оборотов: если метчик наклонился, выверните его, поправьте и начните заново — на этой глубине ещё можно исправить.
Ошибка — начать резать без проверки вертикальности и «поймать» направление по ходу: резьба уходит винтом, болт вкручивается на треть и закусывает. Вторая — резать одним чистовым метчиком без чернового: усилие вдвое больше, метчик ломается в отверстии, и плита уходит в брак.
Эксперт смотрит на первые обороты метчика: вертикальность, наличие смазки, работа воротком двумя руками, а не одной. Отдельно смотрит, зажата ли плита и держит ли участник метчик двумя руками.
Шаг 2.3.2
Режем резьбу в восемь отверстий по схеме «пол-оборота вперёд — четверть назад»: так стружка дробится и не забивает канавки. Каждые два-три оборота смазываем метчик и выводим его полностью, чтобы выдуть стружку. Сначала проходим все восемь отверстий черновым метчиком, затем чистовым, и только после этого снимаем плиту с тисков. Вороток держим двумя руками, без перекоса.
Дробление стружки — не ритуал: в глухом отверстии на 8 мм стружка не выходит сама, и при непрерывном вращении метчик заклинивает. Проход черновым по всем отверстиям, а потом чистовым — это экономия переустановок: плиту зажимают один раз, а не восемь. Все восемь отверстий М10 — 4 балла, и потеря даже двух уже заметна в итоговом счёте.
Резьба нарезана во всех восьми отверстиях, метчик проходил с умеренным усилием, стружка из отверстий выдута. Проверьте глубину: болт М10 длиной 30 мм должен входить на 10–12 мм и не упираться дном. Резьба идёт ровно, без закусывания на последних витках.
Ошибка — резать без вывода метчика, «до упора»: стружка спрессовывается, метчик клинит, и при попытке провернуть его назад он ломается. Вторая — не смазывать: сухая резьба идёт с задиром, болт потом идёт с натягом и портит витки.
Эксперт проверяет резьбу болтом М10 от руки, а не калибром: болт должен идти до конца без воротка. Задиры и срыв витков он видит при первом же проходе.
Шаг 2.3.3
После нарезания продуваем отверстия сжатым воздухом или прочищаем щёткой, снимаем плиту, зачищаем поверхность от стружки и протираем ветошью. Проверяем каждое отверстие болтом М10: вкручиваем от руки, считаем обороты, затем выкручиваем и убираем болт в сторону — в отверстиях ничего не остаётся. Стружку собираем в контейнер, а не сметаем под верстак.
Стружка в отверстии — скрытый дефект: при сборке болт идёт с натягом, момент затяжки распределяется неравномерно, и подшипниковая опора садится не всей плоскостью. Модуль Д даёт за опоры 4 балла и требует, чтобы болт не проворачивался, а это возможно только при чистой резьбе. Продувка занимает минуту и снимает целую категорию проблем.
Все восемь отверстий проходятся болтом от руки до конца, стружки нет, поверхность плиты чистая и сухая. Проведите по ней ладонью в краге: ни стружки, ни заусенца, ни масляных пятен. Отверстия сухие: масло собирает стружку.
Ошибка — оставить стружку и «продуть потом»: при сборке она попадает под опору, и та садится с зазором 0,2–0,3 мм. Вторая — зачищать плиту напильником поперёк отверстий: кромки резьбы задираются, болт идёт с закусыванием.
Эксперт проверяет чистоту отверстий перед сборкой: он вкручивает болт и смотрит, не выносит ли тот стружку на витках. Отсутствие стружки в отверстии он отмечает как признак аккуратной работы.
Действие 2.4. Проверить плиту по ведомости и сдать модуль
Шаг 2.4.1
Берём ведомость критериев модуля В и идём по ней сверху вниз: восемь отверстий Ø7 мм — есть; восемь координат Ø8 мм — 20×50, 20×150, 125×20, 125×180, 375×20, 375×180, 480×50, 480×150 — промеряем штангенциркулем 300 мм; восемь отверстий М10 выполнены; восемь координат М10 — 75×148, 75×53, 185×148, 185×53, 315×148, 315×53, 430×148, 430×53 — тоже промеряем. Каждую позицию отмечаем в ведомости галочкой или крестиком.
Двадцать четыре балла складываются из двадцати четырёх отметок, и половина из них — координаты с допуском ±0,5 мм. Идти по ведомости, а не по памяти, нужно потому, что глаз запоминает «примерно так», а штангенциркуль показывает факт. Если какая-то позиция ушла за допуск, лучше узнать об этом до сдачи и успеть пересверлить, чем увидеть минус в итоговом протоколе.
Все двадцать четыре позиции отмечены, ни одна не оставлена «на потом». Отдельно проверьте крайние координаты 480×50 и 480×150: они самые чувствительные к перекосу базы и чаще всего выходят за допуск. Считайте отверстия по группам, а не общим числом.
Ошибка — проверять только те позиции, в которых участник уверен: сомнительные отверстия как раз и уходят за допуск. Вторая — мерить координаты от соседнего отверстия, а не от базы: так погрешность не видна.
Эксперт проходит по своей ведомости независимо от участника, и его отметки — единственные, которые идут в протокол. Расхождения между отметками участника и своими он показывает сразу, до сдачи.
Шаг 2.4.2
Убираем рабочее место: стружку сметаем щёткой, а не сдуваем в проход, плиту ставим на подставку к раме, инструмент раскладываем по местам, метчики и свёрла убираем в набор. Отмечаем на плите маркером номер участника и кладём её так, чтобы она не мешала следующему модулю. Сдаём модуль эксперту, называя выполненные позиции. Плиту кладём на деревянную подставку, а не на бетон.
Порядок на рабочем месте входит в оценку организации работы и влияет на субъективные критерии, которые эксперты выставляют по ходу конкурса. Плита, лежащая на краю верстака, рискует упасть: падение листа 8 мм на ногу — это травма и остановка работы. Называть выполненные позиции вслух полезно и участнику: пока проговариваешь, сам слышишь, где сомневаешься.
Стол чистый, стружка в контейнере, инструмент на местах, плита подписана и лежит устойчиво. Проверьте, что в зоне сверления не осталось обрезков и что провода станка не лежат в проходе. Метчики и свёрла лежат в своих гнёздах.
Ошибка — сдавать модуль молча, не назвав выполненные позиции: эксперт всё равно проверит сам, но участник теряет возможность сразу узнать о проблеме. Вторая — оставить стружку на столе: её придётся убирать в спешке в конце конкурса.
Эксперт фиксирует состояние рабочего места после каждого модуля и оценивает организацию работы наравне с техническим результатом. Стружка на столе после модуля снижает оценку организации работы.
Задача 3. Модуль Г: токарная обработка двух валовМодуль Г · 9 баллов · 3:05–3:40
Из круга Ø30 мм стали 40 или 45 нужно получить два одинаковых вала: длина 195 мм с допуском ±0,5, ступени 45 и 70 мм с допуском ±0,3, две шейки Ø20 мм с допуском 0 / −0,05 мм под подшипники UCP 204, фаски и по две лыски 19 мм под установочные винты полумуфт. По детальной ведомости на каждый вал приходится восемь позиций: 0,5 балла за длину 195, по 0,5 за 45 и 70, по 1 баллу за каждую шейку Ø20, 0,2 за фаски и по 0,3 за 0,3 за каждую лыску, всего 4,3 балла на вал и 9 баллов на модуль. Допуск 0 / −0,05 мм — станочная точность, и держится он только чистовым проходом с микрометром.
Действие 3.1. Подготовить станок и заготовку
Шаг 3.1.1
Берём круг Ø30 мм из стали 40 или 45, отрезаем заготовку длиной 195 мм плюс припуск 5 мм на подрезку торцов, то есть 200 мм. Зажимаем в трёхкулачковый патрон с вылетом не более 60–70 мм, проверяем биение по индикатору или «на глаз» по разметке: не больше 0,3 мм. Поджимаем задней бабкой центром, если торец зацентрован, и проверяем, что кулачки затянуты все три.
Вылет больше 70 мм на диаметре 30 даёт вибрацию и «конус» на детали: снимаемый слой начинает пружинить, и вместо Ø20 получается 20,15 у патрона и 19,9 у торца — при допуске 0 / −0,05 мм это брак. Биение 0,3 мм и меньше нужно, чтобы припуск снимался равномерно с обеих сторон и шейка не получилась овальной. Все три кулачка — потому что незатянутый кулачок при точении вырывает деталь из патрона.
Заготовка сидит без люфта, биение не больше 0,3 мм, центр задней бабки смазан и поджат с небольшим усилием. Проверьте рукой: при покачивании детали в патроне не должно быть стука. Убедитесь, что ключ от патрона убран с патрона до пуска.
Ошибка — зажать деталь за 20–25 мм, «чтобы меньше точить»: при снятии 5 мм за проход деталь проворачивается в кулачках, поверхность идёт задирами, а размер уходит. Вторая — оставить ключ в патроне: при пуске его выбрасывает, и это самая тяжёлая травма на токарном участке.
Эксперт смотрит на установку до пуска станка: вылет, затяжку кулачков, наличие ключа на патроне, поджатый центр. Эти детали он проверяет быстрее, чем измеряет потом размеры.
Шаг 3.1.2
Готовим инструмент: проходной упорный резец 16×16 для обточки, отрезной резец 16×16 для отрезки в размер, канавочный — на случай, если по чертежу нужен проход под муфту. Выставляем резцы по центру детали подкладками, проверяем заточку и зажим в резцедержателе с вылетом не более 1,5 толщины державки. Настраиваем УЦИ на ноль по наружной поверхности заготовки.
Резец выше или ниже центра на 0,5 мм при точении Ø20 даёт огранку и натир, а не резание: поверхность получается рваной, и шейка под подшипник не годится. Вылет резца больше 1,5 толщины державки — это пружина: при врезании он отгибается, размер «плавает» на 0,1–0,2 мм, что при допуске 0 / −0,05 мм недопустимо. Ноль по УЦИ нужен, чтобы вести чистовой проход по отсчёту, а не по линейке.
Режущая кромка на центре: проверьте угольником или приложив к заднему центру. Резец зажат двумя болтами, без люфта, подкладки ровные. УЦИ показывает ноль на заготовке и не сбивается при перемещении суппорта после пробного прохода.
Ошибка — работать тупым резцом «пока режет»: усилие растёт, деталь отжимает, и Ø20 получается конусным. Вторая — не выставить ноль и мерить каждую проходку линейкой: на допуске 0,05 мм линейка бесполезна, а время уходит.
Эксперт оценивает подготовку инструмента: центр по высоте, вылет, заточку, зажатость. Тупой резец он видит по характеру стружки и по блеску поверхности.
Действие 3.2. Обточить шейки и выдержать длины
Шаг 3.2.1
Точим черновым проходом: снимаем по 2–3 мм на диаметр за проход при оборотах 600–800 в минуту и подаче 0,2–0,3 мм на оборот, доводим заготовку до Ø22 мм на участках шеек. Оставляем 1 мм на диаметр под чистовую обработку. Ведём от торца к патрону, не прерывая подачу на выходе шейки, и следим за стружкой: она должна идти сливной, а не сыпаться пылью.
Черновой проход снимает основной припуск и вскрывает дефекты металла — раковины, закат, неоднородность — до того, как деталь доведена до размера. Оставленный 1 мм на диаметр и есть тот запас, из которого потом выбирается допуск 0 / −0,05 мм. Сливная стружка означает нормальный режим: сыпучая пыль — резец работает ниже центра или слишком мала подача.
После чернового прохода диаметр 22 ± 0,3 мм, поверхность без задиров и вибрации, длины контролируются штангенциркулем с припуском. Проверьте биение шеек по индикатору: если появилось больше 0,1 мм, деталь повело — нужно переустановить, а не давить дальше.
Ошибка — снимать по 4–5 мм за проход: станок гудит, деталь пружинит, и на чистовой проход остаётся 0,2 мм, которых не хватает, чтобы убрать следы черновой обработки. Вторая — не проверять диаметр после каждого прохода и «поймать» 22 мм случайно.
Эксперт смотрит на режимы и на стружку: по ней видно, понимает ли участник, что делает, или работает наугад. По стружке он читает режим: сливная — норма, пыль — резец ниже центра.
Шаг 3.2.2
Переходим на чистовой проход: обороты 900–1200, подача 0,08–0,12 мм на оборот, глубина 0,2–0,3 мм на диаметр. Выводим шейки в Ø20 мм с допуском 0 / −0,05, то есть целимся в 19,97–19,99 мм. Каждый проход контролируем микрометром 0–25 мм в двух плоскостях и в двух сечениях по длине шейки; последние 0,05 мм снимаем без СОЖ, «на сухую», чтобы измерить без теплового влияния.
Допуск 0 / −0,05 мм — сердце этого модуля: две шейки дают по 1 баллу, а посадка подшипника UCP 204 требует именно натяга в ноль, иначе внутреннее кольцо проворачивается на валу. Измерение в двух плоскостях нужно, чтобы поймать овальность, а в двух сечениях — конусность: при вылете детали конус всегда появляется, и допуск уходит на одном конце при формально верном другом.
Микрометр показывает 19,95–20,00 мм по всей длине шейки, овальность и конусность не больше 0,02 мм, поверхность без следов чернового прохода — ровная, блестящая, с правильной огранкой. Штангенциркуль здесь не поможет: его погрешность 0,02–0,05 мм сопоставима с самим допуском.
Ошибка — точить сразу в размер и «не добирать»: если шейка вышла 19,94, деталь в брак, потому что припуска на исправление нет. Вторая — мерить штангенциркулем и радоваться «двадцать ровно»: микрометр потом показывает 20,04, и подшипник садится от руки, с зазором.
Эксперт измеряет шейки микрометром 0–25 мм, а не штангенциркулем, и делает это в двух сечениях. Он же проверяет, снята ли последняя сотка на сухую — по температуре детали это заметно.
Шаг 3.2.3
Выдерживаем длины: 195 мм общая с допуском ±0,5, ступень 45 мм и ступень 70 мм с допуском ±0,3. Отсчёт ведём от базового торца, подрезанного начисто, — размеры проставляем карандашом на детали и контролируем штангенциркулем после каждого прохода, а перед последним — с микрометрической точностью по УЦИ. Затем подрезаем второй торец и выводим общую длину 195 мм.
Длины дают три позиции на 1,5 балла с каждого вала: 0,5 за 195, по 0,5 за 45 и 70, и допуск здесь жёстче, чем кажется — ±0,3 мм на ступень. База отсчёта должна быть одна: если вести 45 мм от одного торца, а 70 мм от другого, суммарная погрешность складывается и общая длина выходит за ±0,5. Подрезка торца начисто до отсчёта — тоже часть работы: черновой торец косой на 0,3–0,5 мм.
195 мм укладывается в ±0,5, ступени 45 и 70 — в ±0,3, торцы перпендикулярны оси и без заусенца. Проверьте сумму: 45 плюс 70 плюс остальные участки должны давать 195 — расхождение больше 0,3 мм означает ошибку в отсчёте.
Ошибка — отрезать в размер 195 «по линейке» и потом обнаружить 194,4: припуск ±0,5 мм выбирается одним резом. Вторая — подрезать торец после того, как выведены шейки: деталь переустанавливается, и биение съедает часть допуска Ø20.
Эксперт проверяет длины штангенциркулем от одного базового торца и смотрит, одна ли база была у участника: разница в подходах видна по следам разметки на детали.
Действие 3.3. Выполнить фаски и лыски 19 мм
Шаг 3.3.1
Снимаем фаски 1×45 градусов на торцах обеих шеек и на торцах вала проходным резцом или напильником с последующей зачисткой, выдерживая катет 1 мм по всей окружности. Фаску делаем до того, как снимать деталь с патрона, чтобы не переустанавливать её ради мелкой операции. После снятия фаски проверяем, что она не заходит на посадочную поверхность Ø20. Фаску снимаем за один проход.
Фаски в ведомости стоят 0,2 балла на вал — немного, но они влияют на две вещи сразу: подшипник садится на вал без задира кромки, а полумуфта заходит на шейку от руки. Фаска, снятая после чистового прохода, не портит размер, а снятая до него — уводит кромку, и её приходится заправлять заново.
Фаска ровная, одинаковой ширины по окружности, без ступеньки и заусенца; на посадочной поверхности Ø20 следов фаски нет. Проведите пальцем в краге: кромка должна быть гладкой и не резать. Фаска не заходит на посадочный пояс Ø20.
Ошибка — снять фаску 2–3 мм «чтобы точно была»: она съедает опорную поверхность подшипника, и он садится глубже, чем нужно, а вал теряет длину посадочного пояса. Вторая — оставить заусенец: при запрессовке он срезается и попадает под внутреннее кольцо.
Эксперт осматривает фаски на наличие и равномерность, а также проверяет, не задета ли посадочная поверхность. Задетый пояс Ø20 он находит микрометром при приёмке вала.
Шаг 3.3.2
Фрезеруем лыски 19 мм на шейках под установочные винты М6: деталь зажимаем в тисках на фрезерном станке или на призмах, базируя по шейке Ø20, выставляем ось фрезы точно по оси вала и снимаем лыску до размера 19 мм, то есть на глубину 1 мм от поверхности Ø20. Контролируем размер штангенциркулем и плоскостность — лекальной линейкой. Лыска должна быть параллельна оси вала.
Каждая лыска — 0,3 балла, две на вал, и от них зависит сборка: установочный винт М6 с тупым концом садится именно на лыску, а не на круглую поверхность, иначе полумуфта проворачивается при первом же пуске. Глубина 1 мм при размере 19 мм — расчётная: винт должен упираться в плоскость, а не в кромку. Параллельность оси нужна, чтобы винт не работал на срез.
Размер по лыске 19 мм с допуском до 0,2 мм, поверхность плоская, следов фрезы нет, лыска параллельна оси — проверьте индикатором при продольном перемещении стола: расхождение не больше 0,05 мм на длине лыски.
Ошибка — фрезеровать лыску «на глаз» на глубину 2 мм: сечение вала ослабляется, а винт всё равно упирается в кромку, потому что плоскость не совпадает с осью винта. Вторая — не выставить параллельность: лыска идёт клином, и полумуфта садится с перекосом.
Эксперт проверяет размер лыски и её положение относительно оси: на собранном изделии полумуфта должна сидеть без люфта, и это видно при прокрутке. Люфт он проверяет рукой на собранной муфте.
Шаг 3.3.3
Проводим финальный контроль вала по всей ведомости: 195 ±0,5, 45 ±0,3, 70 ±0,3, две шейки Ø20 0 / −0,05 микрометром в двух сечениях, фаски, две лыски 19 мм. Кладём вал на призмы и проверяем биение средних участков индикатором. Протираем от СОЖ, смазываем шейки тонким слоем масла и ставим вертикально в подставку, чтобы не погнуть. Ведомость держим перед глазами, а не в памяти.
Контроль по ведомости, а не по памяти, нужен потому, что восемь позиций на вал проверяются разными инструментами и легко что-то пропустить: микрометр показывает Ø20, а длина 70 мм при этом может уйти на 0,4 мм. Масло на шейках — защита от коррозии до сборки: полированная поверхность Ø20 ржавеет за час в цеховой атмосфере, а ржавчина на посадке подшипника — это уже минус баллы модуля Д.
Все восемь позиций в допуске, биение не больше 0,05 мм, поверхности чистые и смазаны, вал не имеет следов ударов и забоин. Проверьте микрометром ещё раз после того, как вал остыл: горячая деталь даёт завышенный размер на 0,02–0,03 мм.
Ошибка — мерить горячий вал сразу после точения: микрометр показывает 20,00, а после остывания выходит 19,97, и это ещё допустимо, но если мерить наоборот, можно уйти в минус. Вторая — оставить вал лежать на верстаке вместе с инструментом: забоины на шейке Ø20 потом не убрать без потери размера.
Эксперт принимает валы по ведомости модуля Г и отдельно смотрит на шейки: риски и забоины на посадочной поверхности он отмечает как дефект даже при верном размере.
Задача 4. Модуль Д: сборка изделия и центровка муфты щупом 0,1 ммМодуль Д · 17 баллов · 3:40–4:00
Сборка собирает всё, что было сделано раньше, и здесь ошибки предыдущих модулей видны физически: плита не садится на раму, вал не входит в подшипник, полумуфты не сходятся. Ведомость раскладывает 17 баллов так: 4 балла за основание на восьми болтах М10 с пружинными шайбами, 4 балла за четыре опоры UCP 204, по баллу за каждый вал с установочными винтами, по баллу за полумуфты SGMA024 и SGMB032, балл за упругий элемент EG24032 и по 2 балла за горизонтальное и вертикальное выравнивание муфты: щуп 0,1 мм не проходит под лекальной линейкой.
Действие 4.1. Притянуть основание и поставить подшипниковые опоры
Шаг 4.1.1
Кладём основание на раму, совмещаем отверстия и наживляем восемь болтов М10 длиной 30 мм, каждый с пружинной шайбой и плоской шайбой: пружинная шайба ставится под головку, плоская — под неё же, порядок именно такой. Наживляем все восемь от руки, затем затягиваем крест-накрест в два прохода ключом: сначала до касания, потом окончательно, чтобы основание не повело.
Восемь болтов основания — 4 балла, и в ведомости отдельно оговорено: болт, пружинная шайба и шайба установлены, болт не проворачивается. Пружинная шайба держит натяг при вибрации, плоская распределяет усилие и защищает окраску; без них соединение ослабнет после первого пуска, и эксперт это проверит ключом. Крест-накрест в два прохода — приём против перекоса: если тянуть по кругу, основание садится с перекосом и щель видна на просвет.
Все восемь болтов на месте, каждый с двумя шайбами, головки не провернуть ключом от руки, основание притянуто к раме без зазора. Проверьте щупом 0,1 мм по периметру: щуп не должен проходить между основанием и рамой.
Ошибка — поставить пружинную шайбу под плоскую: натяга нет, болт отходит после первого цикла. Вторая — затянуть по кругу одним проходом: основание встаёт с перекосом, крайние болты не дотягиваются, и появляется зазор, который эксперт находит щупом.
Эксперт проверяет каждый болт: наличие двух шайб, затяжку, отсутствие проворота. Недотянутый болт он находит ключом за пару секунд. Недотянутые он ищет ключом по всей окружности основания.
Шаг 4.1.2
Ставим четыре подшипниковые опоры UCP 204 с внутренним диаметром 20 мм на основание: совмещаем отверстия в лапах опор с отверстиями М10 в плите, наживляем по два болта М10 с шайбами на каждую опору и затягиваем. Опоры выставляем так, чтобы их оси лежали на одной линии — контроль по струне или по лекальной линейке, приложенной к посадочным поверхностям.
Четыре опоры — 4 балла, по 0,5 за каждый болт, то есть восемь болтов должны быть затянуты с шайбами, и болт не должен проворачиваться. Соосность опор критична: если оси разойдутся на 0,5 мм, вал в них не провернётся от руки, а при сборке с муфтой появится радиальное биение, которое потом не убрать выравниванием. Проверка по струне занимает минуту и ловит расхождение до 0,2 мм.
Все четыре опоры затянуты, оси лежат на одной линии с точностью до 0,3 мм, вал входит в подшипники от руки и проворачивается без заеданий. Проверьте затяжку каждого болта ключом: проворот недопустим, как и смятая шайба.
Ошибка — поставить опоры «как встали», не проверяя линию осей: вал закусывает, и участник начинает стучать по нему молотком, портя шейку Ø20. Вторая — затянуть опоры до установки вала и потерять возможность выровнять их по валу.
Эксперт проверяет затяжку болтов опор и проворачивает вал рукой: свободное вращение — признак правильной сборки. Стук в опоре при прокрутке слышен сразу, и он его отмечает.
Шаг 4.1.3
Проверяем собранный узел до установки валов: основание и опоры притянуты, зазоров нет, отверстия под валы совпадают по оси, резьба во всех болтах идёт от руки до конца. Протягиваем ключом все шестнадцать болтов ещё раз, отмечая маркером те, что подтянулись, и убираем с плиты стружку и инструмент, чтобы ничего не попало под опоры. Ключ держим двумя руками, чтобы не сорвать грани.
Повторная протяжка — производственная привычка, которая здесь даёт прямые баллы: после первой затяжки прокладки и шайбы обминаются, и момент падает. Маркер на подтянутых болтах нужен, чтобы не потерять счёт: шестнадцать болтов проверить «на глаз» невозможно. Стружка под опорой — это зазор 0,2–0,3 мм, из-за которого опора садится с перекосом, и вал идёт туго.
Все шестнадцать болтов проверены, ни один не проворачивается, поверхность плиты чистая, инструмент убран. Опоры стоят без зазора: щуп 0,1 мм не проходит под лапами. Маркер на подтянутых болтах виден, счёт не потерян.
Ошибка — пропустить протяжку и оставить два-три болта недотянутыми: эксперт находит их ключом, и каждый стоит 0,5 балла. Вторая — оставить стружку под опорой и дотянуть болт «через неё»: опора садится с перекосом, вал закусывает.
Эксперт проходит по крепежу выборочно и обязательно проверяет те болты, к которым был доступ инструментом в процессе работы. Он же смотрит, нет ли стружки под лапами опор.
Действие 4.2. Установить валы, полумуфты и упругий элемент
Шаг 4.2.1
Вставляем валы в подшипники: вал №1 и вал №2 заводим в опоры поочерёдно, без ударов — наживляем от руки, выставляя по оси, и проталкиваем до посадочного места. Затем затягиваем установочные винты М6×30 с тупым концом DIN913 в опорах: винт садится на лыску вала, а не на круглую поверхность. После затяжки проверяем, что вал проворачивается от руки и не имеет осевого люфта.
Каждый установленный вал — 1 балл, и условие в ведомости прямое: вал закреплён установочными винтами подшипниковых опор. Винт с тупым концом нужен потому, что он прижимает вал к лыске, не сминая металл, а острый конец (в других наборах) делает накернивание и оставляет задир на шейке Ø20. Осевой люфт недопустим: при работе он даст биение муфты, и 4 балла за выравнивание уйдут.
Оба вала стоят в опорах, винты затянуты, вал проворачивается рукой с небольшим усилием и не перемещается вдоль оси больше 0,05 мм. Проверьте индикатором осевое перемещение: покачайте вал вдоль оси — стука быть не должно.
Ошибка — забивать вал молотком через подшипник: удар передаётся на тела качения, и опора разрушается изнутри, а внешне всё выглядит нормально. Вторая — затянуть винт мимо лыски: он садится на кромку, вал прокручивается под нагрузкой.
Эксперт проверяет наличие и затяжку установочных винтов и проворачивает валы вручную: свободный ход без стука — признак правильной посадки. Стук при покачивании вала вдоль оси слышен сразу.
Шаг 4.2.2
Ставим полумуфты: SGMA024 — на вал №1, SGMB032 — на вал №2, каждую на свою шейку до упора, совмещая установочное отверстие с лыской. Затягиваем установочный винт М6 каждой полумуфты так, чтобы он упёрся в плоскость лыски, и проверяем осевое положение: полумуфты должны стоять на одинаковом расстоянии от опор, чтобы упругий элемент сел без натяга. Шейку перед посадкой смазываем тонким слоем.
Полумуфты — по 1 баллу каждая, и в ведомости уточнено: закреплена установочным винтом. Смещение полумуфты вдоль вала на 2–3 мм ломает всю геометрию: паук встаёт с перекосом, и выравнивание щупом уже не помогает. Посадка на лыску — единственное, что удерживает полумуфту от проворота при пуске: винт на круглой поверхности работает как тормоз, а не как фиксатор.
Обе полумуфты сидят до упора, винты затянуты и упираются в лыску, осевое положение одинаковое, полумуфты проворачиваются вместе с валами без люфта. Проверьте рукой: при покачивании полумуфты относительно вала движения быть не должно.
Ошибка — поставить полумуфту винтом на круглую часть вала: при первом пуске она проворачивается, и эксперт фиксирует отсутствие фиксации. Вторая — затянуть винт с усилием «до упора» так, что он продавливает металл и вал идёт с перекосом.
Эксперт проверяет затяжку винтов полумуфт и их осевое положение относительно опор. Люфт полумуфты на валу он проверяет покачиванием рукой и отмечает в ведомости.
Шаг 4.2.3
Устанавливаем упругий элемент типа паук EG24032 между полумуфтами: раздвигаем полумуфты, вводим паук в зацепление с кулачками обеих, затем сводим полумуфты так, чтобы кулачки вошли в пазы паука с равным зазором по окружности. Паук должен стоять без перекоса, лепестки — в зацеплении по всей высоте, а не на половину. Паук перед установкой протираем от пыли.
Упругий элемент — 1 балл, и он же отвечает за передачу момента: если паук встал на половину высоты лепестка, при пуске его срежет, и муфта начнёт работать как жёсткая, с ударом. Равные зазоры по окружности — залог того, что выравнивание щупом даст результат: перекошенный паук стягивает полумуфты и создаёт ложное натяжение.
Паук сидит в зацеплении обеими полумуфтами, лепестки входят на всю высоту, зазоры по окружности одинаковые, осевого натяга нет. Проверьте прокруткой: муфта должна вращаться плавно, без закусывания на одном из положений.
Ошибка — вставить паук с усилием и оставить его сжатым: полумуфты расходятся, и выравнивание показывает несуществующий перекос. Вторая — поставить паук одной стороной вне паза: соединение работает на трёх лепестках вместо шести и разрушается на пуске.
Эксперт осматривает зацепление паука и проворачивает муфту: плавность хода он проверяет именно на этом узле. Он же проверяет, на всю ли высоту лепестка вошёл паук.
Действие 4.3. Выровнять муфту щупом 0,1 мм
Шаг 4.3.1
Проверяем горизонтальное выравнивание: прикладываем лекальную линейку к наружным поверхностям обеих полумуфт в верхней точке и пробуем завести щуп 0,1 мм под линейку. Щуп не должен проходить ни в одном месте по длине линейки. Если проходит — ослабляем крепление соответствующей опоры, подкладываем регулировочные пластины или смещаем опору на 0,1–0,2 мм и повторяем проверку до тех пор, пока щуп не перестанет входить.
Горизонтальное выравнивание — 2 балла, и критерий в ведомости сформулирован буквально: щуп 0,1 мм не проходит под лекальной линейкой. Это проверка на радиальное смещение осей: расхождение 0,1 мм на диаметре 24 мм при 1500 оборотах даёт нагрузку на подшипник, из-за которой опора греется и разрушается. Регулировка подкладыванием пластин — единственный способ исправить смещение, который не требует пересверливания отверстий.
Щуп 0,1 мм не проходит под линейкой ни в одной точке, зазор одинаковый по всей длине линейки, полумуфты не разведены. Проверьте в двух положениях вала — повернув его на 90 градусов: если зазор меняется, это не смещение, а биение полумуфты или вала.
Ошибка — притянуть полумуфты друг к другу струбциной «чтобы щуп не проходил»: зазор исчезает, но осевой натяг ломает паук, и на пуске узел заклинивает. Вторая — проверять только в одном положении вала и не заметить биение.
Эксперт проверяет выравнивание сам, щупом 0,1 мм и лекальной линейкой, в двух положениях вала. Именно на этом шаге чаще всего теряются 4 балла. Щуп он заводит с усилием, а не «на глазок».
Шаг 4.3.2
Проверяем вертикальное выравнивание тем же способом: лекальная линейка прикладывается к торцам полумуфт или к их наружным поверхностям в вертикальной плоскости, щуп 0,1 мм не должен проходить под ней. При необходимости ослабляем болты опор и поднимаем или опускаем нужную сторону на 0,1–0,2 мм пластинами, после чего затягиваем и повторяем проверку. В конце прокручиваем вал на полный оборот и проверяем зазор в четырёх положениях.
Вертикальное выравнивание — ещё 2 балла, и оно сложнее горизонтального: опоры UCP 204 сидят на плоскости, и поднять одну сторону можно только пластинами под лапы. Угловое смещение осей (излом) проверяется именно так, потому что при нём зазор на торцах растёт от одного края к другому. Четыре положения вала нужны, чтобы отделить излом от эксцентриситета полумуфты.
Щуп 0,1 мм не проходит ни под линейкой на торцах, ни под линейкой на наружных поверхностях, зазор одинаков в четырёх положениях вала, муфта проворачивается от руки без заеданий. После затяжки болтов проверьте ещё раз: затяжка может увести опору на 0,05 мм.
Ошибка — выровнять муфту и не протянуть болты опор после регулировки: при первом же пуске настройка уходит. Вторая — подкладывать пластины только под одну лапу опоры: опора встаёт с перекосом, и появляется угловое смещение вместо параллельного.
Эксперт проверяет вертикаль в четырёх положениях вала и смотрит, протянуты ли болты после регулировки: следы пластин под лапами видны, и он оценивает, симметрично ли они поставлены.
Задача 5. Модуль Е: спроектировать пневмосхему и собрать её на стендеМодуль Е · 26 баллов · 4:00–6:00
Второй модуль — самый дорогой: 26 баллов из 100, и проходит он на другом рабочем месте. Сначала в FluidSIM проектируется схема из двух цилиндров с последовательностью А+ В+ В− А−, пуском от одновременного нажатия двух кнопок, давлением 5 ± 0,5 бар, дросселированием в штоковой полости цилиндра А на ходе А+ и в поршневой полости цилиндра В на ходе В−, с остановкой после одного цикла. Схему проверяет эксперт, печатает и подписывает — только после этого разрешена работа на стенде. Баллы: 8 за проектирование, 15 за монтаж и 3 за аккуратность сборки без утечек.
Действие 5.1. Спроектировать схему в FluidSIM
Шаг 5.1.1
До запуска программы выписываем на лист пять условий из задания и саму последовательность. Первое: давление в системе 5 ± 0,5 бар. Второе: каждый цилиндр управляется распределителем 5/2 или 3/2 с пневматическим или электрическим управлением. Третье: цилиндр А дросселируется в штоковой полости на ходе А+. Четвёртое: цилиндр В дросселируется в поршневой полости на ходе В−. Пятое: контур выполняет один полный цикл и останавливается, пуск — нажатием кнопки. Рядом пишем последовательность А+ В+ В− А− и требование запуска двумя кнопками одновременно.
Пять условий — это пять отдельных баллов в ведомости Е1 и ещё пять в ведомости Е2, то есть десять из двадцати трёх баллов модуля зависят не от красоты схемы, а от того, помнит ли участник список. Выписанные условия работают как чек-лист: после проектирования по ним проверяют схему, а не вспоминают задним числом, что дроссель должен стоять в конкретной полости конкретного цилиндра.
На листе пять условий с номерами, последовательность А+ В+ В− А−, пометка про две кнопки и про остановку после цикла. Проверьте себя вопросом: чем отличается дросселирование в штоковой полости от дросселирования в поршневой — если ответа нет, откройте задание снова, пока не начали рисовать.
Ошибка — начинать рисовать схему сразу, «по памяти»: дроссель ставят в поршневую полость цилиндра А и теряют сразу два условия из десяти. Вторая — забыть про остановку после цикла и сделать непрерывное повторение, что стоит ещё одного условия и двух баллов за клапан задержки.
Эксперт подходит к участнику в начале модуля и слушает, как тот пересказывает условия: по формулировкам видно, читал ли он задание. Он же смотрит, записаны ли условия на бумаге.
Шаг 5.1.2
Собираем схему в FluidSIM в такой логике: два цилиндра двустороннего действия 1A и 2A, каждый под своим распределителем 5/2 с пневматическим управлением — 1V1 для цилиндра А и 2V1 для цилиндра В. Две кнопки 1S1 и 1S2 типа 3/2 нормально открытые включаем последовательно, а их сигналы сводим клапаном двух давлений (И) — так пуск сработает только при одновременном нажатии. Выход клапана И подаём на пилот 1V1, а концевой ролик 1S3 в крайнем положении А+ — на пилот 2V1.
Клапан двух давлений — единственный корректный способ реализовать «одновременное нажатие двух кнопок»: последовательное включение двух 3/2 даёт то же условие, но при отпускании одной кнопки сигнал пропадает и схема встаёт на середине цикла. Распределители 5/2 нужны потому, что каждый цилиндр должен управляться распределителем именно этого типа по второму условию задания. Концевик 1S3 на А+ запускает В+ — так реализуется последовательность.
На схеме видно: две кнопки сходятся в клапан И, выход идёт на 1V1, от 1S3 сигнал идёт на 2V1. Проверьте направление стрелок на распределителях и номера портов 1, 2, 4, 5: линия питания подходит к порту 1, полости цилиндра — к 4 и 2. В симуляции нажатие одной кнопки не должно двигать цилиндры вообще.
Ошибка — соединить кнопки параллельно: срабатывает любая одна, и условие «две кнопки одновременно» не выполнено, минус балл. Вторая — подать сигнал 1S3 не на 2V1, а на 1V1: цилиндр А делает второй ход вместо запуска В.
Эксперт проверяет схему по своей ведомости условий: смотрит, чем реализован пуск от двух кнопок и куда идёт сигнал от концевого ролика. Отдельно он проверяет, чем реализован пуск от двух кнопок.
Шаг 5.1.3
Добавляем регулирующую аппаратуру: дроссель с обратным клапаном 1V5 ставим в линию штоковой полости цилиндра А так, чтобы он дросселировал именно выход воздуха при ходе А+, а дроссель 1V6 — в линию поршневой полости цилиндра В на ходе В−. В цепь управления ставим пневматический таймер 1V3 нормально закрытый и регулятор давления с манометром 0V1 на входе. Каждый элемент подписываем по ISO 1219-2: номер контура, буква, номер — 1A, 1V1, 1S1, 0V1.
Дроссель с обратным клапаном дросселирует только в одну сторону: от линии зависит, какой ход замедляется. У цилиндра А по заданию замедляется А+, значит дроссель стоит в штоковой полости и работает на выходе воздуха. Ошибка в полости — минус два условия из десяти. Маркировка по ISO 1219-2 — отдельный балл: эксперт ищет именно те обозначения, что записаны в задании, и «V1» без номера контура не принимает.
На схеме каждый элемент имеет обозначение вида 1V1, 2A, 1S3, 0V1; дроссель 1V5 стоит в штоковой линии 1A, дроссель 1V6 — в поршневой линии 2A; таймер 1V3 включён в цепь управления. Проверьте, что обозначения не повторяются и что ни один элемент не остался без номера.
Ошибка — подписать элементы как V1, V2, V3: балл за маркировку не ставится, потому что ISO 1219-2 требует номера контура впереди. Вторая — поставить дроссель в линию нагнетания: он замедляет обратный ход, и последовательность сбивается.
Эксперт сверяет маркировку с заданием буквально по символам: одна из восьми позиций ведомости Е1 называется «маркировка элементов выполнена в соответствии с заданием».
Шаг 5.1.4
Проверяем схему симуляцией: запускаем FluidSIM, нажимаем обе кнопки одновременно и смотрим последовательность ходов по индикаторам цилиндров. Должно быть ровно А+ В+ В− А− и полная остановка в исходном положении. Отдельно проверяем, что нажатие одной кнопки не даёт пуска, что после цикла схема не повторяет его сама, и что дроссели действительно замедляют нужные ходы. Убедившись, что всё работает, зовём эксперта, печатаем схему, ставим подпись и номер участника.
Восемь баллов ведомости Е1 включают последнюю позицию: участник позвал эксперта, схема работает как написано в задании, распечатана и подписана. Без подписи эксперта к стенду не допускают вообще — это правило задания, а не формальность. Прогон в симуляторе до вызова эксперта экономит попытки: ошибку в схеме видно на экране за минуту, а на стенде её поиск занимает десять.
Симуляция проходит полный цикл без остановок в середине, индикаторы показывают А+ В+ В− А−, после цикла оба цилиндра в исходном положении и схема молчит. Лист распечатан, на нём подпись эксперта и номер участника, схема читается без увеличения.
Ошибка — звать эксперта, не прогнав схему: эксперт находит ошибку, схему не подписывает, и участник теряет время и попытку. Вторая — распечатать схему с обрезанными обозначениями: подпись ставится на лист, где видно всё, иначе он недействителен.
Эксперт смотрит прогон в симуляторе вместе с участником и ставит подпись только после того, как сам увидел правильную последовательность. Подпись он ставит только на листе с читаемыми обозначениями.
Действие 5.2. Собрать схему на стенде и настроить контур
Шаг 5.2.1
Переносим схему на стенд: раскладываем элементы в том же порядке, что на чертеже, — цилиндры сверху, распределители под ними, аппаратура подготовки воздуха слева. Сверяем номенклатуру с заданием: 3/2 с кнопкой нормально открытый, 3/2 с роликовым рычагом нормально закрытый, пневматический таймер, 3/2 и 5/2 с односторонним пневмоуправлением, перекидной клапан ИЛИ, клапан двух давлений И, дроссель с обратным клапаном, два цилиндра, регулятор давления с манометром, разветвитель.
Раскладка по схеме, а не «как влезет» — это те самые 3 балла за аккуратность сборки: эксперт сравнивает стенд с подписанным чертежом и оценивает, читается ли сборка. Сверка номенклатуры нужна потому, что в наборе есть лишние элементы, и если поставить 3/2 вместо 5/2, второе условие задания окажется нарушенным, даже если схема работает.
Все элементы из задания найдены и разложены, каждый стоит на своём месте по чертежу, лишних элементов на панели нет. Проверьте, что рукоятки и кнопки доступны, а манометр виден с рабочего места. Манометр виден с рабочего места без наклона.
Ошибка — начать собирать, не пересчитав элементы: в середине монтажа выясняется, что не хватает клапана И, и его ищут по всему стенду, теряя десять минут. Вторая — поставить перекидной клапан ИЛИ вместо клапана двух давлений И: пуск срабатывает от одной кнопки.
Эксперт сравнивает расположение элементов с подписанной схемой: несоответствие он отмечает как неаккуратную сборку. Лишние элементы на панели он отмечает как отклонение от схемы.
Шаг 5.2.2
Подключаем трубки: сначала магистраль от компрессора через регулятор давления 0V1 и разветвитель, затем линии к распределителям и от них к полостям цилиндров. Трубку отрезаем под прямым углом, вставляем в цанговый фитинг до упора с усилием, проверяем лёгким подёргиванием. Дроссель 1V5 ставим в штоковую линию цилиндра А, дроссель 1V6 — в поршневую линию цилиндра В, строго по чертежу.
Порядок «магистраль — распределители — цилиндры» нужен, чтобы каждую линию можно было проверить по отдельности: при ошибке в середине проще найти, где теряется воздух. Трубка, не вставленная до упора, вылетает под давлением 5 бар и хлещет воздухом — это и травмоопасно, и сразу минус баллы за утечки. Дроссели в полостях — это два условия задания, которые проверяются на стенде физически, а не на бумаге.
Все трубки сидят до упора, ни одна не натянута и не перегнута под острым углом, дроссели стоят в нужных полостях. Проверьте по чертежу каждую линию от распределителя до цилиндра: их всего четыре, и они должны совпадать с номерами портов.
Ошибка — подключить дроссель в линию нагнетания вместо выхлопа: ход замедляется не тот, и условие не выполнено. Вторая — тянуть трубку с натягом, чтобы «достала»: под давлением она срывается с фитинга, и контур теряет воздух.
Эксперт проверяет подключение по чертежу и дёргает трубки рукой: незафиксированную он находит сразу. Он проверяет и то, не перегнута ли трубка у самого фитинга.
Шаг 5.2.3
Настраиваем контур: регулятором 0V1 выставляем по манометру 5 бар, допуск ±0,5 бар. Затем дросселями выставляем скорости: на цилиндре А поджимаем дроссель в штоковой полости до плавного хода А+ без рывков, на цилиндре В — дроссель в поршневой полости до плавного В−. После каждой регулировки прогоняем цикл и проверяем, что последовательность А+ В+ В− А− не сбивается и цилиндры не ударяют в конце хода.
Давление 5 ± 0,5 бар — первое условие задания и отдельный балл в обеих ведомостях: при 4 бар цилиндры вялые и таймер не срабатывает, при 6 бар удары в конце хода разбивают демпферы. Дроссели нужны не для красоты: слишком быстрый ход не даёт концевику чётко сработать, и последовательность перескакивает через шаг, что стоит сразу нескольких условий.
Манометр показывает 5 бар с отклонением не больше 0,5, оба цилиндра идут плавно, без стука в крайних положениях, последовательность повторяется одинаково от цикла к циклу. Проверьте давление не только на холостом ходу, но и в момент движения: просадка больше 0,5 бар означает, что регулятор не справляется.
Ошибка — выставить 5 бар при закрытом раздатчике и не проверить под нагрузкой: в движении давление падает до 4,2, и таймер не срабатывает. Вторая — зажать дроссели «до упора» для плавности: цилиндры ползут, и цикл не укладывается во время.
Эксперт смотрит на манометр в момент движения цилиндров, а не только в покое, и проверяет плавность хода рукой на штоке. Он смотрит и на удары в конце хода: они слышны по стуку.
Шаг 5.2.4
Проверяем клапан задержки времени: пневматический таймер 1V3 нормально закрытый должен давать выдержку между шагами, а не «щелчок» — выставляем её винтом на 1–2 секунды и убеждаемся, что цилиндр В начинает ход только после паузы. Затем просим эксперта внести неисправности: он нарушает схему в двух местах, а мы находим и устраняем каждую, объясняя вслух, что именно было не так и почему схема не работала.
Клапан задержки времени — 2 балла отдельной строкой: он должен быть правильно подключен и схема при этом работать. Две внесённые неисправности — ещё по 2 балла, и оценивается не только результат, но и способ поиска: эксперт слушает, как участник рассуждает. Систематический поиск идёт от компрессора к потребителю: давление, потом распределитель, потом линия, потом концевик.
Таймер даёт паузу 1–2 секунды, слышимую и видимую на ходе цилиндра В. Обе неисправности найдены и устранены, после каждой схема снова проходит полный цикл А+ В+ В− А−. Проверьте, что после устранения не осталось забытых заглушек и перепутанных трубок.
Ошибка — искать неисправность перебором всех соединений подряд: время уходит, а причина остаётся. Вторая — найти неисправность, но не устранить до конца: схема работает через раз, и запуск с первой попытки уже потерян.
Эксперт вносит неисправности и наблюдает за поиском: он отмечает, проверяет ли участник давление, слушает ли утечки, идёт ли по схеме или перебирает наугад.
Действие 5.3. Запустить контур и сдать модуль
Шаг 5.3.1
Перед пуском проверяем всё, что можно проверить без воздуха: трубки на месте, дроссели в нужных полостях, регулятор выкручен, цилиндры в исходном положении, зона движения свободна. Затем зовём эксперта, включаем воздух и запускаем цикл одновременным нажатием двух кнопок: считаем про себя А+ В+ В− А− и проверяем, что после возврата А в исходное положение схема останавливается сама.
Удачный запуск с первой попытки — 1 балл, со второй — тоже 1, с третьей — 1, то есть формально балл дают за любую из трёх, но каждая следующая попытка означает, что время уходит и остаются непроверенными другие условия. Остановка после одного цикла — пятое условие задания: если контур крутится непрерывно, эксперт фиксирует нарушение и снимает балл, даже когда последовательность правильная.
Полный цикл прошёл в нужном порядке, оба цилиндра вернулись в исходное положение, схема стоит и ждёт следующего нажатия. Проверьте дважды: первый цикл может пройти за счёт остаточного давления, второй — только при правильной схеме.
Ошибка — запускать без вызова эксперта: удачный пуск без свидетеля не засчитывается, и попытка тратится зря. Вторая — не проверить остановку после цикла и получить непрерывное вращение, что стоит и условия, и балла за таймер.
Эксперт стоит рядом и считает ходы вместе с участником: он фиксирует номер попытки, на которой цикл прошёл правильно, и проверяет остановку после него.
Шаг 5.3.2
Проверяем герметичность и аккуратность сборки: обмыливаем все фитинги и соединения, смотрим, не растёт ли пузырь, слушаем шипение у распределителей. Трубки не должны быть перегнуты, натянуты или уложены через острые кромки панели. Каждый цилиндр проверяем отдельно, перекрывая второй, чтобы утечка не маскировалась работой соседнего контура. Мыльный раствор держим в пульверизаторе под рукой.
Аккуратность сборки — 3 балла отдельной субъективной строкой: схема собрана аккуратно, нет выхода воздуха, трубки не погнуты. Утечка в 0,2 бар на фитинге срывает давление и не даёт таймеру сработать через цикл, поэтому проверка герметичности — это не косметика, а условие работы. Перегнутая трубка уменьшает проход и работает как второй, неуправляемый дроссель.
Пузырей на соединениях нет, шипения не слышно, трубки лежат с плавными радиусами, без заломов. Проверьте рукой: на перегнутой трубке прощупывается сплющивание, и её нужно заменить, а не выпрямлять. Залом прощупывается пальцем на трубке.
Ошибка — оставить перегнутую трубку и поджать дроссель, чтобы компенсировать: ход становится неравномерным, и эксперт видит залом сразу. Вторая — не проверять герметичность и услышать шипение только на пуске при эксперте.
Эксперт осматривает трубки на заломы и слушает соединения: утечку он находит на слух быстрее, чем участник с мыльным раствором. Залом трубки он находит без инструмента, на глаз.
Шаг 5.3.3
Сдаём модуль: показываем эксперту подписанную схему и стенд, называем выполненные условия по порядку, отвечаем на вопросы по схеме. Затем перекрываем воздух, сбрасываем давление, разбираем контур, раскладываем элементы по ячейкам набора, трубки сматываем, рабочее место приводим в исходное состояние. Инструмент и ноутбук сдаём по описи. Вопросы эксперта слушаем до конца.
Сдача модуля — это ещё и проверка понимания: эксперт вправе спросить, почему дроссель стоит именно в этой полости, и по ответу видит, проектировал участник схему или собирал по образцу. Разборка с предварительным сбросом давления — требование безопасности: трубка под 5 бар, снятая под давлением, хлещет воздухом в лицо. Порядок на рабочем месте входит в субъективную оценку организации работы.
Схема и стенд сданы, все условия названы, воздух перекрыт и давление сброшено до нуля по манометру. Элементы разложены по ячейкам, трубки не валяются под ногами, рабочее место чистое. Опись инструмента закрыта до ухода с площадки.
Ошибка — начать разбирать контур, не сбросив давление: трубка срывается с усилием, и это самая частая травма на пневмостенде. Вторая — уйти, оставив элементы в куче: за это снимают баллы за организацию работы.
Эксперт принимает модуль и задаёт один-два вопроса по схеме: правильный ответ подтверждает, что работа выполнена осознанно. Он оценивает и порядок на столе после разборки контура.
Специалист
работающие профессионалыВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Компетенция «Промышленная механика и монтаж» для категории «Специалисты» — это шесть часов и 100 баллов, разложенных на два модуля. Первый, четырёхчасовой, включает пять блоков: ручная разметка и отрезка профильной трубы (12 баллов), сварка рамы (12), ручная разметка плиты и обработка отверстий (24), токарная обработка двух валов (9) и сборка изделия с центровкой муфты (17). Второй модуль — два часа на пневматику: схема из двух цилиндров с последовательностью А+В+В−А− в FluidSIM, её монтаж на стенде, настройка контура на 5 ±0,5 бар и поиск двух неисправностей, введённых экспертом, — всего 26 баллов. Порядок работы внутри первого модуля участник выбирает сам, и это первое серьёзное решение конкурса: тот, кто начинает с плиты и валов, а сварку оставляет на конец, обычно не успевает доделать сборку. Дальше разбор идёт по модулям в том порядке, в котором они записаны в задании, но с оговоркой: время внутри первого модуля распределено в тексте заранее и проверено на тренировках, а не взято из воздуха. Отдельно стоит понимать логику оценок. В модулях А, В и Г почти каждая строка критерия — это отдельный замер с допуском: 500 мм в трёх точках ±1 мм, координаты отверстий ±0,5 мм, диаметр вала 20 мм в поле 0/−0,05 мм. В модулях Б и Е часть баллов субъективная, от 0 до 3 за каждый из четырёх углов рамы и за аккуратность пневмосборки, и там решает внешний вид: подрез, поры, перегнутые трубки и шипящие соединения стоят дороже, чем кажется. И третье: модуль Е имеет жёсткий шлюз. Пока схема не распечатана, не подписана экспертом и не содержит номера участника, к стенду не допускают, а монтаж на стенде — это 15 баллов из 26.
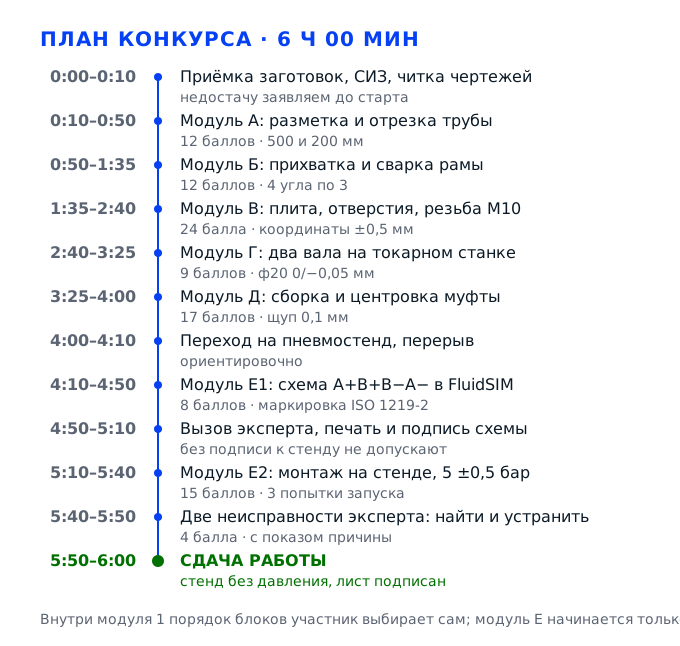
Задача 1. Разметить и отрезать профильную трубуМодуль А · 12 баллов · 40 минут
Модуль А — начало всей цепочки: из двух метров трубы 40×40×3 нужно получить заготовки рамы с точными длинами 500 и 200 мм и восемью отверстиями М6 по разметке чертежа. Здесь набирается 12,4 балла по строкам критериев, и почти все они снимаются заново, если риска легла криво: координаты отверстий проверяют с допуском ±0,5 мм, а длины — с ±1 мм в нескольких точках. Модуль короткий, поэтому выгоднее потратить лишние пять минут на базу разметки, чем потом переносить отверстия на уже отрезанной заготовке.
Действие 1.1. Принять заготовки и проверить, чем мерить
Шаг 1.1.1
Начинаем с приёмки: на площадке лежит труба 40×40×3 по ГОСТ 8639-82 длиной два метра, лист Ст3 толщиной 8 мм размером 500×200 мм, круг ф30 из стали 40 или 45, четыре подшипниковые опоры UCP 204, восемь болтов М10×30 с шайбами 10,5, восемь болтов М6×16 с пружинными шайбами 6Л и шайбами 6,4, две полумуфты SGMA024 и SGMB032, жёлтый упругий элемент EG24032 и два установочных винта М6×30. Раскладываем всё на столе кучками по узлам и пересчитываем вслух: восемь болтов М10 — это четыре опоры по два болта, и если одного не хватает, сборка не сойдётся уже ни при какой аккуратности.
Перечень расходных материалов в задании рассчитан ровно под сборочный чертёж, поэтому недостача — это не мелочь, а невозможность закрыть пункт критерия: за каждый болт основания в модуле Д дают 0,25 балла, за каждый болт подшипниковой опоры — 0,5. Замену после старта выдают только через главного эксперта, и время на неё уходит из модуля, а не из общего лимита.
Сверяем три позиции, где ошибка стоит дороже всего: восемь болтов М10, восемь болтов М6 и четыре опоры UCP 204. Трубу прикладываем к плите стола и смотрим на просвет: зазор больше 2 мм на длине два метра означает, что заготовку повело и резать её на точные 500 мм без правки нельзя.
Самая частая ошибка — пересчитать крепёж «на глаз» и обнаружить нехватку на сборке, когда плита уже притянута к раме. Вторая: взять трубу с вмятиной на грани и размечать от неё — риска ляжет по кривой, и 500 мм не уложатся в допуск ±1 мм ни в одной из трёх точек замера, то есть первый балл модуля потерян ещё до реза.
Эксперт присутствует на приёмке и отмечает, сверялся ли участник с перечнем; недостачу, о которой сказали до старта, закрывают, а обнаруженную в середине работы — уже нет. Отдельно он отмечает, разложен ли крепёж по узлам: кучки по позициям показывают, что участник понимает, из чего собирается изделие.
Шаг 1.1.2
Раскладываем мерительный инструмент отдельно от режущего: слесарную линейку 300 или 500 мм, поверочный угольник 1–2 класса со стороной от 50 до 200 мм, штангенциркуль 150 мм с шагом 0,01, чертилку, керн 3,2 мм и молоток не легче 800 граммов. Проверяем линейку на плите: приложите её ребром к ровной поверхности и посмотрите на просвет — у целой линейки зазора нет по всей длине. Угольник проверяем по плите и по уже размеченной прямой: короткая сторона не должна «гулять» при перекладке.
Модули А и В оценивают по координатам с допуском ±0,5 мм, а линейка и угольник — единственный инструмент, которым эти координаты задаются. Никакой опыт не компенсирует линейку с затёртой шкалой: систематическая ошибка в 0,5 мм на разметке превращается в минус по восьми строкам сразу, потому что расстояние между отверстиями проверяют отдельно от их привязки к базе.
Признак готовности простой: линейка и угольник лежат на чистой тряпке, а не на стружке, шкала читается, штангенциркуль показывает ноль при сомкнутых губках. Если ноль сбит — подойдите к эксперту до старта, а не пересчитывайте поправку в уме.
Классическая ошибка — мерить той же рулеткой, которой резали, и не замечать, что начало шкалы сбито на 1–2 мм. Вторая — работать угольником, у которого стёрта внутренняя кромка: прямой угол на разметке уходит, и рама потом не садится в сборочный чертёж, а исправить это уже нечем.
Эксперт смотрит на инструмент в первые минуты: поверочный угольник и целая линейка читаются сразу, и по этому же признаку потом объясняют, почему координаты «поплыли».
Шаг 1.1.3
Организуем место так, чтобы искра от УШМ летела в пустую зону: верстак с тисками освобождаем полностью, трубу кладём на подкладки, а зону реза ограждаем щитком. СИЗ надеваем до первого пуска: защитные очки плюс щиток на лицо, потому что очки не держат отлетающий отрезной диск, краги, закрытая обувь, спецодежда с застёгнутыми манжетами. Огнетушитель и вода должны стоять в двух шагах, а не «где-то на площадке».
Резка и сварка в этом задании идут непрерывно, и требования охраны труда прописаны в самом конкурсном задании как условие выполнения работ: нарушение останавливает модуль до устранения. Диск 125 мм на 12 000 оборотах разлетается осколками, и очки без щитка тут не защита, а надежда; кроме того, штрафных баллов за ТБ в листе нет — есть потеря времени и возможная остановка модуля.
Проверьте три вещи перед первым резом: щиток опущен и держится, рукоятка УШМ не имеет люфта, кожух закрывает диск не меньше чем на две трети. Под ногами сухо, на полу нет обрезков, о которые спотыкаются в спешке.
Типичная ошибка — начать рез «на секундочку» без щитка, чтобы быстрее поймать риску. Вторая — резать на весу, держа трубу на колене: диск закусывает, УШМ отбрасывает назад, и вместо 40 минут на модуль остаётся разговор с экспертом по охране труда.
Эксперт фиксирует СИЗ и оснастку до старта модуля и возвращается к этому, если видит рез без ограждения зоны искр. Он смотрит и на то, убран ли щиток после реза: машина, брошенная с открытым диском на верстаке, для него тоже нарушение.
Действие 1.2. Разметить трубу и накернить отверстия М6
Шаг 1.2.1
За базу берём торец трубы, который ровнее: кладём трубу на подкладки грани 40 мм вверх, прижимаем к упору и переносим размер 500 мм в трёх точках — по двум полкам и по ребру. Линейку ставим на ребро, а не плашмя, чертилку ведём с наклоном 60–70 градусов к поверхности, одним движением, без «дорисовывания». Затем от того же торца откладываем 200 мм в двух точках и проверяем, что разница между 500 и 200 плюс оставшаяся часть даёт полную длину заготовки без накопления.
Длины 500 и 200 мм — первые строки критерия А: 500 мм измеряют в трёх точках с допуском ±1 мм, 200 мм — в двух точках с тем же допуском, и это ровно 2 балла из 12. Три точки на 500 мм нужны потому, что труба после проката имеет винт: если мерить только по одной полке, риска уйдёт в сторону, и после реза торец окажется не перпендикулярным.
Проверка простая: расстояние от торца до каждой из трёх рисок одинаковое, а сами риски лежат на одной линии, если смотреть вдоль трубы на просвет. Угольник, приложенный к боковой грани, показывает 90 градусов без просвета.
Ошибка новичка — откладывать размер «от конца линейки», теряя 2–3 мм на её скруглённом начале: тогда все три точки съезжают одинаково и в допуск ±1 мм не попадают. Вторая — чертить по ржавой или окрашенной грани: линия уходит вместе с краской, а керн потом ставится «по памяти».
Эксперт подходит к разметке и смотрит, от какой базы она сделана и сколько точек замерено; три риски на 500 мм видны сразу и читаются как понимание критерия. Второй раз он возвращается к этим рискам после реза и сверяет длину уже на отрезанной заготовке.
Шаг 1.2.2
Переносим на трубу отверстия М6: восемь штук на расстоянии 20 мм от кромки, с межцентровыми 250, 250, 100, 100, 125, 125, 50 и 50 мм. Работаем от той же базы, что и длины, иначе отверстия «уедут» относительно торца. Наносим осевую линию посередине полки, отбиваем её чертилкой по линейке, и уже от неё откладываем 20 мм до центра каждого отверстия; перекрестия получаем двумя взаимно перпендикулярными рисками, а не «крестиком на глаз».
Каждое отверстие М6 в критерии А стоит 0,3 балла, всего 2,4, а восемь расстояний между ними — по 1 баллу с допуском ±0,5 мм, то есть 8 баллов из 12. Допуск 0,5 мм на межцентровом размере означает, что осевая линия должна быть отбита по всей длине одной риской: перенос её «по частям» даёт ступеньку, которую видно штангенциркулем и которой хватает, чтобы болт М6 не вошёл в плиту.
Смотрим на разметку вдоль трубы: все перекрестия лежат на одной прямой, расстояния от кромки до центров одинаковые и равны 20 мм. Штангенциркулем проверяем два-три межцентровых размера — 250 и 50 мм, они контрольные.
Частая ошибка — откладывать 20 мм от наружной кромки, а сверлить по внутренней, где стенка 3 мм: смещение 2–3 мм, и отверстие выходит у самой грани. Вторая — размечать все восемь отверстий от разных баз, тогда накопленная ошибка съедает допуск ±0,5 мм уже на четвёртом отверстии.
Эксперт проверяет разметку выборочно, двумя-тремя размерами, и по ним сразу видно, велась ли она от единой базы. Если осевая линия отбита не по всей длине, он видит ступеньку на просвет вдоль трубы и снимает баллы за межцентровые размеры.
Шаг 1.2.3
Керним каждое перекрестие керном 3,2 мм: ставим остриё точно в пересечение рисок, выравниваем керн вертикально по двум направлениям, одним ударом молотка 800 граммов даём лунку глубиной около 1 мм. Первый удар делаем лёгким, чтобы проверить попадание, и только второй — рабочим. Кернение ведём до реза, пока труба лежит на подкладках и не мешает разметке.
Керн — это единственная защита разметки от стирания: труба проходит через УШМ, тиски и сварочный стол, и меловая риска к моменту сверления уже не читается. Смещённая лунка уводит сверло на 1–2 мм, а координаты отверстий в модуле В проверяют с допуском ±0,5 мм, то есть промах керна сразу стоит балла.
Осмотрите лунки с лупой или просто с наклоном к свету: каждая стоит в перекрестии, а не рядом, глубина одинаковая, вокруг нет смятого металла, который потом собьёт сверло в сторону. Лунки проверяем на всех восьми перекрестиях, а не на двух-трёх: последние обычно и остаются без керна.
Ошибка — бить по керну, держа его под углом: лунка получается овальной, и сверло уходит по её длинной оси. Вторая — кернить на весу, без подкладки под трубой: удар пружинит, лунки выходят мелкими и разной глубины.
Эксперт смотрит на керны в момент перехода к сверлению: ровные лунки в перекрестиях читаются как аккуратность, а разбросанные — как спешка. Ему важно, чтобы лунка стояла в перекрестии, а не рядом: смещённый керн он отмечает как ошибку разметки, даже если отверстие потом получилось.
Действие 1.3. Отрезать заготовки и подготовить кромки под сварку
Шаг 1.3.1
Режем УШМ с отрезным диском 125 мм толщиной 1,2 мм по размеченным рискам, с припуском 1–1,5 мм на зачистку. Трубу зажимаем в тисках через деревянные подкладки, чтобы не смять грани, и ведём рез последовательно: сначала по двум противоположным полкам, потом по рёбрам, всё время держа диск перпендикулярно оси трубы. Давить не нужно: диск режет собственным весом машины, а нажатие только греет металл и уводит линию.
Припуск нужен потому, что после реза кромка всегда с заусенцем и небольшим скосом: если отрезать точно в размер, торец придётся править, и 500 мм уйдёт в минус. Перпендикулярность торца напрямую влияет на сварку: рама из двух заготовок с косыми торцами не даст прямого угла, а качество четырёх угловых швов оценивают отдельно, по 3 балла за угол.
После реза проверяем торец угольником по двум граням: просвет не больше 0,5 мм. Длина заготовки с припуском — 501–501,5 мм, и это нормально; главное, чтобы торец был ровным, а не «скошенным на глаз».
Типичная ошибка — резать одной подачей, поворачивая машину вокруг трубы на ходу: диск зажимает, торец получается косым, а на тонкой стенке 3 мм появляется перегрев и цвет побежалости. Вторая — резать без припуска, а потом подпиливать напильником «до риски»: 500 ±1 мм в трёх точках уже не собрать.
Эксперт смотрит на рез в процессе: ровная линия, диск без перекоса, искры в одну сторону — признак контролируемого реза. Отдельно он смотрит на припуск: заготовка, отрезанная точно в 500 мм без запаса на зачистку, говорит о том, что кромку участник не планирует.
Шаг 1.3.2
Снимаем заусенец лепестковым диском Р40 или Р60: проходим по торцу под углом 15–20 градусов короткими движениями, пока кромка не станет гладкой на ощупь. Затем снимаем фаску под сварку: со стенки 3 мм фаска 1,5–2 мм под 45 градусов по наружному контуру стыка, ровной полосой без ступенек. После зачистки обезжириваем кромки и полосу 20 мм вокруг стыка, потому что масло и краска дают поры в шве.
Фаска и зачистка — это подготовка к модулю Б: сварка идёт полуавтоматом в среде защитных газов, и на стенке 3 мм без фаски шов получается с прожогом или, наоборот, с несплавлением по кромке. Каждый из четырёх углов оценивают по шкале от 0 до 3, и «ниже индустриальных стандартов» — это ноль, а не 1,5.
Проверяем пальцем в краге по всей длине кромки: заусенца нет, фаска ровная, ширина полосы зачистки одинаковая. На краях нет цветов побежалости от перегрева — синий цвет означает, что металл отпущен и шов в этом месте будет слабее.
Ошибка — снять фаску «на глаз» и оставить ступеньку посередине: при сварке в этом месте останется несплавление, а эксперт увидит его при осмотре угла. Вторая — зачистить кромку, но не убрать масляную плёнку: шов покроется порами, и угол получит 1 балл вместо 3.
Эксперт осматривает кромки перед сваркой: ровная фаска и чистая полоса вокруг стыка — прямой признак того, что участник понимает, откуда берутся дефекты. Он проверяет и то, обезжирена ли полоса вокруг стыка: масляная плёнка на стали 3 даёт поры, которые он увидит только после сварки.
Шаг 1.3.3
Укладываем готовые заготовки на стол и делаем контрольную проверку всей партии: длины 500 мм в трёх точках с допуском ±1 мм, 200 мм в двух точках, углы 90 градусов по угольнику, плоскости без винта. Кладём заготовки рядом по схеме рамы и сверяем с чертежом: две длинных, две коротких, отверстия М6 на своих местах и с нужной стороны. Всё, что не сходится, помечаем мелом сразу.
Именно этот контроль закрывает модуль А, где сумма строк — 12,4 балла и каждая строка берётся отдельным замером: 500 мм, 200 мм, восемь отверстий М6 по 0,3 и восемь межцентровых размеров по 1 баллу. Проверять партию целиком выгоднее, чем каждую деталь по отдельности: винт трубы проявляется только когда заготовки лежат рядом и стыкуются углами.
Проверка считается пройденной, если две длинных заготовки при стыковке дают прямой угол без просвета и диагонали будущей рамы отличаются не больше чем на 1 мм. Отверстия М6 совпадают при наложении заготовок друг на друга.
Ошибка — проверить одну заготовку и считать, что партия такая же: винт трубы даёт разницу между деталями до 2 мм, и рама собирается с перекосом. Вторая — оставить заусенец внутри отверстия М6: метчик потом идёт с перекосом и рвёт первую нитку резьбы.
Эксперт подходит к концу модуля А и промеряет те же размеры, что и участник: совпадение замеров читается как уверенная работа с инструментом. Он же сверяет количество заготовок с чертежом: лишняя или недостающая деталь видна по раскладке рамы.
Задача 2. Сварить раму из профильной трубыМодуль Б · 12 баллов · 45 минут
Модуль Б — четыре угловых шва, по 3 балла за каждый, и оценка здесь субъективная: эксперт смотрит на шов и ставит 0, 1, 2 или 3 по шкале «ниже индустриальных стандартов», «в пределах», «в верхних границах», «шедевр». Это значит, что решает не длина шва, а его внешний вид и отсутствие дефектов: подреза, поры, шлака, несплавления. Работа идёт на стенке 3 мм, где полуавтомат особенно чувствителен к режиму, поэтому настройка оборудования и проба на отходе стоят в начале модуля.
Действие 2.1. Выложить раму, выставить углы и прихватить
Шаг 2.1.1
Выкладываем заготовки на сварочный стол размером не меньше 500×500 мм: две длинных и две коротких, наружу той стороной, где нет рисок. Стыки выставляем под 90 градусов по угольнику и фиксируем автоматическими струбцинами длиной не менее 150 мм — по две на каждый угол, чтобы прихватка не сдвинула деталь. Стол предварительно протираем: окалина и брызги не дают заготовке лечь плоско, и рама получает винт ещё до сварки.
Ровная выкладка — половина оценки модуля Б: все четыре угла оценивают по отдельности, и если рама стоит с перекосом, шов всё равно получит низкую оценку, потому что кромки разойдутся по зазору. Кроме того, от геометрии рамы зависит модуль Д: плита с восемью отверстиями садится на раму только при совпадении диагоналей.
Проверяем диагонали рулеткой или линейкой: разница между ними не больше 1 мм, зазоры в стыках не больше 1 мм по всей длине. Угольник, приложенный снаружи, не даёт просвета больше 0,5 мм. Диагонали меряем по внутренним углам, а не по наружным кромкам.
Ошибка — выставить углы «по клеткам стола» и не проверить диагонали: рама получается ромбом, и плита садится только на два болта из восьми, а это минус 1,5 балла в модуле Д. Вторая — зажать струбциной только одну полку: вторая при прихватке отходит, и зазор растёт до 2–3 мм.
Эксперт смотрит на выкладку до прихватки: проверенные диагонали и ровные зазоры видны сразу и читаются как понимание того, что рама — база всей сборки. Он отмечает и то, чем участник меряет диагонали: рулетка от крюка даёт разброс до 1 мм, линейка по кернам — нет.
Шаг 2.1.2
Прихватываем углы короткими швами 10–15 мм: сначала два противоположных угла, потом два оставшихся, и каждый раз проверяем диагонали. Прихватку ставим по центру стыка, а не у кромки, и варим в нижнем положении, поворачивая раму, а не наклоняясь к ней. После каждой пары прихваток даём металлу остыть до тёмно-вишнёвого цвета, чтобы не набрать тепло в одном месте.
Порядок «через угол» и паузы — это борьба с короблением: при сварке металл стягивается примерно на 1 мм на метр шва, и если прихватить подряд все четыре угла, рама уйдёт винтом. Перекошенная рама не даст выполнить критерий Д по установке основания на восемь болтов, потому что отверстия разойдутся с резьбой.
Диагонали после прихватки отличаются не больше чем на 1 мм, углы держат 90 градусов, прихватки не треснули. Проверьте, покачивая раму на ровном столе: она не должна «играть» на трёх точках. Прихватки осматриваем все четыре, а не только первые две.
Типичная ошибка — поставить прихватку длиной 30–40 мм «чтобы держало»: она стягивает угол и уводит геометрию сильнее, чем помогает. Вторая — прихватывать по мокрому или грязному металлу: в прихватке остаётся пора, и при сварке она выходит наружу в виде раковины, которая сразу снижает оценку угла.
Эксперт обходит рамы и смотрит на прихватки: их размер, симметрия и порядок показывают, думал ли участник о короблении. Прихватка поверх ржавчины или краски для него тоже маркер: она всплывёт порой на сварке.
Шаг 2.1.3
Перед сваркой ещё раз промеряем диагонали и, если рама ушла, правим её на столе через подкладки лёгкими ударами молотка, а не на весу. Проверяем, что прихватки не мешают проходу горелки: если шов придётся начинать поверх прихватки, её концы зачищаем лепестковым диском до чистого металла. Заодно убираем брызги с полок, по которым потом ляжет плита.
Правка до сварки дешевле правки после: сваренную раму уже не вытянуть, а перекос в 2 мм не даст посадить плиту и испортит сразу два модуля — Б по качеству углов и Д по установке основания. Зачищенные концы прихваток дают нормальное сплавление в начале шва, где чаще всего и появляется несплавление.
Рама лежит на столе без качания, диагонали в пределах 1 мм, прихватки зачищены, полки чистые. Угольник по наружному контуру показывает 90 градусов без просвета. Проверяем оба угла по диагонали: правка одного почти всегда тянет за собой противоположный.
Ошибка — начинать шов поверх необработанной прихватки: на её поверхности окалина, и дуга «пляшет», оставляя наплыв. Вторая — править раму после сварки кувалдой: шов трескается по околошовной зоне, и угол оценивают в ноль.
Эксперт осматривает раму перед сваркой и запоминает её геометрию, чтобы потом сравнить с результатом. Если рама уже ушла, он смотрит, как участник правит: через подкладки и лёгкими ударами или кувалдой по шву.
Действие 2.2. Настроить полуавтомат и проверить режим на отходе
Шаг 2.2.1
Проверяем аппарат для полуавтоматической сварки в среде защитных газов: катушка с проволокой 0,8 мм установлена, конец проволоки ровный, наконечник горелки не забит, сопло чистое. Подключаем смесь на основе аргона с CO2, выставляем расход 8–12 литров в минуту по ротаметру, продуваем газовую линию 3–5 секунд. Канал подачи проверяем коротким пуском без тока: проволока должна идти ровно, без рывков и треска.
Режим и подача газа — это причина половины дефектов на тонкой стенке: при расходе ниже 8 литров шов покрывается порами от подсоса воздуха, при расходе выше 15 создаётся завихрение и поры появляются снова. Оценивают четыре угла по 3 балла, и каждый дефект виден без приборов, поэтому настройка оборудования — это первые баллы модуля.
Признак нормальной подачи — ровное шипение без свиста, проволока выходит из сопла прямой, ротаметр держит выставленное значение и не «плывёт» при нажатии на курок. Расход смотрим при нажатом курке, а не в покое: в покое ротаметр всегда показывает больше.
Ошибка — варить на остатках газа в баллоне, когда давление на входе меньше 0,2 МПа: расход падает, и шов получается пористым по всей длине. Вторая — ставить катушку с ржавой или перекрученной проволокой: подача дёргается, и вместо ровного шва идёт цепочка наплывов.
Эксперт проверяет подготовку оборудования, потому что она входит в требования к квалификации: настройка аппарата для сварки в защитном газе прямо указана в списке умений. Он проверяет и запас газа в баллоне: при остатке меньше 0,2 МПа расход падает, и это видно по первому же шву.
Шаг 2.2.2
Подбираем режим под стенку 3 мм: ток 80–110 А, напряжение 17–19 В, индуктивность в среднем положении, вылет проволоки 10–12 мм. Валик проверяем на отходе той же трубы: варим шов длиной 50–60 мм и смотрим, как формируется ванна. Правильный режим даёт ровный валик с мелкой чешуйкой, без прожога и без «горки» посередине, а звук — ровное шипение, а не треск.
Стенка 3 мм прощает мало: на токе 120 А с малой скоростью металл прогорает насквозь, на 60 А — несплавление по кромке и «холодный» валик. Эксперт ставит 0 баллов за угол, если шов ниже индустриальных стандартов, то есть прожог или несплавление видно глазом; 1 балл — если шов в пределах нормы, но грубый.
Пробный валик ровный по высоте, чешуйки одинаковые, обратная сторона без прожога и без глубокого провала. При разломе пробного шва (если разрешено) излом идёт по телу металла, а не по границе сплавления.
Классическая ошибка — варить «как на толстом металле», на высоком токе: прожог, дыра, и угол оценивают в ноль. Вторая — не сделать пробу вообще и настраивать режим прямо на изделии: первые 20 мм шва уходят в брак, а исправить их уже нельзя.
Эксперт смотрит на пробный валик и на то, меняет ли участник режим осознанно или крутит ручки наугад. Если пробы нет, он отмечает это как нарушение технологии: режим, подобранный на изделии, — это брак в первых сантиметрах шва.
Шаг 2.2.3
Надеваем сварочную маску с нужным светофильтром, краги, закрытую спецодежду без подвёрнутых рукавов, проверяем вентиляцию: работать в закрытом боксе без вытяжки нельзя. Включаем аппарат только после заземления корпуса, кабель-каналы укладываем так, чтобы за них не цепляться. Рядом с местом сварки не должно быть растворителей, ветоши с маслом и бумаги.
Сварка идёт с открытой дугой и искрами, и требования охраны труда при сварочных работах в задании выделены отдельно: нарушение означает остановку работ до устранения. Кроме того, ультрафиолет дуги без маски даёт «зайчиков» за минуту, а после них участник не видит ни рисок, ни шкалы — оставшиеся модули делаются вслепую.
Проверяем три вещи: маска опускается и держится без поддержки рукой, краги закрывают запястья, вытяжка включена. Рядом стоит огнетушитель, а зона искр не перекрыта чужими инструментами. Светофильтр подбираем по току: слишком тёмный заставит поднимать маску.
Ошибка — поднять маску «на секунду, посмотреть шов» во время горения дуги: именно так и получают ожог глаз. Вторая — варить в синтетической куртке: брызги прожигают её и попадают на кожу, и работа останавливается.
Эксперт по охране труда проходит площадку во время сварки и фиксирует СИЗ и вентиляцию. Отдельно он проверяет огнетушитель на площадке и убраны ли горючие материалы из зоны искр.
Действие 2.3. Сварить четыре угла, зачистить и сдать раму
Шаг 2.3.1
Варим четыре угловых шва в определённом порядке: сначала два по диагонали, затем два оставшихся, каждый раз переворачивая раму в нижнее положение. Катет шва держим около 3 мм, равным толщине стенки, без «горки» и без глубокого проплава. Между швами даём остыть до 60–80 градусов на ощупь через крагу: если варить подряд, металл ведёт, и последний угол расходится по зазору.
Порядок через диагональ распределяет усадку симметрично, и рама остаётся прямоугольной. Это прямо влияет на оценку: каждый угол — отдельные 3 балла, и угол, сваренный с разошедшимся зазором, получает 0–1, потому что шов непроварен по всей длине. Плюс от геометрии зависит модуль Д на 17 баллов.
После сварки диагонали отличаются не больше чем на 1,5 мм, рама лежит на столе без качания, катет шва одинаковый по всей длине и равен примерно 3 мм. Проверяем штангенциркулем в двух-трёх местах каждого шва.
Ошибка — варить все четыре угла подряд без пауз: рама «складывается» винтом, и плита потом не садится. Вторая — гнаться за красивым большим катетом 5–6 мм: на стенке 3 мм это перегрев, подрез по кромке и оценка ниже нормы.
Эксперт обходит работы в процессе и смотрит на порядок швов: он показывает, понимает ли участник природу коробления. Он же смотрит на паузы между швами: сварка подряд без остывания читается как непонимание усадки.
Шаг 2.3.2
Ведём шов с наклоном горелки 10–15 градусов назад, «толкая» ванну, короткой дугой, без длинных отрывов; при необходимости — с лёгкими поперечными колебаниями шириной не больше двух диаметров проволоки. Каждый шов начинаем на 5–10 мм впереди кратера предыдущего и заканчиваем с заполнением кратера, а не обрывом. Стык варим за один проход, потому что второй проход на стенке 3 мм даёт прожог.
Короткая дуга и правильный наклон дают провар корня и ровную чешуйку — именно это эксперт называет «в пределах индустриальных стандартов» и выше. Незаполненный кратер — концентратор напряжения и видимая раковина, из-за которой угол опускают до 1 балла.
Шов ровный по высоте и ширине, чешуйка мелкая и равномерная, кратеры заполнены, по кромкам нет подреза. Обратная сторона — без прожога, с ровным проваром. Кратеры проверяем на всех четырёх углах: именно на последнем их чаще всего оставляют незаполненными.
Ошибка — вести шов длинной дугой «чтобы видеть ванну»: газовое облако раздувается, шов покрывается порами. Вторая — обрывать шов на угле и начинать следующий с нуля: в точке стыка остаётся несплавление, заметное при зачистке.
Эксперт наблюдает за техникой в процессе сварки: наклон горелки, длина дуги и скорость ведения ему видны лучше, чем результат после зачистки. Он смотрит и на кратеры: заполненный кратер в конце шва он считает признаком школы, оборванный — признаком спешки.
Шаг 2.3.3
Зачищаем швы от брызг и окалины лепестковым диском, не снимая тело шва: проходим по поверхности короткими движениями, пока не станет видна ровная чешуйка. Проверяем каждый угол по трём признакам: подрез по кромке, поры и шлаковые включения, разница катета. Раму ставим на стол рядом с чертежом и сдаём эксперту вместе с заготовками. Заготовки оставляем на столе: их сверяют с чертежом.
Зачистка — это то, что видит эксперт при субъективной оценке: шов без брызг и окалины читается как аккуратная работа, а шов в брызгах — как спешка, даже если провар хороший. Четыре угла по 3 балла — это 12 баллов, почти восьмая часть всех баллов конкурса, и они целиком в этой визуальной оценке.
Все четыре угла чистые, катет одинаковый, подреза нет, пор и шлака нет. Рама стоит на столе без качания, диагонали в допуске, отверстия М6 на своих местах и не залиты брызгами. Катет меряем штангенциркулем с обратной стороны угла, приложив губки к обеим полкам.
Ошибка — снять лепестковым диском половину шва «чтобы было красиво»: катет уменьшается, и угол оценивают как не соответствующий норме. Вторая — оставить брызги внутри отверстий М6: метчик и болт потом не войдут, и модуль Д теряет баллы за основание.
Эксперт оценивает углы после зачистки и в этот момент ставит субъективные баллы за каждый из четырёх швов. Он же смотрит на обратную сторону шва через отверстие М6: прожог или глубокий провал видны изнутри трубы.
Задача 3. Разметить плиту, обработать отверстия и выточить валыМодули В и Г · 24 + 9 баллов · 110 минут
Здесь делается самая дорогая часть конкурса: плита на 24 балла и два вала на 9. Плита 500×200×8 мм из Ст3 размечается в координатах от двух баз, затем в ней сверлятся восемь отверстий ф8 по координатам, восемь отверстий ф7 и нарезается резьба М10 в восьми местах; каждая координата проверяется с допуском ±0,5 мм, каждое отверстие имеет свою цену. Валы точатся из круга ф30: диаметр 20 мм должен попасть в поле 0/−0,05 мм, длины 195, 45 и 70 мм — в ±0,5 и ±0,3 мм, плюс фаски и лыска 19 мм. Модули объединены в одну задачу потому, что делаются на одном участке времени и одним инструментом.
Действие 3.1. Разметить плиту и просверлить отверстия
Шаг 3.1.1
Плиту кладём на подкладки, чтобы сверло не билось о стол, и выбираем базу: длинная кромка и левый торец. От них откладываем координаты по X и Y: отверстия ф8 стоят в точках 20×50, 20×150, 125×20, 125×180, 375×20, 375×180, 480×50 и 480×150. Отбиваем две базовые риски по всей длине, затем от них откладываем каждую координату отдельно, ставим перекрестия и керним керном 3,2 мм. Разметку ведём карандашом по линейке, а риски — чертилкой с наклоном 60–70 градусов.
Модуль В — 24 балла, и восемь отверстий ф8 по 1 баллу каждое проверяют именно по координатам с допуском ±0,5 мм. Ошибка в базе сдвигает все восемь точек одинаково, и участник теряет сразу 8 баллов, хотя сверлил аккуратно. Поэтому базовые риски наносят первыми и от них уже не отступают.
Проверяем базу: расстояние от кромки до базовой риски одинаковое на обоих концах, риски взаимно перпендикулярны по угольнику. Затем выборочно промеряем две-три координаты — например 125×180 и 480×150 — и сверяем с чертежом.
Ошибка — размечать каждое отверстие от ближайшей кромки: накопленная ошибка даёт до 1,5 мм на дальнем углу, и координаты 480×150 не проходят по допуску. Вторая — кернить, не проверив перпендикулярность базовых рисок: плита получается с перекосом всей сетки.
Эксперт смотрит на разметку плиты в самом начале: наличие двух базовых рисок и кернов в перекрестиях видно сразу. Он проверяет, от какой кромки взята база, и сверяет с ней одну-две координаты прямо на разметке.
Шаг 3.1.2
Сверлим восемь отверстий ф8 на сверлильном станке с максимальным диаметром зажима 13 мм: плиту прижимаем струбцинами к столу, сверло центрируем по керну, подачу ведём плавно с СОЖ, обороты для стали 8 мм — около 500–700 в минуту. Сверлим насквозь, не дожидаясь выхода сверла рывком: на выходе придерживаем подачу, иначе сверло закусывает и рвёт кромку. После каждого отверстия снимаем заусенец зенковкой.
Отверстия ф8 — проходные, их координата и есть критерий: восемь по 1 баллу с допуском ±0,5 мм. Плита толщиной 8 мм, и увод сверла на выходе — главная причина, по которой отверстие «уходит» на 0,3–0,5 мм, а вместе с ним уходит и балл. Прижим струбцинами нужен и для точности, и для безопасности: плита на станке без прижима разворачивается при закусывании.
Проверяем штангенциркулем расстояние от базовых кромок до центра каждого отверстия: расхождение с чертежом не больше 0,5 мм. Отверстие круглое, без овала и без заусенца с обратной стороны. Отверстия продуваем воздухом, чтобы стружка не осталась внутри.
Ошибка — сверлить без керна, «по карандашу»: сверло уходит в сторону на 1–2 мм сразу. Вторая — не прижать плиту: при выходе сверла деталь проворачивается, отверстие разбивается, и это уже не исправить, потому что диаметр больше допуска.
Эксперт проверяет координаты выборочно, двумя-тремя отверстиями, и смотрит, работает ли участник с прижимом. Он же смотрит на кромку на выходе сверла: рваная кромка говорит о подаче рывком.
Шаг 3.1.3
Сверлим восемь отверстий ф7 — это проходные места под крепёж М6, и здесь важна не столько координата, сколько количество и чистота: 4 балла дают по 0,5 за каждое отверстие. Затем в восьми точках под резьбу М10 сверлим отверстие ф8,5 и снимаем фаску зенковкой на 1–1,5 мм под метчик: фаска нужна, чтобы метчик зашёл ровно и не срезал первую нитку. Все операции ведём на том же станке, не переставляя плиту без нужды.
Отверстия ф7 и М10 — это 4 и 4 балла из 24, и они берутся не «качеством», а фактом наличия: не просверлили одно — минус 0,5. Диаметр под М10 с шагом 1,5 составляет 8,5 мм, и если просверлить 8 мм, метчик пойдёт с большим усилием, а при ручной резьбе это почти гарантированный срыв нитки.
Пересчитываем отверстия по видам: восемь ф8 по координатам, восемь ф7, восемь ф8,5 под резьбу. Фаски сняты на всех восьми, заусенцев на обратной стороне нет. Проверяем калибром или штангенциркулем два-три отверстия каждого вида.
Ошибка — сверлить все отверстия одним диаметром «чтобы не путаться»: потом не собирается ни плита, ни крепёж, и теряются баллы сразу в трёх строках. Вторая — не снять фаску под метчик: метчик закусывает на входе, резьба идёт с перекосом, и болт М10 заходит на 2–3 нитки.
Эксперт пересчитывает отверстия и проверяет фаски: ровная фаска на входе читается как понимание технологии резьбы. Отсутствие фаски он отмечает отдельно, потому что она напрямую влияет на резьбу в следующем действии.
Действие 3.2. Нарезать резьбу М10 в плите и М6 в раме
Шаг 3.2.1
Нарезаем резьбу М10×1,5 ручным способом: метчик ставим в вороток, смазываем маслом, вводим в отверстие строго вертикально по угольнику и делаем первые два оборота с нажимом, пока метчик не «закусит» металл. Дальше режем без нажима: половина оборота вперёд, четверть назад, чтобы стружка ломалась и не забивала канавки. Каждые 3–4 оборота выворачиваем метчик и сдуваем стружку, а при тугом ходе капаем масло снова.
Восемь отверстий М10 по 0,5 балла — 4 балла из 24, но их ценность выше: в эти отверстия встают болты М10×30, которые держат подшипниковые опоры, а опоры — это ещё 4 балла в модуле Д. Сорванная или косая резьба означает, что опора не притянется, вал встанет с перекосом, и муфта не выйдет на допуск 0,1 мм по щупу.
Резьба чистая, без задиров, метчик идёт без рывков. Болт М10 вворачивается от руки на всю длину и затягивается ключом без люфта; болт, вставленный в отверстие, стоит перпендикулярно плоскости плиты по угольнику.
Ошибка — резать «вперёд и только вперёд»: стружка набивается в канавки, метчик клинит и ломается в отверстии, а извлечь его без повреждения резьбы почти невозможно. Вторая — начинать без фаски и без масла: первая нитка срезается, и болт идёт с перекосом.
Эксперт проверяет резьбу ввёртыванием болта и осматривает первые нитки: задиры видны сразу. Он смотрит на метчик после каждого отверстия: метчик, облепленный стружкой, — прямая причина срыва нитки.
Шаг 3.2.2
После нарезания проверяем каждое отверстие: вворачиваем болт М10×30 от руки до упора, затем дотягиваем ключом на один-два оборота и выворачиваем. Смотрим на выход резьбы с обратной стороны: он должен давать 2–3 полные нитки, а не «на грани». Проверяем перпендикулярность двух-трёх болтов угольником и убеждаемся, что головка садится на плоскость без перекоса.
Резьба с выходом в 2–3 нитки держит нагрузку, резьба «в ноль» срывается при затяжке. Это критично именно здесь: опоры UCP 204 притягиваются к плите, и при сборке узла болт работает на сдвиг. Критерий Д отдельно требует, чтобы болт не проворачивался, — а проворачивается он как раз в короткой или сорванной резьбе.
Все восемь болтов входят и выходят свободно, держат затяжку, головки садятся на плоскость. В отверстиях нет стружки, которая помешает сборке, — продуваем их воздухом и протираем. Проверяем все восемь отверстий, а не выборочно: дальние от базы чаще всего нарезаны с перекосом.
Ошибка — проверить только одно отверстие и считать остальные годными: именно в последних двух метчик чаще всего идёт с перекосом, потому что плиту уже сдвинули. Вторая — оставить стружку в отверстиях: при сборке болт упирается в неё и не дотягивается, а эксперт фиксирует зазор.
Эксперт проверяет резьбу выборочно и смотрит на выход ниток с обратной стороны плиты. Он обращает внимание и на смазку: сухая резьба на стали 3 всегда идёт с задирами.
Шаг 3.2.3
Переходим к отверстиям М6 в раме: там стенка трубы всего 3 мм, поэтому резьба нарезается метчиком М6×1 с особой осторожностью — пол-оборота вперёд, четверть назад, без нажима после первого оборота, с обильной смазкой. Метчик держим строго по оси отверстия, проверяя угольником в двух плоскостях. После каждого отверстия продуваем полость трубы, чтобы стружка не осталась внутри и не высыпалась потом на сборочный стол.
На стенке 3 мм в резьбе всего 2–3 нитки, и это единственное место, где держится плита: восемь болтов М6×16 с пружинными шайбами — по 0,25 балла за болт, всего 4 балла в модуле Д. Сорванная резьба в трубе не восстанавливается: трубу уже отрезали и приварили, заменить её нельзя.
Болт М6×16 входит от руки и затягивается с усилием, пружинная шайба садится плотно. Проверяем все восемь: ни один не должен «проваливаться» и прокручиваться. Стружки внутри трубы нет — потрясите раму над листом бумаги.
Ошибка — резать М6 «на скорость», без обратного хода: стружка забивает канавки, метчик клинит и ломается в тонкой стенке, вытащить его невозможно. Вторая — не смахивать стружку с метчика: она попадает в резьбу и рвёт нитки при вворачивании болта.
Эксперт проверяет резьбу в раме ввёртыванием болта и обращает внимание на стружку: она в этом узле — признак небрежности. Отдельно он смотрит, не осталась ли стружка внутри трубы: она высыпается на сборке и царапает плиту.
Действие 3.3. Выточить два вала по чертежу
Шаг 3.3.1
Ставим круг ф30 из стали 40 или 45 в трёхкулачковый патрон токарно-винторезного станка с вылетом не больше 60–70 мм и выверяем по индикатору: биение не больше 0,05 мм, иначе диаметр 20 мм выйдет овальным. Устанавливаем проходной упорный резец 16×16 по центру заготовки — проверяем по торцу и по центру задней бабки, выставляем обороты 800–1000 в минуту для черновой и 1200 для чистовой, включаем СОЖ. Поджимаем заготовку центром задней бабки, чтобы не было конуса.
Вал садится в подшипник UCP 204 с внутренним диаметром 20 мм, и диаметр 20 мм имеет поле допуска 0/−0,05 мм — то есть 19,95…20,00 мм. Это 2 балла из 9 за каждый вал, и они берутся только точной настройкой станка: биение патрона и неверный центр дают конусность, при которой микрометр покажет разные размеры с двух концов.
Биение заготовки по индикатору не больше 0,05 мм, резец стоит по центру — при подводе к торцу не оставляет «бобышки». Стружка идёт ровной спиралью, без вибрации и скрипа. Биение смотрим в двух сечениях — у патрона и у задней бабки: разница между ними и есть конусность.
Ошибка — зажать круг с вылетом 120–150 мм «чтобы хватило на два вала»: заготовка играет, поверхность получается гранёной, а размер уходит за допуск. Вторая — не выставить резец по центру: при работе ниже центра под резцом остаётся гребешок, и диаметр получается с занижением.
Эксперт смотрит на подготовку станка: выверка заготовки и установка резца по центру — базовые требования к квалификации. Он проверяет и поджим центром задней бабки: без него на длине 195 мм появляется конусность 0,02–0,03 мм.
Шаг 3.3.2
Точим черновым проходом: снимаем по 1,5–2 мм за проход до диаметра 20,4–20,5 мм, с подачей 0,2–0,3 мм на оборот, оставляя 0,4–0,5 мм на чистовую. Размечаем длины прямо на заготовке или ведём по лимбу и УЦИ: общая 195 мм, ступени 45 и 70 мм. Торцы подрезаем с обоих концов, фаски снимаем сразу после подрезки, пока заготовка в патроне. Стружку убираем крючком, а не рукой.
Черновой проход снимает основной объём металла, но именно на нём чаще всего портится геометрия: слишком глубокая стружка даёт вибрацию и уводит размер. Длины 195, 45 и 70 мм проверяют с допуском ±0,5 и ±0,3 мм — это 1,5 балла из 4,5 на вал, и они теряются, если подрезать торец «на глаз» без лимба.
После черновой: диаметр 20,4–20,5 мм по штангенциркулю, длины 195, 45, 70 мм с припуском на чистовую подрезку, торцы ровные, фаски сняты. Поверхность без глубоких рисок от чернового прохода.
Ошибка — сразу точить «в размер» одним проходом: на стали 45 это даёт наклёп и увод, а размер уходит в минус, и вал в брак. Вторая — не подрезать торец перед чистовой: торец получается с заусенцем, и вал не садится в подшипник до упора.
Эксперт смотрит на режимы и на то, пользуется ли участник лимбом и УЦИ или работает «по ощущениям». Он же смотрит, снимает ли участник фаску сразу, пока деталь в патроне, или откладывает на потом.
Шаг 3.3.3
Чистовой проход: снимаем 0,2–0,3 мм на диаметр при подаче 0,05–0,1 мм на оборот и повышенных оборотах, останавливаем станок и меряем микрометром 0–25 мм в трёх сечениях по длине шейки. Диаметр должен попасть в 19,95–20,00 мм. Если осталось 0,02–0,03 мм, доводим наждачной бумагой зернистостью 240–320 на планке, не снимая деталь с патрона, и снова меряем.
Диаметр 20 мм с полем 0/−0,05 мм — это 2 балла за каждый вал, и другого способа их взять нет: микрометр показывает сотые, а «на глаз» такой допуск не ловится. Мерить нужно в трёх сечениях, потому что при чистовом точении появляется конусность 0,01–0,02 мм, и одно сечение показывает норму, а другое — выход за поле.
Микрометр в трёх сечениях даёт размер в пределах 19,95–20,00 мм, разница между сечениями не больше 0,01 мм. Поверхность гладкая, без следов вибрации, посадка подшипника проверяется от руки: он садится с натягом и не болтается.
Ошибка — мерить штангенциркулем и считать, что «двадцатка есть»: погрешность 0,05 мм съедает всё поле допуска. Вторая — снимать последние сотые наждачкой без оправки: кромки шейки получаются заоваленными, и подшипник садится с перекосом.
Эксперт подходит к станку в момент чистового прохода и смотрит, каким инструментом участник меряет: микрометр в руках — прямой признак уровня. Он смотрит и на поверхность шейки: следы вибрации в виде огранки означают, что режим был слишком жёстким.
Шаг 3.3.4
Снимаем фаски 1×45 градусов на торцах и на входе подшипниковых шеек, затем фрезеруем или строгаем лыску 19 мм под установочный винт полумуфты: лыска должна быть параллельна оси и иметь ровное дно. После обработки притупляем кромки лыски напильником с мелкой насечкой и зачищаем шейки под подшипник наждачной бумагой 320, не касаясь посадочного поля. Вал протираем, смазываем шейки и ставим вертикально, чтобы не забить заусенцем.
Фаски и лыска — это 0,7 балла за вал (0,2 за фаски и по 0,3 за каждую из двух лысок), и одновременно условие сборки: установочный винт М6×30 с тупым концом должен упереться в лыску, а не в круглую шейку. Если лыска глубже или мельче 19 мм, винт либо не достанет до вала, либо выйдет за габарит полумуфты и её не отцентровать.
Фаски ровные по всему контуру, лыска плоская, её размер по штангенциркулю 19,0 мм с отклонением не больше 0,2 мм, дно лыски параллельно оси — проверяем индикатором при провороте. Заусенцев на кромках нет: палец в краге скользит без зацепов.
Ошибка — фрезеровать лыску «поглубже, чтобы наверняка»: сечение вала ослабляется, и при затяжке винта вал деформируется, а полумуфта садится с биением. Вторая — оставить заусенец на кромке лыски: он не даёт полумуфте сесть до упора, и центровка по щупу 0,1 мм уже не проходит.
Эксперт осматривает валы после обработки: фаски, лыски и чистота шеек под подшипник видны без измерений. Он проверяет и то, не тронута ли наждачной бумагой посадочная шейка: следы абразива и блеск видны без микрометра.
Задача 4. Собрать изделие и отцентровать муфтуМодуль Д · 17 баллов · 35 минут
Сборка — момент, когда все ранее сделанные детали должны сойтись: плита садится на раму на восемь болтов М6, на плите встают четыре подшипниковые опоры UCP 204, в опоры входят валы, на валы — полумуфты с упругим элементом. Оценивают каждый шаг отдельно: 0,25 балла за болт основания, 0,5 за болт опоры, по 1 баллу за каждый вал и полумуфту, 1 за паук и по 2 балла за горизонтальное и вертикальное выравнивание. Итог — 17 баллов, и последние 4 из них берутся только щупом 0,1 мм под лекальной линейкой.
Действие 4.1. Поставить плиту и подшипниковые опоры
Шаг 4.1.1
Кладём плиту на раму так, чтобы отверстия ф7 совпали с резьбой М6 в трубе, и вворачиваем восемь болтов М6×16 с пружинной шайбой 6Л и плоской шайбой 6,4. Порядок затяжки — крест-накрест, в два-три прохода: сначала все болты от руки до касания, потом момент ключом по схеме «через один». Пружинная шайба ставится под гайку-головку со стороны болта, плоская — под неё, чтобы не смять плиту. Проверяем, что плита села без перекоса и не «качается» на раме.
Каждый болт основания — 0,25 балла, всего 4 балла из 17, и критерий отдельно требует, чтобы болт не проворачивался: значит, резьба должна быть чистой, а затяжка реальной. Равномерная затяжка крест-накрест держит плоскость плиты: если притянуть один угол, плита выгнется, и опоры встанут с перекосом, а это уже 4 балла модуля Д за выравнивание муфты.
Все восемь болтов затянуты, головки утоплены одинаково, пружинные шайбы поджаты. Плита лежит на раме без зазора по контуру — щуп 0,05 мм не проходит в стык. Диагонали плиты относительно рамы совпадают.
Ошибка — затягивать болты по порядку вдоль одной стороны: плита «складывается» и один угол остаётся с зазором 0,5–1 мм. Вторая — ставить пружинную шайбу не с той стороны или забыть плоскую: болт садится в раззенкованное отверстие и критерий «болт не проворачивается» формально не выполняется.
Эксперт проверяет крепление основания по каждому болту, в том числе пробует провернуть его ключом. Он же смотрит на порядок затяжки: следы ключа на головках показывают, тянули крест-накрест или подряд.
Шаг 4.1.2
Ставим четыре подшипниковые опоры UCP 204 на плиту и крепим их болтами М10×30 с шайбами 10,5: по два болта на опору, всего восемь. Сначала наживляем все болты от руки, выставляем опоры по осям отверстий и только потом затягиваем — так у каждой опоры остаётся ход для выравнивания. Опоры ставим с одной стороны плиты, ориентируя смазочные отверстия вверх, чтобы потом можно было добавить смазку.
Болты опор — по 0,5 балла, всего 4 балла, и это самая дорогая часть крепежа в модуле. Опора, притянутая с перекосом, уводит ось вала: два вала перестают быть соосными, и выравнивание муфты по щупу 0,1 мм становится недостижимым — то есть теряются ещё 4 балла. Поэтому сначала наживляем, потом выравниваем, потом тянем.
Все восемь болтов затянуты, шайбы на месте, опоры стоят на плите без зазора по подошве. Расстояние между центрами опор одинаковое с двух сторон, оси двух опор лежат на одной линии — проверяем лекальной линейкой или струной.
Ошибка — затянуть первую опору сразу и «подгонять» остальные под неё: накопленная ошибка даёт несоосность до 0,5 мм, и муфта потом не центруется. Вторая — перепутать болты М10 и М6: М10 в отверстие М6 не входит, а попытка затянуть с усилием срывает резьбу в плите.
Эксперт проверяет опоры до установки валов: затяжку, шайбы и то, не проворачиваются ли болты. Он проверяет и ориентацию опор: смазочные отверстия должны смотреть вверх, иначе узел не обслужить.
Шаг 4.1.3
Устанавливаем валы в подшипники опор: вводим шейку 20 мм в отверстие подшипника с лёгким натягом, без ударов молотком — только нажимом руки или через медную выколотку. Затем фиксируем вал установочными винтами подшипниковых опор: два винта на опору, затягиваем поочерёдно, чтобы вал не сместился. После установки проворачиваем каждый вал от руки на полный оборот и слушаем: подшипник должен идти ровно, без хруста и заеданий.
Каждый установленный вал — 1 балл, два вала — 2 балла, и критерий требует, чтобы вал был закреплён установочными винтами опор. Вал, зажатый без фиксации, при работе смещается в осевом направлении, и полумуфты расходятся по торцу — щуп 0,1 мм под линейкой сразу покажет перекос.
Вал провернулся от руки на полный оборот без заеданий, осевой люфт не больше 0,1 мм, установочные винты затянуты и не выступают над корпусом опоры. Шейка не имеет следов задиров от запрессовки.
Ошибка — забивать вал молотком через стальную проставку: подшипник получает ударную нагрузку, дорожка качения повреждается, и вал идёт с хрустом. Вторая — не затянуть установочные винты: критерий не выполняется, и вал «уезжает» при первом же включении.
Эксперт проверяет установку валов проворотом от руки и осмотром установочных винтов. Он слушает подшипник при провороте и отмечает хруст как повреждение дорожки качения.
Действие 4.2. Собрать муфту и выровнять её по щупу
Шаг 4.2.1
Насаживаем полумуфты SGMA024 и SGMB032 на валы: полумуфта садится на шейку до упора в торец, установочный винт М6×30 с тупым концом вворачивается в резьбовое отверстие ступицы и упирается в лыску вала. Затягиваем винт умеренно, до касания плюс четверть оборота, и проверяем, что полумуфта не проворачивается на валу рукой. Винт должен попасть именно в лыску — поэтому полумуфту доворачиваем по валу до совпадения.
Каждая полумуфта — 1 балл, и критерий прямо говорит: закреплена установочным винтом. Винт, затянутый по круглой шейке, при первом пуске проворачивает полумуфту, лыска сминается, и соединение теряет передачу момента. Плюс смещённая полумуфта даёт радиальное биение, из-за которого выравнивание по щупу не проходит.
Полумуфты сидят до упора в торец вала, винты затянуты и упираются в лыску, проворот рукой отсутствует. Торцы полумуфт стоят на одинаковом расстоянии от опор с обеих сторон. Проверяем обе полумуфты: на второй винт чаще всего не попадает в лыску.
Ошибка — затянуть винт, не попав в лыску: винт сминает цилиндрическую поверхность, полумуфта садится с эксцентриситетом 0,1–0,2 мм, и щуп 0,1 мм потом проходит под линейкой. Вторая — посадить полумуфту не до упора: торцевой зазор между полумуфтами выходит за норму, паук садится криво.
Эксперт проверяет посадку полумуфт и положение установочных винтов: винт в лыске виден по глубине посадки. Он смотрит на отпечаток винта: вмятина на цилиндрической поверхности вместо лыски видна при снятии полумуфты.
Шаг 4.2.2
Вставляем упругий элемент — жёлтый «паук» EG24032 — в зацепление полумуфт так, чтобы его кулачки вошли в пазы обеих ступиц без нажима. Паук ставится до сведения валов: сначала надеваем его на одну полумуфту, затем вводим вторую половину и только после этого выравниваем узлы. Проверяем, что паук сидит ровно, не закушен и его торцы не выступают за плоскость ступиц больше чем на 1 мм.
Упругий элемент — 1 балл и одновременно компенсатор: он прощает небольшую несоосность, но только если посажен правильно. Перекошенный паук работает как клин, передаёт вибрацию на подшипники и визуально выдаёт сборку — эксперт видит перекос сразу, а критерий по выравниванию остаётся невыполненным.
Паук сидит в пазах обеих полумуфт без зазора по кулачкам, торцы заподлицо со ступицами, при провороте вала от руки нет закусывания и щелчков. Полумуфты не расходятся по торцу при осевом покачивании.
Ошибка — надеть паук на собранный узел с усилием, раздвигая полумуфты монтажкой: кулачки деформируются, и появляется люфт. Вторая — забыть паук и собрать полумуфты «в сухую»: критерий даёт за него 1 балл, а узел при провороте идёт рывками.
Эксперт осматривает муфту в сборе и проверяет, что паук не выступает и не закушен. Он проверяет и торцевой зазор между ступицами: сжатый паук работает как клин и передаёт вибрацию на опоры.
Шаг 4.2.3
Выравниваем муфту: прикладываем лекальную линейку к верхней образующей полумуфт и смотрим на просвет, затем проверяем щупом 0,1 мм — он не должен проходить между линейкой и поверхностью ни в горизонтальной, ни в вертикальной плоскости. Регулируем подкладками под опоры и их осадкой по болтам, а не ударами по валам: сначала вертикаль, потом горизонталь, и после каждой правки затягиваем болты опор заново.
Горизонтальное и вертикальное выравнивание — по 2 балла, всего 4, и это самые дорогие строки модуля Д. Критерий сформулирован буквально: «щуп 0,1 мм не проходит под лекальной линейкой». Значит, проверка идёт не «на глаз», а инструментом, и допуск здесь жёстче, чем на любом размерном размере в модулях А и В.
Щуп 0,1 мм не проходит ни в одной из четырёх позиций (сверху, снизу, с двух боков), линейка прилегает без просвета. При провороте вала на полный оборот зазор не меняется — это и есть признак отсутствия радиального биения.
Ошибка — выравнивать «по линейке на глаз», без щупа: просвет 0,15–0,2 мм не виден, но щуп его ловит, и 4 балла теряются целиком. Вторая — выровнять, а потом затянуть болты опор: при затяжке опора садится на 0,05–0,1 мм, и выравнивание уходит.
Эксперт проводит собственную проверку щупом 0,1 мм под лекальной линейкой и делает это в присутствии участника. Он делает эту проверку до того, как участник начнёт сдавать модуль, и результат записывает в лист сразу.
Действие 4.3. Проверить сборку и сдать модуль
Шаг 4.3.1
Прокручиваем собранный узел от руки на 5–6 оборотов, слушаем подшипники и смотрим на муфту: паук не должен «гулять» по пазам, полумуфты — расходиться по торцу. Проверяем затяжку всех креплений по чек-листу: восемь болтов основания, восемь болтов опор, четыре установочных винта опор, два винта полумуфт. Каждый болт пробуем ключом на четверть оборота — он не должен тянуться дальше.
Финальная проверка нужна потому, что оценка модуля Д складывается из 17 отдельных строк: 4 за основание, 4 за опоры, 2 за валы, 2 за полумуфты, 1 за паук и 4 за выравнивание. Любой незатянутый болт — это вычеркнутая строка, а не «небольшая неточность»: эксперт проверяет крепление физически, проворачивая болт.
Узел вращается плавно, без хруста и заеданий, осевой люфт валов не больше 0,1 мм, все 22 точки крепления затянуты, щуп 0,1 мм не проходит у линейки. Рама с плитой стоит на столе без качания.
Ошибка — проверить только то, что «делал последним», и забыть болты опор, притянутые до выравнивания: после регулировки они ослаблены, и опора ходит. Вторая — крутить узел с усилием, чтобы «приработался»: это признак перекоса, а не приработки, и эксперт это видит.
Эксперт обходит собранные изделия и проверяет затяжку выборочно, по два-три болта в каждой группе. Он проверяет и осевой люфт: вал, который ходит вдоль оси на 0,3 мм, означает незатянутые установочные винты.
Шаг 4.3.2
Сдаём модуль: убираем со стола стружку и инструмент, оставляем только изделие, чертёж и мерительный инструмент. Проходим по критериям модуля Д в том порядке, в котором они записаны в задании, и показываем эксперту каждый пункт: основание, опоры, валы, полумуфты, паук, два выравнивания. Если что-то не сходится — говорим об этом сразу, а не ждём, пока эксперт найдёт сам.
Сдача — это отдельный навык, который входит в требования к квалификации: оформлять и предоставлять отчёты, объяснять выполненную работу. Кроме того, показ по критериям экономит время эксперта и снижает риск, что он не заметит выполненный пункт: 17 строк модуля Д проверяются вручную, и «не показал» часто означает «не засчитал».
Изделие на столе, инструмент убран, все пункты показаны и названы. Эксперт прошёл по чек-листу без вопросов, а участник может назвать размеры: 195, 45, 70 мм, диаметр 20 мм, зазор по щупу 0,1 мм.
Ошибка — сдать изделие молча и уйти к следующему модулю: эксперт проверит то, что увидит, и часть пунктов останется без оценки. Вторая — оставить на столе стружку и забытый крепёж: это читается как незавершённая работа, а порядок на месте входит в требования.
Эксперт фиксирует результат модуля Д по чек-листу и ставит баллы в момент сдачи, а не позже. Он же проверяет, убраны ли с рабочего места чужая оснастка и стружка.
Задача 5. Спроектировать пневмосхему, собрать её на стенде и найти неисправностиМодуль Е · 26 баллов · 2 часа
Второй модуль — пневматика: два цилиндра должны отработать последовательность А+В+В−А−, цикл запускается одновременным нажатием двух кнопок, выполняется один раз и останавливается. Сначала схема собирается и моделируется в FluidSIM, затем предъявляется эксперту, распечатывается и подписывается — и только после подписи участника допускают к стенду. На стенде схема повторяется на реальных элементах, настраивается на 5 ±0,5 бар, и в конце эксперт вводит две неисправности, которые нужно показать и устранить. Баллы: 8 за проектирование, 15 за монтаж и работу, 3 за аккуратность.
Действие 5.1. Спроектировать схему в FluidSIM
Шаг 5.1.1
Начинаем с разбора последовательности: А+В+В−А− означает, что первым выдвигается цилиндр А, затем цилиндр В, затем В возвращается, и последним возвращается А. Чертим на бумаге таблицу шагов и для каждого шага отмечаем, какой концевой сигнал его запускает и какой распределитель переключается. Сразу решаем, чем запускается цикл: два распределителя 3/2 с кнопкой, нормально открытые, объединённые клапаном двух давлений (И), чтобы схема пошла только при одновременном нажатии обеих кнопок.
Условие «запуск одновременным нажатием двух кнопок» проверяется отдельным пунктом критерия Е1, и клапан И — единственный корректный способ его выполнить: перекидной клапан ИЛИ даст запуск от одной кнопки, и балл сгорит. Таблица шагов нужна ещё и потому, что за каждое из пяти условий в Е1 и Е2 дают по баллу, а условия проверяют именно по поведению схемы.
Таблица содержит четыре перехода и для каждого указан активный элемент и сигнал. Проверьте себя вопросом: что произойдёт, если отпустить кнопки после старта, — схема должна довести цикл до конца и остановиться, а не встать на середине.
Ошибка — рисовать схему сразу «по памяти», без таблицы: тогда третий переход делают через ИЛИ, и цикл повторяется бесконечно. Вторая — ставить кнопки в цепь питания распределителей напрямую, без клапана И: одна кнопка запускает цикл, и условие 1 не выполняется.
Эксперт смотрит на черновик с таблицей шагов: он показывает, проектирует участник или подбирает элементы наугад. Он просит объяснить, почему для запуска выбран клапан И, а не ИЛИ, и по ответу видит уровень понимания логики.
Шаг 5.1.2
Собираем схему в FluidSIM Pneumatics: два цилиндра двустороннего действия, на каждый — распределитель 5/2 с односторонним пневмоуправлением и пружинным возвратом, дроссели с обратным клапаном на линиях выхлопа, концевики на рабочем и исходном положении каждого цилиндра, клапан двух давлений на запуске и логика переключения между цилиндрами. Маркируем элементы по ISO 1219-2: номер контура плюс буквенное обозначение функции — 1A, 1V1, 1V2, 1V3, 1Z1, 1Z2, 1S1, 1S2, 2A, 2V1 и так далее.
Маркировка по ISO 1219-2 — это первые два балла Е1: один за соответствие маркировки заданию, второй за отсутствие пересечений линий и лишних узлов. Кроме того, без маркировки невозможно объяснить эксперту, где стоит дроссель цилиндра А в штоковой полости, а где — цилиндра В в поршневой, а это ещё два отдельных условия.
На схеме нет пересекающихся линий, каждый элемент имеет обозначение по ISO 1219-2, лишних узлов нет. Проверьте, что у каждого цилиндра видно, в какой полости стоит дроссель: у А — в штоковой на линии А+, у В — в поршневой на линии В−.
Ошибка — рисовать «как в учебнике», не сверяя номенклатуру: на стенде может не оказаться нужного распределителя, и схема окажется нереализуемой. Вторая — ставить дроссель на входе в распределитель вместо линии выхлопа: давление в системе скачет, и скорость движения не регулируется.
Эксперт проверяет схему в FluidSIM до моделирования: маркировка и отсутствие пересечений видны на экране сразу. Он обращает внимание на обозначения цилиндров: 1A и 2A по номеру контура, а не A и B, как в учебнике.
Шаг 5.1.3
Запускаем моделирование и проверяем пять условий задания: давление в системе 5 ±0,5 бар, каждый цилиндр управляется распределителем 5/2 или 3/2, цилиндр А дросселируется в штоковой полости при движении А+, цилиндр В — в поршневой полости при В−, контур выполняет один полный цикл и останавливается. Прогоняем цикл несколько раз, в том числе с разной скоростью дросселей: последовательность не должна меняться, а повторного запуска быть не должно.
Пять условий — это 5 баллов из 8 в Е1, по баллу на каждое, и проверяются они по факту работы схемы в модели, а не по её внешнему виду. Моделирование в FluidSIM бесплатно по времени и показывает ошибку логики до того, как участник потратит час на монтаж стенда.
Все пять условий выполняются в модели: манометр показывает 5 бар, последовательность А+В+В−А− повторяется без сбоев, после полного цикла схема стоит и ждёт нажатия обеих кнопок. При повторном нажатии одной кнопки ничего не происходит.
Ошибка — не проверять моделированием и идти сразу к эксперту: логическая ошибка обнаруживается на стенде, когда печать схемы уже подписана, а переделывать её после подписи нельзя. Вторая — не проверить остановку после цикла: схема с самоблокировкой крутится бесконечно, и условие 5 не выполняется.
Эксперт смотрит моделирование и просит участника показать каждое из пяти условий по очереди. Он просит показать условие 5 отдельно: после полного цикла схема должна стоять, а не повторять движение.
Действие 5.2. Предъявить схему эксперту и получить подпись
Шаг 5.2.1
Когда модель работает, зовём эксперта и показываем схему на экране: последовательно называем каждый элемент по маркировке, показываем дроссели в нужных полостях и запускаем моделирование при нём. После проверки эксперт печатает схему, ставит роспись и номер участника — с этого момента схема становится рабочей и менять её нельзя. Если эксперт занят, ждём у своего места и монтаж до подписи не начинаем.
Пункт «участник позвал эксперта, схема работает как написано в задании, распечатана и подписана» — это отдельный балл в Е1, и без подписи участника не допускают к стенду. То есть вызов эксперта — не формальность в конце, а пропуск к следующему этапу: модуль Е2 на 15 баллов просто не начнётся, пока лист не подписан.
Лист со схемой распечатан, подписан экспертом, номер участника стоит. Схема на экране соответствует листу один в один: те же элементы, та же маркировка, те же дроссели. Сверяем лист с экраном по маркировке: расхождение хотя бы в одном обозначении — повод перепечатать.
Ошибка — звать эксперта, когда модель ещё «допиливается»: эксперт фиксирует неработающую схему, и переделка идёт уже после подписи, с потерей времени. Вторая — распечатать схему и продолжить правки на экране: лист и модель расходятся, и на стенде участник собирает не то, что подписано.
Эксперт проверяет схему у экрана и ставит подпись только после того, как убедился, что все пять условий выполняются в модели. Он подписывает лист только после того, как участник сам назвал все пять условий, а не показал их молча.
Шаг 5.2.2
Если эксперт нашёл замечания, исправляем их до подписи: чаще всего это неверная полость дросселя, отсутствие клапана И на запуске или два распределителя вместо одного узла. Каждое исправление проговариваем вслух и снова моделируем весь цикл с начала, а не с середины. После исправления распечатываем заново — старый лист не правим от руки. Распечатанный лист кладём рядом со стендом, чтобы собирать с него, а не по памяти.
Исправление до подписи не стоит ничего, после подписи — стоит времени и часто баллов: эксперт запоминает первоначальную ошибку, а в критерии Е2 потом отмечает, что схема на стенде отличается от подписанной. Прогон всего цикла заново нужен потому, что правка одного элемента ломает соседний переход.
После правки модель проходит полный цикл без замечаний, распечатан новый лист, подпись и номер участника на нём есть. Замечаний у эксперта больше нет. Проверяем, что старый лист уничтожен: два подписанных варианта на столе ведут к путанице на стенде.
Ошибка — править подписанный лист ручкой: он считается недействительным, и участника возвращают к проектированию. Вторая — исправить один переход и не прогнать цикл: схема идёт до третьего шага и встаёт.
Эксперт проверяет исправленную схему тем же порядком, что и первую, и подписывает только полный вариант. Он сверяет новую печать со старой: правка, не отражённая на листе, для него равна отсутствию правки.
Действие 5.3. Собрать схему на стенде и настроить контур
Шаг 5.3.1
Готовим воздух: проверяем, что компрессор включён и ресивер набран, открываем раздаточный кран, ставим регулятор давления на 5 бар по манометру стенда. Проверяем герметичность до монтажа: все быстросъёмы заглушены или закрыты, падение давления за минуту не больше 0,2 бар. Слив конденсата из влагоотделителя делаем до начала работы, а не в процессе.
Давление 5 ±0,5 бар — первое из пяти условий настройки контура, и оно проверяется манометром в присутствии эксперта. Если начать монтаж на давлении 3 бара, дроссели придётся перенастраивать заново, а при 7 барах цилиндры идут рывками и концевики не успевают срабатывать.
Манометр стенда держит 5 бар, при закрытом кране давление не падает больше чем на 0,2 бар в минуту. Конденсата в колбе нет, трубки на входе чистые. Смотрим давление и при работающем цилиндре: под нагрузкой оно не должно проседать ниже 4,5 бара.
Ошибка — выставить давление «на глаз» по положению ручки регулятора: манометр показывает 4,2 бара, и это уже вне допуска ±0,5. Вторая — не проверить герметичность до монтажа: утечка в раздатке выглядит как неисправность схемы, и участник ищет её не там.
Эксперт проверяет давление по манометру в начале модуля Е2 и фиксирует первое условие. Он же смотрит, слит ли конденсат: вода в линии — частая причина «плавающих» отказов посреди цикла.
Шаг 5.3.2
Собираем схему на стенде строго по подписанному листу: сначала распределители 5/2 на панель, затем цилиндры, затем дроссели с обратным клапаном — у цилиндра А в штоковой полости на линии А+, у цилиндра В в поршневой полости на линии В−. Трубки ведём без натяга, с радиусом гиба не меньше 30 мм, и подключаем быстросъёмы до щелчка, потянув трубку назад для контроля. Концевики ставим на оба положения каждого цилиндра и регулируем по ходу штока.
Монтаж по подписанной схеме — это 15 баллов Е2, где отдельно оценивают вызов эксперта, три попытки запуска, пять условий, клапан задержки времени и две неисправности. Перепутанная полость дросселя — самая частая причина, по которой схема работает, но не так: А+ идёт медленно, а В− бьёт в упор, и условия 3 и 4 не выполняются.
Все элементы стоят по маркировке, трубки не перегнуты и не натянуты, быстросъёмы сидят до щелчка, концевики закреплены и срабатывают от руки. Сверьте схему с листом элемент за элементом перед подачей воздуха.
Ошибка — подключить дроссель на вход распределителя: регулируется не скорость, а давление, и цилиндр идёт рывками. Вторая — перегнуть трубку при укладке: сечение перекрывается, цилиндр не доходит до концевика, и последовательность встаёт на втором шаге.
Эксперт обходит стенды и сверяет монтаж с подписанными схемами, отмечая расхождения. Он проверяет и радиусы гибов: трубка, перегнутая под острым углом, видна без разборки.
Шаг 5.3.3
Настраиваем дроссели: на цилиндре А добиваемся плавного выдвижения без рывка, на цилиндре В — плавного возврата, скорость подбираем так, чтобы полный цикл занимал 6–10 секунд. Крутим регулировочный винт по четверти оборота и после каждой правки прогоняем цикл целиком. Если в наборе есть клапан задержки времени, выставляем паузу 1–2 секунды на возврат цилиндра А и проверяем, что цикл не срывается.
Дросселирование в штоковой полости при А+ и в поршневой при В− — это условия 3 и 4, по баллу каждое, и проверяются они по поведению штока. Правильно подключённый клапан задержки времени — отдельные 2 балла: с ним цикл идёт с паузой, без него последовательность не соблюдается.
Оба цилиндра двигаются плавно, без стука в конце хода, полный цикл укладывается в 6–10 секунд, пауза на возврате А выдержана. После 10 прогонов подряд сбоев нет, давление держится на 5 барах.
Ошибка — открыть дроссели полностью «чтобы быстрее»: цилиндры бьют в упор, концевики срабатывают с перебегом, и последовательность сбивается. Вторая — завернуть дроссель почти до упора: цикл длится 20 секунд, и участник не успевает отработать все попытки запуска в отведённое время.
Эксперт смотрит настройку в процессе и проверяет плавность хода при оценке аккуратности сборки. Он засекает время цикла: 6–10 секунд он считает нормой, 20 секунд — потерей темпа в конце модуля.
Шаг 5.3.4
Запускаем цикл одновременным нажатием двух кнопок и держим их до конца первого движения: последовательность должна пройти как А+В+В−А− и остановиться в исходном положении. После остановки нажимаем одну кнопку — ничего не должно произойти; нажимаем две — цикл повторяется. Прогоняем так три раза подряд, записывая поведение, и только потом зовём эксперта на оценку запуска.
В Е2 отдельно оценивают вызов эксперта и три попытки запуска: удачный запуск с первой попытки, со второй и с третьей — по баллу каждый, то есть три прогона до показа дают право на все три балла. Условие 5 (один цикл и остановка) проверяется именно так: если схема крутится бесконечно, балл снимают.
Три прогона подряд прошли одинаково: последовательность, остановка, запуск только от двух кнопок. Одиночное нажатие не запускает цикл, повторное двойное — запускает. Проверяем и отпускание кнопок в середине цикла: цикл должен дойти до конца, а не встать.
Ошибка — показывать эксперту первый же запуск «как получится»: неудачная попытка фиксируется, и балл за первую теряется. Вторая — не проверить остановку: схема с самоблокировкой после цикла идёт снова, и условие 5 не выполняется.
Эксперт стоит у стенда во время показа и считает попытки запуска, отмечая каждую в листе. Он записывает номер попытки в лист сразу после запуска, и переиграть её потом нельзя.
Действие 5.4. Найти и устранить две неисправности, сдать модуль
Шаг 5.4.1
Эксперт вводит две неисправности, и задача — показать и устранить каждую: сначала локализуем отказ по симптому. Если цикл не стартует — проверяем давление, положение раздаточного крана, оба концевика исходного положения и клапан двух давлений; если стартует и встаёт на втором шаге — смотрим концевик первого цилиндра и распределитель второго; если шток идёт рывками — дроссель, перегиб трубки, утечку в быстросъёме. Каждую проверку проговариваем вслух и показываем эксперту рукой.
Две неисправности — 4 балла из 15 в Е2, по 2 за каждую, и критерий требует не только устранить, но и показать: эксперт должен увидеть, что участник нашёл причину, а не перебрал всю схему. Систематический поиск по симптому входит в требования к квалификации специалиста — поиск неисправности в пневматических схемах указан прямо.
Причина названа словами и показана на схеме и на стенде, симптом воспроизведён до устранения. После устранения цикл идёт полностью, и поведение совпадает с пятью условиями задания. Отдельно проверяем, что после устранения дефект не воспроизводится при повторном прогоне.
Ошибка — разбирать схему целиком «на всякий случай»: время уходит, а причина остаётся, потому что её не искали, а перебирали. Вторая — устранить неисправность молча, не показав её эксперту: балл не ставят, потому что критерий требует демонстрации.
Эксперт вводит неисправности и наблюдает за поиском, отмечая, назвал ли участник причину до того, как начал разбирать. Он отмечает и порядок поиска: от давления к концевикам и распределителям, а не наоборот.
Шаг 5.4.2
Устраняем найденное: переставляем трубку в нужный порт, меняем дроссель местами, поджимаем быстросъём, регулируем концевик или сбрасываем таймер. После каждого вмешательства прогоняем полный цикл и проверяем все пять условий заново, потому что правка одного узла может нарушить соседний переход. Устранение заканчиваем контрольной протяжкой всех соединений и проверкой давления.
Неисправность 1 и неисправность 2 — по 2 балла, и балл дают за верное устранение, а не за попытку: если после правки цикл идёт с нарушением последовательности, пункт не закрыт. Контрольный прогон всех условий нужен потому, что эксперт оценивает и состояние схемы в конце модуля по субъективному критерию аккуратности.
Полный цикл проходит без сбоев три раза подряд, давление держится на 5 барах, утечек не слышно, концевики срабатывают в обоих положениях. Схема на стенде соответствует подписанному листу. Осматриваем панель: после ремонта на ней не должно быть снятых заглушек.
Ошибка — устранить симптом (поджать трубку) и не найти причину (перепутанный порт): через два цикла схема встаёт снова, и вторая неисправность остаётся неразобранной. Вторая — оставить после ремонта разобранный узел и лишние трубки на панели.
Эксперт проверяет результат после устранения и фиксирует, воспроизводится ли дефект ещё раз. Он смотрит, остались ли на панели следы разборки: лишние трубки и снятые заглушки он считает незавершённой работой.
Шаг 5.4.3
Заканчиваем аккуратностью: трубки уложены ровно, без петель и перегибов, нигде не шипит воздух, панель чистая, инструмент убран. Сдаём стенд: перекрываем воздух, сбрасываем давление, показываем эксперту схему и подписанный лист, называем пять условий и две устранённые неисправности. Если время осталось — прогоняем цикл ещё раз в присутствии эксперта.
Аккуратность сборки — отдельные 3 балла Е3, и оценивают её по шкале от нуля до трёх: «схема аккуратно собрана, нет выхода воздуха, трубки не погнуты». Это те баллы, которые теряют чаще всего, потому что после устранения неисправностей трубки обычно висят петлями, а утечка слышна, но не ищется.
Ни одного шипения при обмыливании соединений, трубки лежат ровно и не пересекаются без нужды, панель чистая, лист подписан. Все 26 баллов модуля Е участник может назвать по пунктам. Обмыливаем все быстросъёмы, а не только разобранные: утечка чаще появляется там, где трубку двигали.
Ошибка — оставить стенд «как есть» после устранения неисправностей: аккуратность снижают до 1 балла из 3. Вторая — сдать стенд под давлением: это нарушение охраны труда при работе с пневмооборудованием, и модуль останавливают.
Эксперт оценивает аккуратность в самом конце, обходя стенд после сдачи, и ставит субъективный балл по трёхбалльной шкале. Он ставит 3 балла только за сборку, к которой не хочется притрагиваться: ровные трубки, чистые панели, ни одного шипения.