Метрология (Р,О)
Задания ниже — официальные файлы «Абилимпикс» (источник: abilympics-russia.ru), разложенные по категориям. Решения написаны по тексту задания, регламенту и критериям оценки; в них указано, что именно проверяет эксперт.
Школьник
14–16 лет, базовый уровень заданияВыдержка из официального конкурсного задания: страницы, относящиеся к категории «Школьник» (стр. 7–8 источника).
Пошаговое решение
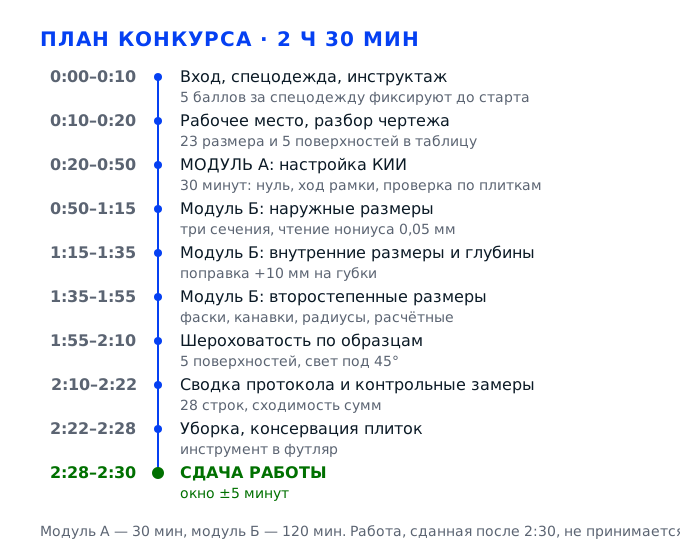
Конкурсное задание категории «Школьники» по компетенции «Метрология» длится 150 минут и делится на два модуля: модуль А — настройка контрольно-измерительного инструмента, 30 минут, и модуль Б — измерение заранее изготовленной детали вместе с охраной труда, 120 минут. Настраивать и мерить нужно одним и тем же набором: механическим штангенциркулем ШЦ-1 с диапазоном 0–150 мм и ценой деления нониуса 0,05 мм, погрешностью ±0,05 мм по всему диапазону, и набором концевых мер длины (плиток) HOLEX класса допуска 1 из 103 штук. Деталь выдаётся готовая, чертёж — тоже, и вся работа сводится к одному: снять с детали 23 размера и оценить шероховатость 5 поверхностей, записав результат так, чтобы эксперт мог его проверить. Баллов ровно 100, и они разложены жёстко: 50 — измерение основных размеров (десять размеров по 4 балла и пять по 2), 30 — измерение второстепенных размеров (один размер на 2 балла и семь по 4), 20 — определение шероховатости и охрана труда, включая 5 баллов за наличие спецодежды и 5 за безопасное использование мерительного инструмента. Главная особенность компетенции в том, что почти все баллы измеримые: эксперт сверяет вашу цифру с эталонной, и допуск здесь равен точности инструмента, поэтому одна неверно прочитанная риска нониуса стоит 4 балла — столько же, сколько стоит целый основной размер. И помните: 30 % изменений в задание вносят в день соревнований, поэтому план должен иметь запас по времени, а не идти впритык.
Задача 1. Войти на площадку, разложить инструмент и прочитать чертёжРегиональный модуль · спецодежда 5 + безопасность 5 баллов
До первого измерения нужно сделать три вещи, каждая из которых оценивается отдельно: надеть спецодежду по перечню, организовать рабочее место так, чтобы инструмент и эталоны не мешали друг другу, и разобрать чертёж на понятный список замеров. На это уходит около двадцати минут из ста пятидесяти, и это самые дешёвые баллы конкурса: 5 баллов за спецодежду и 5 за безопасное обращение с инструментом дают без единого измерения, но снимаются мгновенно, если прийти в футболке без брюк или бросить штангенциркуль на край стола. Здесь же решается, сколько времени останется на сами замеры: тот, кто заранее выписал 23 размера и 5 поверхностей в таблицу, в модуле Б движется по списку, а не вспоминает, что ещё не померил.
Действие 1.1. Надеть спецодежду и пройти инструктаж по охране труда
Шаг 1.1.1
Надеваем рабочие брюки и футболку из перечня спецодежды, которую участник обязан привезти с собой, рукава подворачиваем выше локтя, длинные волосы убираем под резинку или заколку полностью, а не только спереди. Обувь закрытая, на нескользящей подошве, шнурки завязаны. Кольца, браслеты и часы снимаем: они мешают прижимать рамку штангенциркуля и царапают штангу, по которой ходит нониус.
Наличие спецодежды вынесено в отдельный критерий регионального модуля и стоит 5 баллов из 100 — столько же, сколько четыре основных размера вместе. Оценивают не общее впечатление, а конкретные признаки: брюки и футболка по перечню, чистота, убранные волосы, закрытая обувь. Практическая сторона тоже важна: широкий рукав цепляется за губки и сбивает установку в самый момент отсчёта.
Проверьте себя по четырём пунктам: брюки и футболка на месте, волос не видно ни спереди, ни сзади, обувь закрытая и сухая, руки без украшений. Попросите соседа или волонтёра посмотреть со спины — именно сзади чаще всего остаётся выбившаяся прядь, которую сам участник не видит.
Прийти в удобной открытой обуви или в одной футболке, рассчитывая надеть брюки «потом»: время уйдёт из модуля А, а 5 баллов уже потеряны, потому что фиксация идёт до старта. Вторая ошибка — убрать волосы только спереди: сзади они падают на деталь и на шкалу, и это читается как нарушение требований охраны труда, а не как случайность.
Эксперт осматривает участника до старта, вместе с остальными, и отмечает комплектность и опрятность в оценочном листе по пункту «Наличие спецодежды». Второй раз он смотрит на одежду в конце модуля Б, когда видно, осталась ли она рабочей, а не парадной.
Шаг 1.1.2
Достаём инструмент из футляра и осматриваем его на свет: штанга без вмятин и забоин, нониусная пластина приклеена ровно, рамка ходит без заеданий, стопорный винт затягивается от руки, губки для наружных измерений сомкнуты и не имеют скола, глубиномер выдвигается на всю длину и возвращается. Концевые меры достаём из набора и ставим на подставку, а не на голый стол: рабочие поверхности плиток не терпят ни пыли, ни песка, ни удара о кромку.
Повреждённый инструмент даёт систематическую ошибку: забоина на губке смещает отсчёт на 0,1–0,2 мм, а это в два-четыре раза больше цены деления. Обнаружить это можно только до начала работы, потому что потом вы будете объяснять расхождение с эталоном, а не причину. Замена инструмента после старта возможна только через технического эксперта, и время на неё вычитается из ваших 120 минут.
Сомкните губки и посмотрите на просвет у настольной лампы: щели быть не должно, а нулевой штрих нониуса обязан совпасть с нулевым штрихом штанги. Проведите рамкой по всей штанге — ход должен быть плавным, без рывков и без ощутимого люфта в стороны. Любой дефект покажите эксперту сразу.
Типичная ошибка — взять инструмент, не глядя, и начать сразу мерить: скол на губке или погнутая штанга обнаруживаются на третьем размере, когда часть протокола уже заполнена, и переделывать приходится всё. Вторая ошибка — схватить плитку за рабочую плоскость жирными пальцами: след остаётся навсегда, и плитка перестаёт притираться к соседней.
Эксперт стоит рядом в момент выдачи и смотрит, как участник обращается с инструментом: берёт ли за корпус, кладёт ли на стол или на подставку, не роняет ли плитки. Эти наблюдения идут в 5 баллов за безопасное использование мерительного инструмента.
Шаг 1.1.3
Слушаем инструктаж и запоминаем три вещи, которые потом спросят: где аптечка и огнетушитель, как выходить по схеме эвакуации и кому сообщать о травме или плохом самочувствии. Уточняем у эксперта два запрета из конкурсного задания: нельзя пользоваться заранее собранными элементами и записями и нельзя пользоваться средствами связи. Телефон убираем в сумку до старта, а не в карман.
Охрана труда входит в 20 баллов третьего критерия вместе с шероховатостью, и часть этих баллов — именно знание порядка действий. Кроме того, нарушение запрета на записи и связь приводит не к снижению балла, а к снятию с конкурса, и никакие 50 баллов за размеры это не компенсируют.
Вы можете без подсказки сказать, где аптечка, куда идти при эвакуации и к кому обращаться при травме. Телефон сдан или убран, шпаргалок и заранее собранных узлов нет. Если что-то из этого непонятно, уточните у эксперта до старта, а не в середине модуля.
Самая частая ошибка — считать инструктаж формальностью и в момент, когда порезался об острую кромку детали, искать аптечку по всей площадке. Вторая — держать телефон в кармане «на всякий случай»: его обнаружение трактуется как использование средства связи.
Эксперт проверяет знание требований охраны труда и фиксирует нарушения сразу, не дожидаясь конца конкурса: замечание в момент нарушения стоит дешевле, чем разбор после сдачи.
Действие 1.2. Разложить инструмент, эталоны и документы по зонам
Шаг 1.2.1
Делим стол на три зоны и держим их до конца конкурса: слева — деталь на чистой салфетке, по центру — штангенциркуль на подставке или на салфетке, справа — набор концевых мер в открытом виде, а перед собой — чертёж и протокол. Ветхой и кисточкой отводим отдельное место у края, чтобы ими не тянуться через деталь. Деталь кладём так, чтобы её не пришлось переворачивать через инструмент.
Порядок на столе — не эстетика, а скорость: при 23 размерах за 120 минут каждая лишняя секунда на поиск ветоши умножается на число замеров. Кроме того, деталь и плитки не должны касаться друг друга: плитка с забоиной перестаёт притираться, а деталь с царапиной от плитки меняет шероховатость той поверхности, которую вы потом будете оценивать по образцам.
Проверьте, что все четыре группы предметов лежат на своих местах и не пересекаются, деталь стоит устойчиво и не свисает с края, а инструмент не лежит на чертеже. Рукой проведите над столом: ничего не должно оказаться на пути движения рамки штангенциркуля.
Сложить всё в кучу перед собой: тогда при первом же замере рамка задевает плитку, штангенциркуль соскальзывает на пол, а губки получают забоину. Вторая ошибка — положить деталь на голый металл стола: микроцарапины на обработанной поверхности сразу меняют класс шероховатости.
Эксперт проходит по рабочим местам в первые минуты и отмечает организацию рабочего места в листе наблюдений. Отдельно фиксируется, лежит ли инструмент на голом столе или на подкладке.
Шаг 1.2.2
Протираем инструмент и плитки: штангу и губки — сухой чистой салфеткой, рабочие поверхности плиток — салфеткой, смоченной бензином или спиртом, с последующей протиркой насухо. Плитку берём за боковые не рабочие грани двумя пальцами, а не за плоскость. После протирки укладываем плитки в набор по порядку номеров, чтобы нужную не искать на ощупь, и держим крышку закрытой до момента сборки блока: открытый набор собирает пыль и стружку, которая летит от детали.
Жировая плёнка на рабочей поверхности плитки не даёт ей притереться к соседней: блок рассыпается в руках именно в тот момент, когда вы зажимаете его в губках. Пыль и стружка на губках дают ту же ошибку, что и забоина, только плавающую: сегодня 0,05 мм, завтра 0,1 мм. Протирка занимает две минуты и снимает целый класс случайных ошибок.
Салфетка после протирки плитки остаётся чистой, без серого следа; на рабочей поверхности нет разводов и ворсинок. Посмотрите на плитку под углом к свету: поверхность должна давать ровный блик без пятен. Если след остаётся, протирайте ещё раз, пока он не уйдёт.
Протереть плитку о брюки или о рукав: ворс и масло переносятся на плоскость, и блок не собирается. Вторая ошибка — брать плитку за рабочую плоскость: отпечаток пальца въедается, и притирка ухудшается настолько, что плитка «не липнет» к соседней вовсе.
Эксперт смотрит, чем и как участник протирает эталон: сухой салфеткой по рабочей плоскости — правильно, рукавом — замечание. Это входит в 5 баллов за безопасное использование инструмента.
Шаг 1.2.3
Проверяем условия, в которых будете мерить. Свет должен падать на деталь сбоку и не давать блика прямо в шкалу нониуса; при необходимости поворачиваем настольную лампу, а не наклоняемся к детали. Стол не должен стоять на сквозняке и под прямым потоком от кондиционера: стальная деталь и плитки приняли температуру помещения, и любое локальное охлаждение сдвигает размер на сотые доли.
Концевые меры и стальная деталь аттестованы при 20 °C, и именно при этой температуре их размер истинный. Разница в 5 градусов на детали длиной 100 мм даёт около 0,006 мм — на первый взгляд мелочь, но она складывается с погрешностью инструмента ±0,05 мм, и спорный размер уходит за границу допуска. Свет важен по другой причине: тень от губки читается как зазор, и отсчёт сбивается.
Лампа стоит сбоку, блика на шкале нет, цифры нониуса читаются без наклона. Рука не чувствует холода от детали и от плиток — значит, температуры выровнялись. Если деталь только что принесли из холодного коридора, дайте ей полежать на столе десять минут, это дешевле переделки.
Мерить у открытого окна или под кондиционером: показания «плавают» на 0,02–0,05 мм от замера к замерам, и вы потратите время на повторные измерения вместо работы. Вторая ошибка — ловить блик лампой прямо в шкалу: риски нониуса сливаются, и вы читаете соседнюю, менее подходящую.
Эксперт оценивает, созданы ли нормальные условия измерения, и отдельно — не направляет ли участник свет так, чтобы «подогнать» видимость отсчёта. Это относится к культуре измерения.
Действие 1.3. Разобрать чертёж и составить план измерений
Шаг 1.3.1
Читаем чертёж в три прохода. Сначала общий вид и разрезы: понять форму детали, где цилиндр, где плоскость, где отверстие и где канавка. Потом все размерные линии: выписываем номера и номиналы с допусками, ничего не пропуская и не округляя. Затем знаки шероховатости: находим все поверхности с обозначением Ra и отмечаем их на эскизе точками, чтобы потом не искать по чертежу заново.
Прочитать чертёж — половина работы: в конкурсном задании прямо сказано, что участник составляет осмысленный структурированный план измерений по чертежу. Тот, кто начинает мерить «что видно», почти всегда пропускает размеры 16–23 — второстепенные, которые дают 30 баллов из 100 и которые на чертеже стоят мелкими шрифтом в глубине видов.
В вашем списке должно оказаться 23 размера и 5 поверхностей с шероховатостью. Проверьте сумму баллов: десять размеров по 4 и пять по 2 дают 50, размер 16 на 2 и семь размеров по 4 дают 30. Если по вашему списку сумма не сходится с этими числами, значит, часть размеров вы не нашли.
Смотреть только главный вид и мерить то, что крупно нарисовано: тогда второстепенные размеры остаются неизмеренными, и 30 баллов уходят целиком. Вторая ошибка — читать чертёж по памяти, не выписывая номиналы: к середине модуля номинал стирается, и вы мерите «примерно 12» вместо 12,5.
Эксперт подходит в начале модуля Б и смотрит, есть ли у участника выписанный список размеров. Наличие плана прямо влияет на оценку организации работы и на полноту протокола.
Шаг 1.3.2
Под каждый размер подбираем инструмент и записываем выбор рядом с номером. Наружные размеры до 150 мм — штангенциркуль ШЦ-1, губки для наружных измерений, точность 0,05 мм. Внутренние — те же губки, но с обратной стороны, при этом к отсчёту прибавляется толщина губок 10 мм. Глубины и уступы — глубиномером, выдвигая штангу из рамки. Радиусы и фаски — радиусными шаблонами, шероховатость — сравнением с образцами.
У каждого средства своя граница применимости: штангенциркуль с погрешностью ±0,05 мм не годится для размера с допуском ±0,02, и это надо видеть заранее, а не после замера. Кроме того, выбор инструмента под размер — это и есть «настройка контрольно-измерительных средств» из модуля А, за который дают часть баллов регионального модуля.
Против каждого из 23 номеров стоит конкретный инструмент и способ установки. Ни одного размера без инструмента быть не должно. Отдельно отметьте размеры, которые придётся мерить косвенно, через сумму или разность других, — их считают в конце, а не в середине.
Мерить всё одним штангенциркулем, включая радиусы: радиус губками не измеряется, вы получите хорду вместо радиуса, и балл за этот размер будет нулевым. Вторая ошибка — забыть про толщину губок 10 мм и записать внутренний диаметр на 10 мм меньше реального, а потом искать причину в инструменте.
Эксперт смотрит на обоснованность выбора средства измерения: если размер с жёстким допуском меряют инструментом с большой погрешностью, это отмечается как методическая ошибка.
Шаг 1.3.3
Чертим на листе таблицу-протокол: три колонки — номер размера, номинал с допуском по чертежу, измеренное значение. Строк ровно 23, плюс пять строк для поверхностей и их Ra. Порядок строк делаем не по чертежу, а по обходу детали: сначала все наружные, потом все внутренние и глубины, потом второстепенные. Так вы не возвращаетесь к одной и той же грани дважды.
Протокол — это единственная защита от потери данных: запоминать 23 числа невозможно, а перемерить всё заново в конце не хватит времени. Порядок по обходу экономит движения: при 120 минутах на 28 позиций у вас примерно четыре минуты на позицию, и каждая лишняя перестановка детали съедает часть этого запаса.
В таблице 28 строк, все номиналы переписаны с чертежа, порядок обхода продуман так, чтобы деталь переворачивалась минимальное число раз. Проверьте, что для каждой строки есть место под запись карандашом и под повторный замер.
Вести записи на клочке или на краю чертежа: через полчаса цифры путаются, а стирание резинкой уничтожает соседние значения. Вторая ошибка — мерить в произвольном порядке, переворачивая деталь по десять раз, и терять по минуте на каждый переворот.
Эксперт может попросить показать протокол в любой момент. Аккуратная таблица с 28 строками читается как понимание задания, а не как набор случайных чисел.
Шаг 1.3.4
Раскладываем 150 минут по этапам и записываем на том же листе: 20 минут на вход, организацию и чтение чертежа, 30 минут на модуль А — настройка инструмента, 90 минут на измерения, 10 минут на шероховатость и сдачу. Внутри модуля Б держим резерв: если на десятом размере вы отстаёте больше чем на десять минут, упрощайте — записывайте результат и идите дальше, а к спорным возвращайтесь в конце.
В задании сказано, что 30 % изменений вносят в день соревнований, поэтому план без резерва ломается на первом же незнакомом элементе. Резерв нужен и по другой причине: повторный замер спорного размера занимает три минуты, и эти три минуты должны быть в плане, а не взяты из последнего этапа, где их взять негде.
К моменту старта у вас есть разбивка по этапам с конкретными минутами и точкой контроля. Проверьте её на арифметику: сумма должна давать 150 минут, а на сдачу должен остаться запас не меньше пяти минут, чтобы не бежать с протоколом в руках.
Планировать «успею, там видно будет»: тогда модуль А съедает 40 минут вместо 30, и весь график сдвигается. Вторая ошибка — отдать все 120 минут замерам и оставить шероховатость на последние две минуты, где она стоит до 10 баллов.
Эксперт видит, укладывается ли участник в этапы, и отмечает в листе наблюдений работу по плану. На категории «Школьники» умение планировать входит в оценку организации выполнения задания.
Задача 2. Модуль А: настроить штангенциркуль и проверить его по концевым мерамМодуль А · 30 минут · настройка КИИ
Модуль А — это тридцать минут, за которые инструмент нужно превратить из «выданного» в «проверенный». В конкурсном задании последовательность названа прямо: настройка контрольно-измерительных средств, настройка механизма, установка шкалы на нулевой отметке, установка требуемого диапазона измерения, проверка погрешности. У механического ШЦ-1 нет электроники и нет переключателя диапазонов, поэтому «установка диапазона» здесь означает выбор пары губок под конкретный размер, а «установка на нуль» — проверку совпадения нулевого штриха нониуса с нулевым штрихом штанги при сомкнутых губках. Погрешность проверяют по концевым мерам класса 1: собирают блок, зажимают его между губками и смотрят, насколько показание расходится с размером блока. Эти тридцать минут определяют судьбу остальных ста двадцати: ненастроенный инструмент даёт систематическую ошибку на всех 23 размерах сразу.
Действие 2.1. Проверить механизм и нулевое положение
Шаг 2.1.1
Разбираем шкалу на составляющие, чтобы читать её без раздумий: на штанге нанесены целые миллиметры с ценой деления 1 мм, на нониусе — двадцать делений, и каждое из них равно 0,05 мм. Значит, полный оборот нониуса даёт ровно 1 мм, а совпадение любого его штриха со штрихом штанги добавляет к целым миллиметрам соответствующее число сотых. Проговариваем это вслух один раз, до начала измерений.
Чтение нониуса — единственный навык, без которого не работает ни один замер, и в конкурсном задании он не выделен в отдельный критерий: он растворён во всех 50 баллах за основные размеры. Участник, который «на глаз» определяет десятые, теряет по 4 балла на размерах 1–10 просто потому, что пишет 12,5 вместо 12,45.
Вы можете показать на инструменте, где штрих нониуса, где штрих штанги и сколько сотых даёт один шаг нониуса. Проверьте себя на сомкнутых губках: нулевой штрих нониуса стоит точно против нулевого штриха штанги, а двадцатый — против отметки 19 мм на штанге.
Считать, что нониус показывает десятые доли: тогда вместо 0,05 мм вы читаете 0,1 мм и округляете в удобную сторону. Вторая ошибка — искать совпавший штрих, начиная с середины нониуса: правильный порядок всегда от нуля вправо, иначе легко принять за совпадение соседний штрих.
Эксперт слушает, как участник объясняет устройство нониуса, если спросит, и смотрит на характер отсчёта: уверенное чтение от нуля вправо видно сразу, а поиск «где-то там» — тоже.
Шаг 2.1.2
Сводим губки для наружных измерений до полного соприкосновения, прижимая рамку двумя пальцами без усилия, и смотрим на просвет у лампы: щели между измерительными поверхностями быть не должно. Одновременно проверяем нуль — нулевой штрих нониуса обязан совпасть с нулевым штрихом штанги. Если нониус смещён, фиксируем величину смещения: она и будет поправкой на весь конкурс.
Сомкнутые губки — единственная точка, где инструмент сам себя проверяет. Смещение нуля на одно деление нониуса означает, что все 23 размера будут завышены или занижены на 0,05 мм, а допуск на детали часто равен именно этой величине. Заметить это в конце, по расхождению с эталоном, уже нельзя: переделывать протокол за пять минут до сдачи невозможно.
Просвет не виден, нулевые штрихи совпали, при отпускании рамки показание не уходит. Если нуль смещён на 0,05–0,10 мм, это фиксируется в протоколе как поправка со знаком: при завышении вычитаем, при занижении прибавляем. Проверку повторяют после каждого десятого замера.
Смотреть на нуль «примерно» и не заметить смещения в одно деление: на глаз 0,05 мм почти не различимы, поэтому смотреть нужно именно на совпадение рисок, а не на общий вид. Вторая ошибка — сводить губки с силой, от которой рамка пружинит и нуль «прыгает».
Эксперт наблюдает за процедурой проверки нуля: если участник её пропустил, это видно по тому, что он сразу начинает мерить деталь. Пропуск проверки нуля — методическая ошибка.
Шаг 2.1.3
Проверяем ход рамки по всей штанге: медленно проводим её от нуля до 150 мм и обратно, отмечая заедания, рывки и боковой люфт. Люфт проверяем покачиванием рамки пальцем при затянутом стопоре: ощутимый стук означает износ направляющих, и такой инструмент даёт разброс показаний до 0,1 мм. Стопорный винт должен затягиваться от руки и держать рамку в любом положении.
Плавность хода — это повторяемость: если рамка идёт с рывками, вы не сможете поставить губки на деталь дважды одинаково, и повторный замер не совпадёт с первым. Стопор нужен для того, чтобы снять инструмент с детали и прочитать показание, не сбив установку: без него отсчёт делается на весу, а на весу цифра уходит на 0,05 мм.
Рамка проходит всю шкалу без остановок, стопор держит, люфт на ощупь не определяется. Если обнаружен люфт или заедание, инструмент меняют до старта модуля Б через технического эксперта — это единственный законный путь, самостоятельная разборка запрещена.
Разрабатывать заедающую рамку силой или смазывать её чем попало: смазка собирает пыль, и через десять замеров инструмент начинает «плыть». Вторая ошибка — мерить, не затягивая стопор, и терять 0,05 мм при каждом снятии с детали.
Эксперт проверяет инструмент на люфт при выдаче и отмечает в листе, если участник начал работу с заведомо неисправным штангенциркулем, не сказав об этом.
Шаг 2.1.4
Проверяем износ губок по эталону: берём плитку 20 мм, зажимаем её между губками в трёх положениях — у начала, в середине и у конца измерительных поверхностей — и сравниваем показания между собой. Разница показаний в разных зонах и есть износ: губки стираются неравномерно, чаще всего у основания, где давление больше. Результат записываем рядом с поправкой нуля.
Износ губок даёт ошибку, которая зависит от того, насколько глубоко вы ввели деталь между губками, — то есть ошибку, которую невозможно вычесть одной поправкой. Для размеров на 4 балла это критично: один и тот же диаметр, измеренный дважды, даст 12,45 и 12,55, а эксперт сверит оба и не поймёт, какому верить.
Показания в трёх зонах совпадают в пределах 0,05 мм. Если разброс больше, меняйте способ установки: заводите деталь на одну и ту же глубину, примерно 5–8 мм от кромки губок, и держите это правило для всех замеров до конца конкурса.
Мерить «как удобно», заводя деталь то глубоко, то у самого края губок: разброс 0,05–0,10 мм выглядит как небрежность участника, хотя причина в инструменте. Вторая ошибка — не проверить износ вовсе и потом объяснять расхождение с эталоном.
Эксперт обращает внимание на постоянство установки детали между губками: одинаковое положение при всех замерах читается как культура измерения. Отдельно он отмечает, проверял ли участник износ губок вообще, — на категории «Школьники» эту проверку пропускают чаще всего.
Действие 2.2. Подготовить концевые меры и собрать блок
Шаг 2.2.1
Достаём набор концевых мер длины: 103 плитки класса допуска 1, сталь инструментальная легированная хромированная, торговый артикул 480450. Плитки лежат в наборе по номерам, и вынимать их все сразу не нужно: достаём только те, что пойдут в блок. Даём набору постоять на столе рядом с деталью десять минут, чтобы плитки и инструмент приняли одну температуру, и только потом начинаем сборку.
Класс допуска 1 — это точность эталона, по которому вы проверяете рабочий инструмент: если плитка сама имеет погрешность, проверка теряет смысл. Выдержка по температуре нужна потому, что плитка, принесённая из холодного шкафа, короче на несколько микрометров, и вы «поймаете» погрешность инструмента там, где её нет.
Набор открыт, плитки на месте, ни одна не вынута «про запас». На ощупь плитка не холоднее стола. Если набор подали только что и он холодный на ощупь, подождите: десять минут ожидания дешевле, чем ложный вывод о негодности штангенциркуля.
Вытряхнуть все 103 плитки на стол «чтобы видеть»: часть упадёт на пол, а упавшая плитка считается вышедшей из строя, потому что её рабочие поверхности уже не плоскостные. Вторая ошибка — начать сборку блока с холодными плитками и получить ложную погрешность.
Эксперт смотрит, как участник обращается с набором: достаёт по одной или высыпает. Второе попадает в оценку безопасного использования мерительного инструмента.
Шаг 2.2.2
Протираем нужные плитки по рабочим плоскостям салфеткой с бензином или спиртом и сразу насухо, держа каждую за боковые грани. Кладём подготовленные плитки на чистую салфетку рабочей поверхностью вверх, в том порядке, в котором будем собирать блок. Остальные плитки остаются в наборе, закрытыми, чтобы на них не оседала пыль и стружка от детали, которая лежит рядом на столе.
Притирка возможна только по чистым плоскостям: плёнка масла или пылинка толщиной в микрометр не даёт плиткам «схватиться», и блок разваливается при зажиме в губках. Кроме того, грязь между плитками добавляет к размеру блока те самые сотые доли, которые вы потом примете за погрешность инструмента.
Салфетка после протирки чистая, на плоскости ровный блик без разводов и ворса, плитки лежат на подкладке, а не на голом металле. Проверьте боковые грани: на них не должно быть забоин, из-за которых плитка встанет с перекосом.
Протирать плитку круговыми движениями грязной салфеткой: грязь размазывается по плоскости тонким слоем. Вторая ошибка — держать плитку за рабочую плоскость: след пальца не смывается одной протиркой, и притирка ухудшается.
Эксперт следит за тем, чтобы участник не касался рабочих плоскостей и не оставлял плитки открытыми на краю стола. Это часть 5 баллов за безопасное обращение с инструментом.
Шаг 2.2.3
Собираем блок на 20 мм по правилу минимального числа плиток: сначала берём плитку, ближайшую к нужному размеру снизу, затем добираем остаток следующей, и так до нуля. Плитки притирают попарно: накладываем одну на другую с небольшим смещением и сдвигаем с лёгким нажимом на 10–20 мм, пока они не «схватятся». Готовый блок из двух-трёх плиток проверяем на просвет.
Блок из двух плиток точнее блока из четырёх: каждая притирка добавляет свою погрешность, а правило минимума плиток — стандартная практика работы с концевыми мерами. Притирка нужна для того, чтобы между плоскостями не осталось воздушного зазора: непритёртые плитки дают блок, который «дышит» на сотые доли.
Блок держится в руках за верхнюю плитку и не распадается, на просвет между плитками щели нет, сумма номиналов точно равна 20,00 мм. Проверьте по маркировке на каждой плитке: 1,005 + 1,005 и остальное — арифметику блока считайте на бумаге, а не в уме.
Собрать блок из четырёх-пяти плиток «чтобы точно»: погрешности складываются, и блок уходит от 20,00 мм. Вторая ошибка — притирать плитки без сдвига, просто положив одну на другую: они соединяются только за счёт молекулярного сцепления при сдвиге.
Эксперт проверяет собранный блок: держится ли он, нет ли видимой щели, соответствует ли сумма маркировок заявленному размеру. Ошибка в сборке блока — ошибка эталона, и она обесценивает всю проверку погрешности.
Действие 2.3. Проверить погрешность и записать результат настройки
Шаг 2.3.1
Зажимаем блок между губками штангенциркуля: блок ставим перпендикулярно губкам, сводим рамку до касания и поджимаем умеренно — так, чтобы блок не выскользнул, но плитки не «пружинили». Затягиваем стопор, снимаем инструмент с блока и читаем показание: целые миллиметры по штанге, сотые по совпавшему штриху нониуса. Сравниваем с 20,00 мм и записываем разницу со знаком.
Это и есть проверка погрешности, названная в конкурсном задании отдельным пунктом. Показание на эталонном размере — единственный способ узнать, врёт ли инструмент систематически. Если разница стабильна, её можно учесть поправкой; если она меняется от замера к замеру, инструмент непригоден, и это надо выяснить сейчас, в модуле А, а не в середине модуля Б.
Показание снято при затянутом стопоре, блок не деформирован, разница записана с указанием знака. Повторите замер трижды: если три показания совпадают, погрешность систематическая, если расходятся — есть люфт или перекос установки.
Читать показание, не снимая инструмент с блока: в этот момент губки ещё сжаты, и цифра сдвигается. Вторая ошибка — зажимать блок с силой: плитки пружинят, показание уходит на 0,05 мм, и вы записываете погрешность, которой нет.
Эксперт смотрит на процедуру: перпендикулярность блока, умеренность поджима, снятие показания при затянутом стопоре. Именно по этим трём признакам видно, работал ли участник с эталонами раньше.
Шаг 2.3.2
Повторяем проверку на трёх размерах: около 5 мм, 20 мм и 50 мм — для этого собираем три отдельных блока. Сравниваем разницу показаний: если она одинакова на всех трёх, это смещение нуля и оно вычитается поправкой; если растёт с размером, у инструмента перекошена штанга; если меняет знак, дело в износе губок. Вывод записываем словами: «смещение +0,05, поправка минус 0,05».
Проверка в одной точке не различает виды погрешности: смещение нуля и перекос штанги дают одинаковый результат на 20 мм и совершенно разный на 50 мм. Различать их нужно потому, что поправкой лечится только смещение нуля, а перекос не лечится ничем и требует замены инструмента через технического эксперта.
Три блока собраны, три показания записаны в столбик, вывод сформулирован. Проверьте арифметику разниц: 5,05 при блоке 5,00, 20,05 при 20,00 и 50,05 при 50,00 — это смещение нуля на одно деление, и оно уходит одной поправкой.
Ограничиться одним блоком на 20 мм и решить, что инструмент проверен: на 50 мм та же ошибка может оказаться вдвое больше, и часть размеров выйдет за допуск. Вторая ошибка — записать разницу без знака: поправка, применённая в неверную сторону, удваивает ошибку.
Эксперт проверяет, сколько точек использовано и как сформулирован вывод. Проверка в трёх точках читается как понимание метрологии, в одной — как формальность.
Шаг 2.3.3
Отдельно проверяем две другие измерительные пары. Губки для внутренних измерений проверяем по блоку 10 мм: они должны входить между плитками с лёгким натягом, а показание при этом будет 10,00 мм — то есть толщина губок 10 мм уже учтена конструкцией, но при измерении отверстия её всё равно прибавляют к отсчёту. Глубиномер проверяем по блоку, поставленному на плиту: выдвигаем штангу до касания и смотрим, совпадает ли показание с высотой блока.
Внутренние размеры в этом задании есть, и они входят в 50 баллов за основные размеры. Ошибка на толщину губок — самая распространённая на категории «Школьники»: участник записывает отсчёт как есть и получает размер на 10 мм меньше реального, а это уже не сотые, а провал по целому размеру. Глубиномер проверяют отдельно потому, что у него своя точка контакта — торец штанги.
Внутренние губки входят в блок с натягом, глубиномер при упоре торцом в плиту показывает высоту блока с точностью до 0,05 мм. Проверьте, что торец штанги чистый: стружка или плёнка масла на торце добавляет к глубине те же сотые.
Мерить отверстие наружными губками: они не входят внутрь и дают хорду вместо диаметра. Вторая ошибка — забыть прибавить 10 мм к отсчёту при измерении отверстия и записать размер, которого на детали нет.
Эксперт сверяет записанные внутренние размеры с эталоном и по расхождению ровно в 10 мм безошибочно определяет, учтена ли толщина губок. Он же смотрит, проверял ли участник глубиномер отдельно: у этой пары своя точка контакта, торец штанги, и её состояние напрямую влияет на глубины.
Шаг 2.3.4
Записываем итог настройки на протокол: дата, инструмент, проверенные точки, показания, поправка, вывод о пригодности. Убираем плитки в набор по номерам, закрываем крышку, штангенциркуль кладём на подставку и затягиваем стопор в положении, при котором губки сомкнуты не до конца — с зазором в полмиллиметра. Только после этого переходим к детали и к первому наружному размеру.
Записанная настройка — это ваш аргумент в спорном случае: если эксперт сомневается в размере, вы показываете проверку и поправку. Хранение с сомкнутыми до упора губками вредно: под пружиной рамки они постепенно сходятся, и нуль уходит. Зазор в полмиллиметра снимает это напряжение.
Протокол настройки заполнен, плитки в наборе, инструмент лежит на подставке с затянутым стопором и небольшим зазором между губками. Проверьте, что на столе не осталось ни одной плитки: потерянная плитка — это потеря эталона и объяснение с экспертом.
Оставить плитки на столе открытыми и перейти к детали: пыль и стружка осядут на плоскостях, и следующий блок не соберётся. Вторая ошибка — захлопнуть губки до упора «чтобы не мешали»: нуль сдвигается к концу конкурса, когда проверять его уже поздно.
Эксперт смотрит на порядок на столе после модуля А: закрытый набор и инструмент на подставке читаются как завершённый этап настройки. Если участник сразу начал мерить деталь, оставив плитки открытыми, это отмечается в листе наблюдений как незавершённая подготовка инструмента.
Задача 3. Модуль Б: измерить основные размерыМодуль Б · 120 минут · 50 баллов
Основные размеры — это половина всей оценки: десять размеров по 4 балла и пять по 2 дают ровно 50. Сюда входят наружные диаметры и длины, внутренние диаметры отверстий и глубины уступов, то есть всё, что снимается штангенциркулем ШЦ-1. Работа строится в два круга: сначала проходим все наружные размеры подряд, пока деталь лежит одной стороной, потом переворачиваем и снимаем внутренние и глубины. Такая последовательность экономит перевороты и не даёт перепутать похожие размеры. Ключевое правило модуля: цифра записывается сразу, в момент отсчёта, а не «потом вспомню» — при 23 позициях память отказывает уже на седьмой.
Действие 3.1. Измерить наружные размеры
Шаг 3.1.1
Готовим деталь к измерению: протираем её сухой салфеткой, снимаем шабером или надфилем заусенец с кромок, если он есть, и укладываем на салфетку так, чтобы измеряемая поверхность была сверху. Проверяем, что на измерительных поверхностях нет стружки, масла и пыли, а сама деталь не охладилась после переноски. Первые три размера помечаем в протоколе карандашом как «черновые».
Заусенец на кромке — это плюс 0,05–0,15 мм к любому размеру, который через эту кромку проходит, и обнаружить его по цифре невозможно: деталь просто «не сходится» с чертежом. Масло на поверхности работает как прокладка между губками и деталью и даёт плавающую ошибку. Черновые замеры нужны для того, чтобы поймать систематическое расхождение в начале, а не на двадцатом размере.
Деталь чистая, кромки без заусенцев на ощупь, первые три значения записаны. Сравните их с номиналами по чертежу: если все три ушли в одну сторону на 0,1 мм и больше, дело не в детали, а в инструменте или в способе установки — вернитесь к проверке нуля.
Мерить деталь, только что принесённую с холода, или с масляной плёнкой: показания уходят на сотые, а причина остаётся незамеченной до самого конца. Вторая ошибка — снимать заусенец напильником прямо над протоколом: стружка летит на плитки и на штангу.
Эксперт смотрит на подготовку детали: протирает ли участник поверхности и кромки. Неподготовленная деталь — типичная причина расхождений, которую эксперт видит сразу.
Шаг 3.1.2
Берём штангенциркуль за корпус так, чтобы большой палец лежал на ролике рамки, а остальные пальцы держали штангу. Губки вводим на деталь строго перпендикулярно оси: сначала сводим до касания, потом слегка покачиваем инструмент в плоскости измерения, чтобы губки самоустановились, и поджимаем до ощущения лёгкого трения. Перекос даже в 5 градусов на диаметре 30 мм даёт завышение около 0,1 мм.
Перпендикулярность — главный источник ошибки на наружных размерах, и он не виден в цифре: показание выглядит правдоподобно, просто чуть больше истинного. На категории «Школьники» 4 балла за размер снимаются целиком, а не частично, поэтому привычка покачивать инструмент при установке экономит баллы лучше любой тренировки скорости.
Губки прилегают к детали по всей длине измерительной поверхности, зазора у кромки нет, инструмент не качается в руке. Проверьте на глаз: штанга должна быть параллельна оси детали, а не «примерно вдоль». Если деталь цилиндрическая, губки ставятся на диаметр, а не на хорду.
Ловить размер «на глаз», ставя губки под углом: показание завышается, и участник списывает разницу на погрешность инструмента. Вторая ошибка — давить на рамку так, что губки пружинят: на алюминии и тонкостенных деталях это даёт занижение до 0,1 мм.
Эксперт стоит рядом на первых замерах и смотрит именно на установку губок: перпендикулярность и умеренность поджима. Дальше он выборочно возвращается к участнику во время модуля.
Шаг 3.1.3
Каждый наружный размер снимаем минимум в трёх сечениях: у начала, в середине и у конца измеряемого участка, а диаметр — ещё и в двух взаимно перпендикулярных направлениях. Записываем все значения в черновик, а в протокол идёт то, которое соответствует чертежу: для вала — наибольшее, для отверстия — наименьшее. Разницу между сечениями фиксируем отдельно, она показывает конусность и овальность.
Одно измерение в одном сечении не описывает реальную деталь: у неё есть овальность и конусность, и эксперт сверяет именно то значение, которое нормирует чертёж. Три сечения занимают лишние двадцать секунд, но снимают риск, что вы попали на отклонение и записали его как номинал. На размерах по 4 балла это самая выгодная привычка конкурса.
Три значения записаны, разброс между ними не больше 0,05 мм — иначе деталь имеет отклонение формы, и это надо отметить. В протокол внесено значение, соответствующее правилу «вал — наибольший, отверстие — наименьший», а не среднее арифметическое.
Мерить один раз и записывать первое, что увидел: если попал на овальность, размер не сойдётся с эталоном, и 4 балла уйдут. Вторая ошибка — писать среднее арифметическое из трёх значений: чертёж нормирует предельные размеры, а не среднее.
Эксперт сверяет ваш протокол с эталонными значениями по каждому размеру и видит, взято ли правильное предельное значение. На размерах 1–10 цена ошибки — 4 балла за каждый.
Шаг 3.1.4
Читаем показание в два движения: сначала по штанге берём целое число миллиметров до нулевого штриха нониуса, затем ищем на нониусе штрих, который точнее всех совпал со штрихом штанги, и умножаем его порядковый номер на 0,05 мм. Складываем: 12 мм плюс, например, девятый штрих — это 0,45, итого 12,45 мм. Читаем при затянутом стопоре, держа инструмент на уровне глаз.
Цена ошибки в чтении нониуса равна цене ошибки в измерении: одно деление — 0,05 мм, а допуск на детали часто составляет 0,1 мм, то есть два деления. Смотреть на шкалу нужно строго перпендикулярно: под углом риски нониуса смещаются, и вы выберете соседний штрих, который «кажется» совпавшим.
Показание прочитано дважды — сначала по нониусу, потом проверкой: между какими двумя штрихами нониуса находится штрих штанги. Если оба прочтения дают одно и то же, цифра верна. Сверьте порядок величины: 12,45 читается как «двенадцать и сорок пять сотых», а не «двенадцать и четыре с половиной десятых».
Читать нониус на весу, не затянув стопор: рамка смещается на полделения, и в протокол уходит 12,50 вместо 12,45. Вторая ошибка — брать первый штрих, который «вроде совпал», двигаясь слева: совпавший штрих всегда один, и его видно по симметричному просвету с двух сторон.
Эксперт проверяет несколько ваших отсчётов, прикладывая эталонное значение: систематическое расхождение ровно в 0,05 мм сразу показывает, что участник путает номер штриха нониуса.
Действие 3.2. Измерить внутренние размеры и глубины
Шаг 3.2.1
Переворачиваем деталь и переходим на губки для внутренних измерений — те, что сверху, с цилиндрическими измерительными поверхностями. Вводим их в отверстие до упора и разводим рамку до касания стенок, слегка покачивая инструмент в двух направлениях, чтобы найти действительный диаметр. К отсчёту прибавляем 10 мм — толщину этих губок, и только потом записываем результат.
Внутренние размеры входят в основные и оцениваются теми же 4 и 2 баллами, но ошибка здесь грубее: забыть про 10 мм — значит потерять размер полностью, а не на сотые. Покачивание нужно потому, что отверстие тоже имеет овальность, и правильный диаметр — наибольший в поперечном сечении.
Инструмент входит в отверстие свободно, губки касаются стенок обеими поверхностями, показание после прибавления 10 мм попадает в поле допуска по чертежу. Проверьте на детали с известным отверстием: если результат меньше номинала ровно на 10 мм, вы забыли поправку.
Мерить отверстие наружными губками: они не пролезают внутрь, и вы измеряете хорду или наружный размер бобышки. Вторая ошибка — разводить рамку с силой, упираясь в стенки: губки пружинят, и диаметр занижается на 0,05–0,10 мм.
Эксперт сверяет внутренние размеры с эталоном: расхождение ровно в 10 мм — самый узнаваемый признак ошибки с толщиной губок, и он виден по одной цифре.
Шаг 3.2.2
Отверстие измеряем в двух взаимно перпендикулярных направлениях и на двух глубинах: у входа и в середине. Каждый раз фиксируем показание отдельно, а в протокол идёт наибольшее значение как действительный диаметр. Если разница между направлениями больше 0,1 мм, отмечаем овальность и указываем её в примечании к протоколу, рядом с номером размера и датой замера.
Отверстие, обработанное сверлом, почти всегда имеет овальность и конусность, и нормируется наибольший диаметр: именно он определяет, пройдёт ли в отверстие сопрягаемая деталь. Измерение в одном направлении даёт заниженное значение, и эксперт, сверяя с эталоном, засчитает размер неверным.
Значения по двум направлениям записаны, наибольшее внесено в протокол, разница отмечена. Проверьте себя на логику: внутренний диаметр не может быть больше наружного диаметра той же бобышки — если получилось так, вы перепутали губки или забыли поправку.
Мерить отверстие один раз «по центру»: на детали с овальностью это даёт ошибку до 0,1 мм, то есть целый размер. Вторая ошибка — не отметить разницу между направлениями и потерять пояснение, почему значение не совпало с эталоном.
Эксперт смотрит на количество измерений в отверстии и на наличие примечаний об отклонениях формы: это отличает осмысленное измерение от формального. Одно измерение в одном направлении он отмечает как недостаточное, даже если цифра совпала с эталоном.
Шаг 3.2.3
Глубины и высоты уступов снимаем глубиномером: выдвигаем штангу из рамки, упираем торец корпуса в базовую поверхность строго перпендикулярно ей и опускаем штангу до касания дна. Держим инструмент двумя руками, чтобы не наклонить, затягиваем стопор и читаем показание. Повторяем замер в двух-трёх точках по периметру дна, берём наибольшее и записываем его с пометкой «максимум».
Глубиномер — самая чувствительная к перекосу часть штангенциркуля: наклон в 3 градуса на глубине 20 мм даёт ошибку около 1 мм, то есть размер рушится полностью. Упор торцом нужен для того, чтобы отсчёт шёл от базы, указанной на чертеже, а не от произвольной кромки. Разброс по периметру показывает неплоскостность дна.
Торец корпуса прилегает к базовой поверхности без просвета, штанга касается дна, показание повторяется в трёх точках с разбросом не более 0,05 мм. Сверьте глубину с чертежом: если получилось ровно на толщину стенки больше, вы упёрлись не в то дно.
Держать глубиномер одной рукой и наклонять его: показание завышается на десятые доли, и участник списывает это на погрешность. Вторая ошибка — мерить глубину штангой, а не выдвижной линейкой, то есть вообще другим инструментом.
Эксперт проверяет глубины по эталону и смотрит на перпендикулярность установки: наклон виден по тому, как инструмент стоит на базовой поверхности. Замер одной рукой он отмечает как риск ошибки в десятые доли миллиметра.
Шаг 3.2.4
Делаем проверку на сходимость: складываем отдельные участки и сравниваем сумму с габаритным размером, который уже измерен снаружи. Например, длина детали должна равняться сумме длины цилиндра, уступа и глубины отверстия, если они лежат на одной оси. Расхождение больше 0,1 мм означает ошибку в одном из слагаемых, и её надо найти сразу, пока деталь в руках.
Сходимость — единственный самоконтроль, встроенный в саму деталь: он не требует эталона и ловит грубые ошибки, которые иначе уходят в протокол. Именно так обнаруживается забытая поправка 10 мм, перепутанные губки и неверно прочитанный нониус. На 50 баллах за основные размеры одна найденная ошибка окупает все затраты времени на проверку.
Сумма участков совпадает с габаритом в пределах 0,1 мм. Если не сходится, пересчитайте слагаемые и перемерьте то, которое вызывает сомнение, — обычно это внутренний размер или глубина, то есть там, где есть поправка или перпендикулярность.
Пропустить проверку на сходимость и сдать протокол с забытой поправкой 10 мм: расхождение выйдет наружу у эксперта, но исправить будет уже нечего. Вторая ошибка — подгонять слагаемое под сумму вместо повторного измерения.
Эксперт тоже пользуется сходимостью, когда сверяет протокол: если сумма ваших размеров не бьётся с габаритом, он проверяет именно внутренние размеры и глубины.
Действие 3.3. Вести протокол и проверять результат
Шаг 3.3.1
Записываем каждое показание сразу, в ту секунду, когда прочитали: сначала в черновик карандашом, затем, после проверки, в чистовик протокола. В черновике рядом с цифрой ставим сечение и направление, в котором мерили, — иначе три значения одного размера превращаются в три безымянных числа. Никаких «запомню два размера и запишу»: память держит не больше двух чисел.
Протокол — это и есть результат работы: эксперт оценивает не то, как вы держали инструмент, а то, что записано. Потерянная цифра равна неизмеренному размеру, а неизмеренный размер — это ноль баллов из 4. Аккуратная запись с пометками о сечении позволяет потом объяснить любое значение, если эксперт спросит.
В протоколе заполнены все строки, которые вы уже прошли, у каждой цифры есть пометка сечения. Проверьте читаемость: цифры должны быть видны без напряжения, исправления — зачёркнуты одной чертой с новой цифрой рядом, а не затёрты.
Записывать «потом, когда всё померию»: к концу модуля в голове остаётся два-три числа, а остальные приходится мерить заново, и времени на это уже нет. Вторая ошибка — затирать ошибочную цифру резинкой: исчезает след, и невозможно понять, что было исправлено.
Эксперт вправе посмотреть протокол в любой момент и в конце забирает его для сверки. Чистые, читаемые записи с пометками — часть оценки организации работы.
Шаг 3.3.2
Через пять-семь замеров возвращаемся к двум-трём ранее измеренным размерам и меряем их повторно, не глядя в протокол. Сравниваем: расхождение должно быть в пределах 0,05 мм, то есть одного деления нониуса. Если повторный замер расходится на 0,1 мм и больше, причина в установке или в инструменте, и до выяснения причины остальные цифры под сомнением.
Повторяемость — это то, что отличает измерение от догадки: если два замера одного размера не совпадают, ни один из них не является результатом измерения. Проверка занимает минуту и ловит три вещи сразу: сбитый нуль, износ губок и собственную небрежность в установке. На конкурсе, где все баллы измеримые, это самая дешёвая страховка.
Три повторных замера совпали с первыми в пределах 0,05 мм. Если расхождение повторяется систематически, проверьте нуль ещё раз: возможно, стопор не держит и рамка уходит при снятии инструмента с детали.
Мерить всё по одному разу и считать вопрос закрытым: систематическая ошибка так и останется незамеченной, а вместе с ней уйдут баллы за все размеры, где она проявилась. Вторая ошибка — при повторном замере подгонять цифру под первую, глядя в протокол.
Эксперт наблюдает, возвращается ли участник к ранее измеренным размерам: такие возвраты читаются как понимание того, что измерение требует проверки. Участник, который мерит всё по одному разу и ни разу не повторяет замер, обычно теряет баллы на размерах с овальностью.
Шаг 3.3.3
Перед переходом к второстепенным размерам делаем сверку по чертежу: берём протокол и по порядку номеров проверяем, что каждый из пятнадцати основных размеров имеет значение, что номиналы совпадают с чертежом и что ни один номер не пропущен и не записан дважды. Отдельно пересчитываем, сколько строк заполнено: должно быть ровно пятнадцать, а сумма баллов за блок — 50.
Пропуск размера — самая обидная потеря: 4 балла исчезают не из-за ошибки в цифре, а из-за пустой строки. Двойная запись одного размера под двумя номерами тоже стоит баллов, потому что второй номер остаётся без значения. Сверка по номерам занимает три минуты и закрывает целый класс потерь на 50 баллах.
Все пятнадцать строк основных размеров заполнены, номиналы сверены с чертежом, повторов нет. Если какой-то размер вызывает сомнение, отметьте его галочкой и вернитесь к нему после второстепенных — так вы не потеряете темп.
Идти по чертежу «сверху вниз» и надеяться, что ничего не пропущено: размеры на чертеже разбросаны по видам, и один-два всегда остаются незамеченными. Вторая ошибка — записать один и тот же размер под двумя номерами, приняв повторное обозначение за новый размер.
Эксперт сверяет протокол с эталонной таблицей по номерам: пустая строка видна сразу, и она стоит столько же, сколько неверная цифра. Повтор номера он тоже отмечает — за ним почти всегда стоит один и тот же размер, измеренный дважды под разными обозначениями.
Задача 4. Измерить второстепенные размерыМодуль Б · 30 баллов
Второстепенные размеры — это 30 баллов из 100, и берутся они не силой, а вниманием: размер 16 стоит 2 балла, размеры 17–23 — по 4. Сюда попадает всё, что не является габаритом и диаметром: фаски и скругления, ширина и глубина канавок, расстояния между осями отверстий, координирующие размеры от баз, иногда резьба и пазы. Часть из них нельзя взять штангенциркулем напрямую, и их считают через другие размеры или проверяют шаблоном, поэтому этот блок идёт вторым кругом, когда основные размеры уже записаны. Главная ловушка — мелкий шрифт: второстепенные размеры на чертеже нарисованы тонкими линиями в глубине видов, и участник, который «уже всё понял», теряет их целиком.
Действие 4.1. Снять фаски, канавки, радиусы и резьбу
Шаг 4.1.1
Фаску измеряем в двух координатах: штангенциркулем берём длину фаски вдоль оси и её глубину, а угол проверяем угломером или прикладываем фаску к образцу 45 градусов на просвет. Если фаска задана как 1×45°, записываем оба числа отдельно: 1,00 мм по длине и 45 градусов по углу. Прикладываем инструмент так, чтобы губки лежали на кромке без перекоса, и смотрим на просвет у лампы.
Фаска — типичный «мелкий» размер, который на чертеже стоит одной строкой, а в протоколе требует двух значений. Ошибка в 0,2 мм здесь стоит 4 балла, потому что размеры 17–23 оцениваются по 4 балла, как и основные. Просвет при проверке угла — единственный способ увидеть отклонение в градус без специального инструмента.
Длина и глубина фаски записаны, угол проверен на просвет, зазора между кромкой и образцом нет. Проверьте симметрию: если фаска есть с двух сторон, значения должны совпадать, и расхождение больше 0,1 мм надо отметить.
Мерить только длину фаски и записывать одно число вместо двух: половина значения теряется, и балл за размер не начисляется. Вторая ошибка — проверять угол «на глаз», не прикладывая шаблон: отклонение в 5 градусов визуально не читается, а размер уже неверный.
Эксперт сверяет фаски по эталону и смотрит, записаны ли обе координаты. Одно число вместо двух читается как неполное измерение, и балл за размер 17–23 не начисляется целиком, даже если длина фаски совпала с чертежом.
Шаг 4.1.2
Канавку измеряем в трёх координатах: ширину — губками для наружных измерений, глубину — глубиномером или теми же губками с упором в буртик, положение относительно торца — от базы, указанной на чертеже. Губки вводим в канавку до упора, не наклоняя, и следим, чтобы они не опирались на скругления кромок: иначе ширина выходит меньше реальной на радиус скругления. Каждое значение записываем отдельно.
Канавка — самое частое место ошибки на второстепенных размерах: участник мерит ширину, забывает глубину и положение, и размер считается несданным. Скругления кромок канавки добавляют к ошибке 0,1–0,2 мм, если губки упираются в них, а не в плоские стенки. 4 балла за размер 17–23 — та же цена, что за основной диаметр.
Ширина, глубина и положение записаны, губки стояли на плоских стенках, а не на скруглениях. Проверьте сходимость: ширина канавки плюс две её стенки должны укладываться в длину участка, на котором она выполнена.
Записать только ширину канавки: глубина и положение остаются пустыми, и балл снимается целиком, а не пропорционально. Вторая ошибка — упирать губки в скругление кромки и получать ширину на 0,1–0,2 мм меньше реальной, а потом объяснять расхождение погрешностью инструмента.
Эксперт проверяет канавки по всем трём координатам: неполная запись видна по пустым строкам в протоколе, а не по цифрам. Он же смотрит, на что опирались губки — на плоские стенки или на скругления кромок, потому что от этого зависит вся цифра.
Шаг 4.1.3
Радиусы и скругления проверяем радиусными шаблонами: прикладываем шаблон к скруглению и смотрим на просвет. Совпадение радиуса — просвета нет по всей дуге; если просвет есть в середине, радиус больше номинала, если по краям — меньше. Для каждого радиуса пробуем соседние шаблоны, чтобы убедиться, что выбранный действительно ближайший. Результат записываем как номинал с пометкой «совпадает» или «больше/меньше».
Штангенциркулем радиус не измеряется: губки дают хорду, а не радиус, и пересчёт через хорду требует знания стрелки прогиба, которой у вас нет. Радиусные шаблоны — единственный доступный способ, и его результат эксперт принимает. Проба соседних шаблонов нужна потому, что на глаз разница между R3 и R4 почти не видна.
Просвет отсутствует по всей дуге, соседние шаблоны дают заметный просвет в середине или по краям. Запишите номер шаблона, которым проверяли, и номер соседнего, который не подошёл: это делает результат проверяемым, а эксперту показывает, что выбор был осознанным, а не случайным.
Мерить радиус губками и записывать полученную хорду как радиус: значение уходит в сторону меньшего, и 4 балла теряются. Вторая ошибка — приложить шаблон под углом к плоскости скругления: тогда просвет появляется на исправной детали.
Эксперт смотрит, каким шаблоном пользовался участник и приложен ли он в плоскости дуги. Ссылка на номер шаблона в протоколе делает проверку однозначной.
Шаг 4.1.4
Если на чертеже есть резьба, снимаем два параметра: наружный диаметр штангенциркулем по гребням витков и шаг резьбомером — прикладываем набор пластин к виткам и выбираем ту, которая ложится без просвета по всей длине. Записываем обозначение, например М10×1,5. Отверстия без резьбы проверяем теми же внутренними губками с поправкой 10 мм и обязательно в двух направлениях.
Резьба входит в число второстепенных размеров, когда она есть на детали, и её параметры проверяются двумя разными инструментами. Ошибка в шаге сразу видна по несовпадению с обозначением, а ошибка в диаметре — по несовпадению с номиналом. Отверстия проверяем дважды по той же причине, что и в основных размерах: у сверлёного отверстия есть овальность.
Диаметр по гребням совпадает с номиналом в пределах 0,1 мм, пластина резьбомера ложится без просвета, обозначение записано полностью — с буквой, диаметром и шагом. Проверьте, что вы не спутали наружный диаметр с внутренним: у М10 наружный 10 мм, внутренний около 8,4 мм.
Определять шаг резьбы по линейке «на два витка»: ошибка в 0,25 мм делает обозначение неверным, и балл за размер снимается. Вторая ошибка — записывать только диаметр без шага: резьба без шага не идентифицируется.
Эксперт проверяет обозначение резьбы целиком: диаметр, шаг, при необходимости направление. Частичная запись не засчитывается, а ошибка в шаге на 0,25 мм делает неверным всё обозначение, даже если диаметр снят точно.
Действие 4.2. Снять координирующие и межцентровые размеры, проверить полноту
Шаг 4.2.1
Координирующие размеры снимаем от баз, указанных на чертеже: находим базу — обычно это торец или обработанная плоскость, — и мерим расстояние от неё до каждого элемента. Штангенциркуль ставим губками так, чтобы одна опиралась на базу, а вторая на нужную кромку или ось, и держим инструмент параллельно измеряемому направлению. Цепочку размеров записываем в том же порядке, в каком она идёт по чертежу.
От базы, а не от произвольной кромки: если мерить от удобного места, сумма цепочки не сойдётся с габаритом, и эксперт увидит расхождение сразу. Координирующие размеры входят в размеры 17–23 по 4 балла, и ошибка в них обычно не в цифре, а в выбранной базе. Порядок записи по чертежу нужен для того, чтобы потом можно было проверить цепочку.
Все расстояния отсчитаны от одной и той же базы, сумма цепочки сходится с габаритным размером в пределах 0,1 мм. Проверьте, что база в протоколе названа: без этого невозможно объяснить, от чего считали.
Мерить от разных баз в одной цепочке: сумма не сходится, и приходится перемерять всю группу. Вторая ошибка — держать инструмент не параллельно направлению измерения: показание завышается, и ошибка растёт с длиной.
Эксперт сверяет цепочку размеров и её сумму с эталоном: расхождение по базе видно по систематическому сдвигу всех значений группы на одну и ту же величину. Если в протоколе база не названа, проверить вашу логику он не может и оценивает только цифры.
Шаг 4.2.2
Межцентровое расстояние снимаем косвенно: мерим расстояние между одноимёнными стенками двух отверстий и прибавляем по половине диаметра каждого, либо мерим между наружными стенками и вычитаем по половине. Второй способ — через координирующие размеры от базы: разность координат двух осей и есть межцентровое расстояние. Считаем на бумаге, записываем результат с указанием способа.
Напрямую межцентровое расстояние штангенциркулем не берётся: оси внутри детали, и губки до них не достают. Косвенный расчёт даёт правильный ответ только при аккуратной арифметике, и именно здесь чаще всего теряются 4 балла: цифры измерены верно, а половинки диаметров прибавлены один раз вместо двух. Указание способа в протоколе позволяет эксперту проверить вашу логику.
Результат, полученный двумя способами, совпадает в пределах 0,1 мм. Проверьте арифметику отдельно от измерений: пересчитайте на бумаге, подставив измеренные значения, и убедитесь, что половинки диаметров учтены для обоих отверстий.
Прибавить полный диаметр вместо половины: расстояние выходит больше на 5–10 мм, и размер проваливается полностью. Вторая ошибка — считать в уме, без записи промежуточных значений, и терять одно слагаемое из четырёх, а потом не суметь объяснить, откуда взялась цифра.
Эксперт проверяет не только цифру, но и способ: если записано, как получено значение, ошибку в расчёте он видит и оценивает методику отдельно. Косвенный размер без пояснения он сверяет только по конечному числу, и любое расхождение трактуется не в пользу участника.
Шаг 4.2.3
Отдельно перепроверяем все внутренние размеры на поправку: к каждому отсчёту, снятому губками для внутренних измерений, прибавляем 10 мм — толщину этих губок. Проходим по протоколу и отмечаем галочкой те строки, где поправка уже учтена. Если внутренний размер снят глубиномером или получен через наружные размеры, поправка не нужна, и это тоже отмечаем, чтобы не прибавить её лишний раз.
Поправка 10 мм — самая грубая из возможных ошибок, и она встречается дважды: в основных размерах и в второстепенных. Одной забытой поправки достаточно, чтобы потерять 4 балла и разрушить сходимость всей цепочки, потому что внутренний размер участвует в проверке суммы. Отметки в протоколе нужны для того, чтобы не прибавить 10 мм дважды.
Все строки с внутренними размерами имеют отметку о поправке, значения попадают в поле допуска по чертежу. Проверьте на одном размере вручную: отсчёт 12,45 плюс 10 даёт 22,45 мм, и именно это число должно стоять в протоколе.
Прибавить 10 мм дважды: размер выходит на 10 мм больше и не сходится ни с чертежом, ни с суммой цепочки. Вторая ошибка — прибавлять поправку к наружным размерам, где она не нужна, и портить верные цифры, которые до этого сходились с чертежом.
Эксперт видит поправку по величине расхождения: ровно 10 мм — это всегда губки, и никакая другая причина такой цифры не даёт. Он же проверяет, не прибавлена ли поправка дважды: тогда расхождение составляет 20 мм и читается так же однозначно.
Шаг 4.2.4
Проверяем полноту блока: в протоколе должно быть восемь второстепенных размеров — номер 16 на 2 балла и номера 17–23 по 4 балла. Сверяем каждый номер с чертежом, отмечаем, что именно измерено, и пересчитываем сумму баллов: 2 + 7 × 4 = 30. Если сумма не сходится, значит, какой-то размер пропущен или записан дважды, и его надо найти до сдачи протокола.
Арифметика баллов — самый быстрый способ проверить полноту: 30 баллов складываются только из восьми позиций, и любая потеря сразу видна по сумме. Второстепенные размеры на чертеже мелкие и разбросаны, поэтому проверка по номерам надёжнее, чем по памяти. Эти 30 баллов часто решают исход, потому что основные размеры участники снимают старательно, а мелкие забывают.
Восемь строк заполнены, каждая сверена с чертежом, сумма баллов сходится к 30. Отметьте галочкой те размеры, где пришлось считать косвенно, — к ним стоит вернуться, если останется время. Проверьте также, что ни один номер не встречается дважды: повтор почти всегда означает, что один размер записан под двумя обозначениями.
Считать, что «второстепенные — значит необязательные», и сдать протокол с четырьмя заполненными строками из восьми: потеря 16 баллов, которые нельзя восполнить ничем. Вторая ошибка — не сверять номера и записать один размер под двумя номерами.
Эксперт сверяет протокол с эталонной таблицей построчно: пустые строки в блоке второстепенных размеров видны сразу и стоят дороже, чем кажется. Восемь позиций на 30 баллов — это треть оценки, и теряют её чаще всего на мелочах вроде канавки или фаски.
Задача 5. Определить шероховатость, свести протокол и сдать работуМодуль Б · шероховатость 10 + охрана труда
Последний блок стоит до 20 баллов: 10 за шероховатость пяти поверхностей и 10 за охрану труда, где 5 баллов за спецодежду и 5 за безопасное использование мерительного инструмента. Шероховатость определяют не прибором, а сравнением с образцами — визуально на просвет и на ощупь, и оценивают поверхности 1 и 2 по 2 балла, поверхности 3, 4 и 5 по 1 баллу, плюс 3 балла за то, что все пять определены правильно. Порядок работы здесь обратный привычному: сначала смотрят на деталь глазами и пальцем, потом записывают, и только после этого сводят протокол. Заканчивается всё уборкой и сдачей в отведённое окно: работа, сданная позже, не принимается, сколько бы баллов в ней ни было.
Действие 5.1. Определить шероховатость по образцам
Шаг 5.1.1
Готовим рабочее место для сравнения: достаём набор образцов шероховатости, протираем деталь и образцы сухой салфеткой, ставим лампу так, чтобы свет падал на поверхность сбоку под углом примерно 45 градусов, и убираем со стола всё лишнее. Образцы раскладываем по возрастанию Ra — например, 0,8, 1,6, 3,2, 6,3, 12,5 — и для каждой поверхности подбираем образец с тем же видом обработки: точение к точению, фрезерование к фрезерованию.
Шероховатость оценивают сравнением, а сравнение возможно только при одинаковых условиях освещения и одинаковом виде обработки: штрихи от резца и от фрезы выглядят по-разному при одном и том же Ra. Боковой свет под углом 45 градусов выявляет микрорельеф, а свет сверху его скрадывает и занижает оценку на один класс. Это 10 баллов, и они берутся именно подготовкой, а не глазомером.
На столе лежат только деталь, набор образцов и салфетка, лампа стоит сбоку, блика в глаза нет, поверхность детали чистая и сухая. Проверьте, что образцы разложены по порядку: перепутанные местами эталоны дают ошибку сразу на класс.
Сравнивать поверхность с образцом при свете сверху или под прямым углом: микрорельеф не читается, и вы записываете более гладкий класс, чем есть. Вторая ошибка — брать образец с другим видом обработки: штрихи не совпадают, и сравнение теряет смысл.
Эксперт смотрит, как организовано сравнение: наличие набора, порядок образцов, положение лампы. Это относится и к культуре измерения, и к 5 баллам за безопасное обращение с инструментом.
Шаг 5.1.2
Сравниваем визуально: прикладываем образец к поверхности детали вплотную, чтобы штрихи шли в одном направлении, и смотрим на границу между ними под углом к свету. Ищем образец, у которого рисунок следов совпадает по частоте и глубине; если поверхность выглядит грубее образца, переходим к следующему, более грубому, и так до совпадения. Каждую поверхность сравниваем минимум с двумя соседними образцами.
Визуальное сравнение по частоте штрихов — основной метод, доступный без профилометра, и он работает только при взгляде под углом: при прямом взгляде разница между Ra 1,6 и 3,2 почти не видна. Сравнение с двумя соседними образцами нужно для того, чтобы поймать пограничный случай: поверхность между классами оценивают в сторону более грубого, потому что занижение класса — это пропущенный дефект обработки.
Рисунок следов на детали и на образце совпадает по частоте, граница между ними читается как продолжение одной поверхности. Проверьте себя: если вы колеблетесь между двумя образцами, запишите более грубый и отметьте сомнение в примечании.
Смотреть на поверхность прямо, а не под углом: тогда и Ra 0,8, и Ra 6,3 выглядят «гладкими», и участник записывает заниженное значение. Вторая ошибка — оценивать поверхность, на которой осталось масло или стружка: они маскируют микрорельеф.
Эксперт сверяет записанные значения с эталонной таблицей по каждой поверхности: ошибка на класс видна сразу, а поверхности 1 и 2 стоят по 2 балла, то есть дороже остальных.
Шаг 5.1.3
Проверяем на ощупь: проводим ногтем большого пальца поперёк штрихов, сначала по образцу, потом по поверхности детали, с одинаковым усилием. Ощущение «цепляет» или «скользит» сравниваем между собой, а не запоминаем абсолютно. Второй приём — провести подушечкой пальца вдоль и поперёк: на грубой поверхности ощущается разница между направлениями, на гладкой её почти нет.
Тактильный контроль подтверждает или опровергает визуальный: глаз ошибается на блестящих поверхностях, где блик маскирует рельеф, а ноготь чувствует высоту микронеровностей в несколько микрометров. Два независимых способа, совпавших по результату, дают уверенность в записи, а расхождение — повод посмотреть ещё раз, прежде чем ставить цифру в протокол.
Ощущение от детали совпадает с ощущением от выбранного образца, разницы между направлениями нет или она такая же, как у образца. Проверьте пальцем обе поверхности, которые оцениваются по 2 балла: они самые дорогие, и их стоит проверить дважды.
Проводить пальцем в острой кромке и посадить занозу или порез: деталь имеет фаски и канавки, и это реальная травма на конкурсе. Вторая ошибка — тереть поверхность до блеска, меняя её шероховатость прямо в процессе контроля.
Эксперт наблюдает за тактильным контролем и за тем, не касается ли участник поверхности в зоне острых кромок. Небрежность здесь — и травма, и потеря баллов за охрану труда.
Шаг 5.1.4
Записываем результат по пяти поверхностям: номер поверхности, вид обработки, выбранный образец и значение Ra. Для поверхностей 1 и 2 это по 2 балла, для 3, 4 и 5 — по 1 баллу, а если все пять определены верно, добавляется ещё 3 балла. В примечании указываем, каким способом проверяли — визуально, на ощупь или двумя способами сразу, и каким образцом пользовались, чтобы запись можно было повторить и проверить.
Запись в протокол — это и есть сданный результат: 7 баллов складываются из отдельных поверхностей, а 3 балла даются только за полный и правильный комплект из пяти. Один пропуск в списке снимает и свою единицу, и все три балла за комплект, то есть обходится в 4 балла. Указание способа проверки делает запись проверяемой и защищает при спорной оценке.
Пять строк заполнены, у каждой есть номер, значение Ra и способ проверки. Проверьте, что значения не противоречат чертежу: если на чертеже у поверхности стоит знак с Ra 3,2, а вы записали 12,5, — либо поверхность обработана грубее, либо вы ошиблись с образцом.
Записать одно значение на все пять поверхностей «примерно одинаково»: деталь обработана по-разному, и совпадение всех пяти значений читается как отсутствие контроля. Вторая ошибка — пропустить поверхность, которая на чертеже обозначена мелким знаком.
Эксперт сверяет пять значений с эталоном и отдельно смотрит на полноту: пять правильных значений дают 10 баллов, четыре — максимум 6, потому что вместе с пропущенной поверхностью теряются 3 балла за комплект.
Действие 5.2. Свести протокол, убрать место и сдать работу
Шаг 5.2.1
Сводим протокол целиком: 23 размера и 5 поверхностей. Идём по номерам от первого до двадцать третьего, сверяя каждую строку с чертежом, и отдельно проверяем пять строк шероховатости. В спорных строках делаем контрольный замер ещё раз, тем же инструментом и тем же способом установки, и записываем оба значения, если они расходятся больше чем на 0,05 мм.
Сводка — последняя точка, где ошибку ещё можно поймать: после сдачи протокола исправлять нечего. Полнота напрямую переводится в баллы: 50 за основные, 30 за второстепенные и 10 за шероховатость, и пустая строка означает потерянные 4 балла независимо от качества остальной работы. Контрольный замер в спорной строке занимает три минуты и сохраняет 4 балла.
Все 28 строк заполнены, повторов номеров нет, спорные значения измерены дважды и оба записаны. Проверьте сумму по блокам: 15 строк основных, 8 строк второстепенных, 5 строк шероховатости. Если какая-то цифра выглядит невероятно — например, наружный диаметр меньше внутреннего, — перемерьте её обязательно.
Сдавать протокол, не пройдя по номерам: одна пропущенная строка обходится дороже, чем все сэкономленные минуты. Вторая ошибка — переписывать протокол начисто в последние десять минут и вносить при переписывании новые описки.
Эксперт забирает протокол и сверяет построчно с эталонной таблицей. Читаемость, полнота и наличие примечаний о повторных замерах влияют на оценку организации работы.
Шаг 5.2.2
Убираем рабочее место и приводим инструмент в порядок: плитки протираем, смазываем тонким слоем масла и укладываем в набор по номерам, штангенциркуль протираем сухой салфеткой, сводим губки с зазором в полмиллиметра и убираем в футляр. Ветошью протираем стол, стружку сметаем щёткой в контейнер, а не сдуваем. Деталь возвращаем на подкладку в том виде, в каком её выдали.
Консервация плиток маслом — требование хранения: без неё рабочие поверхности корродируют за сутки, и набор приходит в негодность для следующего участника. Уборка входит в оценку безопасного использования мерительного инструмента, те самые 5 баллов, которые начинают начисляться с первого касания инструмента. Сдувать стружку запрещено правилами охраны труда: она летит в глаза и на соседние рабочие места.
Инструмент чистый и убран, плитки в наборе и смазаны, стол сухой и без стружки, деталь на месте. Пройдите по столу взглядом эксперта: на нём не должно остаться ни одного предмета, который вы не получили в начале.
Оставить плитки без смазки на столе: к утру на них появляются пятна коррозии, и набор списывают, а виноватым считается последний, кто с ним работал. Вторая ошибка — сдувать стружку и мести её рукой: порезы и травма глаз на ровном месте.
Эксперт осматривает рабочие места после сдачи и отмечает состояние инструмента. Грязный или несмазанный набор — замечание в оценочный лист, а оставленная на столе деталь считается незавершённой работой, даже если протокол сдан вовремя.
Шаг 5.2.3
Сдаём работу в отведённое окно: за пять минут до конца времени подходим к эксперту с протоколом, называем количество измеренных размеров и поверхностей и коротко объясняем, что вызвало затруднение. Инструмент и деталь при этом уже убраны, стол приведён в порядок. Если время вышло, а работа не сдана, она не принимается — это правило, а не пожелание.
Сдача — отдельный этап, и он фиксируется по времени: 150 минут на все модули, из них 30 на настройку инструмента и 120 на измерения и охрану труда. Короткий отчёт ценен тем, что показывает понимание: участник, который говорит «пять поверхностей проверил двумя способами, спорный размер 12 перемерил дважды», выглядит иначе, чем тот, кто молча отдаёт лист.
Протокол сдан в окне, инструмент убран, стол чистый, сданное количество позиций названо вслух. Проверьте, что в протоколе стоит ваша фамилия и номер рабочего места: без этого лист может потеряться при сверке.
Доделывать последний размер, когда время уже истекло: работа не принимается целиком, и все 100 баллов превращаются в ноль. Вторая ошибка — сдать протокол молча и уйти, не убрав инструмент: баллы за безопасное обращение снимаются уже после сдачи.
Эксперт принимает работу и при необходимости задаёт один-два вопроса по методике: чем мерили внутренний размер и как определяли шероховатость. Ясный ответ подтверждает, что цифры получены, а не угаданы.
Студент
учащиеся колледжей и техникумовВыдержка из официального конкурсного задания: страницы, относящиеся к категории «Студент» (стр. 7–12 источника).
Пошаговое решение
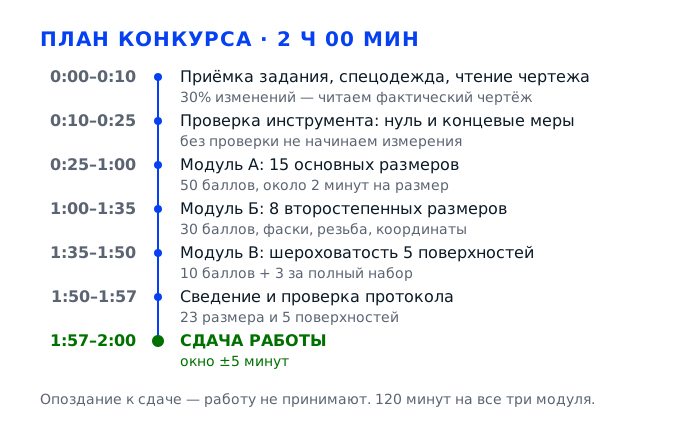
Конкурсное задание по компетенции «Метрология» для категории «Студенты» разбито на три модуля и длится ровно 120 минут: модуль А — измерение основных размеров (50 баллов), модуль Б — измерение второстепенных размеров (30 баллов), модуль В — определение шероховатости и охрана труда (20 баллов). Участник получает заранее изготовленную деталь с чертежом, сам составляет план измерения и выполняет его выданным инструментом: штангенциркулем ШЦ-I-150-0,05 с ценой деления 0,05 мм и набором концевых мер №103 класса допуска 1. Оценивают не красивый протокол, а достоверность каждого из двадцати трёх размеров и каждой из пяти поверхностей: за основной размер дают 4 или 2 балла, за поверхность — от 1 до 2 плюс 3 балла за полный набор. В день соревнований в задание вносится 30% изменений, поэтому план составляется на площадке и по фактическому чертежу.
Задача 1. Принять задание, прочитать чертёж и подготовить инструментРегиональный модуль · 10 баллов + вход в модули А и Б
Первые двадцать минут решают, сколько баллов вы вообще сможете набрать. Пока инструмент не проверен, а чертёж не прочитан, любое измерение превращается в лотерею: отсчёт снят, а доверия к нему нет. Здесь же лежат 10 баллов регионального модуля — наличие спецодежды и безопасное использование мерительного инструмента, — и они снимаются целиком и сразу, если не отработать их на входе, до первого касания детали губками.
Действие 1.1. Войти на площадку по правилам
Шаг 1.1.1
Надеваем рабочие брюки и футболку из перечня конкурсного задания: другой одежды на площадке быть не должно, рукава короткие, манжеты не свисают над деталью и не цепляют рамку штангенциркуля. Волосы убираем под резинку или заколку полностью, включая затылок, потому что отдельный волос, упавший на шкалу штанги, читается как штрих. Обувь закрытая, на сухой нескользящей подошве. Часы, браслеты и массивные кольца снимаем: широкий браслет упирается в рамку и сбивает установку нуля, а кольцо мешает прижимать губки без перекоса.
Наличие спецодежды — отдельный измеримый критерий регионального модуля на 5 баллов, и проверяют его до старта, а не в конце работы. По КЗ каждый участник конкурса должен быть одет в специальную одежду, причём рабочие брюки и футболка перечислены как обязательные, а не рекомендованные. Пять баллов из ста — это ровно тот же вес, что пять основных размеров, и терять их на входе обиднее всего: они не требуют ни навыка, ни времени.
Перед стартом отойдите на два шага и проверьте себя по четырём признакам: брюки и футболка из перечня, рукава не ниже локтя, волосы не выбиваются ни спереди, ни сзади, на руках нет часов и браслетов, обувь закрыта и сухая. Попросите соседа или волонтёра посмотреть со спины, потому что сами вы затылок не увидите.
Самая частая ошибка — прийти в удобной повседневной одежде, рассчитывая, что «здесь всё равно не завод». Вторая — снять только часы, оставив браслет или кольцо: они мешают работе и отмечены экспертом отдельно. В обоих случаях 5 баллов уходят целиком, независимо от того, как точно вы потом измерите деталь.
Эксперт фиксирует спецодежду в первые минуты, до выдачи задания, и заносит результат в оценочный лист. Обратно эти баллы не вернуть, поэтому проверка на входе должна быть автоматической, как застёгивание пуговиц.
Шаг 1.1.2
Раскладываем стол слева направо в порядке работы: чертёж, бланк протокола, футляр со штангенциркулем, набор концевых мер, чистую хлопчатобумажную салфетку и карандаш. Деталь кладём на салфетку или деревянную подставку, а не на голый металл верстака: под слоем стружки от предыдущего участника полированная поверхность мгновенно получает задир. Настольную лампу разворачиваем так, чтобы свет падал на шкалу сбоку: при боковом освещении штрихи нониуса читаются резко, при свете в лоб они расплываются в светлое пятно.
Организация рабочего места напрямую влияет на измеряемые критерии: каждое перекладывание инструмента и поиск карандаша съедают время из 120 минут, отведённых на все три модуля. Боковой свет — не эстетика, а способ поймать совпадение штрихов нониуса с точностью до половины деления, то есть до 0,025 мм. Чистая салфетка закрывает сразу две задачи: защищает деталь и убирает масло перед измерением шероховатости.
Проверьте стол на уровне глаз: свободная площадка под деталь не меньше листа А4, инструмент не лежит на краю, салфетка чистая и сухая, бланк не подложен под деталь. Проведите ладонью по столешнице — стружки, абразива и капель масла быть не должно. Убедитесь, что шнур лампы не тянется через рабочую зону.
Оставить деталь на голом верстаке рядом с напильником и ветошью: царапина на посадочной поверхности читается как порча образца, а часть размеров после этого просто нечем измерить. Вторая ошибка — разложить всё в кучу по центру: тогда деталь приходится класть на инструмент, и любой неловкий поворот руки сбрасывает плитки на пол.
Эксперт обходит рабочие места в начале модуля и смотрит на две вещи: есть ли чистая зона под деталь и не лежит ли инструмент навалом. Это же он проверит в конце, перед сдачей, только там цена ошибки выше.
Шаг 1.1.3
Убираем со стола всё, что запрещено пунктом 2.3 конкурсного задания: заранее собранные элементы, заранее сделанные записи, шпаргалки с таблицами нониуса, телефон и любые средства связи. План измерений составляем здесь же, на выданном бланке, карандашом, по тому чертежу, который лежит на столе. Если вы привезли с собой методичку или тренировочный чертёж — они остаются в сумке, вне рабочей зоны.
Запрет на заранее собранные элементы и записи введён не для строгости: в день соревнований в задание вносится 30% изменений, поэтому заготовленный дома план гарантированно разойдётся с фактическим чертежом, и работать по нему — значит мерить не те поверхности. Плюс само составление плана входит в замысел задания: по КЗ участник должен составить осмысленный структурированный план действий по измерению детали согласно чертежу.
Проверьте: на столе только выданные документы, бланк, инструмент и деталь; телефон в сумке и выключен; на бланке ваш номер участника, а не чужие пометки. Если на площадке объявили изменения в задании, убедитесь, что у вас на руках именно изменённая редакция чертежа.
Держать телефон на столе «просто как часы» — самое нелепое нарушение: эксперту достаточно увидеть аппарат в рабочей зоне, чтобы расценить это как средство связи. Вторая ошибка — принести распечатку с порядком измерения: её снимут, а время на составление плана всё равно уйдёт, только уже в спешке.
Эксперт проверяет рабочую зону до старта и может подойти в любой момент модуля. Отдельно фиксируется, составлен ли план на бланке: пустой бланк к середине модуля — сигнал, что участник работает наугад.
Действие 1.2. Прочитать чертёж и составить план измерений
Шаг 1.2.1
Берём чертёж и обходим его по часовой стрелке, начиная с главного вида: выписываем на бланк каждый размер с номиналом и допуском, сразу помечая, к какой группе он относится. Основные размеры задают форму и посадку — диаметры ступеней, длины, ширину паза, глубину отверстия; по КЗ их пятнадцать, и они стоят 4 балла за первый десяток и 2 балла за остальные пять. Второстепенные — фаски, радиусы, канавки, координаты крепёжных отверстий; их восемь, и они оцениваются так же: 2 балла за шестнадцатый и по 4 за семнадцатый – двадцать третий.
Такое деление задаёт приоритет всей работы: 50 баллов лежат в основных размерах и 30 — во второстепенных, при этом времени на модуль Б уходит меньше, а цена ошибки в одном размере одинакова. Если размеченный список лежит перед глазами, вы в любой момент видите, сколько осталось, и не тратите сорок минут на фаску, оставив не измеренным диаметр посадки.
В бланке должно получиться ровно 15 строк в основной группе и 8 во второстепенной, в каждой — номер размера по чертежу, номинал, поле допуска и пустая графа под фактическое значение. Сверьте количество с чертежом ещё раз: пропущенный на этом этапе размер не появится в протоколе сам, а незаполненная строка — это гарантированные 0 баллов.
Начать мерить с первого попавшегося размера, не разметив чертёж: к середине модуля выясняется, что два размера пропущены, а один записан дважды, и на восстановление уходит время из шероховатости. Вторая ошибка — считать основным всё, что крупно написано: размер со звёздочкой в справочной таблице часто второстепенный.
Эксперт подходит к столу в первые десять минут и смотрит на чертёж: обведены ли размеры, есть ли на бланке разметка групп. Размеченный чертёж сразу отличает участника, который планирует, от того, кто импровизирует.
Шаг 1.2.2
Переписываем допуски и проверяем, тянет ли их выданный инструмент. По КЗ на площадке штангенциркуль ШЦ-I-150-0,05 с ценой деления нониуса 0,05 мм и погрешностью ±0,05 мм, то есть уверенно он работает с допусками от 0,15 мм и грубее — по правилу «погрешность средства измерения не больше трети допуска». Где на чертеже поле допуска 0,1 мм и жёстче, штангенциркуль даёт ориентир, а не приговор: такой размер меряем трижды, записываем среднее и в примечании честно указываем границу метода.
Правило одной трети существует потому, что погрешность средства измерения складывается с погрешностью метода и температурой, и при допуске 0,1 мм инструмент с погрешностью 0,05 мм отдаёт половину поля допуска на собственную ошибку. На чемпионате это важно практически: если записать размер «в упор» к границе допуска, эксперт при перепроверке получит другое значение и снимет балл за недостоверный результат.
Проверьте по бланку: у каждого размера с допуском жёстче 0,12 мм стоит пометка «три измерения, среднее». Отдельно отметьте размеры, где допуск задан в минус или плюс, а не симметрично: именно в них чаще всего ошибаются при сравнении с полем допуска.
Мерить всё подряд одним инструментом, не глядя на допуск: размер с полем 0,05 мм будет записан с точностью 0,05 и всё равно не подтвердится при перепроверке. Вторая ошибка — наоборот, записывать все размеры с точностью до 0,01, выдумывая десятые доли, которых шкала не показывает.
Эксперт смотрит, соотносятся ли записанные значения с ценой деления инструмента. Ряд аккуратных чисел с шагом 0,01 при шкале 0,05 читается как придуманный, и это отдельный повод для проверки.
Шаг 1.2.3
Определяем базы: от какой поверхности на чертеже проставлены размеры, от той и меряем. Если размеры идут цепочкой от торца к торцу, всё равно начинаем каждый от общей базы, а не от конца предыдущего: при цепочке погрешность каждого измерения накапливается, и последний размер уезжает на 0,15–0,2 мм при формально правильных отсчётах. Длину детали фиксируем первой и дальше используем её как контроль остальных.
Совпадение базы измерения с конструкторской базой — это то, что делает результат сопоставимым с чертежом. Если мерить от разных поверхностей, сумма размеров перестаёт сходиться с общей длиной, и эксперт видит это по протоколу за секунду. Кроме того, в модуле А за каждый размер дают 4 или 2 балла именно за достоверное значение, а не за любое число в строке.
Проверьте арифметическую замкнутость: сумма ступеней по одной линии должна давать общую длину с точностью до 0,05–0,1 мм, а координаты отверстий — укладываться в габарит. Если сумма не сходится, ищите не арифметику, а неверную базу или перекос губок.
Мерить каждую ступень от предыдущей «так быстрее»: ошибки складываются, и последний размер выходит за допуск при исправной детали. Вторая ошибка — принять за базу черновой торец вместо обработанного, если на чертеже базой обозначен второй.
Эксперт смотрит на протокол как на систему: сходятся ли размеры между собой. Несходящаяся сумма — первый признак, что измерения делались без плана. Он смотрит и на то, от какой поверхности снята база: если сумма сходится только при счёте от ступени к ступени, это видно по последнему размеру.
Шаг 1.2.4
Сверяем выданный чертёж с тренировочным вариантом, если он вам знаком: 30% изменений вносится в день соревнований, поэтому номиналы, количество отверстий, глубины и требования к шероховатости могут отличаться от того, что вы отрабатывали. Читаем только по бумаге, которая лежит на столе, и обводим карандашом те размеры, которые отличаются от привычных: при работе по памяти именно они и уезжают.
Изменения в день соревнований — главная причина, по которой план составляется на месте и по фактическому чертежу. Участник, который «знает эту деталь», записывает номинал из головы, а потом не понимает, почему половина размеров вышла за допуск. По КЗ за достоверность каждого размера отвечает участник, и ссылка на тренировочный вариант не принимается.
Проверьте три вещи: число отверстий на чертеже совпадает с числом, которое вы обвели; требования к шероховатости выписаны отдельно с указанием пяти поверхностей; ни один размер не остался только в памяти. Если что-то в чертеже нечитаемо, спросите эксперта до старта, а не в середине модуля.
Мерить по памяти и потом «подгонять» запись под привычный номинал — грубая ошибка, которая стоит сразу нескольких размеров. Вторая — не заметить, что изменилось требование к шероховатости, и оценить поверхность по старому Ra.
Эксперт объявляет изменения перед стартом и следит, перечитан ли чертёж. Участники, которые сразу начинают мерить, часто пропускают именно изменённый размер.
Действие 1.3. Проверить инструмент до первого измерения
Шаг 1.3.1
Достаём штангенциркуль из футляра, держа за рамку и торец штанги, а не за измерительные губки, и осматриваем их при боковом свете: на поверхностях не должно быть забоин, следов коррозии, налипшей стружки и масляной грязи. Проверяем ход рамки: она должна двигаться по штанге плавно, без заеданий, но и без ощутимого люфта в поперечном направлении. Люфт больше сотых долей миллиметра уже искажает отсчёт, потому что губки встают с перекосом.
Чистота измерительных поверхностей — условие достоверности: слой грязи или стружка толщиной 0,02–0,03 мм прибавляется к каждому размеру, и ошибка становится систематической. Это же входит в критерий безопасного использования мерительного инструмента на 5 баллов: работать забитым, засаленным инструментом — прямое нарушение, которое эксперт видит без всяких измерений.
Сомкните губки и посмотрите на просвет: щели быть не должно по всей длине, а не только у кончиков. Проведите рамкой от нуля до 150 мм и обратно — она должна идти с одинаковым усилием, без рывков и без «ступеньки» посередине. Проверьте, что стопорный винт рамки затягивается и держит положение.
Работать инструментом с забоиной на губке: каждый размер получается завышенным на толщину задира, и исправить это нельзя ничем, кроме замены инструмента. Вторая ошибка — протереть губки о спецовку: ворс и пыль остаются на измерительных поверхностях, и нуль уже не сходится.
Эксперт может подойти и посмотреть, как вы обращаетесь с инструментом, в любой момент модуля. Отдельно оценивается, кладёте ли вы его на салфетку или в футляр, а не на металл верстака.
Шаг 1.3.2
Сдвигаем рамку до упора, смыкаем губки и прижимаем их друг к другу без усилия, только до касания. Нулевой штрих нониуса должен точно совпасть с нулевым штрихом штанги, а последний штрих нониуса — с соответствующим штрихом штанги: если оба совпадения есть, нуль выставлен. Затем отводим рамку на 20–30 мм, возвращаем и смыкаем снова: нуль обязан вернуться в то же положение.
Сбитый нуль — самая дорогая ошибка на этой компетенции, потому что она не выглядит ошибкой. Все двадцать три размера сдвигаются на одну и ту же величину, деталь признаётся негодной, а работа — выполненной. При цене 4 балла за основной размер это минус половина модуля А, и всё из-за проверки, которая занимает двадцать секунд.
Проверьте не только начало шкалы: посмотрите, не смещён ли нониус относительно рамки физически, нет ли трещины в стекле и не стёрты ли штрихи. Убедитесь, что при сомкнутых губках глубиномер полностью утоплен и не выступает за торец штанги.
Пропустить установку нуля, потому что «инструмент новый из коробки»: у нового штангенциркуля нуль тоже бывает сбит, особенно после транспортировки. Вторая ошибка — выставлять нуль, затягивая винт рамки на ходу: рамка смещается на 0,05–0,1 мм в момент затяжки.
Эксперт в начале модуля обходит места и смотрит, смыкают ли участники губки перед работой. Это первый индикатор того, понимает ли человек, что измеряет, а не просто снимает числа.
Шаг 1.3.3
Берём набор концевых мер длины №103 класса допуска 1 и собираем блок на 20,00 мм из двух или трёх плиток, подбирая их по последним знакам размера. Плитки берём за боковые нерабочие грани или пинцетом, рабочие поверхности пальцами не трогаем. Притираем: накладываем одну на другую с небольшим сдвигом, пока они не схватятся, — притёртый блок держится за счёт молекулярного сцепления и не рассыпается, если взять его за верхнюю плитку.
Проверка по концевым мерам — единственное доказательство, что инструмент показывает правду: сами плитки класса 1 имеют погрешность в доли микрона, то есть в десятки раз точнее шкалы штангенциркуля, и их вклад можно не учитывать. Именно эта операция превращает отсчёт в результат, за который дают баллы, и она же закрывает критерий безопасного обращения с инструментом.
Измерьте блок тремя способами: на 20 мм, на 50 мм и, если плиток хватает, на 100 мм. Отклонение на каждом размере не должно превышать ±0,05 мм. Запишите полученные отклонения в бланк, в примечание: это ваша защита, если эксперт перепроверит размер своим инструментом и получит другое число.
Мерить плитку, держа её пальцами за рабочие поверхности: жир и нагрев дают искажение, а на полированной стали остаются отпечатки, которые потом не убираются. Вторая ошибка — оставить блок притёртым на столе после проверки: плитки «срастаются» и разбираются с усилием, а тонкие меры при этом гнутся.
Эксперт смотрит, проверял ли участник инструмент по эталону или ограничился нулём. Наличие притёртого блока на столе в начале работы — сильный аргумент в пользу участника при спорных результатах.
Шаг 1.3.4
Даём детали и инструменту полежать на столе пять–десять минут, чтобы они приняли температуру помещения: нормальные условия измерений — 20 °C, и это не формальность. Штангенциркуль держим за рамку и за торец штанги ближе к неподвижной губке, а не за середину линейки: тёплая ладонь удлиняет стальную штангу, и на длине 150 мм нагрев на десять градусов даёт до 0,017 мм, то есть треть цены деления.
Температурная погрешность не видна и не ощущается, поэтому её прощают себе почти все. Деталь, только что взятая из тепла или после обработки, короче или длиннее на сотые доли, а допуск на основных размерах может быть 0,1 мм — половину разницы уже съела температура. По КЗ размеры оцениваются измеримым критерием, и «тепло от руки» в объяснениях не учитывается.
Проверьте на ощупь: деталь и губки не должны быть тёплыми или холодными относительно воздуха. Если деталь принесли из другого помещения, отметьте время начала и дайте ей отлежаться, а пока составьте план измерений. Не дышите на шкалу и не протирайте её рукой перед отсчётом.
Мерить деталь сразу после шлифовки или сразу после того, как её подержали в руках: размер уезжает на 0,01–0,02 мм, и на жёстком допуске это граница годности. Вторая ошибка — держать штангенциркуль за штангу всей ладонью в течение всей работы: инструмент прогревается и «плывёт» от первого размера к последнему.
Эксперт замечает, как участник держит инструмент, почти сразу. Хват за измерительные губки или за середину штанги — типичный признак новичка, и его отмечают в листе наблюдений.
Задача 2. Модуль А: измерить основные размерыМодуль А · 50 баллов
Основные размеры — это половина всей оценки: десять размеров по 4 балла и пять по 2 балла дают ровно 50 из 100. Здесь важна не скорость, а повторяемость: каждый размер берётся минимум дважды, в двух направлениях, и записывается с той точностью, которую реально даёт шкала 0,05 мм. Деталь, измеренная один раз «на бегу», даёт числа, которые невозможно защитить при перепроверке.
Действие 2.1. Наружные размеры: диаметры, длины, толщины
Шаг 2.1.1
Наружные размеры берём нижними широкими губками, которые у ШЦ-I предназначены именно для этого. Деталь устанавливаем так, чтобы измерительные поверхности легли на образующую поверхность, а не на кромку и не на фаску: губка должна касаться тела детали по всей длине, а не кончиками. Вал придерживаем левой рукой, рамку двигаем большим пальцем правой, не отрывая инструмент от детали до полного касания.
Касание по кромке — классическая причина завышенного диаметра: инструмент ложится по хорде, и отсчёт получается меньше настоящего диаметра ровно на столько, насколько губка не дошла до диаметральной плоскости. Каждый основной размер стоит 4 балла, и вся эта работа проверяется измеримым критерием: эксперт сравнивает ваше число со своим, и разница в 0,1 мм на диаметре 30 мм уже видна.
Проверьте установку до отсчёта: покачайте деталь в сомкнутых губках — она не должна качаться вдоль оси губок, а губки должны стоять строго перпендикулярно оси вала. Посмотрите сбоку на просвет: если между губкой и деталью видна щель с одной стороны и не видно с другой, губки стоят с перекосом.
Приложить губки к детали под углом «на глаз»: отсчёт уходит на 0,2–0,4 мм, и размер вылетает за допуск при полностью исправной детали. Вторая ошибка — мерить диаметр по фаске или по резьбе, приняв их за цилиндрическую поверхность.
Эксперт обходит места в середине модуля и смотрит именно на постановку губок: перпендикулярность и полноту касания. По этому признаку сразу видно уровень подготовки.
Шаг 2.1.2
Сводим губки до касания с деталью и дожимаем без усилия, до ощущения упора, а не до побеления пальцев. Измерительное усилие у штангенциркуля нормируется долями ньютона, и пережим в несколько ньютонов на мягком материале даёт занижение на 0,01–0,03 мм, а на алюминии и латуни — больше. Затягиваем стопорный винт рамки только после того, как губки встали, и никогда — в процессе сведения.
Пережим и недожим дают ошибку в разные стороны, и обе не видны на глаз: деталь кажется измеренной, а число смещено на треть поля допуска. На категории «Студенты» это особенно заметно, потому что эксперт перепроверяет выборочные размеры своим инструментом: расхождение больше 0,05 мм трактуется как недостоверный результат, и 4 балла снимаются полностью, даже если размер фактически в норме.
Сомкнутые губки должны прилегать к детали равномерно: проверьте, не видно ли световой щели между губкой и поверхностью при взгляде с торца. Отпустите руку и посмотрите, не «поплыл» ли отсчёт после снятия усилия, — штангенциркуль не должен менять показание от давления пальца на рамку.
Держать рамку за кончик и давить на неё, как на струбцину: рамка перекашивается, и отсчёт уходит на 0,05–0,1 мм у каждого третьего размера. Вторая ошибка — затягивать стопорный винт, не сняв давления с рамки.
Эксперт смотрит на кисть: спокойный короткий прижим от одного пальца — признак навыка, а побелевшие пальцы и подача корпусом — признак того, что участник «давит до числа».
Шаг 2.1.3
Каждый наружный размер берём не менее двух раз: первый — в одном положении детали, второй — повернув деталь на 90 градусов вокруг оси, чтобы поймать овальность. По длине меряем в двух-трёх сечениях: отступив 5–10 мм от торца, посередине и у второго торца, если позволяет конструкция. Для цилиндрической ступени разница между направлениями — это овальность или огранка, разница между сечениями — конусность.
Повторное измерение в другом направлении — единственный способ поймать погрешность формы, которую не покажет ни один одиночный отсчёт. По КЗ за размер дают балл за достоверное значение, а не за среднее арифметическое из воздуха: если деталь овальная, в протоколе должно стоять то, что есть, а решение о годности принимается по наибольшему и наименьшему значению, а не по удобному среднему.
Проверьте разброс: у правильно изготовленной детали расхождение между направлениями не превышает 0,02–0,03 мм, между сечениями — 0,05 мм. Если разброс больше 0,1 мм, ищите причину в себе: перекос губок, грязь на поверхности или неизмеренная фаска. Запишите оба значения, даже если они совпали, — это доказательство повторяемости.
Ограничиться одним отсчётом на размер: ошибка в 0,05 мм не проверяется и попадает в протокол как факт. Вторая ошибка — усреднять овальность, записывая «средний диаметр», когда на чертеже задан предельный размер: эксперт увидит расхождение при перепроверке.
Эксперт смотрит, повторяет ли участник измерения и записывает ли оба значения. Один отсчёт на размер в протоколе читается как формальность и снижает доверие ко всему модулю.
Шаг 2.1.4
Отсчёт по нониусу считаем в два приёма: сначала целые миллиметры — по последнему штриху штанги слева от нулевого штриха нониуса, затем доли — по номеру того штриха нониуса, который точнее всех совпал со штрихом штанги, умноженному на 0,05. Если одинаково выглядят два соседних штриха, берём тот, что посередине, и записываем половину: точность шкалы 0,05 мм позволяет это сделать. Пример: нуль нониуса прошёл отметку 12 мм, лучше всех совпал седьмой штрих — получается 12,35 мм.
Шкала 0,05 мм означает, что любое число в протоколе должно быть кратно 0,05: 12,30 или 12,35, но не 12,33. Запись «с лишним знаком» выдаёт, что число придумано, и эксперт сразу проверяет такой размер повторно. Ошибка в чтении нониуса стоит дороже всего: она повторяется во всех размерах, снятых подряд без перепроверки.
Пересчитайте отсчёт вторым способом — от правого штриха нониуса к левому, — числа должны сойтись. Проверьте, что вы не приняли за совпавший штрих тот, что просто кажется длиннее из-за блика. Отсчёт удобно проверять на уже проверенном блоке плиток: он даёт известные 20,00 мм и сразу показывает, правильно ли вы читаете нониус.
Читать «на глаз» по штанге и записывать 12,3 вместо 12,35 — потеря половины цены деления на каждом размере. Вторая ошибка — путать нониусы: у инструмента с ценой деления 0,02 мм пятьдесят делений, и умножение на 0,05 даёт грубо неверный результат.
Эксперт может попросить проговорить отсчёт вслух. Уверенное чтение с указанием совпавшего штриха — прямой плюс, потому что показывает понимание шкалы, а не механическое списывание числа.
Действие 2.2. Внутренние размеры, глубины и пазы
Шаг 2.2.1
Внутренние размеры берём верхними кромочными губками: вводим их в отверстие или паз до касания стенок и слегка покачиваем, чтобы губки самоустановились по диаметру. Отсчёт читаем так же, как при наружных измерениях, но помним про толщину самих губок: у ШЦ-I она учтена в шкале, и на сомкнутых губках инструмент должен показывать ноль, а не десять миллиметров. Проверить это надо до первого отверстия, иначе систематическая ошибка на толщину губок уйдёт во все внутренние размеры сразу.
Внутренние размеры в модуле А стоят те же 4 и 2 балла, что и наружные, но ошибиться в них легче: кромочные губки узкие, их легко поставить с перекосом, а толщина губок добавляет вторую, уже систематическую ошибку. Именно поэтому проверку нуля с сомкнутыми губками делают дважды — до и после измерения отверстий.
Проверьте на известном размере: измерьте отверстие, диаметр которого указан на чертеже и которое вы уже проверили наружными губками по наружному кольцу или по плите. Если разница ровно 10 мм, шкала не учитывает толщину губок, и её надо прибавлять вручную. Убедитесь, что губки вошли на полную глубину, а не застряли на входной фаске.
Мерить отверстие, не дослав губки на глубину: получается размер по фаске или по заходной части, который меньше настоящего диаметра. Вторая ошибка — забыть про толщину губок и записать размер на 10 мм меньше, что выглядит как грубый брак детали.
Эксперт смотрит, покачивает ли участник инструмент в отверстии, добиваясь самоустановки, или вставляет губки под углом и сразу читает шкалу. Отдельно он проверяет, делалась ли проверка нуля перед отверстиями: два отсчёта по сомкнутым губкам в бланке служат доказательством.
Шаг 2.2.2
Глубину меряем выдвижной линейкой глубиномера: торец штанги упираем в базовую поверхность, из которой выходит отверстие или паз, и выдвигаем линейку до дна. Инструмент держим строго вертикально относительно базовой поверхности — наклон на десять градусов даёт завышение глубины на полтора процента, то есть на 0,3 мм при глубине 20 мм. Линейку выдвигаем плавно, до касания дна, без удара.
Глубина входит в основные размеры, и её оценка идёт по тому же критерию: достоверное значение. Наклон инструмента — самая частая причина ошибки именно здесь, потому что отсчёт получается правдоподобным и ничем не выдаёт себя. Кроме того, у глухого отверстия дно имеет конический след от сверла, и мерить надо до плоской части дна, а не до вершины конуса.
Проверьте перпендикулярность: посмотрите на инструмент сбоку, торец штанги должен лежать на базовой поверхности всей плоскостью, без световой щели. Глубину возьмите трижды с поворотом детали и сравните: разброс больше 0,1 мм значит, что вы упираетесь в стружку, в фаску или держите инструмент косо.
Упирать торец штанги в неровную или загрязнённую поверхность: глубина выходит меньше на толщину слоя и на высоту неровностей. Вторая ошибка — мерить до вершины конуса от сверла и получать размер на 0,3–0,8 мм больше чертёжного.
Эксперт обращает внимание на постановку глубиномера: вертикальность и полное прилегание торца. Это один из тех приёмов, по которым видно, работал ли человек с инструментом раньше.
Шаг 2.2.3
Ширину паза и уступа меряем кромочными губками на двух уровнях: у входа и у дна, потому что паз часто имеет уклон или скругление по кромке. Высоту уступа определяем как разность двух наружных размеров, снятых от одной базы одной установкой, — так погрешность не накапливается. Все результаты по одному элементу записываем рядом, чтобы сразу видеть, сходятся ли они между собой.
Пазы и уступы — это места, где ошибка держится не в одном числе, а в целой группе размеров: ширина, глубина и положение паза связаны, и расхождение в одном сразу видно в других. В модуле А такие элементы встречаются среди основных размеров, и потерять там 4 балла легче всего, потому что мерить приходится в неудобном положении, на весу и под углом.
Проверьте взаимную согласованность: ширина паза плюс две стенки должны давать наружный размер, а глубина паза не может быть больше толщины детали. Если числа не сходятся на 0,1 мм и больше, перемеряйте всю группу от одной базы, а не подправляйте одно значение.
Мерить паз губками, поставленными наискось: из-за узких кромочных губок перекос почти не виден, а ширина выходит завышенной на 0,1–0,2 мм. Вторая ошибка — записать размер паза, не проверив, что губки достают до дна.
Эксперт проверяет связанные размеры как систему: если ширина паза и наружный размер не сходятся, он перепроверяет оба и фиксирует расхождение в протоколе.
Действие 2.3. Записать результаты модуля А
Шаг 2.3.1
Заполняем бланк по строкам: номер размера по чертежу, номинал с допуском, фактическое значение с точностью до 0,05, отклонение со знаком и вывод о годности. Пишем карандашом, цифры не исправляем стиранием, а зачёркиваем одной чертой и пишем рядом новое значение с пометкой «повтор»: исправленная запись должна быть читаемой. Единицы не пишем в каждой строке, но они должны быть указаны в шапке бланка — миллиметры.
Протокол — это то, что оценивают. Даже правильно измеренная деталь с небрежным бланком теряет баллы: эксперт сверяет ваши числа со своими и по записи решает, измерен размер или угадан. Отдельно оценивается достоверность: если в строке стоит число с шагом 0,01 или без указания отклонения, проверить его невозможно, и балл за размер не начисляется.
Проверьте бланк на полноту: пятнадцать строк основной группы заполнены, ни одна не пропущена, у каждой есть номинал и допуск. Пройдите по чертежу ещё раз и сверьте номера: строки должны идти в том же порядке, что и размеры на чертеже, чтобы эксперт мог проверить протокол без вашей помощи.
Писать числа «на память» после измерения, отложив инструмент: через двадцать минут вы не восстановите, какой размер относится к какой ступени, и в протоколе появится путаница. Вторая ошибка — исправлять цифру поверх старой: нечитаемая запись трактуется не в пользу участника.
Эксперт проверяет протокол выборочно, но обязательно смотрит на аккуратность и на наличие отклонений. Столбец отклонений, заполненный у всех строк, читается как понимание того, что такое допуск.
Шаг 2.3.2
Считаем отклонение для каждой строки: из фактического значения вычитаем номинал, знак сохраняем. Затем сравниваем с полем допуска: если на чертеже стоит диаметр 25 с допуском минус 0,052, годным будет всё от 24,948 до 25,000 мм, и границы считаем в тысячных, а результат записываем в сотых. Отдельно отмечаем размеры, которые легли на границу поля допуска, — их стоит перемерить ещё раз.
Сравнение с допуском — это то, ради чего делались измерения: по КЗ каждый размер оценивается измеримым критерием, и эксперту важно видеть не просто число, а ваше решение о годности. Размер, записанный без отклонения и без вывода, приходится пересчитывать эксперту, а спорные случаи всегда трактуются в пользу более строгой проверки.
Проверьте арифметику дважды, второй раз — в обратную сторону, от фактического значения к номиналу. Убедитесь, что для размеров с односторонним допуском вы не применили симметричный: у вала поле обычно в минус, у отверстия — в плюс. Все размеры, попавшие в зону ±0,02 от границы, перемеряйте и записывайте повторно.
Считать отклонение «в уме» и записывать без знака: эксперт видит несоответствие сразу, а размер считается недостоверным. Вторая ошибка — подгонять значение под допуск, записывая желаемое вместо измеренного: при перепроверке это выясняется и стоит баллов не только за размер, но и за достоверность.
Эксперт смотрит именно на строки, где значение близко к границе: там чаще всего и спрятана подгонка. Честно записанное пограничное значение с пометкой «повтор» вызывает больше доверия, чем аккуратный ряд чисел в середине допуска.
Шаг 2.3.3
Держим темп: на пятнадцать основных размеров отводим около тридцати пяти минут, то есть чуть больше двух минут на размер вместе с записью. Порядок обхода — от габарита к мелким элементам, чтобы крупные размеры не остались на последние пять минут. Если на размер уходит больше трёх минут, значит вы перемеряете его в третий и четвёртый раз без причины: двух отсчётов в двух направлениях достаточно.
Пятьдесят баллов модуля А — самая дорогая часть задания, и незаконченный размер стоит столько же, сколько измеренный с ошибкой, то есть ноль. Поэтому лучше снять все пятнадцать размеров по одному разу и вернуться к сомнительным, чем доводить до идеала первые пять. Опытные участники сначала проходят весь список, а потом уточняют.
Проверьте себя по времени: если до конца модуля остаётся десять минут, а строк заполнено меньше двенадцати, переходите к оставшимся без повторных измерений. Отметьте в бланке, какие размеры сняты один раз, — это честнее, чем пустая строка, и эксперт видит, что работа доведена до конца.
Увязнуть в первых трёх размерах, перемеряя их по пять раз, и оставить половину модуля незаполненной: это самая обидная потеря, потому что навык есть, а баллов нет. Вторая ошибка — начать с мелких размеров и не дойти до габарита, по которому проверяется вся деталь.
Эксперт следит за темпом и за порядком обхода. Участник, который к концу модуля имеет заполненный бланк с пятнадцатью строками, даже с отдельными повторами, выглядит сильнее, чем тот, у кого семь идеальных строк.
Задача 3. Модуль Б: измерить второстепенные размерыМодуль Б · 30 баллов
Второстепенные размеры — фаски, канавки, резьба, радиусы, координаты отверстий и углы — дают 30 баллов и требуют другой техники: почти ни один из них не снимается одним прямым отсчётом. Здесь приходится считать через разности, хорды и суммы, и вся ценность в том, чтобы цепочка вычислений была короткой и проверяемой. Ошибка в вычислении стоит тех же 4 баллов, что и грубый промах по диаметру.
Действие 3.1. Фаски, канавки и резьба
Шаг 3.1.1
Фаску 1×45° напрямую штангенциркулем не измерить, поэтому идём через разность диаметров: меряем диаметр по торцу до фаски и диаметр полного цилиндра за фаской, разность делим пополам и получаем катет фаски. Оба диаметра берём одной установкой, не снимая деталь со стола, иначе между измерениями появится перекос. Если фаска задана на торце отверстия, меряем диаметр входа и диаметр отверстия за фаской так же.
Такой пересчёт — единственный корректный способ проверить фаску инструментом с плоскими губками: угол 45 градусов означает, что катеты равны, и катет численно равен глубине фаски. В модуле Б фаска стоит 2 или 4 балла, и защитить результат можно только показав, от каких двух измерений получено число, — иначе это догадка, а не измерение.
Проверьте сходимость: разность диаметров должна быть чётной в пределах 0,05 мм, то есть делиться на два без остатка, кратного цене деления. Если получается 0,05 или 0,15, перемеряйте — скорее всего, один из диаметров снят по кромке фаски. Запишите оба исходных диаметра рядом с результатом, чтобы расчёт был проверяем.
Мерить фаску «на глаз» и записывать 1 мм, потому что так написано на чертеже: это не измерение, и при фактической фаске 1,4 мм балл не начисляется. Вторая ошибка — делить разность не на два, а брать её целиком.
Эксперт смотрит на сам расчёт в бланке: если рядом с размером фаски нет исходных диаметров, проверить ваше число невозможно. Он смотрит и на глубину фаски, полученную делением разности: она должна совпадать с требованием чертежа, а нечётная разность требует пересчёта.
Шаг 3.1.2
Канавку меряем в двух координатах: ширину — кромочными губками по дну, диаметр дна — наружными губками, если канавка открытая, или через разность с наружным диаметром, если закрытая. Губки вводим строго по оси канавки, без наклона, и следим, чтобы они не легли на скругление кромки: у канавки шириной 2–3 мм это происходит постоянно. Положение канавки по длине детали берём от торца как от базы.
Канавка — элемент, который почти всегда связан с посадкой под стопорное кольцо или сальник, поэтому важна не только ширина, но и диаметр дна. Ошибка в 0,2 мм здесь означает негодное сопряжение, а в протоколе это выглядит как небрежность. По КЗ второстепенные размеры оцениваются теми же 4 и 2 баллами, что и основные, и скидок за «мелкий элемент» нет.
Проверьте повторяемость: ширину канавки меряем трижды в разных точках по окружности, разброс не должен превышать 0,05–0,1 мм. Убедитесь, что губки достают до дна и не упираются в скругление. Сверьте положение канавки с чертежом по расстоянию от торца, а не по разности с соседним элементом.
Мерить канавку по краю скругления: ширина выходит завышенной на радиус скругления, то есть на 0,2–0,4 мм. Вторая ошибка — записывать диаметр дна, не проверив, что губки прошли в канавку полностью и не стоят на буртике.
Эксперт перепроверяет именно канавки и фаски, потому что там легче всего получить правдоподобное, но неверное число. Если рядом с шириной канавки в бланке нет её положения от торца, размер считается неполным: канавка задаётся двумя координатами.
Шаг 3.1.3
Шаг резьбы штангенциркулем напрямую не меряют, поэтому идём через число витков: прикладываем губки к резьбе так, чтобы они легли на вершины витков, отмеряем длину, на которой укладывается ровно десять витков, и делим её на десять. Для метрической резьбы с шагом 1,5 мм десять витков дают 15 мм, и это уже читается шкалой уверенно. Наружный диаметр резьбы меряем отдельно по вершинам витков и сверяем с обозначением.
Метод работает потому, что десять витков увеличивают измеряемую длину в десять раз, и погрешность шкалы 0,05 мм, делясь на десять, даёт 0,005 мм на шаг — точность, недостижимую при прямом измерении одного витка. Наружный диаметр резьбы входит в основные размеры, и его значение должно совпадать с обозначением вида М10 или М12.
Проверьте: длина десяти витков должна делиться на десять без остатка, кратного 0,05. Сверьте полученный шаг с табличным для этого диаметра — 1,0, 1,25, 1,5, 1,75 или 2,0 мм. Если получается 1,4 или 1,6, значит вы взяли девять или одиннадцать витков: пересчитайте их, ведя счёт отчётливо.
Считать витки на глаз и ошибиться на один: шаг выходит 1,36 вместо 1,5, и весь размер уходит в брак. Вторая ошибка — мерить резьбу по впадинам, получая заниженный наружный диаметр, который не совпадает с обозначением.
Эксперт смотрит на запись: шаг, полученный из десяти витков, должен быть подтверждён указанием длины, на которой считали. Без этого числа проверить расчёт нельзя.
Действие 3.2. Радиусы, координаты отверстий и углы
Шаг 3.2.1
Радиус скругления меряем через хорду и стрелку прогиба: ставим губки на две точки дуги так, чтобы хорда была возможно длиннее, замеряем её длину c, затем глубиномером или губками измеряем стрелку f — расстояние от середины хорды до дуги. Радиус считаем по формуле R = (c²/4 + f²) / (2f). При хорде 10 мм и стрелке 1,7 мм получается радиус около 8,2 мм, что уже можно сравнить с чертёжным значением R8.
Прямого способа измерить радиус плоскими губками не существует, поэтому любой честный результат получается пересчётом. Формула короткая, но требует аккуратности: ошибка в стрелке на 0,1 мм при малой стрелке меняет радиус на десятые доли, а на чертеже радиусы заданы обычно без допуска на радиус и проверяются по сопряжению. Радиусный шаблон, если он выдан на площадке, даёт более быстрый ответ способом сравнения на просвет.
Проверьте расчёт подстановкой: полученный радиус должен давать при обратном пересчёте ту же стрелку. Если хорда взята на пределе, а стрелка меньше 0,5 мм, метод теряет точность — возьмите хорду короче, но так, чтобы стрелка была не меньше 1 мм. Запишите в бланк и хорду, и стрелку, и результат.
Мерить стрелку по касательной, а не перпендикулярно хорде: результат завышается в полтора-два раза, и радиус выходит бессмысленным. Вторая ошибка — принимать за радиус половину хорды, что верно только для полуокружности.
Эксперт смотрит на наличие исходных величин в бланке. Расчёт без хорды и стрелки не проверяется и не подтверждает навык. Если радиус получен по шаблону, в бланке пишется способ сравнения и вывод, иначе результат неотличим от номинала с чертежа.
Шаг 3.2.2
Межцентровое расстояние между двумя отверстиями напрямую губками не взять, поэтому меряем расстояние между ближними стенками отверстий и диаметры обоих отверстий, а потом складываем: L = A + d1/2 + d2/2. Все три измерения делаем одной установкой детали, не переворачивая её. Если отверстия разного диаметра, формула та же, но половины берём от каждого своего диаметра.
Координаты отверстий — типичная второстепенная группа, где баллы теряются не на измерении, а на пересчёте: половинки диаметров забывают или берут целиком. Каждый такой размер стоит 4 балла, потому что именно по координатам отверстий собирается сопряжение. Метод через стенки удобен тем, что не требует специальных нутромерных насадок и работает тем же штангенциркулем.
Проверьте замкнутость: сумма межцентровых расстояний по цепочке отверстий должна укладываться в габарит детали, а расстояние от базового торца до первого отверстия плюс вся цепочка — не превышать общей длины. Если не сходится на 0,1 мм, ищите ошибку в половинках диаметров, а не в самих расстояниях.
Забыть прибавить половины диаметров и записать расстояние между стенками как межцентровое: размер выходит меньше на целый диаметр, и это грубая ошибка. Вторая — мерить между стенками разных сторон отверстий, получая сумму расстояния и диаметра.
Эксперт проверяет координаты отверстий пересчётом по чертежу: несовпадение цепочки с габаритом видно сразу, и вся группа размеров идёт под перепроверку.
Шаг 3.2.3
Угол без угломера проверяем через катеты: для угла 30 градусов отношение противолежащего катета к прилежащему равно 0,577, для 45 градусов — единице, для 60 градусов — 1,732. Меряем оба катета штангенциркулем по обработанным поверхностям, делим одно на другое и сравниваем с табличным значением. Для паза с углом 90 градусов достаточно проверить равенство двух сторон и диагональ, которая должна быть больше катета в 1,414 раза.
Пересчёт через катеты даёт погрешность порядка одного градуса, и для свободных размеров этого достаточно: на чертежах технологические углы задаются обычно с допуском плюс-минус один градус. Если на площадке выдан угломер или шаблон, сравнение идёт напрямую, но принцип тот же: сначала фиксируем фактические катеты, потом делаем вывод.
Проверьте: отношение катетов должно попадать в табличное значение с отклонением не больше 0,02, иначе угол вне допуска. Убедитесь, что катеты меряются по тем же поверхностям, что образуют угол, а не по соседним фаскам. Запишите в бланк оба катета и полученное отношение, а не только вывод.
Мерить угол «на глаз» по чертежу и записывать номинальное значение: это не измерение и балла не даёт. Вторая ошибка — брать катеты от разных баз, тогда отношение не имеет смысла. Третья — путать синус с тангенсом при пересчёте: на больших углах разница доходит до десяти процентов, и вывод о годности меняется на противоположный.
Эксперт смотрит на метод: участник, который объясняет, как получил угол, вызывает доверие даже при неточном результате. Молчаливое число без метода — нет.
Действие 3.3. Проверить модуль Б и уложиться во время
Шаг 3.3.1
Проверяем симметрию: если на чертеже два одинаковых элемента расположены симметрично, их размеры должны совпадать в пределах 0,05–0,1 мм. Меряем оба и сравниваем, а не переносим значение с одного на другой. Особенно это важно для отверстий, фасок и канавок, которые обрабатывались одной операцией и должны быть идентичны. Парные элементы удобно мерить одной установкой детали, чтобы разница между ними отражала деталь, а не перекос губок.
Симметрия — бесплатный самоконтроль: расхождение между парными элементами почти всегда означает ошибку измерения, а не дефект детали. Если вы обнаружили разницу в 0,2 мм там, где должно быть ноль, перемеряйте оба элемента, прежде чем записывать: скорее всего, один из них снят с перекосом. Это спасает 4 балла без всяких дополнительных усилий.
Проверьте по парам: все парные элементы занесены в бланк двумя строками или одной строкой с двумя значениями, разница между ними посчитана. Если разница больше 0,1 мм, рядом должна стоять пометка о повторном измерении.
Записать одно значение на два симметричных элемента, не измеряя второй: если деталь несимметрична, ошибка не обнаружится, а балл за второй размер не начислят. Вторая ошибка — принять разницу в 0,2 мм за дефект и не перемерить.
Эксперт выборочно проверяет парные элементы: несовпадение ваших значений с его измерениями сразу показывает, где участник переносил числа вместо измерений.
Шаг 3.3.2
Сводим все второстепенные размеры в единую картину: координаты отверстий, глубины и ширины пазов должны укладываться в габарит детали, а сумма ступеней — давать общую длину. Достаточно одной арифметической проверки по каждой цепочке, чтобы поймать грубый промах. Если какое-то число выбивается из картины, перемеряем именно его, а не подгоняем соседние.
Арифметическая замкнутость — самый быстрый способ найти ошибку, которая иначе уйдёт в протокол. В модуле Б восемь размеров, и цена каждого — 2 или 4 балла; один несошедшийся размер при перепроверке тянет за собой сомнение во всей группе. Проверка занимает две минуты и не требует инструмента.
Проверьте по чертежу: каждая цепочка замкнута, ни одно число не противоречит габариту, все размеры имеют пометку, к какому элементу относятся. Убедитесь, что в бланке восемь строк второстепенной группы, как требует разметка из первого действия.
Оставить несошедшийся размер «на потом»: времени на возврат уже не будет, и он уйдёт в протокол с ошибкой. Вторая ошибка — подправлять соседнее число, чтобы сумма сошлась: это уже не измерение, а подгонка, и эксперт её видит.
Эксперт проверяет протокол на внутреннюю согласованность. Сходящиеся цепочки — признак того, что участник понимает геометрию детали, а не просто снимает числа.
Шаг 3.3.3
Планируем модуль Б на двадцать пять минут: восемь размеров, из которых три требуют пересчёта. Порядок — от простых к сложным: сначала фаски и канавки, потом резьба, затем радиусы и координаты. К моменту, когда остаётся пять минут, все восемь строк должны быть заполнены, а незакрытые вопросы помечены для устного пояснения эксперту. На каждый пересчёт закладываем по три минуты, на прямой отсчёт — по полторы, и держим этот темп без рывков до самого перехода.
Тридцать баллов модуля Б набираются только целиком: незаполненная строка — это ноль за размер, а время, потраченное на доводку одного радиуса, снимает баллы с трёх других. Кроме того, к концу модуля Б остаётся модуль В с шероховатостью, где нужно чистое время и чистые руки, — задерживаться на второстепенных размерах нельзя.
Проверьте по часам: если до конца модуля Б остаётся десять минут, а заполнено меньше шести строк, переходите к оставшимся без пересчётов, записывая прямые измерения. Все пропуски отметьте в бланке — эксперт видит полноту работы и оценивает её выше, чем аккуратно закрытую половину.
Доводить радиус до идеала, оставив не измеренными координаты отверстий: 4 балла против 8. Вторая ошибка — начинать модуль Б с самых сложных элементов, когда время ещё не поджимает, и терять на них половину модуля.
Эксперт следит за переходом между модулями: участник, который к концу модуля Б не начал шероховатость, почти гарантированно теряет баллы в модуле В. Отдельно он отмечает, сколько строк модуля Б осталось пустыми к моменту перехода в модуль В.
Задача 4. Модуль В: определить шероховатость и отработать охрану трудаМодуль В · 20 баллов (10 шероховатость + 10 охрана труда)
Модуль В закрывает последние 20 баллов: десять за шероховатость пяти поверхностей и десять за спецодежду и безопасное обращение с инструментом. Шероховатость оценивается по каждой поверхности отдельно (2, 2, 1, 1 и 1 балл) плюс 3 балла за то, что определены все пять, поэтому пропущенная поверхность стоит дороже, чем неточная оценка на одной из них.
Действие 4.1. Подготовить поверхности и выбрать метод
Шаг 4.1.1
Открываем чертёж и находим все пять поверхностей, для которых задана шероховатость: обычно это посадочные шейки, торец, дно паза, отверстие и свободная поверхность. Каждой присваиваем номер от одного до пяти и переносим в бланк отдельной строкой с требованием по чертежу, например Ra 3,2 или Ra 1,6. Если на чертеже стоит знак без числового значения, это означает требование по общему допуску, и его надо уточнить у эксперта до начала оценки.
Разметка поверхностей — условие получения 3 баллов за то, что определены все пять. В критериях эти баллы стоят отдельной строкой, и они начисляются только при полном наборе: четыре правильно оценённые поверхности из пяти дают баллы за четыре, но не дают трёх. Потерять одну поверхность из-за того, что её не нашли на чертеже, — самая нелепая потеря в модуле В.
Проверьте: в бланке пять строк, у каждой есть номер поверхности, её расположение словами и требование по чертежу. Пройдите по детали и покажите пальцем каждую из пяти — они должны быть различимы, а не выбираться «где почище». Убедитесь, что вы не путаете обработанную поверхность с литой или черновой.
Оценивать те поверхности, которые удобнее, а не те, что заданы на чертеже: баллы за них не начислят, даже если оценка верная. Вторая ошибка — принять знак шероховатости в углу чертежа за требование ко всей детали и не искать отдельные обозначения.
Эксперт сверяет ваш список с чертежом: пять верных номеров сразу дают фору, а пропуск одной поверхности виден по пустой строке в бланке. Пропуск одной поверхности виден по пустой строке в бланке и стоит не только её балла, но и трёх баллов за полный набор.
Шаг 4.1.2
Перед оценкой поверхность очищаем: снимаем масло и стружку чистой сухой салфеткой, при необходимости обезжириваем и даём высохнуть. Работаем в стороне от других поверхностей, чтобы не размазать масло по уже очищенному участку. Пальцами очищенную поверхность больше не трогаем: отпечаток даёт слой в несколько микрон, и визуальное сравнение с эталоном искажается.
Шероховатость — свойство микрогеометрии, и любой посторонний слой на поверхности меняет картину: масляная плёнка сглаживает вид гребешков, стружка создаёт ложные риски, а отпечаток пальца выглядит как локальное пятно. При оценке по 1 и 2 балла за поверхность цена ошибки невелика, но три балла за полный набор теряются, если хотя бы одна оценка будет оспорена как сделанная по грязной поверхности.
Проверьте: поверхность матовая или блестящая ровно настолько, насколько её оставил инструмент, риски видны непрерывно, без тёмных пятен и ворса. Посмотрите на свет под углом — на чистой поверхности блик ровный, на замасленной он расплывается полосами.
Протереть поверхность рукавом или спецовкой: ворс остаётся на гребешках, и картина сравнения меняется. Вторая ошибка — обезжиривать поверхность, которую потом надо мерить профилометром со щупом: остатки растворителя мешают установке.
Эксперт смотрит, чистая ли поверхность перед оценкой. Это же относится к критерию культуры работы, который учитывается в региональном модуле. Чистая поверхность перед сравнением — это же условие достоверности результата, которое проверяется при спорных оценках.
Шаг 4.1.3
Выбираем метод по тому, что выдано на площадке. Основной способ — сравнение с образцами шероховатости: образец должен быть получен тем же методом обработки, что и деталь (точение с точением, шлифование со шлифованием), иначе сравнение бессмысленно. Если выдан профилометр, работаем им, а образцы используем как грубый ориентир и для проверки исправности прибора.
Сравнение с эталоном даёт попадание в интервал значений, а не точное число, и это нормально: критерий требует определить шероховатость, а не измерить её до сотых. Разные методы обработки оставляют разный рисунок следов, поэтому эталон точения на шлифованной поверхности всегда «не похож», и участник начинает подбирать значение наугад. Именно из-за этого в наборе образцов сначала выбирают нужный тип обработки, а потом уже значение.
Проверьте набор: образцы одного типа обработки выложены в порядке возрастания Ra, на каждом читается маркировка, рабочие поверхности не затёрты. Убедитесь, что профилометр включён, показывает нули на покое и имеет действующую отметку о поверке — без неё результат прибора формально недействителен.
Сравнивать шлифованную поверхность с эталоном точения: рисунок следов разный, и вы будете искать «похожесть» вместо значения. Вторая ошибка — работать профилометром с просроченной поверкой и не заметить этого.
Эксперт смотрит, какой именно эталон вы взяли в руки. Ошибка в типе обработки видна сразу и снимает балл за поверхность, даже если число совпало. Если взят эталон другого типа обработки, балл за поверхность снимается даже при совпавшем числе.
Действие 4.2. Определить шероховатость пяти поверхностей
Шаг 4.2.1
Кладём образец рядом с поверхностью, в одну плоскость, и смотрим при косом свете: лампа сбоку, взгляд почти вдоль поверхности. Сравниваем сначала на глаз — по плотности и высоте рисок, затем на ощупь: проводим ногтем поперёк следов обработки сначала по эталону, потом по детали, и сравниваем сопротивление и «шершавость». Ощущение от ногтя надёжнее глаза, когда значения близки.
На глаз и на ощупь сравниваются именно те параметры, которые дают балл: соответствие требованию чертежа. Косой свет увеличивает контраст гребешков в разы, поэтому поверхность Ra 1,6 при прямом свете выглядит почти как Ra 0,8, а при косом разница очевидна. Тактильный контроль дополняет визуальный там, где покрытие или цвет мешают увидеть риски.
Проверьте: выбранный эталон должен быть ближайшим по ощущению с двух сторон — один образец явно грубее, другой явно чище. Если поверхность кажется грубее самого грубого эталона в наборе, вы взяли не тот тип обработки. Записывайте не только значение, но и в какую сторону оно отличается: «не грубее Ra 3,2» или «грубее Ra 1,6».
Сравнивать при прямом свете и на весу: картина смазывается, и все поверхности кажутся одинаковыми. Вторая ошибка — трогать поверхность пальцем после сравнения с эталоном: жир стирает разницу и переносится на следующий образец.
Эксперт смотрит на постановку света и на то, кладёте ли вы эталон рядом с поверхностью, а не держите в руке на весу. Отдельно отмечается, лежит ли эталон в одной плоскости с поверхностью: на весу сравнение недостоверно.
Шаг 4.2.2
Если на площадке выдан профилометр, порядок такой: прибор ставим на ровную плиту, щуп опускаем на поверхность, выбираем отсечку 0,8 мм для значений Ra от 0,1 до 2 и 2,5 мм для более грубых, затем делаем три измерения в разных местах поверхности и берём среднее. Прибор предварительно проверяем по образцовой мере из комплекта: показание должно совпасть с её значением в пределах паспортной погрешности.
Отсечка задаёт длину участка, по которому считается среднее арифметическое отклонение профиля: при неверной отсечке прибор даёт число, которое нельзя сравнивать с требованием чертежа. Три измерения нужны потому, что шероховатость по поверхности неоднородна, и одно измерение может попасть на локальный дефект. Среднее из трёх — то значение, которое защищается при перепроверке.
Проверьте: все три отсчёта отличаются не более чем на 20 процентов, среднее посчитано и записано, отсечка указана рядом с результатом. Убедитесь, что щуп двигался поперёк следов обработки, а не вдоль: вдоль рисок профиль почти не меняется, и прибор показывает заниженное значение.
Мерить вдоль следов обработки: значение выходит в два-три раза ниже настоящего, и деталь «проходит» по шероховатости необоснованно. Вторая ошибка — брать одно измерение и записывать его как результат.
Эксперт смотрит на запись: есть ли отсечка, число измерений и среднее. Результат без этих данных считается недоказанным. При спорном результате он перепроверяет поверхность своим прибором и смотрит, совпадает ли выбранная отсечка с требуемой для этого значения Ra.
Шаг 4.2.3
Заполняем пять строк бланка: номер поверхности, требование по чертежу, фактическое значение или интервал, вывод о соответствии. Вывод пишем словами — «соответствует» или «не соответствует», а не галочкой, и для несоответствующих обязательно указываем, насколько именно значение выходит за требование. В конце ставим общий вывод по всем пяти поверхностям.
Баллы начисляются по каждой поверхности отдельно (2, 2, 1, 1, 1) и отдельно 3 балла за то, что определены все пять. Общий вывод нужен, чтобы эксперт видел: участник понимает требование чертежа, а не просто переписал числа. Записи вида «1,6» без единицы и без вывода проверяются дольше и часто трактуются как незавершённые.
Проверьте: пять строк заполнены, ни одна не пропущена, в каждой есть требование и фактическое значение, вывод сформулирован. Сверьте номера поверхностей с чертежом ещё раз — несоответствие нумерации делает всю таблицу нечитаемой.
Оставить пустой строку для поверхности, на которую «не хватило времени»: теряются и балл за поверхность, и 3 балла за полный набор. Вторая ошибка — записать значение без вывода о соответствии, тогда эксперт сам решает, годна ли поверхность, и сомнение трактуется не в вашу пользу.
Эксперт проверяет таблицу целиком: полнота пяти строк и наличие выводов — первое, что бросается в глаза при оценке модуля В. Отсутствие вывода по поверхности читается как незавершённая работа, даже если число записано верно.
Действие 4.3. Отработать охрану труда и безопасное обращение с инструментом
Шаг 4.3.1
Инструмент держим и кладём правильно: штангенциркуль лежит на салфетке или в футляре, а не на краю стола и не на детали; плитки берём за нерабочие грани и не бросаем на стол; глубиномер выдвигаем плавно. Штангенциркуль нельзя использовать как рычаг, молоток или линейку для черчения, нельзя ронять и класть в карман спецовки — изогнутая штанга выводит инструмент из строя окончательно.
Безопасное использование мерительного инструмента — отдельный измеримый критерий на 5 баллов, и наблюдают за ним весь конкурс, а не отдельным упражнением. Кроме баллов есть и практическая сторона: уроненный штангенциркуль даёт погрешность в сотые доли, а притёртые плитки после падения не собираются в блок, и работа останавливается до замены. Пять баллов за аккуратность дешевле, чем потерянное время.
Проверьте: инструмент после каждого измерения возвращается на салфетку, губки не касаются металла стола, футляр открыт и лежит рядом. Убедитесь, что плитки после проверки разобраны и уложены в набор, а не оставлены притёртыми на столе. Проверьте, что на столе нет инструмента, свисающего с края.
Класть штангенциркуль на штангу и на деталь: губки получают забоины, а инструмент начинает врать. Вторая ошибка — оставить притёртый блок плиток на столе: он разбирается с усилием, а тонкие меры при этом гнутся и выходят из строя.
Эксперт фиксирует обращение с инструментом в течение всего конкурса. Отдельно отмечается, кладёт ли участник инструмент на салфетку или в футляр. Отдельно фиксируется, не остаётся ли инструмент на краю стола и не лежат ли плитки россыпью.
Шаг 4.3.2
Работаем в спецодежде до конца, держим рабочее место в порядке и убираем стружку сухой щёткой, а не рукой: металлическая стружка режет пальцы и забивается под ноготь. При порезе или плохом самочувствии останавливаемся, сообщаем эксперту и пользуемся аптечкой, не продолжая работу. При любых признаках аварийной ситуации — запахе гари, дыме, сигнале — прекращаем работу и действуем по указанию эксперта, не предпринимая самостоятельных действий.
Требования охраны труда прописаны в шестом разделе КЗ, и там прямо сказано, что при внештатной ситуации участнику запрещено действовать самостоятельно: он обязан позвать ответственного за оборудование эксперта. Порядок в рабочей зоне и отсутствие стружки на столе — часть критерия безопасности, а не только гигиены, потому что именно стружка чаще всего становится причиной травмы на измерительной операции.
Проверьте перед сдачей: спецодежда на месте, стружка убрана щёткой в отведённое место, на столе нет масляных пятен, острые кромки детали не выступают за габарит рабочей зоны. Убедитесь, что вы знаете, где аптечка и где огнетушитель, — это спрашивают на инструктаже перед стартом.
Смахивать стружку рукой или спецовкой: порезы на пальцах останавливают работу и снимают баллы за безопасность. Вторая ошибка — при аварийной ситуации начать действовать самостоятельно, что прямо запрещено КЗ.
Эксперт оценивает соблюдение требований охраны труда в течение всего конкурса и отдельно перед сдачей: чистое место и целая спецодежда видны без инструмента.
Задача 5. Свести протокол и сдать работуИтог по модулям А–В · протокол входит в оценку
Последние двадцать минут — не про измерения, а про то, как работа выглядит со стороны. Протокол со всеми двадцатью тремя размерами и пятью поверхностями, короткий внятный доклад и убранное рабочее место стоят дороже, чем ещё три перепроверенных размера. Сдача идёт в окно с точностью плюс-минус пять минут, и опоздание к сдаче означает, что работу не принимают.
Действие 5.1. Свести и проверить протокол
Шаг 5.1.1
Проверяем полноту: пятнадцать строк основных размеров, восемь строк второстепенных и пять строк шероховатости. Считаем строки карандашом, отмечая каждую галочкой, и сверяем номера по чертежу — ни одна строка не должна остаться пустой, даже если значение снято один раз и кажется неточным. Прочерк вместо значения допустим только в одном случае: размер физически недоступен, и тогда рядом пишется причина.
Полнота протокола — это прямая конвертация в баллы: каждый незаполненный размер основной группы стоит 4 или 2 балла, второстепенной — 4 или 2, поверхности — 1–2 и ещё 3 балла за весь набор. Пустая строка хуже неточного числа, потому что неточное значение хотя бы проверяемо, а отсутствие значения проверять нечем. Двадцать восемь заполненных строк — это исчерпанная работа.
Проверьте: всего двадцать восемь строк с результатами, в каждой есть фактическое значение или обоснованный прочерк, номера идут по порядку чертежа. Убедитесь, что вы не записали один и тот же размер дважды в разные строки — такое бывает при возврате к прерванному списку.
Оставить пустые строки в расчёте на то, что «эксперт поймёт»: не поймёт, потому что проверяет по протоколу. Вторая ошибка — заполнить строку предполагаемым значением по чертежу вместо измеренного: расхождение с перепроверкой обнаружится сразу и обнулит доверие ко всему протоколу.
Эксперт проверяет полноту первым делом: число заполненных строк видно за несколько секунд и сразу задаёт рамку оценки. Отдельно он сверяет число строк с разметкой чертежа: двадцать восемь заполненных позиций — это полный протокол.
Шаг 5.1.2
Приводим бланк в читаемый вид: единицы измерения указаны в шапке, все числа кратны 0,05, отклонения подписаны, шероховатость записана с параметром Ra и значением, исправления сделаны одной чертой с пометкой «повтор». В конце — дата, номер участника и подпись. Если на бланке остались черновые пометки, не относящиеся к делу, их лучше зачеркнуть, чем стирать: стёртая запись выглядит как попытка скрыть ошибку.
Читаемость протокола прямо влияет на оценку: эксперт сопоставляет ваши числа со своими и по записи понимает, где измерение, а где предположение. Числа с шагом 0,01 при шкале 0,05, отсутствие единиц и необъяснённые исправления — типичные признаки спешки, после которых проверяют каждый размер. Аккуратный бланк с двадцатью восемью строками экономит вам защиту на апелляции.
Проверьте выборочно три строки: отклонение посчитано верно и с нужным знаком, вывод о годности совпадает с полем допуска, значение кратно 0,05. Пробегите глазами весь бланк на предмет «съехавших» цифр и опечаток в номиналах — опечатка в номинале читается как непонимание чертежа.
Оставлять в бланке числа вида 12,33 или 25,07: они не вытекают из шкалы и выдают придуманное значение. Вторая ошибка — исправлять цифру затиранием или замазыванием, после чего невозможно понять исходное значение.
Эксперт смотрит на бланк как на документ: он должен читаться без пояснений и не содержать следов подгонки. Числа, не кратные цене деления, и необъяснённые исправления он отмечает отдельно и проверяет по ним весь модуль.
Шаг 5.1.3
Готовим короткий устный доклад на три фразы: чем проверяли инструмент, сколько размеров измерено и какие результаты вызвали сомнение. Про сомнительные размеры говорим сами, до вопроса эксперта, и объясняем почему: например, размер на границе допуска или поверхность с неоднородной шероховатостью. Три фразы — это тридцать секунд, и они снимают половину вопросов при оценке.
Доклад нужен не для красоты: часть критериев связана с пониманием метода, и эксперт оценивает, может ли участник объяснить, откуда взялось число. Честно названное сомнение читается как профессиональная зрелость, а молчание о пограничном размере, который эксперт всё равно перепроверит, выглядит как попытка скрыть.
Проверьте себя: вы можете за тридцать секунд назвать инструмент с его точностью 0,05 мм, число измеренных размеров и две-три проблемные позиции. Если не получается без бумаги, проговорите доклад один раз про себя перед сдачей — этого достаточно.
Молчать и ждать вопросов: тогда первый же вопрос застаёт врасплох, и ответ звучит неуверенно. Вторая ошибка — начать перечислять все двадцать три размера: доклад затягивается, эксперта это задерживает, а баллов не добавляет.
Эксперт задаёт два-три вопроса по методу и по спорным размерам. Уверенный короткий ответ с числами закрывает тему, размышления вслух — нет. Два-три уточняющих вопроса по методу закрывают оценку: если участник путается в собственных числах, доверие к протоколу падает.
Действие 5.2. Сдать инструмент, деталь и рабочее место
Шаг 5.2.1
Разбираем и убираем инструмент: штангенциркуль протираем сухой салфеткой, сдвигаем рамку в закрытое положение, не затягивая стопорный винт насухо, и кладём в футляр. Плитки разъединяем, протираем и укладываем в набор по местам, при необходимости с лёгкой смазкой, как они лежали. Глубиномер утапливаем полностью. Всё, что выдано под роспись, возвращается в том же составе.
Возврат инструмента в исходное состояние — часть критерия безопасного использования на 5 баллов и признак профессиональной привычки. Притёртые плитки, оставленные в блоке, «схватываются» так, что разбирать их приходится с усилием, и следующие участники получают инструмент с повреждёнными мерами. Штангенциркуль, убранный с затянутым винтом, деформирует штангу при перепаде температуры.
Проверьте: инструмент чистый и сухой, рамка свободно ходит, футляр закрыт, набор плиток укомплектован полностью — пересчитайте по гнёздам или по описи. Если что-то потеряно или повреждено, скажите об этом сразу, до ухода с площадки.
Сдать инструмент как есть, с маслом и стружкой на губках: это фиксируется и снижает оценку за безопасное обращение. Вторая ошибка — уйти молча, обнаружив недостающую плитку: недостача оформляется на участника.
Эксперт принимает инструмент и проверяет комплектность. Аккуратно сданный инструмент — последнее впечатление о работе, и оно тоже работает на оценку. Комплектность проверяется по описи, и недостача оформляется на участника до его ухода с площадки.
Шаг 5.2.2
Убираем рабочее место: стружку сметаем щёткой, стол протираем, салфетку выбрасываем, бланк и чертёж кладём на край стола для сдачи. Деталь ставим на подставку или салфетку, а не на голый металл, и не убираем её со стола до указания эксперта: деталь — образец, и её сохранность проверяется после конкурса. Спецодежду снимаем только после сдачи, если эксперты не сказали иначе.
Порядок на месте после работы входит в оценку и в критерий охраны труда: это последнее, что видит эксперт, обходя площадку. Кроме того, убранное место и сохранённая деталь защищают от претензий по порче образца — царапина, полученная при уборке, обнуляет часть уже набранных баллов.
Проверьте: стол чистый и сухой, инструмент убран, деталь на месте и без новых следов, бланк заполнен и лежит сверху, на полу нет стружки и масла. Пройдите по площадке взглядом эксперта — это ровно то, что он увидит через минуту.
Свалить всё в кучу и уйти: место оценивается, и беспорядок читается как недоведённая работа. Вторая ошибка — убрать деталь в ящик «чтобы не мешала»: эксперт должен видеть образец на столе. Третья — оставить на столе масляные пятна: они читаются как небрежность и снижают оценку за охрану труда.
Эксперт обходит площадку перед закрытием и фиксирует состояние мест. Чистое место с деталью на подставке и бланком сверху — эталон сдачи. Состояние места фиксируется в оценочном листе, и спорные случаи решаются по этой записи.
Шаг 5.2.3
Сдаём работу в окно с точностью плюс-минус пять минут от объявленного времени окончания: на категорию «Студенты» это 120 минут от старта, то есть сдача около отметки 2:00. Перед сдачей один раз проверяем часы и убеждаемся, что бланк подписан. Если до окна остаётся пять минут, а два размера не измерены, лучше записать их прямыми отсчётами без повторной проверки, чем опоздать.
Опоздание к сдаче — единственная ошибка на конкурсе, которая не имеет частичного прощения: работу не принимают, и все набранные баллы обнуляются. Правило плюс-минус пять минут существует, чтобы не наказывать за секунды, но десять минут опоздания — это уже нарушение регламента. Цена одного недоделанного размера — 4 балла, цена опоздания — сто.
Проверьте: время на часах сверено с объявленным, бланк подписан и лежит сверху, инструмент сдан, место убрано. За минуту до окна прекращайте любые измерения: в этот момент важнее стоять у своего места готовым к сдаче.
Продолжать измерения «пока не выгонят»: за это снимают баллы, а работу могут не принять вовсе. Вторая ошибка — начать сдачу с поиска карандаша и бланка в последние тридцать секунд. Третья — сдавать работу без подписи в бланке: неподписанный протокол не идентифицируется и может быть не принят.
Эксперт фиксирует время сдачи по факту. Спокойная сдача в начале окна с полным протоколом выглядит профессионально и оставляет время на вопросы по спорным размерам.
Специалист
работающие профессионалыВ официальном файле категории не разделены отдельными разделами — приводим задание целиком; различия по категориям смотрите в таблице модулей.
Пошаговое решение
Специалистам отводится 90 минут — полтора часа на три модуля, которые проверяют одно и то же умение с разных сторон: измерить деталь и доказать, что измерение достоверно. Модуль А — пятнадцать основных размеров и 50 баллов, модуль Б — восемь второстепенных размеров и 30 баллов, модуль В — шероховатость пяти поверхностей и блок охраны труда на 20 баллов. Инструмент на площадке скромный: штангенциркуль ШЦ-1-150-0,05 с диапазоном 0–150 мм, ценой деления нониуса 0,05 мм и погрешностью ±0,05 мм, набор концевых мер HOLEX класса 1 на 103 плитки и средства измерения шероховатости. Этого достаточно, чтобы взять все сто баллов, если соблюдать порядок: сначала разобрать чертёж и понять, что именно нормируется, потом проверить инструмент по концевым мерам, и только затем мерить. В день соревнований в задание вносится до 30 процентов изменений, поэтому выучите не числа, а последовательность: она остаётся неизменной. Дальше — 48 шагов по модулям, с цифрами, допусками и типичными ошибками, которые стоят баллов.
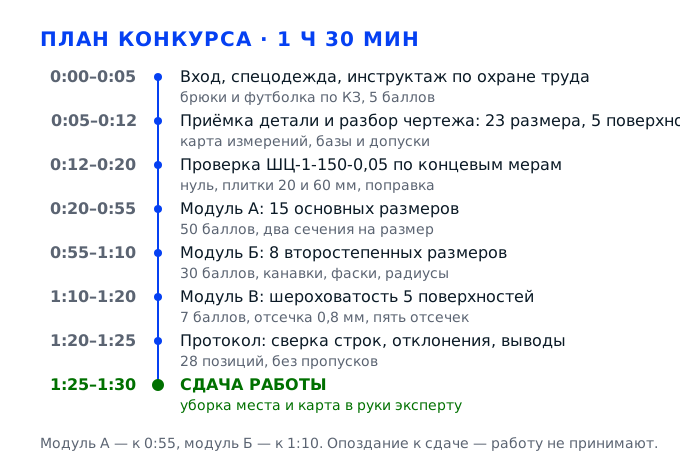
Задача 1. Модуль А: измерить пятнадцать основных размеров деталиМодуль А · 50 баллов
Модуль А — половина всей оценки: 50 баллов из 100 складываются из пятнадцати размеров, причём десять размеров стоят по 4 балла и пять по 2. Основные размеры — это диаметры, длины, глубины и межцентровые расстояния, которые определяют геометрию детали и обычно имеют самые узкие поля допуска. Здесь важен не сам факт измерения, а действительный размер, записанный с точностью до цены деления штангенциркуля 0,05 мм и лежащий внутри поля допуска. Поэтому модуль начинается с приёмки детали и разбора чертежа, продолжается проверкой инструмента по концевым мерам и только после этого переходит к измерениям.
Действие 1.1. Принять деталь и разобрать чертёж
Шаг 1.1.1
Кладём деталь на подкладку из мягкой ткани или на деревянную подставку, а не прямо на металл верстака: обработанные поверхности, за которые отвечают размеры 1–15, не должны получить царапин до начала работы. Протираем деталь хлопчатобумажной салфеткой, смоченной уайт-спиритом или спиртом, и даём высохнуть три-четыре минуты. Консервационную смазку снимаем полностью, потому что на масляной плёнке губки штангенциркуля скользят и дают заниженный наружный размер. Осматриваем кромки: заусенец снимаем надфилем с мелкой насечкой, ведя инструмент от детали.
Модуль А — это 50 баллов из 100, то есть ровно половина результата, и складывается он из пятнадцати размеров: десять весят по 4 балла и пять по 2. Балл начисляют за действительный размер, записанный с точностью до 0,05 мм и попадающий в поле допуска, поэтому грязная поверхность и заусенец превращаются в конкретные потерянные баллы. Каждый промах по 4-балльному размеру снимает почти пятую часть модуля, а вернуть его уже нельзя.
Салфетка после протирки остаётся светлой, на поверхности нет масляного блеска и липкости, кромки на ощупь гладкие. Проведите ногтем по торцу: заусенец цепляется и ощущается как ступенька, значит, его надо снять до первого измерения.
Чаще всего деталь протирают «насухо» и сразу начинают мерить: масляная плёнка даёт зазор, штангенциркуль занижает наружный размер на 0,05–0,10 мм, и в карте вместо годного размера появляется брак. Вторая ошибка — снимать заусенец напильником вдоль всей поверхности: кромка уходит, базовый размер теряется вместе с баллами.
Эксперт обходит рабочие места в первые пять минут и смотрит именно на подготовку: подкладка, чистая салфетка, аккуратно снятая кромка. Деталь на голом металле рядом с напильником — для него сигнал, что дальше пойдут царапины и спорные отсчёты.
Шаг 1.1.2
Раскладываем чертёж на столе так, чтобы он не ёрзал, и находим все пятнадцать размеров модуля А: обычно это наружные диаметры ступеней, общая длина, длины уступов, диаметр и глубина центрального отверстия, межцентровое расстояние. Каждый найденный размер обводим карандашом и переписываем в карту измерений отдельной строкой: номер размера, номинал, верхнее и нижнее отклонение, допуск в миллиметрах. Там, где на чертеже стоит условное обозначение вроде H7 или h9, допуск не пересчитываем вручную на глаз, а смотрим поле по таблице допусков и посадок.
Карта измерений — это рабочий документ, по которому потом считают баллы, и в ней должно быть видно, что участник понимает разницу между номиналом и допуском. Если размер 25 h9 записан как «25», эксперт не сможет отличить годный результат от случайного числа, а при проверке расхождения фактического размера с эталоном карта без допусков не даёт возможности доказать свой результат.
В карте пятнадцать строк, у каждой заполнены номер, номинал и допуск, ни одна строка не осталась пустой. Сверьте количество обведённых на чертеже размеров с количеством строк: пятнадцать и пятнадцать, без пропусков и дублей.
Типичная ошибка — начать мерить «что видно» и заполнять карту по ходу: к концу модуля выясняется, что два размера пропущены, а один измерен дважды под разными номерами. Вторая — пересчитывать H7 «на память»: неверный допуск превращает годный размер в забракованный.
Эксперт подходит и смотрит карту после первого модуля: заполненные допуски и номера, совпадающие с чертежом, он отмечает отдельно, потому что это признак профессиональной работы, а не механического переписывания чисел.
Шаг 1.1.3
Под каждый размер подбираем средство измерения по допуску, а не по привычке: штангенциркуль ШЦ-1-150-0,05 с погрешностью ±0,05 мм годится для размеров с допуском примерно от 0,12 мм и грубее, то есть для 12–14 квалитетов. Если на чертеже поле допуска 0,05–0,08 мм, штангенциркуль уже не даёт достоверного результата, и размер надо мерить микрометром или индикаторным нутромером, а штангенциркулем — только предварительно. Выбор средства фиксируем в карте напротив каждого размера, чтобы потом не путаться, чем что измерено.
Правило выбора средства задано метрологией, а не удобством: погрешность измерения должна быть в три-четыре раза меньше допуска контролируемого размера, иначе часть годных деталей будет забракована, а часть бракованных принята. На конкурсе это прямо влияет на баллы: размер, измеренный средством с недостаточной точностью, даёт отклонение 0,03–0,05 мм, а этого хватает, чтобы выйти из поля допуска и потерять все 4 балла.
Напротив каждого размера в карте стоит средство измерения, и для размеров с допуском меньше 0,12 мм там не штангенциркуль. Проверьте себя вопросом: допуск этого размера больше 0,12 мм? Если нет, инструмент выбран неверно.
Ошибка новичка — мерить всё одним штангенциркулем, потому что он один на столе и «всё равно показывает сотые». Второй промах — взять микрометр там, где хватает штангенциркуля, и потратить на один размер пять минут из девяноста.
Эксперт смотрит на соответствие «размер — инструмент» при первом же обходе: несоответствие средства допуску он фиксирует как методическую ошибку, даже если цифра случайно попала в поле.
Шаг 1.1.4
Расписываем девяносто минут по минутам, потому что времени здесь меньше, чем у студентов и школьников: на приёмку и подготовку инструмента уходит 15 минут, на модуль А — 35, на модуль Б — 15, на шероховатость — 10, на протокол и уборку — 10, и ещё 5 минут остаются резервом. Резерв не тратим в начале, он нужен на перепроверку спорных размеров и на сдачу без спешки. Контрольные точки отмечаем для себя по часам на столе: к 35-й минуте модуль А должен быть закрыт, к 65-й — модуль Б.
Девяносто минут на двадцать три размера, пять поверхностей и протокол — это в среднем меньше четырёх минут на позицию, и любая задержка на одном размере съедает время у следующих. Известно, что участники, которые не распределили время, к 70-й минуте ещё измеряют основные размеры и сдают незаполненный протокол: там теряется не 2–3 балла, а весь блок шероховатости и второстепенные размеры.
План записан на бумаге или на обороте карты, с четырьмя контрольными точками по времени. После каждого модуля сверяйте фактические часы с планом: расхождение больше пяти минут — повод ускоряться на текущем блоке.
Планировать «по ощущениям» и обнаружить на 60-й минуте, что пройдена половина: оставшиеся размеры измеряются в спешке, без повторных отсчётов, и ошибки идут одна за другой. Вторая ошибка — растянуть подготовку инструмента на полчаса, проверяя его по десяти плиткам.
Эксперт по ходу конкурса отмечает темп: кто идёт по графику, к концу сдаёт полный протокол. На сдаче он смотрит время подачи работы и полноту карты, а не количество красивых записей.
Действие 1.2. Подготовить штангенциркуль и проверить его по концевым мерам
Шаг 1.2.1
Берём штангенциркуль ШЦ-1-150-0,05 за рамку, а не за губки, и протираем измерительные поверхности чистой салфеткой: на них остаётся масло от рук и пыль от детали. Проверяем плавность хода рамки по штанге — она должна перемещаться с лёгким усилием, без заеданий и без ощутимого люфта в стороны. Смотрим на зубчатую рейку и нониус: сколов и затёртых штрихов быть не должно, иначе отсчёт по нониусу превращается в угадывание. Если рамка идёт туго, не применяем силу, а сообщаем техническому эксперту: инструмент подлежит замене.
Штангенциркуль — единственное средство, которым в этом модуле измеряется большинство размеров, и его состояние определяет достоверность всех 50 баллов. Люфт рамки в 0,02–0,03 мм сразу уходит в результат, а затёртый нониус даёт ошибку отсчёта в половину деления, то есть 0,025 мм, что для размеров с допуском 0,1 мм уже критично. Проверка занимает две минуты и сохраняет десятки баллов.
Рамка едет по штанге от нуля до 150 мм без рывков, при покачивании губок в сведённом состоянии люфт не ощущается пальцами. Нониус чистый, все штрихи читаются, цифры не стёрты, а сведённые губки не дают видимого зазора на просвет против настольной лампы.
Начинают мерить инструментом с заедающей рамкой и получают разброс 0,05–0,08 мм на одном размере: непонятно, где истина, а время на перепроверку уже ушло. Вторая ошибка — крутить рамку за губки, отчего измерительные поверхности сбиваются и перестают быть параллельными.
Технический эксперт следит за обращением с инструментом: рамку берут за корпус, а не за губки, и он замечает это раньше, чем участник успевает испортить инструмент.
Шаг 1.2.2
Сводим губки до полного соприкосновения и смотрим на просвет: нулевой штрих нониуса должен совпасть с нулевым штрихом штанги, а между измерительными поверхностями не должно быть видимого зазора. Проверяем в двух положениях — при сведении и после трёх-четырёх разведений, потому что люфт проявляется не сразу. Если нули не совпадают, замеряем величину несовпадения по нониусу и записываем её как поправку со знаком: при смещении нониуса вправо поправку вычитаем из всех дальнейших отсчётов.
Нулевое положение — точка отсчёта всего инструмента, и систематическая ошибка здесь идёт во все двадцать три размера сразу. Несовпадение нулей на одно деление нониуса, то есть на 0,05 мм, означает, что каждый записанный размер врёт ровно на эту величину, и половина 4-балльных размеров выйдет из поля допуска без всякой вины участника.
При сведённых губках нули совпадают, зазора на просвет нет, а при разведении и повторном сведении картина повторяется без сюрпризов. Поправка, если она есть, записана в карте отдельной строкой, с указанием знака и деления нониуса, на которое сместился нуль.
Проверяют нули один раз, при сведении губок на весу, и не замечают, что между поверхностями попала стружка: нуль уходит на 0,05 мм, и весь модуль считается с этой ошибкой. Вторая ошибка — «запомнить» поправку и не записать её, а к середине модуля забыть знак.
Эксперт просит показать нулевое положение: сведённые губки и совпавшие нули он считает базовым навыком, а отсутствие этой проверки — прямым нарушением методики поверки.
Шаг 1.2.3
Достаём из набора концевых мер HOLEX артикул 480450 (класс допуска 1, 103 плитки) и собираем контрольный блок на 20 мм и второй на 60 мм: притираем плитки друг к другу лёгким движением с поворотом, пока они не «схватятся». Измеряем каждый блок штангенциркулем в трёх точках — по краям губок и в середине — и записываем разницу с номиналом. Расхождение в пределах ±0,05 мм считаем допустимым для этого инструмента; большее означает, что инструмент надо заменить или учитывать поправку.
Проверка по концевым мерам — это и есть тот самый пункт «проверить погрешность» из последовательности выполнения задания, и он напрямую связан с критерием «безопасное использование мерительного инструмента». Концевые меры класса 1 имеют собственную погрешность порядка микрометра, поэтому разница с их номиналом — это честно измеренная погрешность штангенциркуля, а не случайность.
Оба блока дают расхождение не больше ±0,05 мм, причём в трёх точках губок результат отличается не более чем на 0,05 мм. Если по краям губок расхождение разное, измерительные поверхности непараллельны — этот инструмент для точных размеров не годится.
Собирают блок из двух плиток «на глаз», без притирания: между ними остаётся зазор в несколько микрометров, и контрольная мера оказывается негодной. Вторая ошибка — проверить только на 20 мм и успокоиться: износ губок чаще проявляется на больших размерах, ближе к 100 мм.
Эксперт смотрит, как собраны плитки и как они притёрты: щель между плитками на просвет он считает нарушением работы с концевыми мерами, а не мелочью. Отдельно он просит назвать погрешность блока, которую показал штангенциркуль, и сверяет ответ с записью в карте.
Шаг 1.2.4
Проверяем остальные измерительные узлы: глубиномер, выдвигающийся из штанги, и губки для внутренних измерений с кромками. Глубиномер выставляем на плитку 10 мм — торец штанги упираем в плитку, а не в стол, и смотрим отсчёт; он должен совпасть с номиналом в пределах 0,05 мм. Губки для внутренних измерений сводим в отверстие калибра или в блок плиток и проверяем, что отсчёт не «уезжает» при покачивании. Результаты проверки записываем в карту одной строкой.
В модуле есть размеры отверстий и глубины, а они измеряются другими узлами того же штангенциркуля, и их погрешность не равна погрешности наружных губок. Если глубиномер выставлен неправильно, глубина отверстия уходит на 0,1 мм и больше, а это размер из 4-балльной группы. Отдельная проверка занимает минуту и закрывает сразу три-четыре размера.
Глубиномер на плите 10 мм показывает 10,00 ± 0,05 мм, при повторном опускании результат повторяется. Губки для внутренних измерений дают одинаковый отсчёт при покачивании в пределах 0,05 мм, а сами кромки не имеют забоин и равномерного блеска от износа.
Глубиномер проверяют, упирая штангу в поверхность стола, а не в плитку: стол и плитка не в одной плоскости, и отсчёт завышается на толщину неровности. Вторая ошибка — считать, что проверка наружных губок автоматически подтверждает и глубиномер.
Эксперт проверяет, какой узел применяется для какого размера: глубину, измеренную наружными губками «на глаз», он отмечает как методическую ошибку. Ему важно услышать, что глубиномер проверялся отдельно, а не «заодно» с наружными губками.
Действие 1.3. Измерить наружные размеры
Шаг 1.3.1
Ставим деталь на подставку так, чтобы измеряемая ступень была на уровне глаз, а не ниже: при взгляде сверху вниз отсчёт по нониусу читается с параллаксом. Губки подводим к поверхности строго перпендикулярно оси детали, всей длиной, а не краем: если губки стоят под углом, штангенциркуль показывает размер по хорде, и на диаметре 40 мм ошибка доходит до 0,15 мм. Для ступени с буртиком губки ставим у самого торца, но не на галтель — скругление у основания всегда занижает результат.
Наружные диаметры и длины — самая весомая группа: десять размеров по 4 балла в модуле А, и именно они чаще всего выходят за поле допуска при перекосе губок. Ошибка от наклона не постоянна: на тонких ступенях она мала, на больших диаметрах вырастает, поэтому «средняя поправка» здесь не работает и перекос надо убирать физически.
Губки касаются поверхности по всей длине, без просвета у одного из краёв. Проверьте, покачивая штангенциркуль вокруг оси: правильное положение — то, при котором отсчёт наибольший при измерении наружного диаметра и не меняется при покачивании в вертикальной плоскости, а кромки губок не выходят за торец ступени.
Меряют «на весу», держа деталь в одной руке: губки встают косо, размер получается заниженным на 0,05–0,1 мм. Вторая ошибка — ставить губки на галтель или на фаску у торца: размер уходит в минус, и годная деталь выглядит бракованной.
Эксперт обходит площадку и смотрит посадку инструмента: деталь на подставке, губки всей длиной, глаза на уровне шкалы. Меряющего «на весу» он останавливает сразу и просит повторить измерение, а в оценочный лист заносит замечание по методике.
Шаг 1.3.2
Зажимаем деталь плавно, с усилием, при котором штангенциркуль скользит по поверхности с лёгким трением: губки должны касаться, но не сдавливать металл. Сводим губки, покачиваем штангенциркуль вокруг детали на 10–15 градусов и останавливаемся на положении наибольшего размера, затем фиксируем рамку стопорным винтом. Стопорный винт затягиваем двумя пальцами, без нажима, иначе рамка сдвигается на 0,02–0,03 мм в момент фиксации.
Усилие зажима — главный источник разброса результатов у начинающих: сильный нажим даёт занижение на 0,03–0,05 мм, слабый — завышение. При допуске 0,1 мм на размер эти погрешности съедают половину поля, и даже правильный отсчёт оказывается вне допуска. Навык «скользит с лёгким трением» — то, что проверяется критерием безопасного использования мерительного инструмента.
При повторном измерении того же размера с тем же усилием результат повторяется в пределах 0,05 мм. Если при ослаблении и повторном зажиме цифра уходит на 0,1 мм, вы давите на рамку — перепроверьте себя на плите-эталоне и уменьшите усилие.
Стремятся «дожать» губки до упора, чтобы наверняка коснулись: размер уходит в минус, и размер с полем 0,1 мм выпадает из допуска. Вторая ошибка — не затягивать стопор и смотреть отсчёт на весу, теряя контакт с деталью.
Эксперт смотрит на усилие и на стопор: рамку, затянутую ладонью, он отмечает как неаккуратное обращение с инструментом, а разброс между повторными измерениями — как недостоверный результат.
Шаг 1.3.3
Читаем результат по шкале штанги и нониусу: сначала считаем целые миллиметры до нулевого штриха нониуса, потом находим на нониусе штрих, который совпадает с каким-либо штрихом штанги, и умножаем его порядковый номер на 0,05 мм. При цене деления 0,05 мм на нониусе двадцать делений, поэтому отсчёт всегда заканчивается на 0,00, 0,05, 0,10 и так далее до 0,95. Записываем значение в карту дважды — в первом и во втором сечении, повёрнутом на 90 градусов.
Порядок отсчёта и кратность 0,05 мм — формальная, но жёстко проверяемая часть: результат вида 32,47 мм вызывает у эксперта вопрос, каким инструментом он получен, ведь штангенциркуль с такой ценой деления такого числа дать не может. Второе сечение нужно потому, что овальность вала — реальное отклонение формы, и разница между сечениями показывает, годится деталь по этому размеру или нет.
Записанное число кратно 0,05 мм, и рядом стоят два сечения. Разница между сечениями укладывается в поле допуска размера; если она больше, отметьте это в карте как отклонение формы и перепроверьте отсчёт в третьем сечении, повёрнутом на 45 градусов.
Округляют «до сотых» и пишут 32,47 мм: значение не соответствует цене деления, и эксперту неясно, откуда взялась цифра. Вторая ошибка — измерять в одном сечении и считать размер полностью контролируемым.
Эксперт выборочно просит прочитать отсчёт вслух: важен не только результат, но и то, как участник называет целые миллиметры и номер совпавшего штриха нониуса.
Шаг 1.3.4
Для каждого наружного размера считаем действительное отклонение: из измеренного значения вычитаем номинал и сравниваем с верхним и нижним отклонением из карты. Если размер попал в поле — ставим в карте «годен» и записываем отклонение со знаком, если нет — фиксируем фактическое значение и тоже ставим отметку. Время на один размер — не больше полутора минут, иначе к 35-й минуте модуль А не закрыть.
Критерий оценки сформулирован как «измерение основных размеров», и эксперт сверяет записанный действительный размер с эталонным: годность детали при этом не главное, главное — точность вашего числа. Отклонение со знаком показывает, что участник понимает разницу между номиналом, действительным размером и допуском, а не просто переписывает шкалу.
В карте у каждого размера стоят измеренное значение, отклонение и вывод. Пятнадцать строк заполнены полностью, ни одна не осталась с прочерком вместо числа, а выводы не противоречат знаку отклонения. Отклонение в карте записано так, что его можно сравнить с границами поля без дополнительного пересчёта.
Забывают про знак отклонения и пишут «0,05» вместо «+0,05»: при проверке непонятно, в какую сторону ушёл размер. Вторая ошибка — откладывать расчёты «на потом»: к концу модуля цифры путаются, и половина строк остаётся без вывода.
Эксперт проверяет карту на полноту и на знаки отклонений: строки без вывода он считает незакрытыми, даже если само число верное и совпадает с эталоном.
Действие 1.4. Измерить внутренние размеры и глубины
Шаг 1.4.1
Отверстия измеряем губками для внутренних измерений с кромками: вводим их в отверстие наклонно, затем выпрямляем штангенциркуль и покачиваем в двух плоскостях, находя наибольший отсчёт — именно он соответствует диаметру. Губки не должны упираться в дно отверстия или в фаску: если отверстие сквозное, мерим на расстоянии 3–5 мм от торца, чтобы кромка не влияла. Для отверстия малого диаметра, куда губки не входят, используем косвенный способ или нутромер, если он есть на площадке.
Внутренние размеры входят в модуль А наравне с наружными, и здесь ошибка случается чаще: кромки губок имеют толщину около 1,5 мм, и при перекосе они цепляются за стенку отверстия, показывая размер меньше реального на 0,05–0,2 мм. Наибольший отсчёт при покачивании — единственный надёжный критерий того, что губки стоят по диаметру, а не по хорде.
При покачивании отсчёт сначала растёт, потом начинает падать: наибольшее значение и есть диаметр. Повторное введение губок даёт тот же результат в пределах 0,05 мм, а кромки не оставляют на стенке отверстия вмятин и задиров.
Меряют отверстие «с одного ввода», без покачивания: получают хорду вместо диаметра и занижают размер на 0,1–0,3 мм в зависимости от глубины ввода. Вторая ошибка — упирать губки в фаску у входа, где диаметр заведомо больше номинала.
Эксперт смотрит на покачивание: измерение без поиска наибольшего отсчёта он считает методической ошибкой, даже если число близко к эталонному, а следы задиров внутри отверстия — порчей детали.
Шаг 1.4.2
Глубину измеряем глубиномером штангенциркуля: торец штанги упираем в базовую плоскость всей кромкой, а не краем, и опускаем стержень до дна отверстия без нажима. Штангенциркуль держим строго вертикально, контролируя перпендикулярность к базе на глаз с двух сторон. Отсчёт читаем так же, как по наружным губкам, и записываем в карту вместе с указанием, от какой базы измерено.
Глубина — размер от базы, и если база выбрана неверно, ошибка идёт целиком в результат: уступ в 12 мм, измеренный от соседней ступени вместо торца, даёт совсем другое число. Наклон стержня на 5 градусов при глубине 20 мм добавляет около 0,08 мм погрешности, что для 4-балльного размера с полем 0,2 мм уже существенно.
Торец штанги лежит на базе без просвета, стержень не качается, при повторном опускании отсчёт повторяется в пределах 0,05 мм. База измерения записана в карте рядом с числом, и она совпадает с той, от которой размер задан на чертеже.
Упирают штангу в край отверстия или в неровную литую поверхность: отсчёт завышается непредсказуемо, и повторить результат не удаётся. Вторая ошибка — давить на стержень, отчего он прогибается и показывает глубину меньше реальной.
Эксперт проверяет, названа ли база: «глубина от торца» и «глубина от уступа» — разные размеры, и он сверяет вашу запись с чертежом, а не с числом на шкале.
Шаг 1.4.3
Для каждого внутреннего размера делаем второй отсчёт после полного вывода и повторного ввода губок, и если расхождение больше 0,05 мм, делаем третий. Записываем среднее из устойчивых значений, а разброс отмечаем в карте отдельной пометкой. Дальше считаем отклонение от номинала и вывод о годности — так же, как для наружных размеров, не меняя порядка действий.
Повторяемость — это то, что отличает измерение от догадки: если два ввода дают разные числа, значит, инструмент стоит неустойчиво или поверхность повреждена, и записывать первое попавшееся значение нельзя. На практике второй ввод занимает секунды, а спасает целый размер. В критериях оценки размеры внутренних поверхностей идут теми же 4 баллами, что и наружные, поэтому проверка повторяемости окупается.
Два-три устойчивых отсчёта отличаются не более чем на 0,05 мм, среднее записано в карту, разброс отмечен. Если разброс 0,15 мм и больше, ищите причину в посадке губок и в чистоте поверхности, а не усредняйте значения.
Усредняют два сильно разных числа и получают значение, которого не было ни в одном измерении: эксперт видит разброс и снимает балл за недостоверность. Вторая ошибка — записать первый отсчёт и не проверять его вовсе.
Эксперт спрашивает, сколько раз измерен размер: ответ «один» при разбросе, видном в карте, выглядит неубедительно, а два сходящихся отсчёта он отмечает как зрелую работу.
Действие 1.5. Оформить результаты модуля А
Шаг 1.5.1
Приводим все пятнадцать значений к одной форме записи: целые миллиметры и сотые доли, кратные 0,05, с запятой в качестве разделителя и обязательным знаком отклонения. Проверяем каждую строку на соответствие цене деления: 18,05; 18,10; 18,15 — допустимо, 18,07 — нет. Рядом с числом ставим обозначение средства измерения, которым оно получено, чтобы при разборе было видно, чем измерен спорный размер.
Единая форма записи — не бюрократия, а условие сопоставимости: эксперт сверяет ваши числа с эталонными, и запись «18,1» вместо «18,10» не даёт понять, есть ли тут десятые или это округление. Кроме того, кратность 0,05 мм сразу показывает, что отсчёт снят по нониусу, а не придуман при заполнении протокола.
Все числа в карте имеют одинаковое количество знаков после запятой, кратны 0,05 и снабжены знаком отклонения. Пробегите карту сверху вниз: ни одна строка не выбивается из формата, а единицы измерения указаны один раз в заголовке.
Пишут кто как привык: «18,1», «18.1», «18,10 мм» вперемешку — и при сверке эксперт теряет время на разбор. Вторая ошибка — округлять 18,07 до 18,10 «для красоты», подгоняя результат под допуск: это уже не измерение, а подлог.
Эксперт проверяет аккуратность записи в первую очередь у спорных размеров: неряшливая запись снижает доверие ко всей карте, даже если числа в остальных строках верные.
Шаг 1.5.2
Для каждого размера выписываем верхнее и нижнее отклонение в миллиметрах и сравниваем действительный размер с границами поля: например, при номинале 25 и поле h9 границы 24,948 и 25,000 мм, значит, размер 25,10 — брак, а 24,97 — годен. Вывод записываем словами «годен» или «не годен» и дублируем фактическим отклонением в микронах, если так удобнее сравнивать.
Сравнение с допуском — вторая половина работы метролога: измерить и не сделать вывода означает оставить результат без смысла. Именно по этой части критерия видно, умеет ли участник работать с полями допусков, а не только со шкалой. Кроме того, вывод по каждому размеру помогает быстро найти свою ошибку до сдачи.
У каждого размера в карте есть границы поля и вывод. Проверьте два-три спорных размера пересчётом: номинал плюс отклонение должно давать ту границу, с которой вы сравнивали, иначе вывод сделан не по той строке.
Пересчитывают допуск по памяти и путают знак: годный размер объявляют браком, а брак — годным. Вторая ошибка — писать «примерно годен», что не является выводом и при проверке не засчитывается, потому что эксперт не может поставить балл за размер, по которому нет однозначного заключения.
Эксперт выборочно сверяет выводы с эталонной картой: несовпадение выводов при верных числах он отмечает как ошибку в работе с допусками, а не как случайность.
Шаг 1.5.3
Перед переходом к модулю Б проходим карту по номерам от первого до пятнадцатого и отмечаем галочкой каждую заполненную строку. Отдельно проверяем, что нет двух записей под одним номером и что все пятнадцать размеров модуля А закрыты. На это уходит не больше двух минут, и они экономят гораздо больше при сдаче, когда исправлять что-либо уже поздно и бумага уходит эксперту в том виде, в каком есть.
Пропущенный размер — это не «минус один пункт», а минус 2 или 4 балла, которые уже не вернуть, потому что деталь сдаётся вместе с картой. Проверка по номерам занимает две минуты и ловит именно те ошибки, которые не видны при беглом взгляде: дубли, пропуски, строки, заполненные не тем размером.
В карте пятнадцать галочек, номера идут по порядку без пропусков и повторов. Число записанных значений совпадает с числом обведённых на чертеже размеров, и ни одна строка не заполнена дважды разными числами.
Пропускают размер, который «не влез» губками, и надеются вернуться позже: время уходит, к размеру не возвращаются. Вторая ошибка — записать один размер под двумя номерами, решив, что это разные поверхности.
Эксперт на сдаче пересчитывает заполненные строки: карта с пропуском оценивается по фактически измеренным размерам, и восстановить пропущенное он уже не может.
Задача 2. Модуль Б: измерить восемь второстепенных размеровМодуль Б · 30 баллов
Второстепенные размеры — это фаски, канавки, уступы, радиусы и межцентровые расстояния; их восемь, и стоят они 30 баллов: размер 16 весит 2 балла, размеры 17–23 — по 4. Они второстепенные не потому, что менее важны, а потому, что допуски на них шире, а измерить их сложнее: губки штангенциркуля не всегда подлезают к канавке, а фаска вообще не имеет двух параллельных поверхностей. Поэтому здесь главное — правильно выбрать базу и способ измерения, а не силу нажима, и на этот модуль из девяноста минут уходит около пятнадцати.
Действие 2.1. Разобрать второстепенные размеры и выбрать схему измерения
Шаг 2.1.1
Смотрим на чертёж и находим размеры с номерами 16–23: обычно это ширина и глубина канавки под выход резца, размеры фасок 1×45 и 2×45, радиусы скруглений, расстояние между осями двух отверстий и координата отверстия от торца. Каждый размер выписываем в отдельный блок карты, причём не только номинал, но и то, к какой поверхности он привязан: от торца, от оси, от буртика. Если размер задан от оси симметрии, отмечаем это сразу, потому что мерить его придётся иначе, чем размер от плоскости.
Ошибка в базе — самая дорогая из всех, потому что число получается правдоподобным: межцентровое расстояние 40 мм, измеренное от края отверстия, а не от оси, даёт 40 плюс радиус, то есть расхождение в несколько миллиметров. Такие размеры стоят по 4 балла, и промах по базе обнуляет и число, и время, потраченное на измерение.
В карте восемь строк, у каждой записана база: торец, ось, буртик или плоскость. Сверьте запись с чертежом: если на чертеже размер проставлен от оси, а у вас написано «от торца», база выбрана неверно, и мерить пока нельзя.
Записывают только номинал и начинают мерить «от удобной поверхности»: результат внешне приличный, но не тот, который просили. Вторая ошибка — путать размеры 16–23 с размерами модуля А и дважды измерять одну и ту же ступень под разными номерами.
Эксперт при разборе карты смотрит именно на базы: правильно названная база для второстепенного размера говорит о понимании чертежа больше, чем аккуратные цифры.
Шаг 2.1.2
Для каждого размера выбираем способ измерения: канавку меряем губками для наружных измерений с тонкими кромками или набором из двух плиток; фаску — по торцу и по образующей с пересчётом или угловым шаблоном; радиус — радиусным шаблоном либо расчётом по хорде и стрелке прогиба; межцентровое расстояние — через диаметры отверстий и расстояния между их стенками. Способ записываем в карту одним словом рядом с базой, чтобы в спешке не начать мерить канавку глубиномером.
У второстепенных размеров узкое место не в точности инструмента, а в доступе: губки шириной 1,5 мм не входят в канавку шириной 1,2 мм, и попытка «как-нибудь» даёт ошибку 0,2–0,5 мм. Заранее выбранный способ экономит время и снимает половину риска, а на модуль отведено около пятнадцати минут на восемь размеров.
У каждого из восьми размеров в карте стоит способ измерения, и он физически выполним с инструментом, который лежит на столе. Проверьте: губки входят в канавку свободно, шаблон прилегает к радиусу без просвета, отверстия доступны для нутромера.
Пытаются измерить канавку 1,2 мм обычными губками и получают ширину по кромке, завышенную на 0,3 мм. Вторая ошибка — мерить радиус «на глаз» штангенциркулем и записывать результат, не имея ни шаблона, ни расчёта.
Эксперт смотрит, каким инструментом участник подходит к канавке: попытка вставить губки силой он останавливает, потому что это и порча детали, и нарушение безопасного обращения.
Шаг 2.1.3
Проверяем, что выбранное средство вообще способно дать нужную точность: для размеров 16–23 допуски обычно 0,2–0,5 мм, и штангенциркуля с погрешностью ±0,05 мм здесь достаточно. Но если на чертеже у канавки стоит поле 0,1 мм, одного штангенциркуля мало — нужен набор концевых мер и сравнение, иначе погрешность съест половину поля. Рядом с номером размера ставим пометку «ШЦ» или «КМД», чтобы потом не пересчитывать это в уме.
Правило запаса по точности — то, чему учат в метрологии: погрешность средства должна быть в три-четыре раза меньше допуска. Для поля 0,1 мм штангенциркуль с погрешностью 0,05 мм даёт запас всего в два раза, и часть годных размеров будет забракована, а часть бракованных принята — на конкурсе это прямые потери баллов.
У каждого размера в карте стоит средство, и для полей тоньше 0,15 мм там не штангенциркуль. Сверьте допуски по восьми строкам: если везде 0,2 мм и больше, весь модуль закрывается штангенциркулем и плитками.
Меряют всё штангенциркулем «потому что быстрее», не глядя на допуск: на одном размере с полем 0,1 мм теряют 4 балла, хотя инструмент лежал рядом. Вторая ошибка — тащить плитки туда, где хватает штангенциркуля, и не уложиться в пятнадцать минут.
Эксперт сверяет средство с допуском по карте: несоответствие он фиксирует как методическую ошибку, даже если записанное число случайно попало в поле. Он же смотрит, чем именно меряли канавку и фаску, потому что здесь инструмент виден по следам на детали.
Действие 2.2. Измерить канавки, фаски и уступы
Шаг 2.2.1
Ширину канавки измеряем губками для наружных измерений, вводя их в канавку до упора в обе стенки и держа штангу параллельно оси детали: если губки встанут с перекосом, они упрутся в скругления у дна и покажут ширину меньше реальной. При ширине канавки 1,2 мм и радиусе скругления 0,2 мм перекос в 10 градусов даёт ошибку около 0,05 мм. Глубину канавки меряем тем же способом, что и глубину отверстия — глубиномером от наружной поверхности.
Канавка и уступ — это размеры 17–23, по 4 балла каждый, и они самые «неудобные» в детали: именно здесь участники теряют баллы из-за перекоса губок и из-за того, что меряют по скруглению, а не по прямому участку стенки. Разделение ширины и глубины на два отдельных отсчёта обязательно, потому что на чертеже это два разных размера.
Губки входят в канавку свободно и упираются в обе стенки на прямом участке, а не в скругление. При повторном вводе отсчёт повторяется в пределах 0,05 мм, а ширина плюс два радиуса скругления не превышает ширины канавки по чертежу.
Меряют канавку, упирая губки в скругления у дна: ширина выходит меньше на 0,1–0,2 мм, и размер с полем 0,2 мм уходит в брак. Вторая ошибка — мерить глубину канавки наружными губками «от края», не имея базы, и записывать результат как глубину.
Эксперт проверяет, попали ли губки на прямой участок: следы на стенке канавки от кромок губок он замечает и делает вывод о качестве измерения. Отдельно он отмечает, названа ли глубина канавки отдельным размером или слита с шириной.
Шаг 2.2.2
Фаску 1×45 или 2×45 меряем двумя способами на выбор: угловым шаблоном, прикладывая его к скосу так, чтобы рабочая поверхность легла без просвета, или косвенно — по диаметру до фаски и диаметру после неё, с пересчётом размера катета. Шаблон прикладываем к скосу, а не к торцу, и смотрим на просвет против лампы: просвет по всей длине означает, что угол не 45 градусов, а размер фаски больше или меньше номинала.
Фаска — размер 16 или 17 в зависимости от чертежа, и её часто меряют «на глаз», считая неважной. Между тем на чертеже у неё есть номинал и допуск, обычно ±0,2 мм, и шаблон даёт ответ за десять секунд, тогда как попытка измерить катет губками без базы даёт разброс 0,3 мм. Аккуратно измеренная фаска — это 2–4 балла почти без затрат времени.
Шаблон ложится на скос без просвета по всей длине, торец шаблона совпадает с торцом детали. При косвенном способе пересчёт даёт размер, отличающийся от номинала не больше чем на 0,1 мм. Сам катет при этом лежит в пределах поля допуска, указанного на чертеже.
Прикладывают шаблон к торцу, а не к скосу, и получают «просвет везде»: делают вывод, что фаски нет, хотя она есть. Вторая ошибка — мерить катет штангенциркулем от произвольной точки, без привязки к торцу, и получать случайное число.
Эксперт смотрит на посадку шаблона: просвет против света — единственный честный критерий, и он проверяет его сам, если участник сомневается. Важно, чтобы шаблон подбирался по чертёжному номиналу, а не по внешнему виду скоса.
Шаг 2.2.3
Радиус скругления проверяем радиусным шаблоном из набора: подбираем пластину, у которой радиус совпадает с чертёжным, и прикладываем к скруглению, покачивая в плоскости детали. Если шаблона нужного радиуса нет, считаем по хорде и стрелке: измеряем хорду губками и стрелку прогиба глубиномером, затем вычисляем радиус по формуле R = (c²/8h) + (h/2). Подставляем значения в миллиметрах и записываем результат с точностью до 0,1 мм.
Радиус — размер, который нельзя измерить напрямую ни одним из инструментов на столе, и именно поэтому он проверяет понимание геометрии. Расчёт по хорде и стрелке даёт результат с погрешностью около 0,1 мм при аккуратных замерах, чего достаточно для поля 0,3–0,5 мм, типичного для скруглений. Это 4 балла, которые берутся за две минуты.
Выбранный шаблон прилегает к скруглению без просвета по всей дуге. При расчёте подставьте свои числа в формулу дважды: повторный счёт должен дать то же значение, иначе ошибка в арифметике, а не в измерении.
Подбирают шаблон «примерно похожего» радиуса и объявляют размер годным: расхождение в 0,5 мм на глаз не видно, но в поле допуска это брак. Вторая ошибка — считать радиус по хорде, измеренной не через середину дуги, а по краю: стрелка получается заниженной вдвое.
Эксперт смотрит, как подбирается шаблон: перебор пластин от меньшего к большему — правильный приём, а «взял первую похожую» он сразу видит. Если радиус считается по хорде, он просит показать записанные исходные значения.
Шаг 2.2.4
Уступы и перемычки меряем от базы, указанной на чертеже: ставим деталь базовой поверхностью на плиту, глубиномером от плиты до нужной ступени, а высоту уступа считаем как разность двух отсчётов. При этом следим, чтобы деталь стояла на плите без качки: покачивание в 0,1 мм на плече 30 мм даёт ошибку в отсчёте до 0,15 мм. Разность записываем в карту и тут же сравниваем с номиналом уступа.
Перемычка между двумя канавками и высота уступа — размеры 20–22, и они измеряются только через разность, потому что прямого доступа к обеим плоскостям нет. Такой способ даёт погрешность, равную сумме погрешностей двух отсчётов, поэтому база должна быть одна и та же для обоих измерений, иначе ошибки складываются, а не компенсируются.
Деталь стоит на плите устойчиво, оба отсчёта сняты от одной базы, разность повторяется при втором измерении в пределах 0,05 мм. Проверьте сумму: высота уступа плюс высота нижней ступени должна давать общую высоту детали.
Меряют уступ от разных баз — снизу и сверху — и складывают погрешности: расхождение с чертежом доходит до 0,2 мм. Вторая ошибка — считать уступ по разности, не проверив, что деталь стоит без качки. Наклонившаяся деталь даёт разность, которая к уступу отношения не имеет.
Эксперт проверяет, от какой базы сняты отсчёты: разные базы в одном размере он отмечает как методическую ошибку, даже если итоговое число близко к номиналу.
Действие 2.3. Использовать концевые меры для сравнения и проверки
Шаг 2.3.1
Собираем блок концевых мер под нужный номинал: берём плитки из набора HOLEX артикул 480450 класса 1, начиная с самой мелкой, притираем каждую следующую лёгким движением с поворотом до «схватывания» и следим, чтобы плиток в блоке было не больше четырёх-пяти. Размер блока считаем суммой номиналов и записываем на бумаге, а не в уме: ошибка в 0,01 мм на плитке делает блок непригодным, и заметить это на глаз невозможно.
Концевые меры — единственный инструмент на площадке, который сам является эталоном, и умение собрать блок входит в требования к специалисту. Правило минимального числа плиток нужно потому, что каждая притирка добавляет погрешность порядка 0,1–0,2 мкм, и блок из восьми плиток накапливает её заметно больше, чем блок из четырёх.
Блок собран, плитки держатся друг за друга без поддержки, сумма номиналов совпадает с записанной. Проверьте блок штангенциркулем: расхождение с расчётной суммой не должно превышать 0,05 мм. Плитки не должны «пружинить» при сжатии блока пальцами.
Собирают блок «подбором на глаз» и ошибаются в одном разряде: вместо 25,05 получают 25,50, и все дальнейшие измерения уходят на полмиллиметра. Вторая ошибка — притирать плитки силой, сдвигая их по поверхности: на рабочей плоскости появляются риски, и мера теряет точность.
Эксперт смотрит на притирку и на число плиток в блоке: блок из трёх-четырёх плиток с чистыми рабочими поверхностями он считает правильным, а горку из восьми — нет.
Шаг 2.3.2
Перед измерением выдерживаем блок и деталь при одной температуре не меньше десяти минут: на площадке обычно 20–22 градуса, и этого достаточно, чтобы металл принял температуру помещения. Плитки держим за боковые грани, а не за рабочие плоскости, и не греем дыханием. Если деталь принесли из другого помещения или она лежала у окна, даём ей полежать на подставке рядом с инструментом.
Нормальная температура измерений — 20 градусов, и это не формальность: стальная деталь длиной 100 мм при нагреве на 10 градусов удлиняется примерно на 0,012 мм, а блок плиток греется от рук за минуту. Для второстепенных размеров с полем 0,2 мм это не критично, но для основных размеров модуля А температурная ошибка складывается с инструментальной.
Блок и деталь на ощупь одинаковой температуры, плитки не потеют и не имеют отпечатков пальцев на рабочих плоскостях. После десяти минут выдержки повторное измерение блока штангенциркулем даёт тот же результат, что и сразу после сборки.
Берут плитки за рабочие плоскости и сразу меряют: отпечатки и нагрев дают расхождение 0,01–0,02 мм, а жир от рук мешает притирке следующего блока. Вторая ошибка — держать деталь в руке во время измерения, нагревая её до 30 градусов.
Эксперт замечает, как берут плитки: за боковые грани — правильно, за плоскости — нарушение культуры работы с концевыми мерами, и он говорит об этом сразу.
Шаг 2.3.3
Способом сравнения проверяем размер, к которому трудно подлезть: ставим деталь рядом с блоком на плиту, прикладываем штангенциркуль или индикаторную стойку так, чтобы можно было сравнить высоту блока и высоту уступа, и снимаем разницу. Дальше вычисляем действительный размер как номинал блока плюс или минус измеренная разница. Знак разницы определяем по тому, выше или ниже блока оказалась поверхность детали, и записываем это словами.
Сравнение с мерой — классический метод, который даёт точность выше, чем прямое измерение штангенциркулем: инструмент здесь работает как индикатор отклонения, и его собственная погрешность входит только в разницу, а не в полный размер. Именно так поверяют штангенциркули и нутромеры, и на конкурсе этот приём отличает специалиста от новичка.
Разница с блоком измерена, знак определён и записан, вычисленный размер отличается от номинала не больше чем на 0,1 мм. Проверьте расчёт обратным действием: номинал блока минус разница должен дать то же число.
Путают знак разницы и получают размер, отличающийся от истинного на две разницы: при разнице 0,3 мм ошибка составит 0,6 мм. Вторая ошибка — сравнивать деталь и блок, стоящие на разных опорах, отчего разница включает ещё и толщину подкладки.
Эксперт просит объяснить, откуда взялся знак: правильное объяснение через «выше или ниже блока» он считает признаком понимания метода, а «так получилось» — нет.
Шаг 2.3.4
После работы разбираем блок: сдвигаем плитки по рабочей плоскости, а не тянем вверх, протираем каждую салфеткой, смоченной спиртом, и укладываем в набор на своё место по номиналу. Проверяем, что все плитки вернулись в ячейки, а рабочие плоскости не имеют рисок и забоин. Если плитка упала на пол, сообщаем техническому эксперту и не используем её дальше без проверки.
Концевые меры — самый точный и самый хрупкий инструмент на площадке: царапина на рабочей плоскости глубиной 2 мкм уже выводит плитку из класса 1, а упавшая плитка почти всегда получает забоину на кромке. Набор стоит дороже штангенциркуля, и порча меры — это не только потеря баллов, но и материальная ответственность.
Все плитки на своих местах, рабочие плоскости чистые и без видимых рисок, набор закрыт. Проверьте на просвет одну-две плитки: ровная поверхность даёт однородный отблеск без тёмных полос. Набор закрыт, ключ на месте, ни одна ячейка не осталась пустой.
Сдвигают плитки, стягивая их в сторону, и оставляют риски на рабочих плоскостях: мера выходит из строя. Вторая ошибка — оставить блок собранным на столе до конца конкурса: плитки «схватываются» настолько, что разобрать их без повреждения уже нельзя.
Эксперт смотрит на разборку блока: движение сдвигом, а не рывком вверх, он считает правильным обращением с мерами, а брошенный на столе блок — нарушением.
Действие 2.4. Проверить повторяемость и записать результаты модуля Б
Шаг 2.4.1
Каждый из восьми второстепенных размеров измеряем не меньше двух раз, а канавки и уступы — трижды, меняя положение детали между измерениями. Результаты пишем в карту столбиком, чтобы разброс был виден глазами, и считаем размах: наибольшее значение минус наименьшее. Если размах больше 0,1 мм для размера с полем 0,2 мм, значит, измерение недостоверно и его надо повторить, разобравшись в причине.
Разброс — это индикатор того, что в измерении есть неустранённая ошибка: перекос, качка детали, грязь на поверхности. Считать среднее по значениям с размахом 0,3 мм бессмысленно, потому что истина может оказаться в любом месте интервала, а эксперту нужен ваш действительный размер, а не среднее арифметическое ваших промахов.
По каждому размеру в карте есть два-три значения и размах, и размах не превышает 0,1 мм. Если размах больше, найдите физическую причину и только потом пересчитайте результат. Разброс ищите в перекосе, качке или грязи, а не в самом инструменте.
Измеряют один раз и записывают, считая повтор делом лишним: при первом же спорном размере нечем подтвердить результат, и эксперту остаётся только сравнить с эталоном без права на проверку. Вторая ошибка — усреднять значения с большим разбросом, выдавая аккуратное среднее за качество.
Эксперт выборочно просит повторить измерение при нём: совпадение с записанным числом подтверждает достоверность, расхождение — снимает балл за весь размер.
Шаг 2.4.2
В карте напротив каждого второстепенного размера записываем номер, номинал с допуском, действительное значение кратное 0,05 мм, отклонение со знаком и средство измерения: штангенциркуль, шаблон, расчёт по хорде или сравнение с блоком концевых мер. Для расчётных размеров записываем и исходные измерения, из которых получен результат, чтобы при разборе было видно, откуда взялось число.
Расчётный размер без исходных данных невозможно проверить: эксперт видит результат 12,4 мм и не может понять, получен он из хорды 8 мм и стрелки 0,5 мм или просто угадан. Запись промежуточных значений занимает те же полминуты, но превращает ответ в проверяемый, а проверяемость — это то, что отличает метрологический протокол от черновика.
В каждой из восьми строк есть значение, отклонение и средство измерения, а у расчётных размеров рядом стоят исходные замеры. Ни одна строка не заполнена «по памяти» без указания способа. Единицы измерения указаны один раз в заголовке карты.
Записывают только итог, а исходные измерения держат в голове: к моменту сдачи связь между ними теряется, и при вопросе эксперта участник не может воспроизвести ход расчёта. Вторая ошибка — писать средство «штангенциркуль» там, где размер получен расчётом.
Эксперт проверяет именно расчётные размеры: если исходные данные записаны и результат сходится, он засчитывает балл, даже когда число немного выходит за поле допуска.
Шаг 2.4.3
Перед сдачей модуля Б сверяем полноту: двадцать три размера по карте плюс пять поверхностей шероховатости — это весь объём детали. Считаем строки, отмечаем галочками закрытые, проверяем, что размеры 16–23 не пересекаются с размерами 1–15 и что каждый номер встречается один раз. На сверку уходит две минуты, и после неё карта считается закрытой. Резерв времени отдаём только перепроверке, а не новым измерениям.
Полнота протокола — условие выставления баллов: если размер не записан, он не оценён, даже когда фактически измерен. На двадцать три размера и пять поверхностей приходится сто баллов, и каждый пропуск — это потерянные 2 или 4 балла из общего результата, которые невозможно компенсировать качеством остальных строк.
В карте двадцать восемь закрытых позиций: двадцать три размера и пять поверхностей. Номера идут по порядку без пропусков и повторов, все строки имеют отметку о закрытии, а число заполненных позиций совпадает с числом, обведённым на чертеже.
Сдают карту, не пересчитав строки: один-два размера оказываются пропущены, и обнаруживается это только при оценке. Вторая ошибка — заполнить одну строку дважды, посчитав, что это разные поверхности одной ступени.
Эксперт перед оценкой пересчитывает заполненные позиции: полнота карты — первое, что он проверяет, и только потом смотрит на точность значений. Пропущенная позиция для него дороже неточной.
Задача 3. Модуль В: определить шероховатость пяти поверхностейМодуль В · шероховатость 7 баллов
Шероховатость — это единственная часть задания, где оценивается не размер, а состояние поверхности: пять поверхностей дают 2, 2, 1, 1 и 1 балл, и вместе с блоком охраны труда они складываются в модуль В на 20 баллов. Считать нужно не «на глаз», а сравнивая с нормой, указанной на чертеже: обычно это Ra 1,6 для посадочных поверхностей и Ra 3,2 или 6,3 для свободных. Порядок такой: сначала находим на чертеже, что именно нормируется и на каких поверхностях, затем готовим поверхность и прибор, и только после этого снимаем отсчёт.
Действие 3.1. Подготовиться к оценке шероховатости
Шаг 3.1.1
Находим на чертеже обозначения шероховатости: знак с полкой, над которым стоит значение Ra, и номера поверхностей, к которым он относится. Выписываем в карту пять строк: номер поверхности, направление обработки, норму Ra и способ проверки, который мы применим — прибор или образцы сравнения. Если на чертеже стоит общий знак в правом верхнем углу, значит, он распространяется на все поверхности, у которых нет своего обозначения, и это надо записать отдельно.
Шероховатость даёт 7 баллов из 20 в модуле В, и начисляются они за конкретные поверхности: две по 2 балла и три по 1. Если участник не разобрался, какая поверхность нормируется жёстче, он измеряет не то и получает вывод «в норме» там, где норма не выполнена. На разбор чертежа уходит три минуты, и они определяют все семь баллов.
В карте пять строк, у каждой указан номер поверхности и норма Ra, и эти номера совпадают с обозначениями на чертеже. Общий знак, если он есть, описан отдельной строкой с пояснением, на какие поверхности он распространяется.
Смотрят на знак шероховатости и читают Ra как «чем больше число, тем грубее поверхность»: Ra 6,3 грубее, чем Ra 1,6, и вывод о годности делают наоборот. Вторая ошибка — считать, что общий знак в углу чертежа относится ко всем поверхностям без исключения.
Эксперт проверяет, правильно ли прочитан чертёж: неверно понятая норма — это ошибка не прибора, а понимания, и она видна по первой же строке карты. Он проверяет и то, как записан номер поверхности: ссылка на чертёж должна быть однозначной.
Шаг 3.1.2
Поверхность перед измерением очищаем от масла и стружки: протираем салфеткой, смоченной спиртом, и даём высохнуть. Выбираем направление измерения поперёк следов обработки, а не вдоль: профилометр ставим так, чтобы игла шла перпендикулярно рискам от резца или шлифовального круга. Если поверхность криволинейная, деталь укладываем на призму и разворачиваем так, чтобы измеряемый участок был в верхней точке.
Шероховатость — это микронеровности, и они читаются только поперёк следов обработки: вдоль риски игла идёт по «долине» и показывает заниженный Ra, иногда в два раза. Масло и стружка искажают профиль ещё сильнее, потому что игла скользит по плёнке и не достаёт до металла. Эти две ошибки подготовки стоят всех семи баллов модуля.
Поверхность обезжирена и сухая, на салфетке нет тёмного следа. Игла идёт поперёк рисок: это видно по ориентации детали относительно датчика, а на экране профиль выглядит как последовательность пиков, а не как ровная линия.
Меряют вдоль рисок и получают Ra 0,8 там, где на самом деле 2,5: вывод «в норме» при фактическом браке. Вторая ошибка — мерить по маслу, оставшемуся после протирки детали в начале конкурса. Иногда поверхность протирают насухо, без спирта, и плёнка масла остаётся.
Эксперт смотрит на ориентацию детали относительно датчика: направление поперёк следов обработки — обязательное условие, и он проверяет его до включения прибора.
Шаг 3.1.3
Проверяем средство измерения шероховатости: если на площадке профилометр, включаем его, даём прогреться две-три минуты и калибруем по эталонной пластине с известным Ra, которая идёт в комплекте. Если прибора нет, берём набор образцов сравнения шероховатости и раскладываем их по возрастанию Ra — от самого гладкого к самому грубому. Образцы и деталь должны быть одной температуры и лежать рядом.
Калибровка по эталонной пластине — это тот же принцип, что проверка штангенциркуля по концевым мерам: без неё неизвестно, врёт прибор или нет. Показания профилометра зависят от состояния иглы и от настройки, и расхождение с эталоном в 10–15 процентов — обычное дело, если прибор не калибровали. С образцами сравнения всё проще, но метод остаётся сравнительным, а не измерительным.
Профилометр на эталонной пластине показывает значение, отличающееся от номинала пластины не больше чем на 10 процентов. Образцы сравнения разложены по порядку, их номиналы подписаны и видны без наклона.
Включают прибор и сразу мерят деталь, не калибруя: показания уходят на 0,3–0,5 единицы Ra, и годная поверхность выглядит бракованной. Вторая ошибка — брать образец сравнения «похожего» вида, не посмотрев его номинал.
Эксперт смотрит, калибровался ли прибор: эталонная пластина должна быть использована до первого измерения детали, а не после. Пластину он просит показать: без неё калибровка считается невыполненной.
Действие 3.2. Измерить Ra на пяти поверхностях
Шаг 3.2.1
Укладываем деталь на призму или на подставку так, чтобы измеряемая поверхность была горизонтальна и не качалась: профилометр ставим на опорную плоскость, а датчик опускаем на поверхность без нажима, до лёгкого касания. Для цилиндрической поверхности деталь разворачиваем образующей вверх и фиксируем от проворота рукой или упором. Проверяем, что место измерения не попадает на фаску, канавку или след от зажима.
Прибор измеряет профиль в одной линии, и если деталь качается или поверхность под датчиком наклонена, игла «уезжает» с участка и часть трассы проходит по краю. Ошибка получается несистематической: два измерения одной поверхности дают разные значения, и непонятно, какое записывать. Устойчивое базирование — условие повторяемости.
Деталь не качается при лёгком нажатии пальцем, поверхность под датчиком горизонтальна, место измерения ровное и без пересечений с другими элементами. Два пробных прохода дают значения, отличающиеся не больше чем на 15 процентов.
Кладут деталь прямо на стол и опускают датчик на наклонную поверхность: игла сходит с кромки, прибор выдаёт ошибку или завышенный Ra. Вторая ошибка — ставить датчик на фаску, приняв её за цилиндрическую поверхность.
Эксперт смотрит на базирование и на выбор места: измерение на кромке или на следе зажима он не засчитывает, потому что это уже не та поверхность, которая нормируется.
Шаг 3.2.2
Настраиваем длину отсечки: для Ra от 0,1 до 2 берём отсечку 0,8 мм, для более грубых поверхностей — 2,5 мм, и выставляем число отсечек не меньше пяти. При отсечке 0,8 мм длина трассы получается 4 мм, при 2,5 мм — 12,5 мм. Если прибор не позволяет менять отсечку, проверяем, что заводская настройка соответствует норме измеряемой поверхности, и записываем это в карту.
Отсечка — это длина волны, которая отделяет шероховатость от более крупных отклонений профиля: при неправильной отсечке прибор считает шероховатостью волнистость и завышает Ra. Пять отсечек нужны для статистической устойчивости: по одной отсечке результат зависит от того, попал ли на трассу отдельный глубокий след.
Настройки отсечки и числа отсечек видны на экране и соответствуют норме Ra измеряемой поверхности. Длина трассы, которую прошла игла, совпадает с расчётной: пять отсечек по 0,8 мм дают 4 мм. Если прибор показывает только одно значение без указания отсечки, настройку проверяют по паспорту.
Оставляют отсечку 2,5 мм для поверхности с Ra 1,6: прибор включает в результат волнистость и показывает 2,8 вместо 1,6. Вторая ошибка — делать один проход на одной отсечке и считать результат достаточным.
Эксперт проверяет настройку отсечки до измерения: для Ra 1,6 правильная отсечка — 0,8 мм, и он спрашивает, почему выбрана именно она. Он смотрит и на число отсечек: одна отсечка вместо пяти — признак формального подхода.
Шаг 3.2.3
Снимаем отсчёт Ra, записываем его в карту, затем повторяем проход на соседнем участке той же поверхности, сдвинув деталь на 2–3 мм, и записываем второе значение. Сравниваем среднее с нормой из чертежа и делаем вывод: если Ra не больше нормы, поверхность годна, если больше — фиксируем фактическое значение и отмечаем несоответствие. На одну поверхность уходит не больше полутора минут, иначе пять поверхностей не закрыть.
Отсчёт без сравнения с нормой бессмысленен: Ra 3,2 — это годная поверхность для свободного торца и брак для посадочного места под подшипник. Вывод делается только против чертёжного значения, и именно он оценивается баллами: 2 балла за первую и вторую поверхность, по 1 баллу за третью, четвёртую и пятую.
Для каждой из пяти поверхностей в карте стоит значение Ra, норма и вывод. Среднее из двух проходов отличается от каждого из них не больше чем на 15 процентов, иначе сделайте третий проход. У каждой строки есть вывод, а значения лежат в пределах поля, заданного нормой Ra.
Записывают одно значение, не сравнивая с нормой, и оставляют строку без вывода: балл за поверхность не начисляется. Вторая ошибка — сравнивать Ra с диаметром или с другим размером, путая единицы. Третья ошибка — записывать значение с прибора, не переведя его в единицы Ra.
Эксперт сверяет выводы по шероховатости с эталонными значениями: на пяти поверхностях видно, работал ли участник прибором или угадывал. По пяти строкам он видит, делались ли повторные проходы.
Действие 3.3. Записать результаты и сверить с чертежом
Шаг 3.3.1
Записываем в карту по каждой поверхности: номер, норму Ra, фактическое значение, способ измерения и вывод. Значения Ra приводим к тому же числу знаков, что и на чертеже: если норма записана как 1,6, то и результат пишем 1,6 или 1,4, а не 1,63. Ниже таблицы оставляем строку для подписи и времени окончания модуля. На это уходит три минуты, и они входят в десять минут, отведённых на модуль В.
Единый формат записи нужен для сверки: эксперт сравнивает ваши значения с эталонными построчно, и лишние знаки после запятой создают видимость точности, которой у прибора нет. Для шероховатости достаточно двух значащих цифр, потому что погрешность метода сравнима с десятыми долями единицы Ra.
Все пять строк заполнены, значения имеют не больше двух значащих цифр, вывод стоит в каждой строке. Пробегите таблицу глазами: ни одно значение не выглядит как результат деления или пересчёта. Нормы в таблице совпадают с чертежом знак в знак.
Пишут Ra с четырьмя знаками после запятой, скопировав с экрана прибора: запись выглядит точной, но не соответствует возможностям метода. Вторая ошибка — оставить в карте значения без указания способа измерения, и тогда непонятно, чем получены цифры.
Эксперт смотрит на аккуратность таблицы: ровные строки и одинаковый формат он отмечает как признак профессиональной работы с протоколом. Ровные строки и одинаковый формат он отмечает как культуру протокола.
Шаг 3.3.2
Сверяем заполненную таблицу с чертежом ещё раз, поверхностно: номера поверхностей, нормы, количество строк. Проверяем, что все пять поверхностей из обозначений на чертеже попали в карту и что ни одна не записана дважды. Если на чертеже есть поверхность, которую мы не измерили, отмечаем её как пропущенную, а не выдумываем значение. Отмеченный пропуск честнее выдуманного числа, и эксперту это видно сразу.
Пропущенная поверхность — это минус 1 или 2 балла, а выдуманное значение хуже пропуска: эксперт видит расхождение с эталоном и снимает балл за недостоверность, тогда как честно отмеченный пропуск оставляет шанс на частичную оценку. Сверка занимает минуту и закрывает именно те ошибки, которые невозможно заметить в процессе.
В таблице ровно пять строк, номера совпадают с обозначениями на чертеже, у каждой строки есть вывод о годности поверхности. Пропусков и двойных записей нет, а нормы Ra в карте совпадают с чертежом знак в знак — сверьте их ещё раз, не полагаясь на память.
Переносят номера поверхностей «по памяти» и путают их с номерами размеров: две поверхности оказываются измерены дважды, а одна пропущена. Вторая ошибка — заполнить строку значением соседней поверхности, решив, что они одинаковые.
Эксперт сверяет номера поверхностей с чертежом: несовпадение номеров при верных значениях приводит к тому, что балл не начисляется за ту поверхность, которая реально измерена.
Задача 4. Блок охраны труда: спецодежда и безопасное обращение с инструментомРегиональный блок · 10 баллов
Блок охраны труда — это 10 баллов из 100, и они самые дешёвые в наборе: 5 баллов за наличие спецодежды и 5 за безопасное использование мерительного инструмента. Здесь не нужно ничего вычислять, достаточно работать так, как требует инструкция: рабочие брюки и футболка по требованиям компетенции, инструмент на своём месте, аккуратное обращение с губками и концевыми мерами. Эти баллы набираются или теряются в течение всех девяноста минут, а не в конце, поэтому организация места идёт первым действием, а не последним.
Действие 4.1. Надеть спецодежду и организовать рабочее место
Шаг 4.1.1
Надеваем то, что требует задание: рабочие брюки и футболку, закрытую обувь на нескользящей подошве. Рукава не должны свисать на измерительные поверхности, длинные волосы убираем под резинку или под головной убор, часы и браслеты снимаем: металл на запястье царапает деталь, когда её поворачивают на подставке. Спецодежда должна быть чистой и застёгнутой — это проверяется до старта, а не в процессе.
Наличие спецодежды — отдельный критерий на 5 баллов, то есть половина регионального блока, и проверяется он в первые минуты конкурса. Требования к одежде заданы разделом охраны труда: рабочие брюки и футболка, поэтому джинсы вместо брюк или футболка с длинным свисающим рукавом — это уже замечание. Пять баллов здесь стоят дороже, чем любой отдельный размер модуля Б.
Комплект соответствует заданию: брюки, футболка, закрытая обувь на нескользящей подошве. Одежда чистая и застёгнутая, волосы убраны, на руках нет часов, колец и браслетов, рукава не закрывают ладони, а на одежде нет следов масла от предыдущих операций.
Приходят в удобной повседневной одежде, рассчитывая, что «главное — измерить»: 5 баллов теряются до первого отсчёта, и вернуть их нельзя. Вторая ошибка — оставить на руке часы с металлическим браслетом и поцарапать обработанную поверхность при повороте детали.
Эксперт фиксирует спецодежду до старта и следит, остаётся ли она в порядке по ходу работы: закатанные рукава и расстёгнутая одежда к середине конкурса тоже считаются.
Шаг 4.1.2
Организуем место так, чтобы инструмент лежал на своих местах и не мешал: штангенциркуль — справа на подкладке, набор концевых мер — закрытым слева, салфетки — отдельной стопкой, деталь — на подставке по центру. Убираем всё лишнее со стола, включая телефон и личные вещи: пользоваться средствами связи на площадке запрещено. Проверяем освещение: рабочая зона должна быть освещена так, чтобы штрихи нониуса читались без наклона к лампе.
Порядок на столе — не эстетика, а условие безопасности и скорости: инструмент, лежащий на краю, падает при первом неосторожном движении, а упавший штангенциркуль почти всегда теряет соосность губок. Кроме того, запрет на средства связи и заранее собранные элементы прописан в задании прямо, и их наличие на столе — это нарушение, а не мелочь.
На столе только инструмент, деталь, карта и салфетки. Штангенциркуль лежит на подкладке, набор мер закрыт, ничего не свисает с края, телефон убран. Проход между рабочими местами шириной 1,5 м остаётся свободным.
Раскладывают инструмент по всей площади стола «чтобы было под рукой»: при повороте детали задевают штангенциркуль, он падает и губки сбиваются. Вторая ошибка — держать телефон рядом с картой, что на конкурсе расценивается как нарушение.
Эксперт обходит рабочие места в начале и оценивает организацию: чистая зона, инструмент на подкладке, отсутствие посторонних предметов — это те признаки, которые он отмечает.
Шаг 4.1.3
Проверяем, что на площадке нет того, что запрещено: заранее собранных элементов, записей с готовыми ответами, шпаргалок с размерами. Карта измерений должна быть чистой на момент старта — в ней допустим только заранее подготовленный бланк, без вписанных чисел. Если нужны справочные данные по допускам, пользуемся только теми, что выданы организаторами вместе с заданием.
Запрет на заранее собранные элементы и записи сформулирован в задании отдельным пунктом, и нарушение здесь ведёт не к снижению баллов, а к снятию с конкурса. При этом готовые таблицы допусков, выданные организаторами, использовать можно и нужно: без них поле допуска H7 или h9 не пересчитать точно.
На столе нет личных записей, карта чистая, все справочные материалы — из комплекта задания. Проверьте карманы спецодежды: случайно оставленная шпаргалка приравнивается к записям. Карта чистая, бланк без вписанных чисел, справочники только из комплекта.
Приносят с собой распечатку с размерами похожей детали, надеясь на удачу: совпадение раскрывается при первом же расхождении с чертежом, и последствия выходят за рамки оценки. Вторая ошибка — заранее собрать блок плиток «под нужный размер»: это тоже запрещённый заранее собранный элемент.
Эксперт осматривает рабочие места перед стартом: наличие записей и заранее собранных блоков он проверяет целенаправленно. Записи и собранные блоки он проверяет до старта, а не в процессе.
Действие 4.2. Работать с инструментом безопасно
Шаг 4.2.1
Штангенциркуль берём за штангу и рамку, а не за измерительные губки, и не оставляем его разведённым над деталью: острые кромки губок при неосторожном движении царапают поверхность и режут руку. Кладём инструмент только на подкладку, губками внутрь стола, а не на край. Концевые меры берём за боковые грани и не роняем — упавшая плитка почти всегда получает забоину и выходит из класса точности.
Безопасное использование мерительного инструмента — второй критерий регионального блока, тоже 5 баллов, и он проверяется не по рассказу, а по тому, как участник держит и кладёт инструмент. Травма на площадке останавливает работу, а испорченный инструмент заменяют не сразу: потеря времени идёт из тех же девяноста минут.
Инструмент лежит на подкладке, не на краю стола, губки не разведены над деталью. На руках нет порезов, а на измеряемых поверхностях — свежих царапин от губок. На подкладке нет стружки, губки сведены, инструмент не на весу.
Кладут штангенциркуль на угол стола губками наружу: при первом движении он падает, губки сбиваются, и все дальнейшие измерения идут с ошибкой. Вторая ошибка — брать плитки за рабочие плоскости, оставляя на них жир и риски.
Технический эксперт следит за обращением с инструментом всё время: замечание по безопасности он заносит в оценочный лист сразу, а не в конце. Обращение с губками и плитками он оценивает по ходу всей работы.
Шаг 4.2.2
Деталь перемещаем двумя руками, а тяжёлую — с подкладкой под ладони, не на весу и не за выступающие части. При повороте детали на подставке придерживаем её второй рукой, чтобы она не скатилась на пол: падение детали — это не только травма, но и потерянные размеры, потому что после удара геометрия меняется. На столе не должно быть металлической стружки: она режет руки и царапает измерительные поверхности.
Деталь в этом задании металлическая и с острыми кромками, а рабочая зона ограничена размером 3000 на 1900 мм, поэтому небрежное движение легко заканчивается ударом или порезом. Кроме того, любое падение детали ставит под вопрос весь результат: размеры, измеренные до падения, уже нельзя считать достоверными, а переделать их за оставшееся время удаётся не всегда.
Деталь стоит на подставке устойчиво, руки свободны от стружки, кромки не выступают за край стола. Стружку сметаем щёткой, а не сдуваем и не смахиваем рукой. Стружка сметена щёткой, деталь не выступает за край стола.
Поворачивают деталь одной рукой, держа за обработанную поверхность: она выскальзывает и падает на пол, кромка мнётся. Вторая ошибка — смахивать стружку ладонью и получить порез, после которого работу останавливают.
Эксперт по охране труда смотрит на перемещение детали и на уборку стружки: работа без перчаток с острыми кромками для него норма, а смахивание стружки рукой — нарушение.
Шаг 4.2.3
При работе с профилометром и индикаторными приборами соблюдаем осторожность: датчик опускаем на поверхность плавно, без удара, и не тянем прибор за кабель. Если прибор работает от сети, проверяем целостность кабеля и не ставим на него деталь. При любой неисправности — запах, нагрев, искрение — прекращаем работу и зовём технического эксперта, а не пытаемся починить самостоятельно.
Внештатная ситуация на площадке решается только через технического эксперта: правило прямо записано в требованиях охраны труда, и самостоятельные действия при неисправности запрещены. Это же касается и случая, когда инструмент вышел из строя: замена занимает время, но попытка работать неисправным прибором даёт ложные результаты и травмоопасна.
Кабель прибора целый, датчик опускается без удара, прибор не нагревается и не пахнет. При появлении любого из этих признаков работа остановлена и эксперт вызван. Прибор сухой, кабель не пережат, датчик не касается стола.
Тянут прибор за провод, чтобы передвинуть его по столу: разъём выходит из гнезда, прибор отключается посреди измерения. Вторая ошибка — пытаться разобрать или «подкрутить» профилометр самостоятельно, что прямо запрещено.
Технический эксперт отвечает за оборудование и замечает неаккуратное обращение с приборами: за это он делает замечание в оценочном листе. Он следит и за тем, чтобы никто не работал неисправным прибором.
Действие 4.3. Убрать рабочее место и сдать работу
Шаг 4.3.1
Заканчиваем измерения за пять минут до конца времени, а не в последнюю минуту: убираем инструмент в футляр и набор, протираем губки и рабочие плоскости плиток салфеткой, складываем деталь на подставку, сметаем стружку щёткой в лоток. Карту подписываем и кладём на стол лицом вверх, чтобы эксперт видел её без поиска. Всё лишнее со стола убираем. Сигнал об окончании времени участник не может продлить.
Уборка входит в требования охраны труда и оценивается вместе с безопасным обращением: после окончания работ рабочее место приводят в порядок, инструмент убирают в отведённые места. Кроме того, аккуратно убранное место — это ещё и сигнал, что участник закончил, а не просто отошёл, и эксперт не ждёт лишние минуты.
Инструмент в футляре и наборе, плитки на своих местах, стружка в лотке, деталь на подставке, карта подписана и лежит на виду. На столе не осталось салфеток с маслом и посторонних предметов. Стол чистый, инструмент убран, карта на виду и подписана.
Убирают инструмент за минуту до сигнала и в спешке сваливают плитки в набор как попало: несколько мер теряют точность, а часть остаётся на столе. Вторая ошибка — оставить карту под деталью, и эксперт при сдаче её не находит.
Эксперт обходит места после сигнала: чистое рабочее место и убранный инструмент он отмечает, а разбросанные салфетки и открытый набор — как небрежность.
Шаг 4.3.2
Сдаём работу по сигналу: карту отдаём эксперту, деталь оставляем на подставке, сами отходим от стола и не трогаем инструмент до разрешения. Если остаётся время до сигнала, используем его на перепроверку одного-двух спорных размеров, но не начинаем новых измерений. Спецодежду снимаем после сдачи, а не до неё. Спецодежда остаётся на участнике до конца сдачи работы.
Порядок сдачи задан регламентом: работа принимается в отведённое окно, а после сигнала вмешательство в измерения невозможно. Перепроверка в последние минуты — самый выгодный способ потратить остаток времени: одно уточнённое значение стоит 2–4 балла, тогда как новое измерение с нуля почти никогда не успевает закрыться.
Карта сдана в руки эксперту, время сдачи зафиксировано, деталь осталась на месте, инструмент не тронут. Все спорные строки в карте закрыты и не оставлены «на потом». Эксперт принял карту, время сдачи записано, стол не тронут.
Продолжают мерить после сигнала, надеясь успеть: работу принимают по состоянию на момент сигнала, а изменение чисел после него расценивается как нарушение. Вторая ошибка — сдать карту и уйти, не убедившись, что эксперт её принял и что номера строк читаются.
Эксперт фиксирует время сдачи и полноту карты: сдача за минуту до сигнала без спешки выглядит профессионально, сдача в последнюю секунду с недочитанными строками — нет.